Due teste, due preformati e due cavità spesso appartengono allo stesso concetto di produzione, ma non sono termini intercambiabili. Il layout corretto inizia dalla bottiglia, dal passo di uscita, dallo spazio dello stampo e dalla domanda lorda di materiale fuso, non dal numero di prescelti.

Un acquirente che richiede una “macchina soffiatrice per bottiglie a quattro cavità” può ricevere una testata a quattro uscite, uno stampo a quattro cavità e una o due stazioni di stampo. Un altro acquirente che chiede una “soffiatrice a doppia testa” potrebbe riferirsi solo a due parison. A meno che la citazione non elenchi ogni elemento, le due parti possono discutere dello stesso numero immaginando attrezzature diverse.
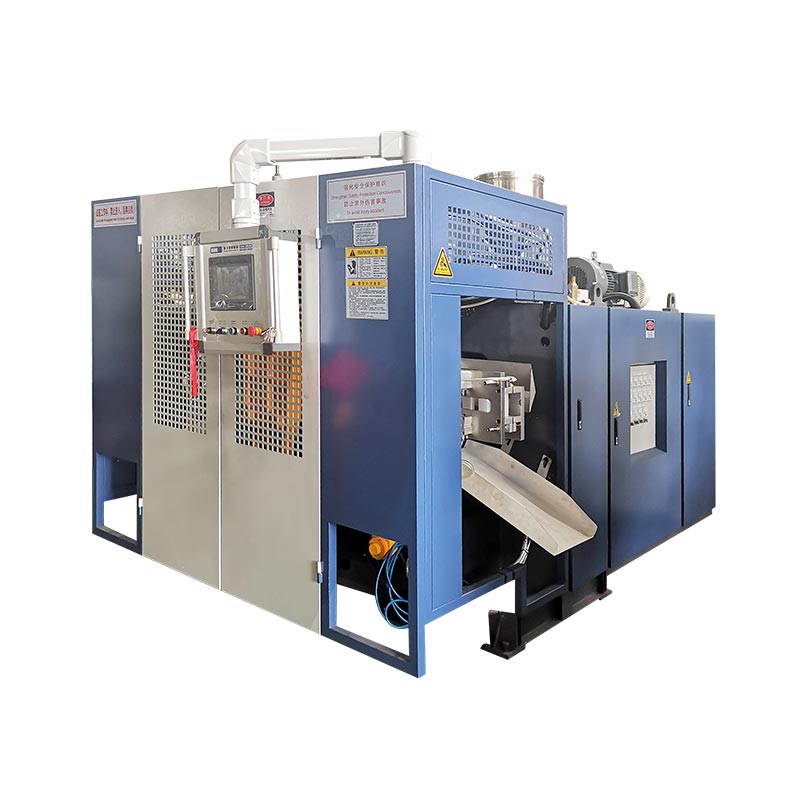
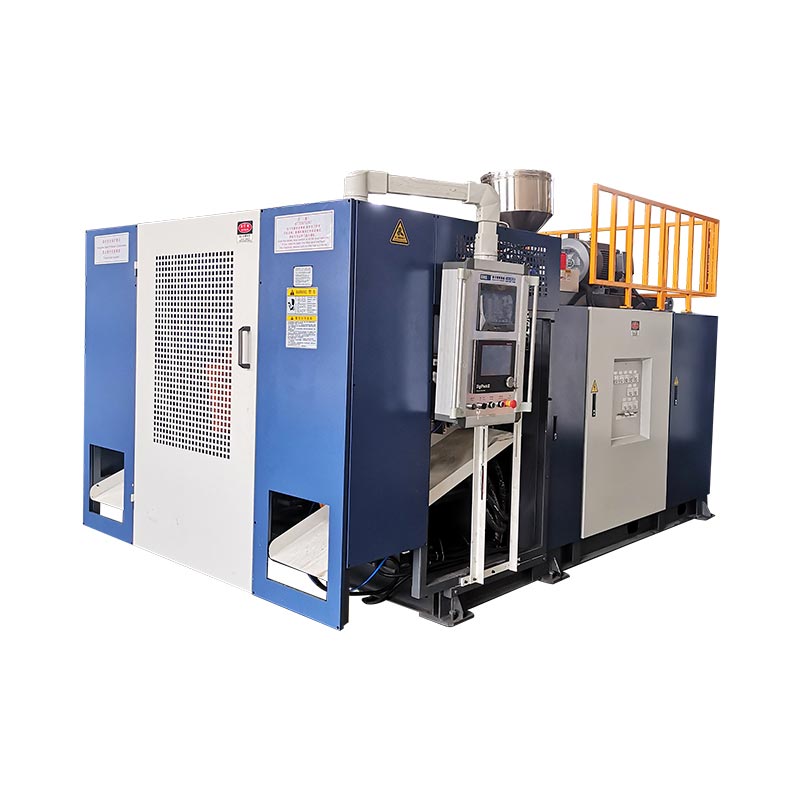
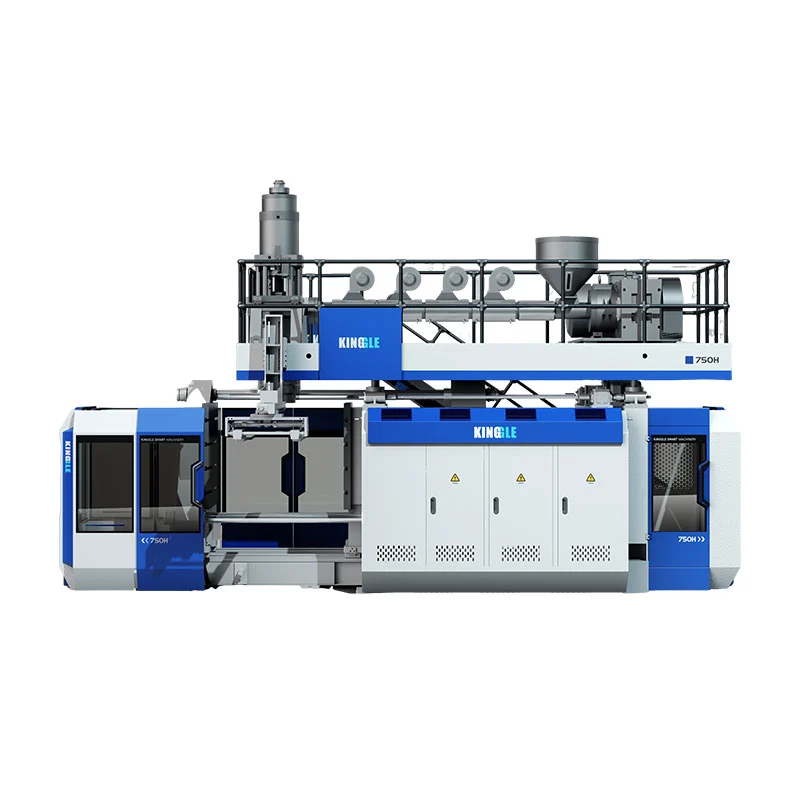
Questa guida separa questi termini, utilizza le attuali specifiche Kinggle 2L, 5L e 15L per mostrare i limiti dimensionali dietro la selezione della testa e fornisce un metodo di bilancio di massa per confrontare concetti a una, due, tre e quattro teste senza inventare la produzione.
Innanzitutto, dai un nome ai quattro diversi conteggi
La parolaTestaviene utilizzato liberamente sul mercato. Una testa per estrusione-soffiaggio distribuisce la massa fusa e forma il parison tubolare. Una testa portapettini multi-parison ha diverse uscite. Lo stampo quindi si chiude attorno a tali preforme e ciascuna cavità dello stampo forma una parte. Una stazione è la posizione completa di stampo e morsetto che li riceve. Uno strato è uno strato di materiale creato dal sistema di estrusione e testa filiera.
| Contare | Significato fisico | Esempio di domanda dell'acquirente | Non dare per scontato |
|---|---|---|---|
| Uscite per teste portafiliere | Aperture da cui emergono i parison durante un evento di stampaggio | La proposta è singola, doppia, tripla o quadritesta? | Che un conteggio punti vendita garantisce lo stesso numero di bottiglie accettate |
| Parigini | Lunghezze di fusione tubolare catturate dallo stampo | Come verranno bilanciati peso e tempistica tra i parison? | Che le prese equidistanti forniscano sempre parison uguali |
| Cavità dello stampo | Forme delle parti formate in uno stampo chiuso | Lo stampo realizza una, due o quattro parti per evento? | Il conteggio delle cavità descrive il numero di stazioni di stampo |
| Stazioni | Posizioni complete di stampo e morsetto utilizzate dalla macchina | La macchina è a stazione singola o doppia? | Che una seconda stazione è una seconda testa di filiera |
| Strati | Strati di materiale attraverso la struttura della parete | La parte è monostrato o multistrato? | Quel “doppio strato” significa doppia testa o doppia cavità |
La letteratura indipendente sulle apparecchiature fa la stessa distinzione. ILScheda tecnica navetta per estrusione continua R&Belenca le configurazioni delle pinze a una o due stazioni separatamente dalle configurazioni della testa portapettini con uscite multiple. Questa separazione è utile in qualsiasi richiesta di offerta: specificare stazioni, uscite dello stampo, cavità dello stampo e strati su linee diverse.
Cosa cambia man mano che una testa di stampo guadagna sbocchi?
Una macchina per soffiaggio multitesta, multistampo o multiparison crea più preformazioni in parallelo. Se lo stampo e il processo sono progettati per catturare ogni preforma e formare una bottiglia, le parti per evento di stampaggio possono aumentare. Il guadagno è condizionato. Ciascuna uscita necessita di spazio, flusso di materiale fuso, controllo della temperatura e posizione della cavità corrispondente.
Questo diagramma è concettuale, non un disegno di utensili Kinggle. I diametri di uscita reali, il passo, i canali di flusso e la disposizione della cavità dipendono dalla bottiglia e dalla macchina. “Due teste”, “tre teste” e “quattro teste” sono quindi descrizioni iniziali piuttosto che specifiche complete.
Più teste dividono la larghezza di formatura disponibile
Un singolo parison di grandi dimensioni può utilizzare una parte maggiore della larghezza dello stampo disponibile della macchina. Quando più punti vendita condividono lo spazio, la larghezza della bottiglia, il passo della cavità, la posizione del collo, la tasca flash e le connessioni di raffreddamento devono adattarsi fianco a fianco. Lo stampo necessita inoltre di acciaio sufficiente tra le cavità e di spazio sufficiente per la rifilatura e la rimozione delle parti.
Più teste aumentano la fusione totale richiesta per evento
Se un parison lordo pesa 0,10 kg, quattro parison equivalenti richiedono 0,40 kg per evento di stampaggio prima di considerare qualsiasi differenza nei loro pesi effettivi. L'esempio spiega solo l'aritmetica; non è una specifica della bottiglia Kinggle. La riduzione dell’intervallo tra gli eventi aumenta ulteriormente la domanda oraria di scioglimento.
Più teste creano più posizioni da controllare
Quattro bottiglie visibili dopo l'apertura dello stampo non dimostrano quattro processi equivalenti. Una presa può diventare più calda, un parison può abbassarsi in modo diverso, una cavità può raffreddarsi più lentamente o una posizione di rifinitura può lasciare bava extra. L'output multi-cavità dovrebbe pertanto essere conteggiato e ispezionato per posizione, non solo come totale combinato.
Confronto originale: limiti della testa Kinggle pubblicati per piattaforma della macchina
Le attuali pagine di Kinggle sull'estrusione e soffiaggio continuo descrivono configurazioni opzionali a due, tre e quattro teste su diversi modelli. Le tabelle delle specifiche pubblicano le dimensioni esatte per i riferimenti a testa singola e doppia. Non pubblicano la presentazione a tre o quattro teste per queste pagine, quindi tali layout richiedono ingegneria di progetto piuttosto che estrapolazione.
| Modello Kinggle | Stazione | Capacità massima del prodotto | Dimensione massima dello stampo (L×A) | Capacità di fusione dell'HDPE | Diametro massimo della matrice a testa singola | Interasse doppia testa pubblicato | Diametro massimo della matrice a doppia testa |
|---|---|---|---|---|---|---|---|
| KGB2L | Separare | 2 litri | 360×380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Raddoppiare | 2 litri | 360×380 mm | 55 kg/ora | 90 mm | 130 mm | 60 mm |
| KGB5L | Separare | 5 l | 410×450 mm | 55 kg/ora | 150mm | 150–180 mm | 80 mm |
| KGB5D | Raddoppiare | 5 l | 410×450 mm | 80 kg/ora | 150mm | 150–180 mm | 80 mm |
| KGB15L | Separare | 15 l | 580×500 mm | 100 kg/ora | 220 mm | 240–280 mm | 150mm |
| KGB15D | Raddoppiare | 15 l | 580×550 mm | 120 kg/ora | 220 mm | 240–280 mm | 150mm |
Le pagine da 2 litri di Kinggle descrivono anche applicazioni da 50 ml a 2 litri. Tale gamma identifica la famiglia di prodotti; ciò non significa che ogni contenitore della gamma sia adatto a ogni numero di persone. Una bottiglia larga da 2 litri potrebbe richiedere un'unica uscita mentre diverse bottiglie strette potrebbero adattarsi a un concetto a più cavità. Il volume massimo da solo non può decidere il layout.


Cosa rivelano i dati Kinggle sulla selezione delle teste
1. Il conteggio delle stazioni e la geometria della testa sono scelte indipendenti
All'interno della coppia 2L, entrambi i modelli a stazione singola e doppia presentano lo stesso limite di 90 mm per testa singola, interasse per doppia testa di 130 mm e limite per fustella a doppia testa di 60 mm. Le coppie 5L e 15L seguono lo stesso schema all'interno delle rispettive piattaforme. Una seconda stazione modifica l'alternanza degli stampi; non modifica automaticamente il numero o il passo delle prese.
2. Un layout a doppia testa ha un diametro inferiore disponibile per ogni uscita
Ogni piattaforma pubblica un diametro massimo della matrice inferiore per il riferimento a doppia testa rispetto a quello a testa singola: 60 contro 90 mm a 2L, 80 contro 150 mm a 5L e 150 contro 220 mm a 15L. Ciò non prevede il diametro della bottiglia finita, ma mostra perché “aggiungere un’altra testa” non è semplicemente un’impostazione di output. La geometria della trafila, del parison e della bottiglia cambiano insieme.
3. Le piattaforme più grandi pubblicano riferimenti più ampi a stampi e spaziature di uscita
La dimensione massima dello stampo cresce da 360×380 mm sulla coppia 2L a 410×450 mm sulla coppia 5L e fino a 580 mm di larghezza sulla coppia 15L. L'interasse pubblicato per la doppia testa aumenta da 130 mm a 150–180 mm e poi a 240–280 mm. Queste cifre collegano la scelta della piattaforma alla spaziatura delle bottiglie, non solo ai litri nominali.
4. I modelli a doppia stazione accoppiati pubblicano una maggiore capacità di fusione
Gli esempi a doppia stazione riportano una capacità di fusione dell’HDPE più elevata rispetto ai partner a stazione singola: 55 contro 30 kg/h a 2 litri, 80 contro 55 kg/h a 5 litri e 120 contro 100 kg/h a 15 litri. Le differenze non hanno un rapporto unico e non dimostrano un moltiplicatore della produzione. Mostrano perché il sistema di estrusione rientra nello stesso calcolo delle stazioni e delle teste.
5. Le dichiarazioni a tre e quattro teste necessitano di un disegno specifico del prodotto
Le descrizioni dei prodotti consentono configurazioni flessibili a 2/3/4 teste multiple, ma le tabelle non indicano una distanza centrale universale per tre o quattro teste. Inventare queste dimensioni dalla fila a doppia testa ignorerebbe la larghezza della bottiglia, l'acciaio dello stampo, il passo, la posizione del collo e l'accesso per la manutenzione. Il documento successivo corretto è una proposta di layout testa-stampo basata sul disegno della parte dell'acquirente.
Seleziona il numero di persone dalla bottiglia, non dal moltiplicatore desiderato
Un preventivo di fabbrica diventa più affidabile quando l'acquirente fornisce al fornitore una definizione completa del prodotto. Inizia con lo SKU più ampio e pesante destinato alla famiglia di utensili proposta. Quindi controlla se i prodotti più piccoli possono condividere la stessa macchina senza forzare un compromesso poco pratico.
Larghezza bottiglia e interasse
La distanza centrale viene misurata tra le linee centrali di uscita adiacenti. Deve corrispondere abbastanza da vicino alla disposizione delle cavità da consentire a ciascun preformato di entrare nella posizione corretta dello stampo. La larghezza del corpo della bottiglia è solo una parte del requisito. Anche la finitura del collo, la maniglia, la tasca flash, l'area di pinzatura e la parete dello stampo tra le cavità consumano spazio.
Peso della parte e massa lorda del parison
Il peso della bottiglia finita non è la massa che l'estrusore deve fornire per ogni evento. Il parison lordo comprende il materiale catturato per la bottiglia più la bava superiore e inferiore e qualsiasi altro materiale rifilato. Moltiplicare la massa lorda di una posizione per tutte le posizioni attive, quindi confrontare il totale con il sistema di estrusione al tasso di eventi pianificati.
Raffreddamento e rimozione
Più cavità possono creare più calore da rimuovere in ogni chiusura dello stampo. Percorsi d'acqua disuguali possono rendere una cavità la posizione lenta. Dopo l'apertura dello stampo, la cella deve separare, rifilare, testare e trasportare ogni parte senza collisioni o accumuli eccessivi. Una macchina per lo stampaggio può completare il suo movimento mentre le attrezzature a valle rappresentano già il collo di bottiglia della produzione.
Strategia SKU
Uno stampo ad alta cavità può adattarsi a una famiglia di bottiglie stabili e strette. Potrebbe essere meno interessante quando gli ordini sono brevi, i design cambiano spesso o un'ampia percentuale di SKU non può utilizzare la stessa tonalità. Confronta la domanda annuale di pezzi buoni e il tempo di cambio per SKU. Non dimensionare ogni stampo attorno a un picco stagionale a meno che il resto della fabbrica non possa utilizzare tale capacità.
Calcola un output realistico con eventi, parti e bilancio di massa
Il ciclo di asciugatura a catalogo e il numero dei presenti non sono sufficienti per prevedere le bottiglie vendibili. Utilizzare due calcoli collegati: uno per le parti accettate e uno per la domanda di fusione lorda.
Pezzi buoni all'ora = eventi di stampaggio stabili all'ora × pezzi formati per evento × frazione accettata
Domanda di fusione lorda (kg/h) = eventi di stampaggio stabile all'ora × massa lorda totale del parison per evento (kg)
La frazione accettata deve provenire dalla definizione di qualità dell'acquirente e da una prova concordata o da un presupposto di pianificazione onesta. La massa lorda totale del parison è la somma di tutti i parison utilizzati in un evento. Se quattro uscite non forniscono la stessa massa, registrare separatamente le quattro posizioni prima di aggiungerle.
Un esempio ipotetico trasparente
Supponiamo che un layout proposto a quattro punti vendita formi quattro bottiglie per evento. Durante una prova stabile, non un ciclo a secco, la cella completa 300 eventi di stampaggio all'ora. Se la frazione accettata concordata è 0,97, la produzione buona calcolata è 300 × 4 × 0,97 = 1.164 bottiglie all'ora. Se la massa lorda totale del parison per evento è 0,44 kg, la domanda lorda di fusione è 300 × 0,44 = 132 kg/h.
Questi numeri sono solo un esempio didattico e non sono un risultato del modello Kinggle. Dimostrano perché una macchina a quattro teste non è automaticamente adatta: l'estrusore proposto necessiterebbe di una capacità verificata per il materiale e le condizioni, mentre il raffreddamento e tutte le fasi a valle dovrebbero sostenere la velocità e la qualità dell'evento. Sostituisci i dati di progetto misurati prima di prendere una decisione di acquisto.
Kinggle'sguida della macchina per soffiaggio continuospiega come si combinano il conteggio delle stazioni, le cavità della filiera e il tempo di ciclo. Per la progettazione dell'impianto verificare anche le condizioni elettriche, dell'aria compressa e di raffreddamento con ilGuida pratica alla macchina per soffiaggio.
Messa in servizio in fabbrica: qualificare ogni uscita e cavità come posizione
Una media combinata può nascondere una posizione debole. Se tre bottiglie superano il controllo del peso e una è leggera, la loro media potrebbe sembrare accettabile anche se una cavità è instabile. Durante l'accettazione e l'avvio della fabbrica, etichettare ciascuna uscita dello stampo e posizione della cavità e preservare tale identità attraverso la rifinitura e l'ispezione.
Stabilire una linea di base posizione per posizione
- Identificare la macchina, la testa della filiera, lo stampo, il lotto di resina, la ricetta e le condizioni di utilizzo.
- Raccogliere i pezzi in sequenza da ogni posizione di uscita/cavità.
- Registrare la massa lorda del parison laddove il metodo di prova sicuro concordato lo consente.
- Misurare il peso finito e le stesse posizioni critiche delle pareti per ciascuna posizione.
- Ispezionare il pinch-off, la finitura del collo, la bava, le dimensioni, l'aspetto e le prestazioni di perdita.
- Registra l'intervallo degli eventi, gli scarti, gli allarmi, gli interventi manuali e gli arresti a valle.
- Ripetere una volta ripristinate le condizioni stabili a seguito di eventuali modifiche approvate.
Modificare un fattore controllato alla volta
Se un parison è diverso, decidere innanzitutto se il modello segue l'uscita dello stampo, la cavità, il circuito di raffreddamento o la posizione a valle. Un record coordinato è più utile della regolazione di più valori HMI contemporaneamente. Kinggle'sImpostazioni HMI e guida agli allarmiraccomanda di registrare le prove prima di modificare una ricetta.
Controllare la distribuzione delle pareti, non solo il peso totale
Due bottiglie possono pesare lo stesso e distribuire comunque il materiale in modo diverso. Confronta le posizioni definite di spalla, corpo, maniglia, base e pinzatura, ove rilevanti per la parte. Se il progetto utilizza il controllo a parete programmato, ilguida alla programmazione parisonfornisce un metodo strutturato per collegare i punti del programma alle regioni misurate.
Trasforma la prova accettata in un riferimento di manutenzione
Conservare i dati approvati sulla posizione, le condizioni di temperatura, lo stato di pulizia, le condizioni dell'acqua e l'identità dell'attrezzatura. Quando successivamente una posizione si sposta, la manutenzione può confrontarla con la linea di base originale. ILlista di controllo della manutenzione preventivapossono trasferire tali osservazioni nelle ispezioni di routine.
Combinazioni comuni e ciò che ogni descrizione lascia ancora aperto
| Breve descrizione | Cosa probabilmente significa | Ciò che la RFQ deve ancora confermare |
|---|---|---|
| Macchina a doppia testa e due cavità | Due parison alimentano due cavità dello stampo per evento di stampaggio | Conteggio delle stazioni, passo di uscita, dimensioni dello stampo, peso del pezzo, capacità di estrusione e portata a valle |
| Soffiatrice per bottiglie a quattro teste | Quattro uscite dello stampo formano quattro parison in parallelo | Se lo stampo ha quattro cavità corrispondenti, il passo esatto e se tutti gli SKU sono adatti |
| Macchina a doppia stazione e doppia testa | Due stazioni di stampaggio si alternano attorno ad un sistema di stampi a due uscite | Numero di set di stampi, sequenza di eventi, richiesta di fusione, metodo di rimozione e condizioni di prova garantite |
| Soffiatrice a quattro cavità | Una chiusura dello stampo può formare quattro parti | Disposizione dell'uscita dello stampo, conteggio delle stazioni, bilanciamento delle cavità, raffreddamento e produzione accettata |
| Macchina a doppio strato e doppia testa | Un sistema multistrato può alimentare due uscite | Conteggio degli estrusori, struttura del materiale, rapporti degli strati, percorso degli scarti, uscite, cavità e stazioni |
"Macchina per la produzione di bottiglie di plastica", "macchina per il soffiaggio di bottiglie in HDPE", "macchina per l'estrusione di bottiglie", "stampatrice per soffiaggio con testa multi-stampo" e "macchina per lo stampaggio mediante soffiaggio per estrusione multi-parison" possono tutti comparire nelle ricerche di apparecchiature correlate. Una specifica tecnicamente completa dovrebbe rimanere comprensibile anche quando i nomi commerciali cambiano.
Lista di controllo RFQ per un progetto di soffiaggio multitesta
Invia lo stesso prodotto e gli stessi input di fabbrica a ciascun fornitore. Chiedi a ciascun preventivo di rispondere nello stesso ordine, con i riferimenti del catalogo separati dalle garanzie del progetto.
| Gruppo RFQ | Informazioni da fornire | Risposta del fornitore richiesta |
|---|---|---|
| Prodotto | Disegno o campioni 2D/3D, capacità, dimensioni massime, collo, maniglia, linea di giunzione e geometria del rivestimento | Piattaforma macchina compatibile, orientamento, disposizione della cavità ed eventuali problemi di progettazione |
| Materiale | Grado esatto della resina, colore/additivi, piano di macinazione o PCR e dati del fornitore | Ambito proposto per vite/estrusione, ipotesi di lavorazione e requisiti del materiale di prova |
| Massa e qualità | Peso finito, stima lorda parison/flash, pareti critiche, dimensioni e test funzionali | Metodo di prova, campionamento per posizione e definizione di accettazione |
| Produzione | Sono richiesti pezzi idonei all'ora, volume turno/anno, mix SKU e frequenza di cambio | Eventi per ora, parti per evento, frazione accettata presunta e calcolo della fusione lorda |
| Utensileria | Stampi esistenti o concetto di cavità preferito | Conteggio delle uscite, interasse, gamma dei perni, dimensioni dello stampo, passo della cavità, set di stampi e progettazione del raffreddamento |
| Macchina | Livello di automazione preferito e vincoli di fabbrica | Conteggio stazioni, pinza, estrusore, controlli, prelievo e opzioni incluse |
| Fabbrica | Standard di potenza, condizioni aria/acqua, limiti ambientali, pavimento, altezza e percorso di sollevamento | Scheda di utilità del progetto, disposizione generale, fondazioni/carico e requisiti di autorizzazione al servizio |
| A valle | Piano di rifilatura, controllo perdite, trasporto, etichettatura, imballaggio e gestione degli scarti | Capacità e limiti dell'interfaccia per ciascuna fase inclusa e fornita dall'acquirente |
Non accettare una linea di uscita senza le sue condizioni di prova
Un utile documento di accettazione indica il disegno della bottiglia, la qualità del materiale, il peso finito e lordo, le uscite e le cavità attive, le condizioni di raffreddamento dello stampo, la finestra di funzionamento stabile, i test di qualità, il piano di campionamento e le apparecchiature a valle incluse. Registra le parti accettate per posizione. Senza queste condizioni, “pc/h” può descrivere il movimento della macchina, i pezzi formati prima dell’ispezione o le bottiglie ben confezionate: tre risultati diversi.
Richiedi il layout prima di bloccare l'ordine d'acquisto
Il disegno finale dovrebbe mostrare le linee centrali dell'uscita dello stampo rispetto alle cavità dello stampo, ai confini dello stampo e della piastra, ai perni di soffiaggio, al metodo di rifilatura o sbavatura, al percorso di estrazione e agli spazi di servizio. Per una richiesta Kinggle a tre o quattro teste, questo disegno è il punto in cui viene confermata la tonalità specifica del progetto; non dovrebbe essere desunto dalla tabella a doppia testa pubblicata.
Domande frequenti
Cos'è una soffiatrice multitesta?
Una macchina per soffiaggio multitesta utilizza una disposizione della testa con diverse uscite per formare diversi parison in un unico evento di stampaggio. Il numero di uscite, l'interasse e le dimensioni dello stampo devono corrispondere alla disposizione della bottiglia e della cavità dello stampo.
Una macchina a doppia testa è uguale a una macchina a due cavità?
No. La doppia testa descrive due uscite o preformati; due cavità descrivono le forme di due parti nello stampo. Sono comunemente progettati come layout in due parti abbinate, ma il preventivo deve specificarle entrambe separatamente.
Una soffiatrice a quattro teste produce quattro volte più bottiglie?
Non automaticamente. Può formare più parti per evento di stampaggio, ma il buon rendimento effettivo dipende dalla frequenza stabile degli eventi, dalla domanda totale di fusione lorda, dal bilanciamento di uscita e cavità, dal raffreddamento, dalla rifilatura, dai test e dalla qualità accettata.
Come viene selezionato l'interasse della filiera?
La distanza centrale viene selezionata dal passo della cavità proposto e dal layout del prodotto. La larghezza della bottiglia, la posizione del collo, le cavità, l'acciaio dello stampo, il raffreddamento, i perni di soffiaggio, lo spazio di rifilatura e di rimozione influiscono tutti sulla dimensione finale.
Una macchina può passare dalla produzione a testa singola a quella a più teste?
Una diversa disposizione della testa o degli utensili può essere possibile su una piattaforma adeguatamente progettata, ma non dovrebbe essere data per scontata. Confermare con il fornitore l'adattamento meccanico, l'ambito di estrusione, i controlli, il lavoro di cambio, la compatibilità dello stampo e i requisiti di messa in servizio.
Cosa limita il numero di cavità nell'estrusione-soffiaggio?
I limiti includono le dimensioni del prodotto, lo spazio disponibile sullo stampo e sulla piastra, il passo di uscita, la geometria della matrice e del preformato, i requisiti del morsetto, la capacità di estrusione, il bilancio di raffreddamento, la rimozione delle parti e la capacità a valle.
Quali dati devo inviare per un preventivo di una macchina multicavità?
Inviare il disegno o i campioni della parte, la qualità del materiale, il peso del parison finito e lordo, le pareti e i test critici, il buon output richiesto, il piano SKU, i servizi di fabbrica, i limiti di layout e i requisiti a valle.