HDPE o PP? Segui la bottiglia, non l'etichetta del polimero
Due ipotetiche schede prodotto mostrano come cambia la scelta al variare dei contenuti, dell'aspetto, dei test e delle evidenze produttive.
L'HDPE è spesso il punto di partenza pratico per bottiglie opache per uso domestico e chimico. Un grado di PP per soffiaggio può rimanere in corsa quando la trasparenza, la rigidità o la temperatura di servizio cambiano le esigenze. Nessuna delle risposte sopravvive senza un voto esatto e test sulla bottiglia finita.
La maggior parte dei confronti tra HDPE e polipropilene iniziano con una tabella delle proprietà. Ciò aiuta con lo screening, ma incoraggia una scorciatoia sbagliata: trattare due famiglie di polimeri come se ciascuna avesse una densità, un comportamento di flusso, un valore di impatto e una finestra di lavorazione fissi.
I portafogli dei fornitori dicono il contrario. Braskem pubblica diversi gradi di polietilene e polipropilene per soffiaggio per diverse dimensioni e usi di confezioni. SABIC separa le opzioni di HDPE omopolimero, HDPE copolimero e PP copolimero random nella pagina relativa ai materiali delle bottiglie. Un cognome avvia il confronto; non può finirlo.
I due file seguenti sono casi didattici. Non descrivono i clienti Kingngle nominati o le prove in fabbrica completate.
La bottiglia del detersivo inizia con HDPE, poi lo guadagna
- Breve descrizione del prodotto
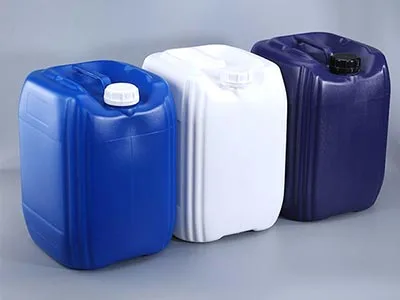
- Una piccola bottiglia con manico opaco per un liquido domestico.
- Priorità dell'acquirente
- Compatibilità chimica, prestazioni in termini di perdite, integrità della maniglia e del pizzicamento, rifinitura ripetibile e output accettato.
- Ancora sconosciuto
- Contenuto esatto, condizioni di conservazione, chiusura, peso, mappa murale, limiti di prova e grado di resina.
I contenuti decidono se la rosa dei candidati è credibile
Il termine "prodotti chimici domestici" è troppo ampio per essere approvato. Il proprietario della confezione deve identificare il contenuto, la concentrazione, il tempo di conservazione e l'intervallo di temperatura. SABIC annovera tra le esigenze di selezione delle bottiglie non alimentari la resistenza agli urti, la resistenza chimica e la resistenza alle rotture da stress ambientale. Queste sono domande di valutazione e test, non promesse generali per ogni bottiglia di HDPE.
La maniglia e la linea di pizzico trasformano i dati in un problema parziale
Un valore della placca stampata non può mostrare come si è allungato il ponte della maniglia o se la saldatura della coda si è fusa. Il disegno del prodotto eprogettazione dello stampo per soffiaggiodeterminare dove viaggia, pizzica e si raffredda il parison. Le misurazioni delle pareti, i risultati delle perdite e i test funzionali fanno parte della scheda tecnica.
L'opacità elimina un motivo per preferire il PP
Non è necessario che questa bottiglia assomigli al PET trasparente. L'uniformità del colore, la finitura superficiale e la forma del pannello dell'etichetta continuano ad avere importanza, ma l'elevata trasparenza non è il fattore determinante. I gradi di HDPE idonei per il soffiaggio rimangono nella rosa dei candidati mentre il team verifica i requisiti più severi.
La bottiglia ha il voto finale
Il grado indicato deve formare un parison stabile, passare attraverso la matrice e lo stampo proposti, rifilare correttamente e superare le ispezioni concordate. Un buon aspetto con un pizzico debole è una decisione materiale fallita. ILguida ai difettiaiuta a separare resina, parison, strumenti e prove di raffreddamento durante la prova.
Mantenere un grado di HDPE adatto per soffiaggio come candidato principale. Non rilasciarlo fino a quando non saranno concordati il contenuto esatto, i documenti di valutazione e i test sulla bottiglia finita.
Perché questa non è una vittoria universale dell’HDPE
Il file A ha rimosso un motivo per preferire il PP, preservato i rischi che ancora contano e collegato la scelta a un test in bottiglia. È più ristretto di una tabella dei vantaggi e molto più utile.
Il fornitore di resina possiede i dati sulla qualità
I dati relativi a flusso, densità, rigidità, impatto, calore e fessurazione da stress mantengono i metodi e le condizioni stampati sul documento di origine.
Il proprietario della bottiglia è titolare del brief di servizio
I test di contenuto, chiusura, riempimento, stoccaggio, trasporto e accettazione definiscono il lavoro della confezione.
La muffa crea muri locali
La linea di giunzione, la geometria di presa, le prese d'aria, il raffreddamento e il percorso di imbutitura influiscono sul modo in cui si forma il materiale.
Il processo collega le prove
Il risultato necessita di un nome della macchina, dello stampo, dello stampo, della ricetta, del materiale e del record del campione.
La stessa scheda tecnica può fuorviare entrambi i team di progetto
Un acquirente può aprire due documenti in resina, cerchiare il valore di impatto più alto e dichiarare terminato il confronto. Ciò funziona solo quando il metodo di prova, il campione, il condizionamento e le unità sono comparabili. La guida ExxonMobil HDPE, ad esempio, etichetta i valori pubblicati come tipici piuttosto che come limiti di specifica. Il portfolio di Braskem colloca i metodi di test accanto alle colonne delle proprietà. Questi dettagli fanno parte del numero.
Il file A dovrebbe cercare prove di grado relative all'esposizione chimica, alla fessurazione da stress ambientale, all'impatto e alla stabilità del processo, quindi confermare tali esigenze sulla bottiglia. Il file B potrebbe dedicare più tempo a opacità, brillantezza, rigidità e condizioni termiche. Nessuno dei due team dovrebbe promuovere affermazioni a livello familiare come "il PP è sempre più chiaro" o "l'HDPE è sempre più resistente" in un requisito di acquisto. Un voto del candidato può andare avanti perché il suo profilo documentato si adatta al brief. Passa solo quando la confezione finita soddisfa i test controllati.
I dati di flusso necessitano della stessa disciplina. La portata e l'indice di fusione possono essere riportati in base a carichi e temperature diversi per polimeri diversi. Confrontare i numeri stampati senza i relativi metodi può invertire il significato previsto. La domanda utile per il team della macchina è più diretta: questo grado denominato può formare e mantenere il parison richiesto sulla testa di estrusione proposta, con un ciclo ripetibile e una bottiglia accettabile?
Il flacone per la cura personale più trasparente dà a PP un motivo per restare
- Breve descrizione del prodotto
- Una bottiglia più piccola per la cura personale in cui l'acquirente vuole vedere il prodotto e mantenere una forma di confezione rigida.
- Priorità dell'acquirente
- Aspetto visivo, qualità della finitura, adattamento della chiusura, condizioni di servizio e stampaggio a estrusione-soffiaggio stabile.
- Ancora sconosciuto
- Opacità o trasparenza target, parete, contatto con il prodotto, temperatura di riempimento, decorazione, requisiti di caduta e grado.
"Clear" deve diventare un obiettivo di accettazione
Trasparente, traslucido e semplicemente meno opaco sono aspettative diverse. Il portafoglio di Braskem comprende gradi di copolimero casuale PP per imballaggi trasparenti stampati a soffiaggio. Ciò rende credibile il PP, ma non garantisce l'aspetto di questa parete, pacchetto di colori, superficie dello stampo e processo.
La mancanza di condizioni di servizio può porre fine al caso
Il brief non indica ancora le condizioni di riempimento e conservazione. Un'affermazione sulla resistenza al calore sarebbe prematura. Il fornitore deve confermare i dati esatti del grado e la dichiarazione attuale per il contatto e la regione previsti. Il team di progetto testa quindi la bottiglia stampata secondo il proprio piano di servizio.
La densità inferiore non garantisce una bottiglia approvata più leggera
Le tabelle dei fornitori mostrano comunemente gradi di PP con una densità inferiore rispetto ai gradi di HDPE. Ciò può fornire informazioni sulle prime stime di massa, ma un uguale volume di resina non equivale a pari prestazioni della bottiglia. Rigidità, impatto, distribuzione delle pareti, dimensioni della finitura e test determinano il peso finale.
La vecchia ricetta dell'HDPE non può approvare il PP
Un cambiamento nella famiglia dei polimeri può alterare il flusso, la forza di fusione, il rigonfiamento, il prelievo, le impostazioni termiche e il raffreddamento. Il lavoro sottoposto a revisione paritaria sulla formazione del parison utilizza dati di processo tra cui rigonfiamento, abbassamento e temperatura. In fabbrica il tubo di sospensione rientra nella scelta del materiale.
Mantenere un grado PP adatto per soffiaggio per lo sviluppo del campione perché l'aspetto fornisce una ragione specifica per il prodotto per competere. Conservare un riferimento in HDPE fino al confronto delle prove visive, dimensionali e funzionali.
I file non condividono un vincitore
Il file A conferisce all'HDPE un vantaggio iniziale perché la compatibilità e l'evidenza strutturale guidano la bottiglia opaca. Il file B mantiene PP in contesa perché l'apparenza fa parte del lavoro. Entrambi rimangono condizionati perché nessuno dei due ha fornito una qualità esatta, condizioni di servizio complete o risultati di parti stampate.
Tipo di prodotto, intento estetico, categoria di contenuti generali, tipo di processo ed esistenza di gradi per soffiaggio in entrambe le famiglie.
Trafilatura, chiusura, grado e lotto esatti, condizioni di contatto, obiettivi di parete e peso, metodi, output e record di prova controllati.
Anche le scorecard delle prove dovrebbero apparire diverse
La prova della bottiglia di detergente dovrebbe preservare le prove intorno alla maniglia, alla linea di presa, all'interfaccia di chiusura e qualsiasi test di esposizione o trasporto richiesto dal proprietario della confezione. L'aspetto è scritto sulla scheda, ma una piccola preferenza estetica non dovrebbe controbilanciare una perdita o un guasto funzionale. La sperimentazione sulla cura personale può dare maggiore peso alla coerenza visiva, alla qualità della finitura, alla decorazione e all'obiettivo di chiarezza definito dall'acquirente, pur mantenendo i limiti dimensionali e funzionali come parametri non negoziabili.
Questa distinzione influisce sul campionamento. Non versare le bottiglie da ogni stazione e presa in una scatola. Contrassegnare la macchina, la revisione dello stampo, il lotto di materiale, la ricetta, la stazione o l'uscita e la sequenza temporale. Misurare i campioni dopo la fase di rifilatura o finitura concordata. Una media mista può nascondere uno sbocco debole o una deriva dello spessore della parete che diventa visibile solo in ordine temporale.
La registrazione del processo dovrebbe mostrare le condizioni effettive anziché solo i setpoint. Registrare lo stato termico, le impostazioni dell'estrusione e della testa, la revisione del programma parison, le condizioni dell'acqua di raffreddamento, le fasi del ciclo e qualsiasi intervento manuale. Se la squadra cambia un'impostazione importante durante il confronto, segna il tempo e decidi se riavviare la finestra di accettazione. Altrimenti il risultato potrebbe combinare due processi diversi pur presentando una media conveniente.
Il processo ha bisogno anche di regole per fermarlo. Un candidato che non riesce a mantenere un parison sicuro e controllabile sull'attrezzatura selezionata non dovrebbe continuare semplicemente a produrre campioni attraenti. Un candidato che si modella senza problemi ma non supera un test fondamentale per il prodotto non vince perché il suo ciclo sembra calmo. Queste sono decisioni ingegneristiche, non un concorso di bellezza tra materiali.
Il costo viene inserito solo dopo che esiste la bottiglia accettata
Il prezzo della resina per chilogrammo è visibile e facile da confrontare. È anche incompleto. L'unità commerciale è una bottiglia finita accettata. Il peso della parte finale, gli scarti di rifinitura, la perdita di avvio, il prodotto scartato, il tempo di ciclo, il lavoro a valle e il comportamento di cambio formato influiscono tutti sul risultato utilizzabile. Un grado di PP a densità inferiore può consentire una stima del peso promettente, ma il progetto potrebbe richiedere una distribuzione o una massa delle pareti diversa per superare i test di impatto e movimentazione. Un candidato HDPE con un prezzo quotato inferiore potrebbe comunque perdere se la bottiglia richiesta non può essere prodotta in modo coerente.
Mantieni il calcolo trasparente: utilizza il peso effettivo della bottiglia approvata e la resa accettata osservata per ciascun candidato, quindi applica gli attuali input commerciali forniti dall'acquirente e dalla fonte della resina. Non trasformare la proprietà di un laboratorio o il valore del catalogo di una macchina in una richiesta di risparmio. Il confronto diventa credibile quando l'approvvigionamento può far risalire ogni input a un preventivo, a un campione controllato o a un record di prova.
Il catalogo di Kinggle traccia un confine utile
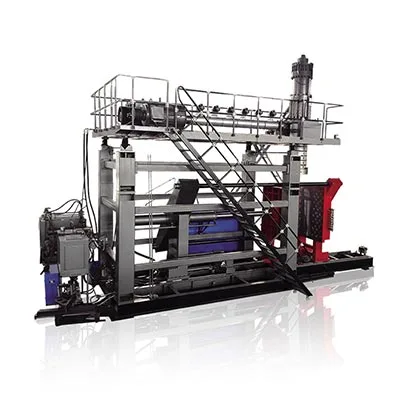
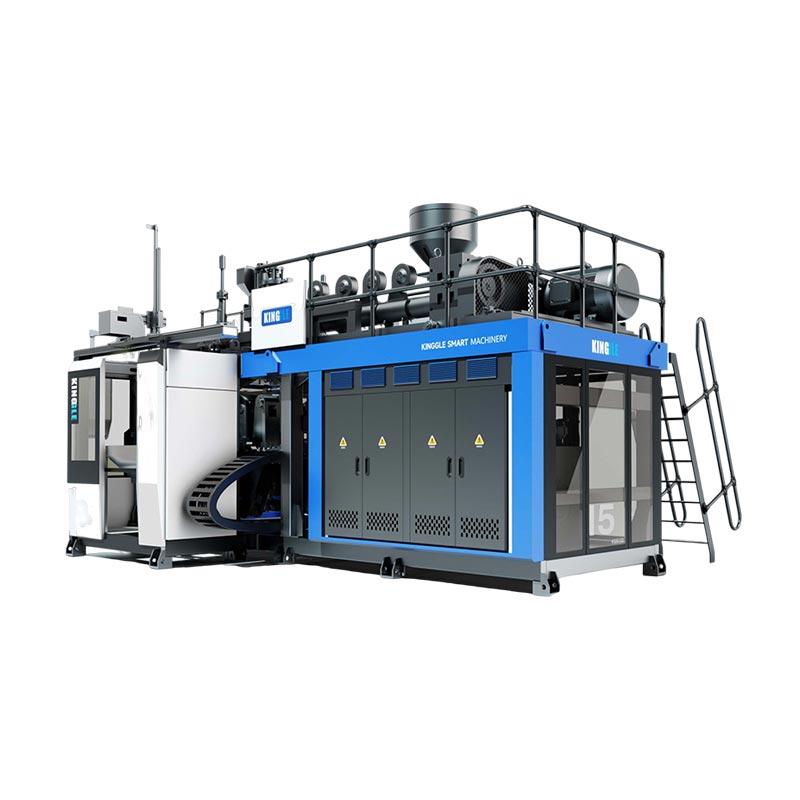
Pagine attuali per ilKGB2L, KGB5L, KGB15LEKGB80Aelencare PE e PP tra le rispettive famiglie di materiali. Le loro file di capacità di estrusione sono etichettate specificamente per HDPE.
SupportatoPE e PP rientrano nell'ambito dei materiali pubblicati di queste famiglie di macchine.
SupportatoI riferimenti da 30, 55, 100 e da 120 a 140 kg/h sono etichettati come capacità di fusione dell'HDPE.
Non supportatoTali cifre non possono essere rietichettate come produttività verificata di PP, bottiglie all'ora vendibili o garanzia per nessuno dei due casi didattici.
Se l'acquirente propone PP, Kinggle necessita dei dati sulla qualità e della descrizione del prodotto prima di confermare vite, testa, processo e produzione. Se l'acquirente propone l'HDPE, i kg/h non sostituiscono comunque la massa lorda del parison, il tempo di raffreddamento, il numero di stazioni o punti vendita e la resa accettata. ILguida al test di accettazione in fabbricamostra come separare questi numeri durante la verifica.
Sei domande concludono l'incontro
Quali disegni di prodotto e di chiusura vengono controllati e quali dimensioni vengono controllate dopo il taglio?
Cosa conterrà la bottiglia e quali condizioni di riempimento, conservazione, trasporto e utilizzo si applicano?
Quali gradi esatti di HDPE e PP rimangono in considerazione, con i dati attuali dei fornitori?
Quale aspetto, peso, parete, perdita, caduta, carico superiore, coppia o altri limiti definiscono l'accettazione?
Quale macchina, matrice, stampo, stazione, uscita e configurazione a valle realizzeranno i campioni?
In che modo lo studio preserverà l'identità del campione, le impostazioni, le perdite e il motivo per cui un candidato avanza?
Un record utile termina con un voto denominato e una motivazione delimitata. "L'HDPE è migliore" non è una decisione che una fabbrica può riprodurre.
Porta la bottiglia e il codice del grado
Invia a Kinggle i disegni delle parti e delle chiusure, le schede tecniche della resina, i contenuti e le condizioni di servizio, gli obiettivi di peso e pareti, i test, la produzione, il piano di colore e rimacinato, le informazioni sullo stampo e l'ambito a valle. La risposta potrebbe ancora essere HDPE o PP. Sarà almeno una risposta alla tua bottiglia.
Discutere la prova del materiale e della macchina