L'HDPE riciclato può essere utilizzato nell'estrusione e soffiaggio quando il grado e la ricetta scelti sono adatti al contenitore. I controlli sui materiali in entrata, una prova controllata della macchina e i test del pacchetto finito nelle condizioni d'uso previste stabiliscono tale approvazione. Un obiettivo relativo ai contenuti riciclati da solo non basta.
Scelta delle resine per soffiaggio in HDPE riciclato per il contenitore
Inizia con il lavoro del pacchetto. Una bottiglia di detersivo con manico, una bottiglia da spremere e un contenitore rigido per prodotti chimici possono richiedere un comportamento del materiale diverso anche quando tutti e tre utilizzano polietilene. Elencare il contenuto, le condizioni di riempimento, la chiusura, i requisiti estetici e i carichi di trasporto prima di confrontare le offerte di resina.
Per le resine per soffiaggio HDPE riciclate, chiedere quale materia prima e qualità offre il fornitore, come viene controllato il materiale e quale applicazione supporta i dati. Un'etichetta come "grado bottiglia" necessita di una scheda tecnica aggiornata e di un'identità del lotto tracciabile.
Mantieni separati PCR, PIR e macinato interno
La PCR descrive il materiale recuperato dopo l'uso da parte del consumatore. Il PIR è comunemente utilizzato per fonti industriali o pre-consumo. La macinazione interna descrive gli scarti del processo di macinazione di una fabbrica. Queste etichette rispondono a diverse domande sull'origine; nessuno stabilisce che un materiale soddisferà i requisiti del contenitore proposto.
Registrare i resi di bave interne e parti scartate separatamente dai pellet riciclati acquistati. Chiedere al fornitore di dichiarare le sue definizioni e la base contabile del contenuto riciclato. Non dare per scontato che ogni restituzione alla tramoggia conti come PCR o contenuto riciclato pre-consumo qualificante.
Scrivere i requisiti prima di selezionare la miscela
Il brief dovrebbe identificare il disegno e la chiusura del prodotto, la massa target, le posizioni dello spessore delle pareti, il riferimento del colore e i relativi test funzionali. Includere la temperatura di conservazione, le condizioni di riempimento e la sostanza imballata. Per gli usi sensibili al contatto, aggiungere il materiale richiesto e la documentazione normativa prima di autorizzare una sperimentazione.
Una decisione tecnicamente utile ha un ambito ristretto: questo materiale, in questa ricetta, su questa macchina e stampo, per questo contenitore. Tale ambito rende rivedibili le modifiche successive.
Quali proprietà della resina sono importanti nel soffiaggio dell'HDPE?
Confrontare il grado candidato con il riferimento approvato utilizzando le stesse condizioni di test. Quindi decidere quali controlli devono essere inseriti in ogni lotto in entrata e quali sono necessari solo durante la qualificazione o un'indagine. Ordinare ogni possibile test di laboratorio può comportare un aumento dei costi senza rispondere alla domanda sulla produzione.
Leggi MFR o MFI con le condizioni allegate
La portata massica del materiale fuso, spesso chiamata MFR o MFI, è utile per verificare la consistenza del flusso. Conservare la temperatura, il carico, le unità e il metodo di prova con il numero. I valori misurati in condizioni diverse non sono direttamente intercambiabili.
ASTM D1238-26spiega che i risultati del flusso di fusione non stabiliscono l'uniformità di altre proprietà senza una correlazione valida. Avverte inoltre che il test potrebbe non riprodurre il comportamento di elaborazione su larga scala. Un MFI simile supporta quindi lo screening, ma non dimostra un’equivalente stabilità del parison o durabilità della bottiglia finita.
| Controllo | Registro utile | Decisione che supporta |
|---|---|---|
| Identità e origine del grado | Fornitore, qualità, lotto, descrizione della materia prima e contenuto riciclato dichiarato | Confermare che il materiale consegnato corrisponda alla fonte e alla ricetta qualificate. |
| MFR/MFI e densità | Risultati, metodi, condizioni e limiti concordati | Schermata per le modifiche che necessitano di revisione; non dedurre tutte le altre proprietà da questi valori. |
| Particelle e composizione materiale | Metodo di ispezione concordato, esempi di difetti e campione rappresentativo trattenuto | Decidere se l'ispezione di routine è sufficiente o se è necessaria l'analisi della composizione. |
| Colore e odore | Campione di riferimento, condizioni di ispezione e limiti di applicazione | Controllare l'aspetto e i requisiti sensoriali della confezione prevista. |
| Acque superficiali e movimentazione | Cronologia di stoccaggio, condizioni dei materiali e istruzioni sul condizionamento del fornitore | Determinare se la preparazione del materiale necessita di correzione prima della prova. |
| Dati meccanici e di stress cracking | Campione, metodo, temperatura, esposizione e condizioni di carico | Pianificare le valutazioni pertinenti del contenitore finito anziché sostituire il valore di una scheda tecnica. |
Separare i valori tipici dai limiti di rilascio del lotto
Una scheda tecnica descrive un grado. Un certificato di analisi riporta le caratteristiche coperte per un particolare lotto. La specifica di acquisto indica ciò che l'acquirente accetterà. Mantenere questi documenti distinti; un valore tipico non è automaticamente un limite garantito.
Concordare il modo in cui i campioni rappresentano il lotto e conservare materiale identificato sufficiente per un confronto successivo. Se un cambiamento rimane inspiegabile, discutere la composizione mirata, l'analisi termica o reologica con il fornitore del materiale o il laboratorio. Scegli l'analisi per il sospetto guasto, non perché lo strumento è disponibile.
Come eseguire una prova di stampaggio per estrusione e soffiaggio di HDPE riciclato
Una prova controllata collega la resina in entrata al processo di estrusione-soffiaggio e alla confezione finale. Definire i controlli di accettazione prima di realizzare i campioni. In caso contrario, il team potrebbe trascorrere il periodo di prova modificando l'aspetto e scoprire troppo tardi che il test di utilizzo richiesto non è mai stato pianificato.
- Eseguire il materiale di riferimento o la formulazione approvati finché il processo non diventa ripetibile. Registrare la macchina, la testa della filiera, la revisione dello stampo, i servizi e la configurazione a valle.
- Identificare il lotto candidato e la ricetta completa, compresi colorante, additivi ed eventuali resi interni. Seguire la procedura concordata per la modifica del materiale in modo che il riporto non confonda il confronto.
- Registrare la risposta iniziale con impostazioni documentate. Osservare la consistenza del mangime, il comportamento della pressione, la formazione del parison, il peso e i difetti visibili.
- Apportare modifiche giustificate entro i limiti dell'attrezzatura e del materiale. Mantieni ogni modifica collegata al motivo e ai campioni risultanti.
- Raccogliere i campioni identificati per la mappatura delle pareti e i test funzionali concordati. Confronta i risultati dello studio invece di selezionare la bottiglia più bella.
Mantieni due confronti separati.Un confronto iniziale mostra come il candidato risponde a una configurazione documentata. Una successiva analisi ottimizzata mostra cosa accade dopo che il processo è stato adattato a quel candidato. Registra entrambi; presentare solo le impostazioni ottimizzate nasconde il lavoro necessario per ottenerle.
Separare la variazione del materiale dalla variazione della macchina
Si consiglia di verificare se il riferimento approvato funziona ancora in modo coerente prima di assegnare un nuovo difetto alla resina riciclata. In caso contrario, esaminare prima le condizioni dell'attrezzatura, dello stampo e dell'utilità. Un confronto materiale è debole quando il processo di riferimento è già instabile.
Per spalle sottili o pesi di bottiglia instabili, confrontare le condizioni effettive del processo e il comportamento del parison prima di modificare diverse impostazioni. Se un parison più pesante rimuove il sintomo visibile, controlla dove è andato a finire il materiale extra. La bottiglia potrebbe avere ancora una distribuzione sulle pareti sfavorevole.
Conservare i campioni scartati e quelli accettati. I loro timestamp e le loro posizioni possono mostrare se un problema segue una transizione materiale, una cavità, una stazione o un cambiamento operativo graduale. Registrare gli scarti di avvio e di transizione separatamente dalla corsa stabile.
La ripetibilità conta più di una bottiglia accettabile. Il registro delle qualifiche dovrebbe consentire ad un altro turno di riprodurre la condizione approvata e riconoscere quando è cambiata. Usa ilquadro di test di accettazione della macchinacollegare ciascuna conclusione con un metodo, un limite e un risultato identificati.
Uno studio 4 L pubblicato: fattibilità con una finestra di processo diversa
Uno studio di Chalmers del 2024 ha preparato sei varianti di materiale in polietilene rigido riciclato utilizzando diverse condizioni di lavaggio e composizione. I ricercatori hanno realizzato contenitori da 4 litri stampati per soffiaggio e hanno regolato la velocità della vite per ciascun materiale per raggiungere una massa della bottiglia di 145 ± 5 g.
Lo studio ha riportato la produzione con materia prima in PE rigido riciclato al 100% con lo stesso tempo di ciclo del riferimento in HDPE vergine. Tuttavia, i materiali riciclati avevano una risposta alla pressione diversa durante la formazione del parison. Una preparazione ha prodotto anche difetti fisheye. Questi risultati riguardano la materia prima, l'attrezzatura e il contenitore testati, non tutti i gradi PCR commerciali. Vedi ilstudio originale di soffiaggio.
La nostra raccomandazione è di utilizzare queste prove per giustificare una sperimentazione specifica del materiale, non una promessa universale di contenuto riciclato. Una formazione riuscita lascia ancora da verificare i requisiti di accettazione del pacchetto proposto.
Risoluzione dei problemi relativi al parison e allo spessore delle pareti con l'HDPE riciclato
Contenere l'output interessato e identificare i primi campioni difettosi. Prima di modificare la ricetta, chiedere se il sintomo segue un lotto, una stazione, una cavità o l'intera linea. Questa distinzione aiuta a scegliere un confronto che possa separare le possibili cause.
| Sintomo osservato | Domande dal lato materiale | Confronto lato processo |
|---|---|---|
| Abbassamento del Parison o spalle sottili | Il comportamento del lotto, della miscela o dello scioglimento è cambiato? | Confronta le condizioni termiche effettive, i tempi del parison e il profilo approvato utilizzando campioni identificati. |
| Variazione del peso o della parete | L'alimentazione o la preparazione della miscela sono coerenti? | Verificare se la variazione segue una presa, una stazione o un intervallo di funzionamento; confrontare la corsa di riferimento. |
| Macchie nere, gel o fori di spillo | Sono presenti difetti simili nel materiale trattenuto o nei campioni preparati dal fornitore? | Rivedere quando iniziano i difetti e se persistono con il materiale di riferimento. Esaminare i residui dell'attrezzatura e la contaminazione in entrata. |
| Deriva di odore o colore | Il candidato soddisfa le referenze concordate prima e dopo l'elaborazione? | Confronta la cronologia del processo, il riporto e le condizioni di gestione prima di assegnare una causa. |
Si tratta di percorsi di indagine, non di diagnosi dall'apparenza. Un filtraggio aggiuntivo non è una prova che tutti i problemi di incompatibilità dei materiali o di odore siano stati risolti. Allo stesso modo, un cambiamento di temperatura che migliora un sintomo richiede comunque un nuovo controllo del contenitore finito.
Il controllo dello spessore delle pareti dovrebbe rispondere alle pareti locali misurate, non solo al peso medio della bottiglia. ILguida alla programmazione parisonspiega come il profilo si riferisce al posizionamento del materiale. Per difetti che non seguono il cambio di resina utilizzare il più ampioGuida alla risoluzione dei problemi dell'estrusione e soffiaggio.
Seguire le procedure della macchina per campionamento, pulizia e ispezione. Non aprire un sistema di fusione caldo o pressurizzato per indagare su un difetto; gli interventi richiedono l'isolamento specifico dell'apparecchiatura e la procedura di lavoro sicuro.
Controlli di qualità per bottiglie e contenitori in polietilene soffiato
Definire il limite di test e accettazione per ciascuna modalità di guasto rilevante. Le bottiglie stampate per soffiaggio necessitano di controlli che ne riflettano la geometria, la chiusura e il contenuto. Un tagliando di materiale e una bottiglia di polietilene finita forniscono prove diverse.
Mappare i muri locali e ispezionare il sistema di chiusura
Utilizza punti di misurazione ripetibili su spalle, corpo, angoli e altre aree impegnative. Mantieni la mappa legata all'identità del campione. Una bottiglia può raggiungere il suo obiettivo di massa lasciando troppo poco materiale in una posizione critica.
Per i contenitori stampati a soffiaggio con maniglia, esaminare la regione della maniglia e il pinch-off, nonché il corpo principale. Controllare che il collo tagliato e la chiusura siano adatti ai componenti previsti. Un controllo della bottiglia stappata non può stabilire le prestazioni della confezione riempita e chiusa.
Abbinare i test funzionali all'uso previsto
Scegli la tenuta, la caduta del contenitore pieno, la compressione o l'impilamento, la manipolazione e altri test in base alle istruzioni di servizio del pacchetto. Registrare il condizionamento, il contenuto o il riempimento di prova, la condizione di chiusura, l'orientamento e i criteri di accettazione laddove influiscono sul risultato. Un risultato senza le sue condizioni è difficile da confrontare.
Per l'ispezione delle perdite in linea, qualificare insieme il contenitore e la ricetta di prova e verificare che i pezzi scartati vengano effettivamente rimossi. Il risultato positivo riguarda il controllo delle perdite definito; non stabilisce la durabilità al trasporto, la compatibilità chimica o la durata di conservazione.
Mantenere il cracking da stress ambientale separato dalla resistenza a breve termine
La resistenza alla fessurazione da stress ambientale, o ESCR, riguarda la fessurazione sotto stress combinato ed esposizione ambientale. Laddove il contenuto e le condizioni d'uso lo rendano rilevante, includere una valutazione adeguata piuttosto che dedurre le prestazioni dalla resistenza alla trazione o da un controllo immediato delle perdite.
Freudenthaler e colleghi hanno scoperto che i risultati meccanici a breve termine non rivelavano adeguatamente le differenze nel comportamento allo stress cracking dei loro materiali riciclati di polietilene testati. La loro ricerca supporta la valutazione separata di queste modalità di fallimento; non dimostra che tutto l’HDPE riciclato abbia prestazioni scadenti. Vedi ilstudio dei riciclati di polietilene e dell'ESCR.
Quando si confrontano i dati relativi allo stress cracking, conservare il campione, il carico, il mezzo e la temperatura. Una classificazione ottenuta con un metodo accelerato non corrisponde automaticamente alla durata di servizio di un contenitore riempito diverso.
Quanta PCR può essere utilizzata e quando si dovrebbe prendere in considerazione lo stampaggio multistrato?
Stabilire l'obiettivo del contenuto riciclato attraverso la convalida del materiale e dell'imballaggio proposti. Né la capacità nominale della macchina né la dicitura "compatibile con HDPE" stabiliscono una percentuale PCR universale. Conservare la composizione del materiale e la base utilizzata per calcolare il contenuto riciclato nel registro delle ricette.
Distinguere una ricetta miscelata da strati separati
Una miscela a strato singolo combina i flussi di materiale prima di formare il muro. Una configurazione multilivello assegna i flussi a livelli separati. Si tratta di modalità di produzione diverse e ciascuna necessita di uno scopo definito e di prove specifiche per il materiale.
Per lavori multistrato, controllare l'allocazione del materiale prevista e la distribuzione degli strati risultante nel contenitore. La sola visualizzazione di una ricetta approvata non è sufficiente. ILguida alla scelta della macchina multistratocopre le decisioni relative all'attrezzatura e alle funzioni dei livelli in modo più dettagliato.
Non utilizzare uno strato di superficie come scorciatoia per contattare l'approvazione
L'idoneità al contatto alimentare è una questione separata dal successo della formatura e delle prestazioni meccaniche. Per gli Stati Uniti, ilGuida alla chimica della plastica riciclata della FDAaffronta possibili contaminanti residui e migrazione. Si tratta di una guida per la valutazione dei processi di riciclo, non di un certificato universale per qualsiasi bottiglia riciclata.
Una superficie in resina vergine non garantisce di per sé che l'intera struttura soddisfi le condizioni di contatto previste. Esaminare i materiali effettivi, il processo di riciclaggio, la struttura e i requisiti di destinazione. La stessa disciplina si applica quando un altro mercato o un'applicazione sensibile al contatto presenta requisiti diversi.
Cosa dovrebbe essere approvato prima di aumentare la produzione di HDPE riciclato?
Rilascia una combinazione definita di materiale, ricetta, utensileria e processo. Evitare un'approvazione ampia come "HDPE riciclato accettato", che fornisce poche indicazioni per l'acquisto e la produzione quando un lotto o una formulazione successivi cambiano.
| Elemento di approvazione | Ciò di cui ha bisogno il disco | Cambia per rivedere |
|---|---|---|
| Materiale e formulazione | Fornitore, qualità, descrizione della fonte, ricetta e trattamento dei resi interni | Nuova pratica di origine, qualità, miscela, additivo o restituzione |
| Macchine e utensili | Identità macchina, configurazione estrusione/testa, revisioni stampi e chiusure | Modifiche all'attrezzatura, agli strumenti o ai componenti che potrebbero influire sul pacchetto |
| Condizione del processo | Impostazioni approvate, intervallo operativo osservato e risultati collegati al campione | Uno spostamento prolungato o aggiustamenti ripetuti al di fuori delle condizioni approvate |
| Accettazione dei contenitori | Metodi, condizioni, limiti e risultati effettivi dei campioni | Nuovi contenuti, gestione, aspetto o esigenze del cliente |
| Controllo di routine | Assegni in entrata, identità del campione, materiale conservato e responsabilità | Tendenze o fallimenti che richiedono contenimento e riqualificazione |
Concordare quali modifiche attivano una revisione del documento, test aggiuntivi o una prova di una nuova macchina. Mantenere tracciabili il materiale e i risultati sospetti mentre la decisione è aperta. La qualificazione iniziale è utile solo se la produzione successiva può rilevarne le deviazioni.
Confronta i costi utilizzando contenitori accettati, non solo il prezzo della resina. Tieni traccia del materiale consumato dagli scarti di transizione, dagli scarti e da eventuali controlli aggiuntivi nello stesso periodo contabile. ILmodello di costo del buon contenitorefornisce un modo coerente per effettuare tale confronto senza dare per scontato che la resina riciclata sia sempre più economica.

Porta il brief sul materiale alla discussione sulla macchina
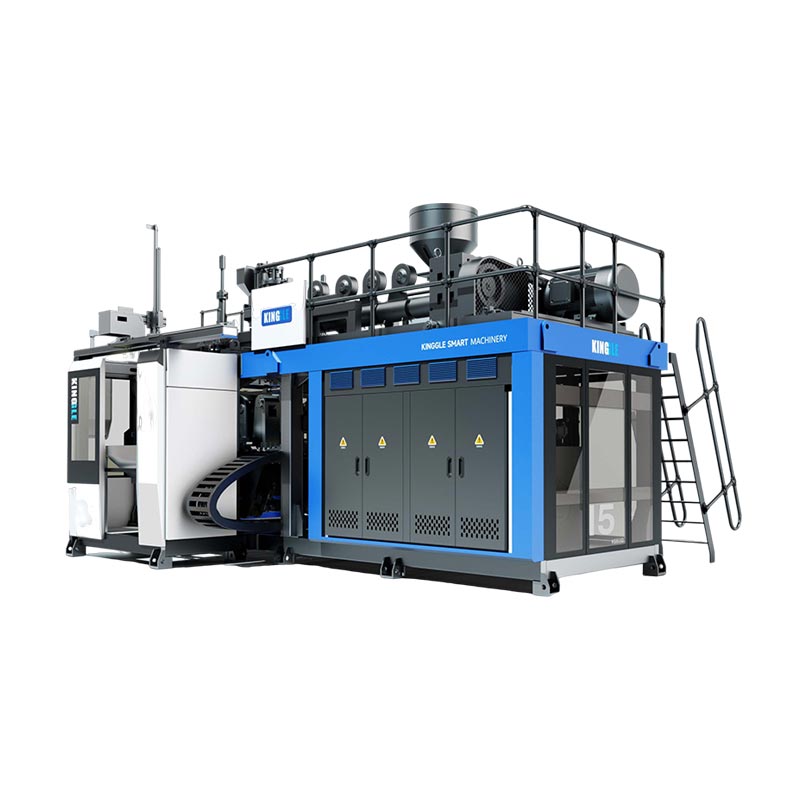
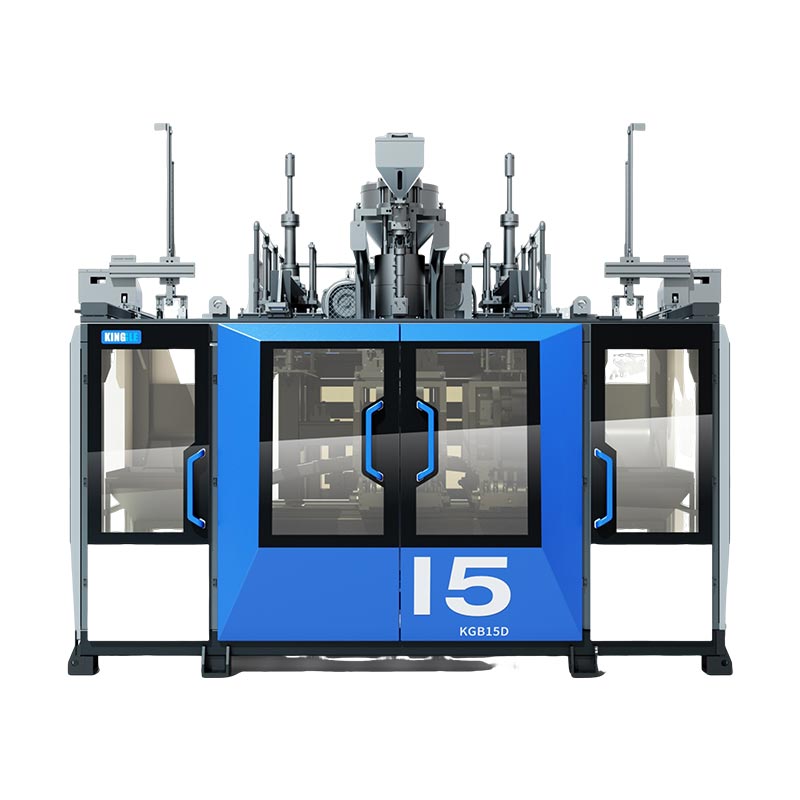
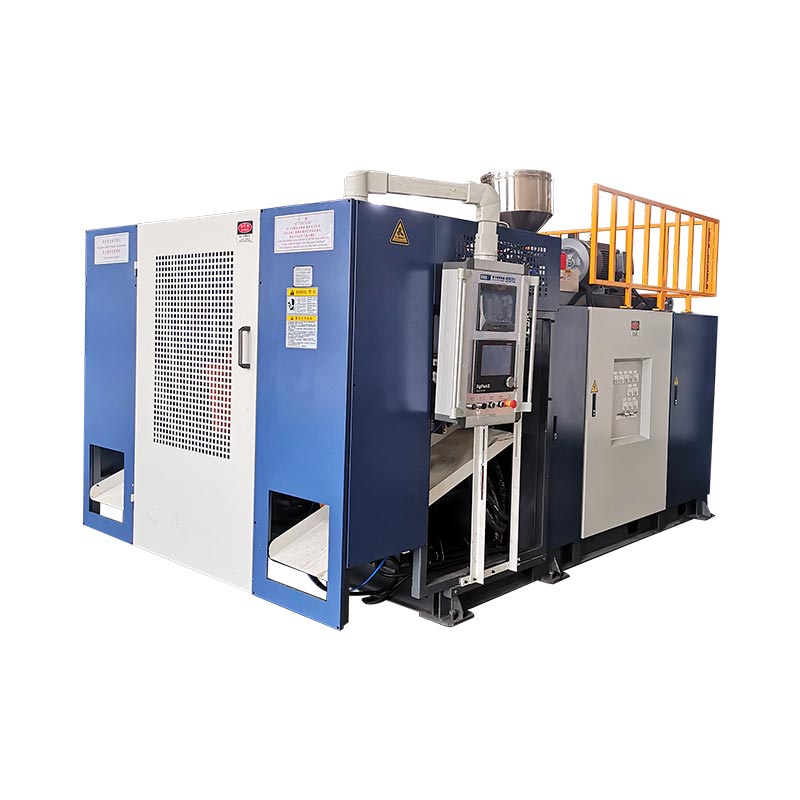
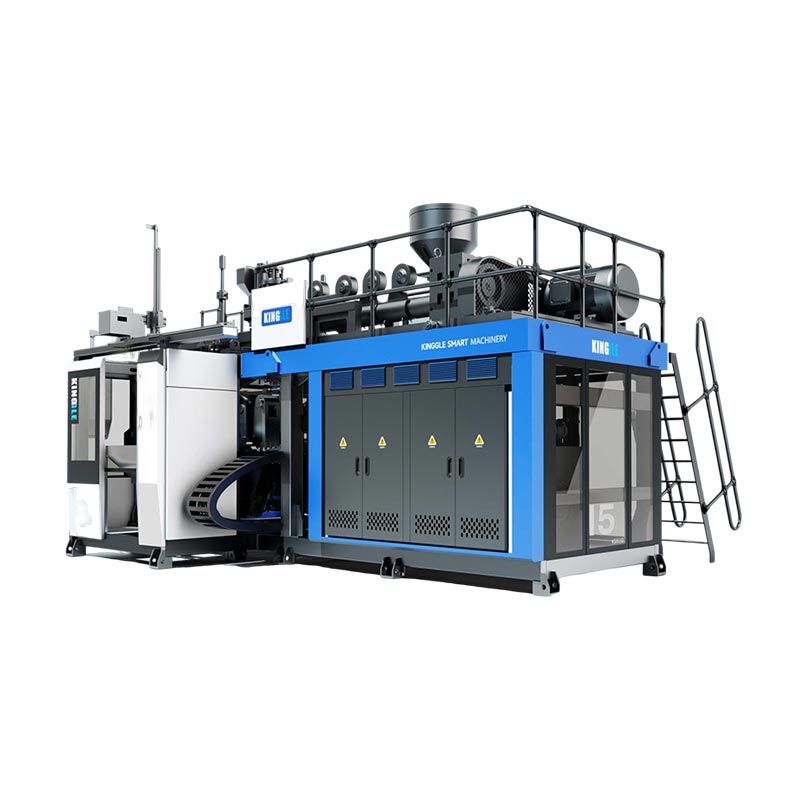
ILSoffiatrice a doppia stazione KGB5Dè elencato per contenitori fino a 5 L e include il PE nell'ambito dei materiali pubblicati. È un punto di partenza rilevante per un progetto di piccoli contenitori.
Confermare il grado di riciclo, la formulazione, lo stampo, la resa e i test previsti prima di concordare la configurazione. La capacità PE pubblicata non è una garanzia per ogni materia prima o percentuale della PCR.
Inviare la scheda tecnica della resina e i dati del lotto disponibile, il materiale campione, i disegni del prodotto e della chiusura, i contenuti e le condizioni d'uso, gli obiettivi di massa e parete, i requisiti di output e di test accettati richiesti. Includere la combinazione proposta, il piano di rendimento interno e l'ambito downstream.
Discutere una prova della macchina specifica per il materiale
Domande frequenti sullo stampaggio mediante soffiaggio in HDPE riciclato
L’HDPE riciclato può essere stampato per soffiaggio senza resina vergine?
Alcune materie prime possono farlo, come dimostra lo studio 4 L pubblicato. Tale risultato non approva un grado o un contenitore diverso. Verificare la ripetibilità del processo e le prestazioni del pacchetto previsto prima di selezionare una ricetta senza aggiunta di resina vergine.
Quale MFI è adatto per il soffiaggio di HDPE riciclato?
Utilizza l'applicazione consigliata dal grado del candidato, completa le condizioni del test e confrontalo con un riferimento qualificato. Non esiste un’unica IFM che approva ogni contenitore. L'MFI è un valore di screening; il materiale deve inoltre dimostrare un comportamento adeguato del parison e prestazioni del contenitore finito.
L’HDPE riciclato deve essere essiccato prima del soffiaggio?
Controllare le condizioni del materiale, lo storico di stoccaggio e le istruzioni del fornitore. L'acqua libera o l'umidità dovuta al lavaggio necessitano di un'adeguata fase di preparazione. Non applicare per impostazione predefinita un programma di essiccazione del PET all'HDPE riciclato; concordare i requisiti di condizionamento per l'effettivo livello e il sistema di movimentazione.
Una macchina per soffiaggio HDPE standard può lavorare la resina PCR?
Possibile, ma la compatibilità dipende dalla particolare resina, formulazione, disposizione di alimentazione ed estrusione, stampo e produzione richiesta. Confermare l'ambito del fornitore dell'attrezzatura ed eseguire una prova sul materiale identificato. Un'etichetta HDPE da sola non stabilisce le prestazioni della PCR.
L’HDPE riciclato può essere utilizzato per bottiglie a contatto con gli alimenti?
Solo quando il materiale e l'imballaggio effettivi soddisfano i requisiti applicabili per l'uso e il mercato previsti. Una prova di stampaggio riuscita, una prova meccanica o uno strato esterno vergine non stabiliscono di per sé tale idoneità.
Un'utile approvazione del materiale nomina la resina e il contenitore, preserva le condizioni del test e definisce cosa deve accadere quando uno dei due cambia.