In questa pagina
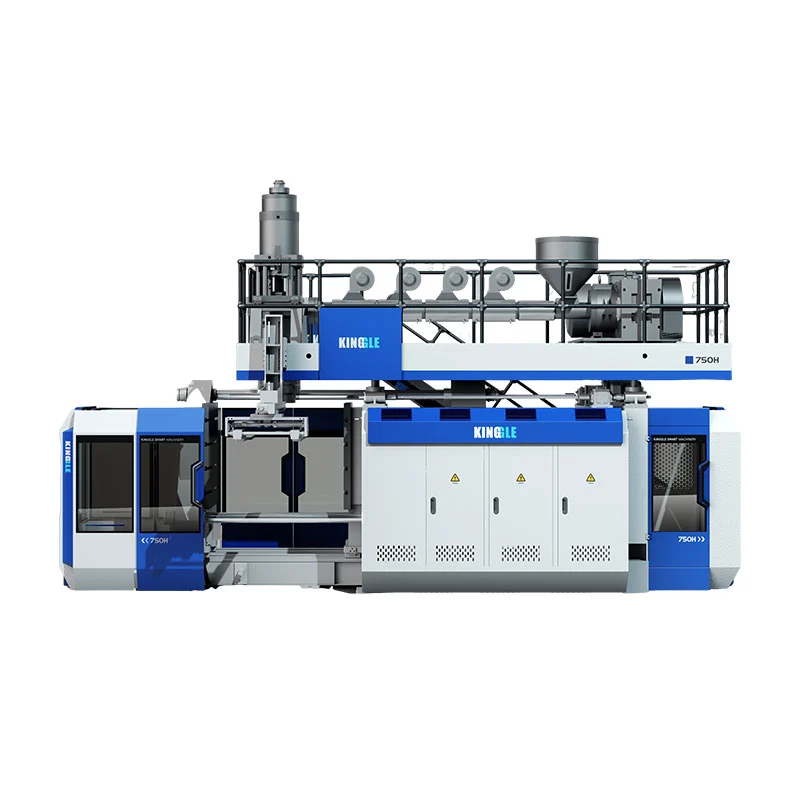
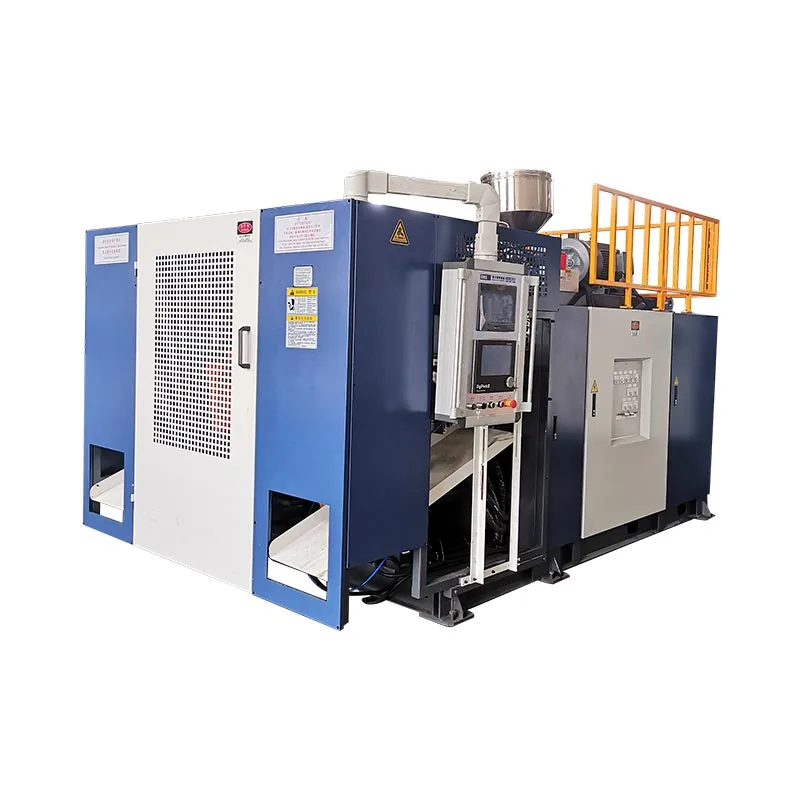
Se producete taniche di lubrificante, contenitori di prodotti chimici per l'agricoltura, flaconi di detersivi o contenitori d'acqua, la macchina al centro della vostra linea è una macchina per soffiaggio di taniche. Forma il corpo, la maniglia e il collo in un ciclo di estrusione e il modello scelto determina il limite di produzione, il costo del materiale per lattina e la bolletta energetica per l'intera vita della linea. Questa guida illustra le decisioni che effettivamente muovono questi numeri.
Configurazioni macchina: stazione singola o doppia
Le taniche sono realizzate su due piattaforme correlate. UNmacchina per soffiaggio continuoestrude il parison ininterrottamente ed è la scelta standard per lattine fino a circa 30 litri. Per fusti più grandi e contenitori a pareti spesse, unmacchina per soffiaggio ad accumulo (accumulatore).i negozi si sciolgono in una testa e gli sparano in un colpo veloce. All'interno della famiglia continua, la decisione chiave è: stazione singola o doppia.
| Configurazione | Cavità/ciclo | Meglio per | Produzione relativa | Investimento |
|---|---|---|---|---|
| Stazione unica | 1 | Nuove linee, tirature miste o brevi, campionature | Linea di base | Inferiore |
| Doppia stazione | 2 | SKU singoli a volume elevato | ≈ 2× linea di base | Costo per lattina più elevato e migliore a volume |
| Testa multistampo | 2/3/4 | Le bottiglie piccole (100 ml–1 L) funzionano in più contenitori | Moltiplica l'output di piccole parti | Dipende dal numero dei presenti |
| Accumulare | 1 (campo grande) | Lattine a pareti spesse e grandi (30 L+) | Guidato dalle dimensioni, non dalla velocità | Più alto |
I piccoli contenitori inferiori a ~1 L vengono solitamente lavorati in più fasi su una testa multistampo, motivo per cui una macchina da 2 L può anche produrre bottiglie da 100 ml–1 L in modo economicamente vantaggioso.
Guida al modello e alle taglie (1–30 L)
Abbina le dimensioni della tua lattina e il volume giornaliero alla macchina giusta. I modelli a doppia stazione eseguono due cavità per ciclo per raddoppiare all'incirca la produzione.
| Dimensioni della tanica | Modello a stazione singola | Modello a doppia stazione | Peso della macchina (S/D) | Rendimento ciclo a secco* |
|---|---|---|---|---|
| 1 – 2 litri | Stazione singola da 2 litri | Doppia stazione da 2 litri | 2,5 t / 4,5 t | ~600 / 1.200 lattine·h⁻¹ |
| 3 – 5 litri | Stazione singola da 5 litri | Doppia stazione da 5 litri | 3,0 t / 5,2 t | ~500 / 1.000 lattine·h⁻¹ |
| 10 – 15 litri | Stazione singola da 15 litri | Doppia stazione da 15 litri | 7,5 t / 12,5 t | ~450 / 900 lattine·h⁻¹ |
| 20 – 30 litri | Accumulo 30 litri | — | su richiesta | ~450 lattine·h⁻¹ |
*La resa del ciclo a secco è la massima teorica senza tempi di inattività. La produzione reale è inferiore una volta che il tempo di raffreddamento è stato preso in considerazione e il peso può essere preso in considerazione: vedere i calcoli della produzione di seguito.
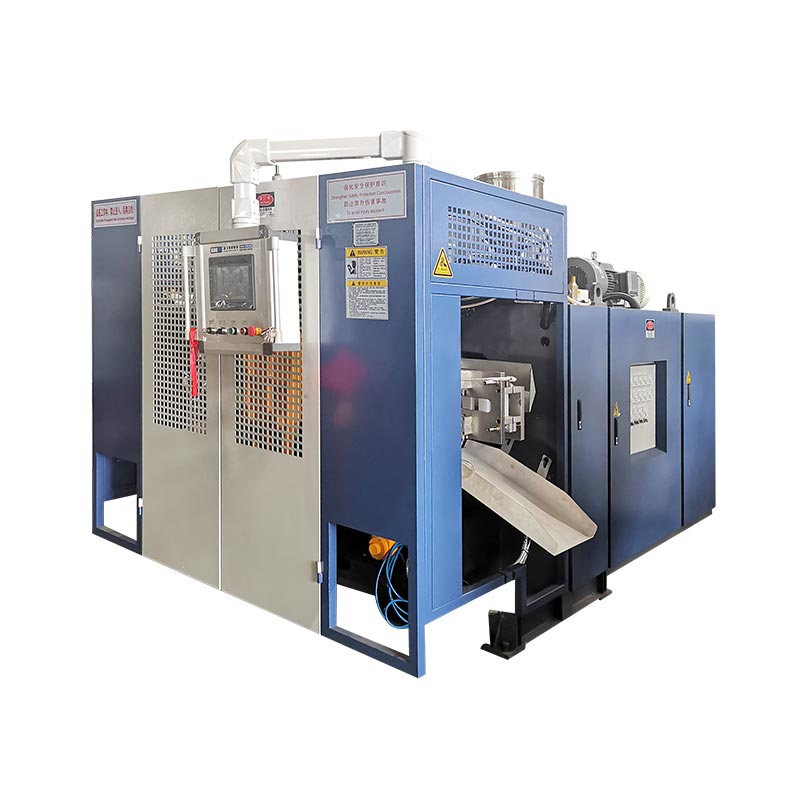 Stazione singola da 2 litri: lattine da 100 ml–2 litri
 Stazione singola da 5 litri: taniche per olio e detersivo
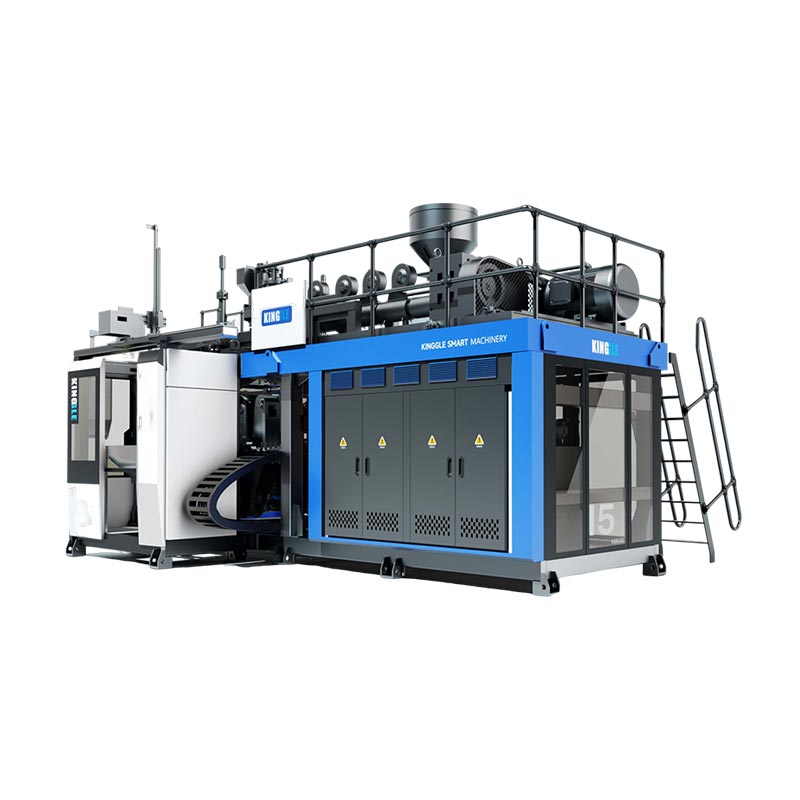 Stazione singola da 15 litri: taniche per prodotti chimici e acqua
Output produttivo: i conti che contano
Il numero stampato su una scheda tecnica è ilciclo a seccotariffa (aria libera): la macchina funziona senza plastica e senza raffreddamento. Il tuo numero reale è inferiore e sapere come convertirlo ti impedisce di acquistare in eccesso o in difetto.
Produzione reale= ciclo a secco × efficienza (≈ 0,75–0,85)
Produzione giornaliera= produzione reale × ore di funzionamento
Esempio pratico: aMacchina a stazione singola da 5 Lcon un ciclo di 7,2 s:
Reale all'80% di efficienza: 500 × 0,8 =400 lattine/ora
Due turni (16 h): 400×16=6.400 lattine/giorno
Su undoppia stazione: ≈12.800 lattine/giorno
La durata del ciclo è determinata principalmente dallo spessore delle pareti e dal raffreddamento: una tanica più pesante da 15 L di prodotti chimici si raffredda più lentamente di una tanica per olio da 5 L, quindi non dare per scontato che una macchina più grande sia più veloce. Se la corsa di archiviazione sembra lenta, di solito si tratta di un problema della testa dello stampo o di raffreddamento; ne copriamo le causecosa causa un lento stoccaggio del materiale nelle macchine per soffiaggio.
Materiali e progettazione della tanica
Le taniche sono quasi sempre HDPE, ma l'esatto design della resina e delle pareti cambia a seconda di ciò che entra all'interno. La macchina lavora PE, PP, PVC e PA; il programma stampo e preformato fa il resto.
| Jerry può scrivere | Dimensione tipica | Materiale | Nota di progettazione |
|---|---|---|---|
| Tanica per lubrificante/olio motore | 1 – 5 litri | HDPE | Maniglia integrata, stile F, frontale pronto per la stampa |
| Chimico/agrochimico | 5 – 30 litri | HDPE / HMW-HDPE | Spessore della parete controllato per la classificazione di trasporto ONU |
| Tanica per acqua/acqua | 5 – 20 litri | HDPE (per uso alimentare) | Interno liscio, opzione borchia |
| Detergente/pulizia | 2 – 5 litri | HDPE/PP | Barra di visualizzazione per il livello di riempimento |
| Contenitore impilabile | 10 – 30 litri | HDPE | Geometria annidabile/impilabile, base rinforzata |
Il fattore più importante per quanto riguarda il costo per lattina è ilprogramma di spessore della parete del parison: stende la plastica dove la lattina ha bisogno di resistenza (base, manico, collo) e la assottiglia dove non ne ha bisogno, in modo da raggiungere le specifiche del test di caduta con meno resina. I produttori di fusti chimici investono specificamente in questo controllo – vediperché i produttori di fusti chimici investono in speciali macchine per soffiaggio.
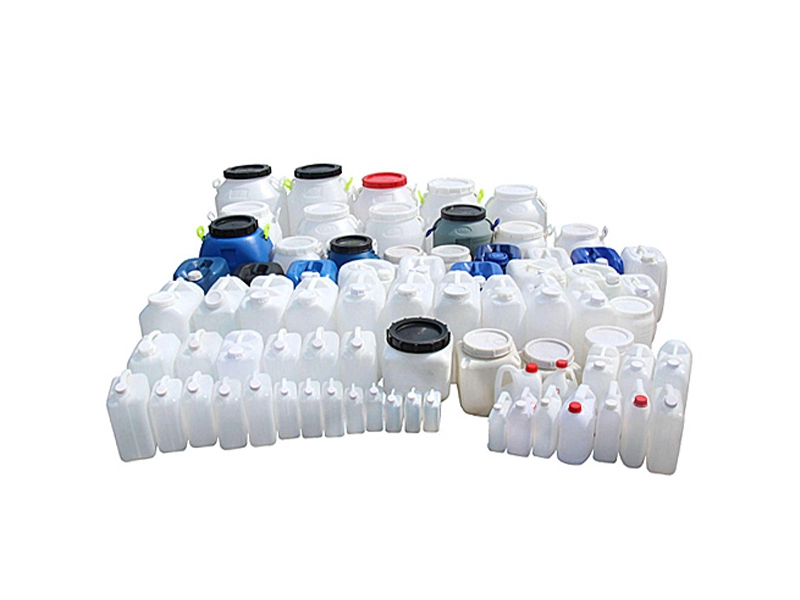
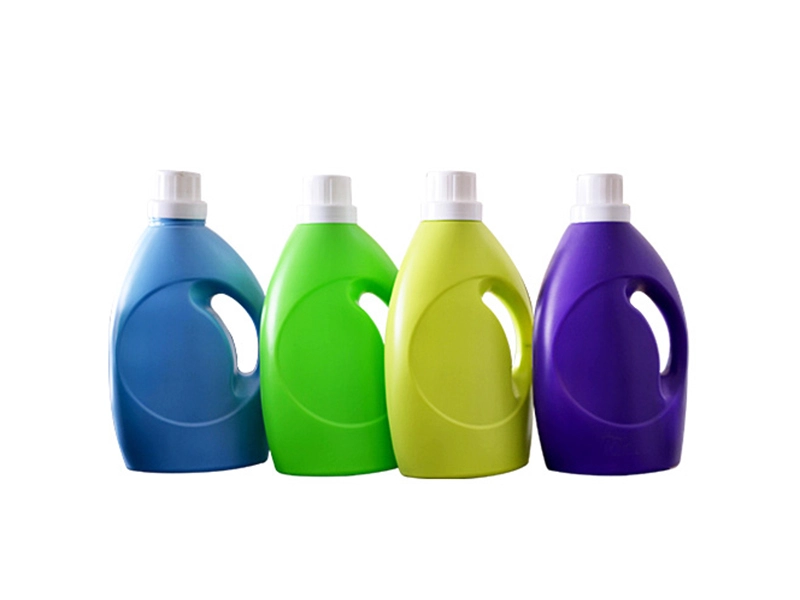 5 litri o meno: taniche di olio e detersivo
 15 litri o meno: taniche per prodotti chimici
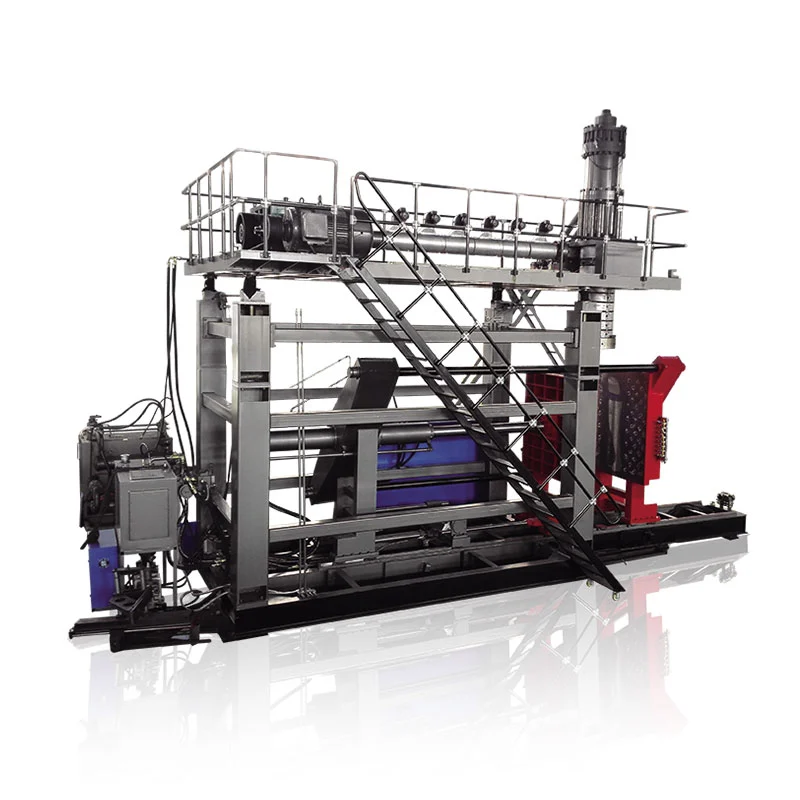
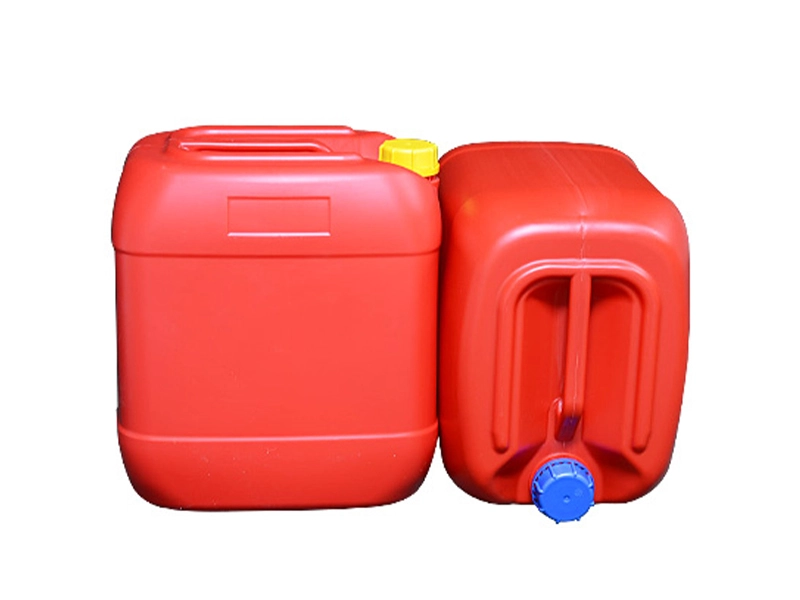 30 L: fusti e taniche per prodotti chimici
Automazione, controlli ed energia
Ciò che distingue una linea di taniche stabile da una problematica è raramente il telaio: è il pacchetto di controllo e automazione che lo circonda.
- Controllore dello spessore della parete Parison.Profilatura delle pareti punto per punto per barattoli uniformi e un utilizzo minimo di resina: il più grande fattore di costo singolo della linea.
- Servoazionamento a risparmio energetico.Una servopompa principale assorbe energia su richiesta invece di funzionare a piena inclinazione, riducendo la bolletta elettrica che segue la linea per anni.
- Estrazione e sbavatura con braccio robotico.Il prelievo automatizzato, il taglio della coda/flash e l'ispezione mantengono stabile la qualità durante i lunghi cicli non presidiati.
- Componenti chiave importati.Mitsubishi PLC, Weinview HMI, Omron, Schneider, MOOG e AirTAC per affidabilità e facilità di manutenzione in tutto il mondo.
- Integrazione dell'intero impianto.L'alimentazione centrale, l'approvvigionamento idrico centralizzato e la frantumazione centralizzata possono essere forniti come un'unica linea chiavi in mano, non come una macchina autonoma.
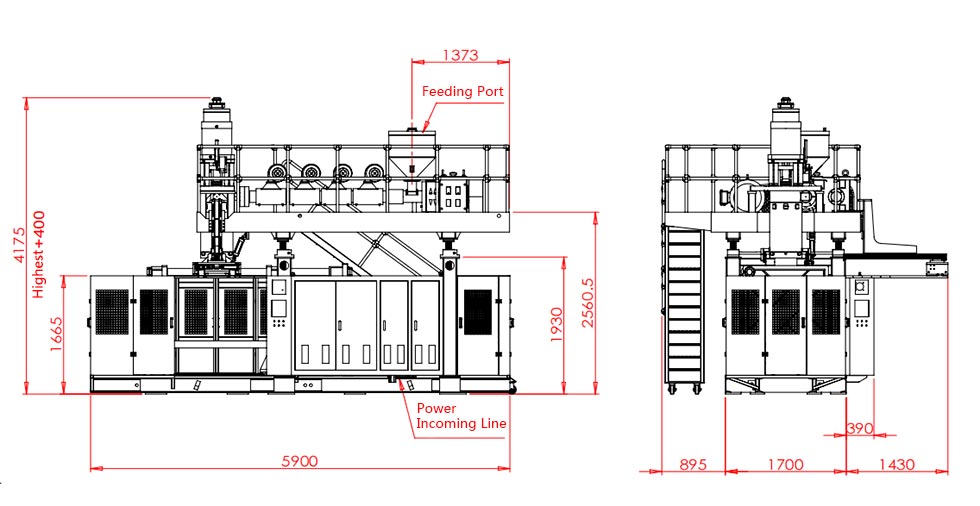
La potenza installata varia in base alle dimensioni, da circa 11 kW su una macchina da 2 L a 75 kW o più su una macchina da 30 L, ma il consumo reale dipende in larga misura dal fatto che la pompa principale sia servo-azionata. Per un confronto più approfondito dei processi, vederesoffiaggio vs stampaggio rotazionale per parti cave di grandi dimensioni.
Costi di gestione e costo per lattina
Il prezzo della macchina è un numero una tantum; il costo per lattina è eterno. Si decompone in resina, energia, lavoro e spese generali – e la resina domina.
Resina= peso della lattina (kg) × prezzo della resina ($/kg)
per esempio. Lattina da 5 litri in HDPE ≈ 0,20 kg × $ 1,30 =$ 0,26
Energia= kW macchina × $/kWh ÷ lattine all'ora
per esempio. 15 kW × $ 0,12 ÷ 400 =$ 0,0045
Lavorocon il robot da asporto ≈ frazioni di centesimo per lattina
Il punto è che l'energia e la manodopera sono piccole rispetto alla resina, quindi il ritorno più rapido viene da una macchina che ti consente di eseguire pareti più sottili e più consistenti, non dalla ricerca di un prezzo di adesivo più basso. Elimina il 5% della resina da un barattolo venduto a milioni e il risparmio fa impallidire il costo energetico della macchina.
Scegliere la configurazione
Risolvi quattro domande e di solito la macchina giusta sceglierà se stessa:
- Di che dimensioni sono le lattine e quante SKU?Una dimensione ad alto volume favorisce una doppia stazione; un mix di dimensioni favorisce una singola stazione flessibile.
- Quale volume giornaliero?Esegui i calcoli di output sopra rispetto alle ore su due turni prima di decidere singolo o doppio.
- Quali specifiche di resina e muro?Le lattine chimiche classificate ONU necessitano di un forte controllo dello spessore delle pareti; le lattine per cibo/acqua necessitano di interni puliti.
- Autonomo o chiavi in mano?Se stai ridimensionando, considera fin dall'inizio l'alimentazione centrale, l'acqua e la frantumazione.
Richiedi un preventivo per una macchina per taniche
Inviaci le dimensioni della confezione, l'obiettivo giornaliero e la resina: ti consiglieremo il modello esatto e la configurazione della cavità, con dati di ciclo reali.
Ottieni un preventivo Chatta su WhatsAppDomande frequenti
Quale plastica viene utilizzata per le taniche?
La maggior parte delle taniche sono realizzate mediante stampaggio a soffiaggio in HDPE. I contenitori per prodotti chimici pesanti utilizzano HMW-HDPE per una maggiore resistenza agli urti e alle crepe da stress; alcune taniche a parete sottile o per detersivo utilizzano il PP. Le macchine Kinggle lavorano PE, PP, PVC e PA.
È una macchina per soffiaggio o per soffiaggio?
Stessa macchina: "moulding" è l'ortografia statunitense e "moulding" l'ortografia del Regno Unito/Commonwealth. Una macchina per lo stampaggio a soffiaggio di taniche e una macchina per lo stampaggio a soffiaggio di taniche sono identiche.
Come calcolo la produzione oraria di una tanica?
Produzione ciclo a secco = teste portafiliere × (3600 ÷ tempo ciclo in secondi). Moltiplicare per un fattore di efficienza reale di circa 0,75–0,85 per le lattine effettive all'ora, quindi per le ore di funzionamento giornaliere delle lattine al giorno.
Con quali materiali può lavorare la macchina?
Le macchine per taniche Kinggle lavorano PE (HDPE / HMW-HDPE), PP, PVC e PA. L'HDPE è lo standard per le taniche per olio, prodotti chimici e acqua.
Quanta energia consuma una macchina per soffiaggio di taniche?
La potenza installata varia da circa 11 kW su una macchina da 2 litri a 75 kW+ su una macchina da 30 litri. Una servopompa principale riduce significativamente il consumo reale e l'energia rappresenta solitamente una piccola frazione del costo per lattina rispetto alla resina.
Fornite lo stampo e l'installazione?
SÌ. Forniamo la macchina, possiamo accoppiarla con stampi secondo i vostri disegni e forniamo installazione, messa in servizio, formazione degli operatori e supporto post-vendita. Sono disponibili anche linee complete chiavi in mano.