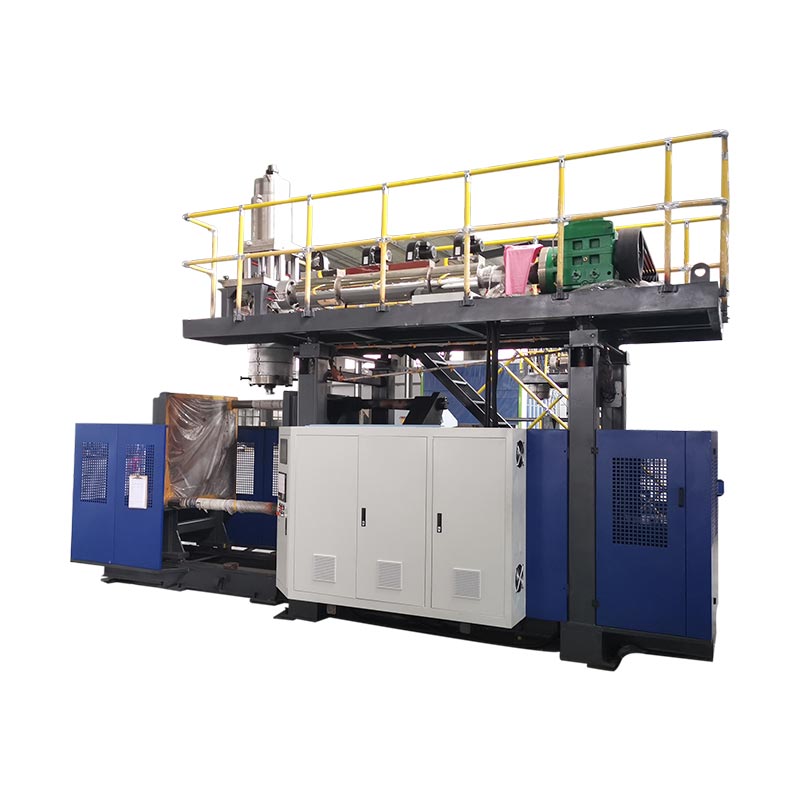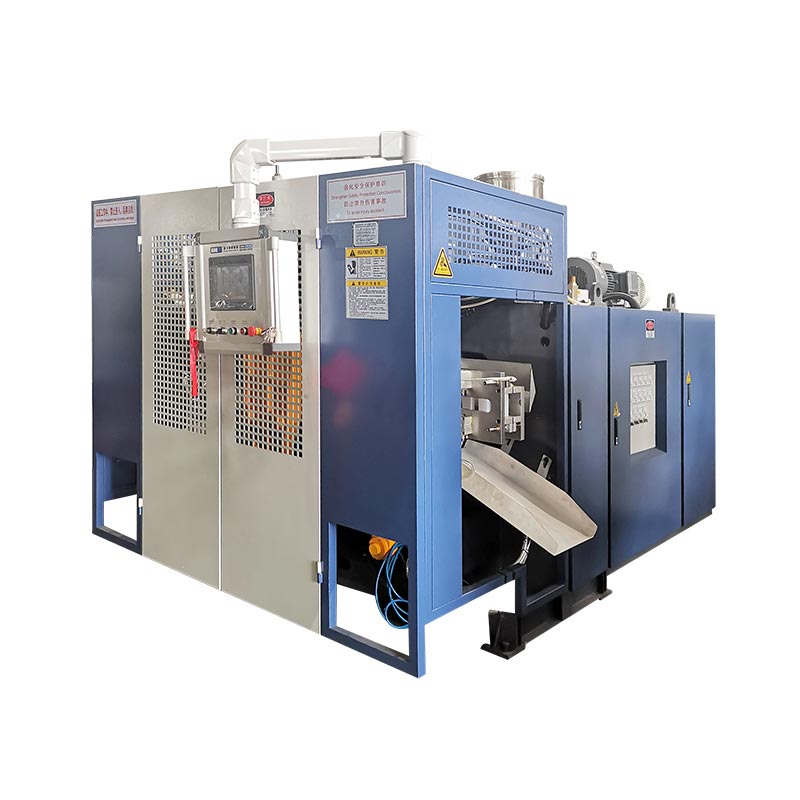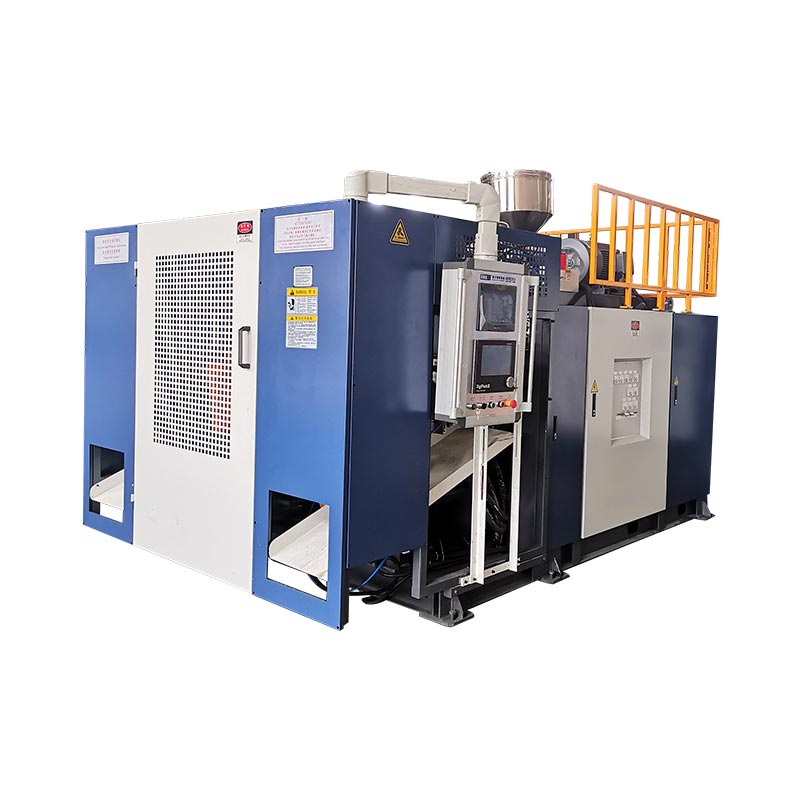
Un perno di soffiaggio immette aria nel parison e, in alcuni progetti di stampaggio a estrusione-soffiaggio, aiuta a calibrare o rifinire il collo del contenitore. Diagnosticare i difetti del collo individuando il guasto, controllando l'attrezzatura completa e il sistema di chiusura, quindi verificando la correzione rispetto ai requisiti del prodotto.
Prima di cambiare il perno di soffiaggio
- Identificare il punto in cui il collo viene danneggiato per primo o non rientra nelle specifiche.
- Mantenere i campioni tracciabili in base alla stazione, alla cavità e alla revisione degli strumenti.
- Separare l'allineamento e l'usura dalle questioni relative all'erogazione dell'aria, alla tempistica e al raffreddamento.
- Confermare il risultato con la bottiglia, la chiusura e le condizioni di test specificate.
Cosa fa un perno di soffiaggio nell'estrusione-soffiaggio?
L'ago di soffiaggio appartiene alla disposizione di soffiaggio. Fornisce l'aria che espande una preforma catturata contro lo stampo. Sui sistemi progettati per una finitura calibrata, il gruppo soffiatore funziona anche con l'utensileria del collo. Un anello tagliente, un passaggio di raffreddamento o un altro elemento di finitura dipende dal design effettivo; il solo nome non identifica le funzioni fornite.
Eastman descrive i metodi di soffiaggio per la calibrazione della finitura della filettatura e il taglio al suo internoguida all'estrusione-soffiaggio dei copoliesteri. Questo è un utile esempio della relazione con gli strumenti. I valori di configurazione specifici della resina dovrebbero rimanere conformi ai materiali e alle disposizioni delle apparecchiature descritte in tale guida.
Identificare la caratteristica prima di attribuirne la causa
Una finitura in bottiglia include caratteristiche con diversi lavori. Il foro del collo, la filettatura esterna e l'area di contatto di tenuta necessitano dei propri riferimenti di disegno. La chiusura può sigillare contro un rivestimento o un'altra superficie di contatto progettata. Registrare l'effettiva disposizione delle guarnizioni prima di descrivere un segno come causa di una perdita.
La finitura esterna deriva dalla sequenza completa di lavorazione e formatura. Assegnando tutto al perno di soffiaggio si saltano gli strumenti di accoppiamento. Un reclamo dimensionale dovrebbe quindi identificare la caratteristica, il metodo di misurazione e gli strumenti che la influenzano.
Un perno della matrice e un'asta centrale IBM sono riferimenti diversi
Il perno o mandrino della filiera appartiene all'attrezzatura per la formatura della fusione sulla testa della filiera. Confondere quel componente con l'ago di soffiaggio può portare una richiesta di manutenzione verso un assemblaggio sbagliato. Utilizzare il disegno della parte e l'identificazione dell'assieme anziché il soprannome dell'officina.
Lo stampaggio a iniezione e soffiaggio utilizza una diversa disposizione di preforma e nucleo. Questa guida affronta i controlli del collo dell'estrusione e soffiaggio. Per le caratteristiche dello stampo oltre il collo, ilGuida alla progettazione dello stampo per estrusione-soffiaggiospiega la relazione più ampia tra formazione, raffreddamento e sfiato.
Individuare il difetto del collo prima di sostituire il perno di soffiaggio
Conserva una bottiglia guasta prima di modificare la ricetta. Contrassegnare il difetto e il suo orientamento. Identificare la stazione e la cavità, quindi conservare un campione accettabile comparabile. Un rapporto che parla solo di "problema al collo" lascia aperte diverse indagini molto diverse.
Separare una perdita attraverso la parete del collo da una perdita nell'interfaccia bottiglia-chiusura. Controllare inoltre se il dispositivo per la prova di tenuta entra in contatto o sigilla con la stessa caratteristica della chiusura finale. Un problema relativo all'attrezzatura e una perdita di imballaggio possono richiedere interventi correttivi diversi.
Confronta la parte nelle fasi successive
Laddove la procedura di qualità consenta un campionamento sicuro, confrontare il collo dopo lo stampaggio, dopo la rifilatura e dopo la manipolazione a valle. Aggiungere il pacchetto chiuso quando si verifica l'errore dopo la copertura. Raccogliere tramite punti di campionamento approvati; l'accesso agli strumenti in movimento non è un metodo di campionamento.
Se dopo il taglio appare per la prima volta un segno di contatto, rivedere la disposizione del taglio e del supporto prima di modificare l'allineamento del perno di soffiaggio. Se un collo cambia forma durante il periodo di condizionamento specificato, includere la storia termica nella revisione. Queste osservazioni guidano la verifica successiva; non stabiliscono una causa da soli.
Usa il modello senza trasformarlo in una diagnosi
Una stazione interessata merita uno sguardo attento al suo percorso di lavorazione e movimentazione. Un problema che interessa più cavità richiede anche una revisione delle condizioni condivise. Nessuno dei due modelli esclude una causa correlata allo strumento: più gruppi possono condividere lo stesso progetto, istruzioni di installazione o sostituzione recente.
Registra cosa è cambiato prima del primo campione rifiutato. Le voci utili includono l'installazione dello stampo, il materiale o il lotto di chiusura, gli interventi di manutenzione e la revisione delle ricette. Mantenere visibile la condizione originale nella documentazione in modo che uno spostamento successivo possa distinguere un'osservazione da una spiegazione sospetta.
Quando il guasto è effettivamente nel corpo o nella saldatura del fondo, utilizzare il fileguida più ampia alla risoluzione dei problemi dell'estrusione e soffiaggio. L'ispezione del collo non dovrebbe assorbire ogni difetto del contenitore in una riparazione con spillo.
Quattro modelli di difetti del collo e le prove da raccogliere
Un'utile tabella di risoluzione dei problemi indica al tecnico cosa esaminare prima di scegliere una regolazione. Difetti dall'aspetto simile possono coinvolgere fasi diverse. Mantenere il componente sospetto separato dalla caratteristica osservata finché le misurazioni o un confronto controllato non supportano la connessione.
Quella di FormosaGuida al soffiaggio di polietilene e polipropilene, rivista aprile 2025, identifica diverse possibili cause di perdita della chiusura. Tratta inoltre la separazione del top-flash e l'ovalità del collo come argomenti distinti per la risoluzione dei problemi. Questa distinzione è più utile di un'istruzione generale per sostituire l'ago di soffiaggio.
| Difetto osservato | Prove da raccogliere prima | Domande da separare | Verificare dopo la correzione |
|---|---|---|---|
| Collo ovale o distorto | Dimensioni del disegno, orientamento della misurazione e condizioni del campione in ogni fase | Geometria della formatura, cambiamento termico, rilascio e manipolazione | Le stesse dimensioni al momento del condizionamento concordato |
| Area di tenuta rigata o danneggiata | Contrassegnare la posizione, lo schema di contatto e il primo stadio che mostra danni | Contatto utensile, taglio, supporti e contatto a valle | Stato della superficie e relativa funzione del pacchetto |
| Il flash superiore rimane attaccato o si strappa | Bordo tagliato, identità dell'utensile e condizione della coppia di taglienti effettiva | Usura, geometria di accoppiamento e sequenza di taglio approvata | Separazione pulita e finitura integra |
| La confezione perde dopo la tappatura | Posizione della perdita, identità della bottiglia e della chiusura, assemblaggio e condizioni di prova | Geometria del collo, contatto di tenuta, compatibilità della chiusura e configurazione del test | Il pacchetto chiuso specificato nell'ambito del test concordato |
L'ovalità necessita di una condizione di misurazione
Misurare l'elemento definito negli orientamenti richiesti dal disegno o dal piano di ispezione. Conservare il tempo di misurazione e le condizioni del campione. Confrontando una bottiglia calda direttamente dalla macchina con un riferimento condizionato può oscurare se la differenza sia emersa durante la formatura o il successivo raffreddamento.
Un collo che sembra ovale è un motivo per indagare. Non ci sono prove sufficienti per prescrivere una nuova posizione dell'ago di soffiaggio. Controllare le condizioni termiche e di movimentazione rilevanti insieme ai riferimenti dell'utensileria prima di selezionare l'azione correttiva.
I segni sulla superficie e la bava attaccata richiedono registrazioni diverse
Fotografa una partitura con la direzione e la posizione visibili. Per un'area di tenuta danneggiata, identificare la superficie di contatto prevista utilizzando i disegni della bottiglia e della chiusura. Per le bave attaccate, preservare il bordo tagliato e registrare i componenti che formano la coppia tagliente. Queste sono domande diverse anche quando entrambi i difetti compaiono vicino alla bocca.
Prima di affilare o sostituire un componente di taglio, verificare che l'assemblaggio consenta tale lavoro e che l'utensile abbinato sia adatto. Riparare un bordo senza rivedere il suo componente di accoppiamento può lasciare l'indagine incompleta.
Una perdita di tappo appartiene al pacchetto completo
Confermare quale chiusura è stata montata e come è stata applicata. Un collo può superare un controllo dimensionale mentre il pacchetto completo non riesce ancora a svolgere la sua funzione specificata. Al contrario, un risultato del test inaccettabile può derivare dalla disposizione stessa del test. Ripetere il controllo con la configurazione approvata prima di considerare il risultato come prova di un difetto dell'attrezzatura.
Per le chiusure a filo continuo,ASTM D2063/D2063M-24affronta il mantenimento della coppia utilizzando apparecchiature di prova manuali. Il suo campo di applicazione pubblicato riguarda la coppia di rimozione in condizioni definite. Un risultato di coppia dovrebbe essere registrato come risultato; non sostituisce il test di tenuta specificato nel pacchetto.
Controllare separatamente allineamento, usura, portata d'aria e fasatura
La frase "controllare il perno di soffiaggio" necessita di un piano di ispezione alle spalle. Un errore di posizione, una superficie di contatto danneggiata e un'erogazione d'aria limitata sono risultati diversi. La loro combinazione in un'unica istruzione di manutenzione rende difficile spiegare il motivo per cui è stata selezionata una particolare riparazione o modifica delle impostazioni.
L'allineamento inizia con i riferimenti approvati
Verificare il gruppo del perno di soffiaggio, l'attrezzatura del collo e i riferimenti di montaggio rispetto ai relativi disegni. Identificare quale caratteristica fornisce il dato e quale posizione viene misurata. Una linea tracciata su una fotografia non può stabilire la relazione tra superfici nascoste.
Utilizzare il metodo di ispezione e la procedura di accesso sicuro del produttore della macchina. Confrontare le misurazioni rilevanti con i limiti approvati per quel gruppo. Quando lo strumento di montaggio o abbinamento viene modificato, rivedere l'intera serie di componenti prima di presumere che la posizione precedente rimanga applicabile.
Separare i segni visibili dall'usura misurata
Dovrebbe essere registrato un segno visibile, ma il suo significato dipende dal punto in cui il componente entra in contatto con il prodotto o lo strumento di accoppiamento. Confrontare il marchio con la posizione del difetto e i requisiti di disegno applicabili. L’aspetto superficiale da solo non stabilisce una soglia di sostituzione universale.
Controlla l'identità di inserti, anelli e altri componenti accoppiati laddove fanno parte del progetto. Due pezzi che si incastrano fisicamente possono comunque appartenere a revisioni diverse. Una richiesta di sostituzione dovrebbe includere la relazione di assemblaggio, non solo una fotografia del perno rimosso.
Esaminare il percorso dell'aria completo
Utilizzare la diagnostica approvata per distinguere le condizioni di fornitura, le restrizioni, il funzionamento della valvola e le perdite vicino all'utensile. Un indicatore della pressione a monte ne è una prova. L'indagine deve ancora stabilire se l'aria necessaria raggiunge il processo attraverso il percorso e la sequenza previsti.
Le letture dovrebbero identificare la posizione di misurazione e la condizione del ciclo. Non scollegare una linea pressurizzata né improvvisare l'accesso per ottenere una lettura. Domande più ampie sulla fornitura di piante appartengono arequisiti di utilità della macchina; il controllo dell'utensile locale dovrebbe rimanere riconducibile alla macchina reale.
La tempistica e il raffreddamento necessitano di un confronto
Esaminare gli eventi applicabili di inserimento, soffiaggio, taglio, scarico e ritiro. Alcune di queste funzioni potrebbero utilizzare un meccanismo diverso o potrebbero non appartenere affatto al soffiatore. Abbina i nomi degli eventi sull'HMI ai documenti effettivi dell'apparecchiatura prima di proporre una modifica.
Conserva la ricetta e distingue un comando dalla conferma dell'avvenuta azione. ILImpostazioni HMI e guida agli allarmispiega l'importanza di registrare le condizioni reali con la sequenza degli eventi. Includere il raffreddamento del collo e le condizioni del campione in cui la deformazione osservata li rende rilevanti.
Utilizzare i limiti approvati per la macchina e l'attrezzatura. Un articolo generale non può stabilire un incremento sicuro della corsa, del gioco, della pressione, della forza di taglio o della temporizzazione del perno di soffiaggio per un assieme non identificato.
Un flusso di lavoro controllato per la risoluzione dei problemi e la verifica
Annotare separatamente l'osservazione e il test proposto. "Bavatura visibile dopo il taglio" è un'osservazione. "L'anello tagliente necessita di sostituzione" è un'ipotesi finché l'ispezione non la conferma. Mantenere questa distinzione nel registro rende il passaggio di consegne più utile e impedisce che un'ipotesi iniziale diventi una spiegazione accettata.
- Definire il requisito non riuscito.Contrassegnare la posizione, conservare il campione e confermare l'ispezione o il metodo di prova. Individuare se il reclamo riguarda le dimensioni, lo stato della superficie, la rifinitura o la confezione chiusa.
- Blocca l'identità del campione nella configurazione.Registra la revisione della macchina, della stazione, della cavità, dell'utensileria e del lotto di materiale. Conserva la ricetta e l'identità di chiusura quando l'errore comporta il capping.
- Ispezionare nelle condizioni di sicurezza specificate.Utilizzare procedure di accesso e isolamento approvate prima della manutenzione o del contatto con le attrezzature. L'operazione diagnostica controllata richiede una propria procedura autorizzata.
- Testare l'ipotesi supportata più forte.Selezionare una modifica autorizzata entro i limiti approvati. Mantenere le altre condizioni controllabili sufficientemente stabili per interpretare il confronto e documentare qualsiasi condizione che non può essere mantenuta.
- Ripetere i relativi controlli.Ispezionare la stessa caratteristica e ripetere il test funzionale specificato. Applicare la stessa condizione di misurazione in modo che il confronto rimanga significativo.
- Registrare la decisione di rilascio.Mantieni i risultati con la configurazione rivista. Seguire il piano di qualità per la verifica continua e identificare chi ha approvato il rilascio della produzione.
La manutenzione introduce rischi che vanno oltre il problema della qualità.Guida OSHA sull'energia pericolosaidentifica l'avvio inaspettato e il rilascio dell'energia immagazzinata come gravi rischi di manutenzione. L'isolamento specifico della macchina deve riguardare le fonti energetiche rilevanti. Il solo comando di arresto dell'HMI non deve essere considerato sostitutivo della procedura di isolamento richiesta.
Tieni un breve resoconto che supporti la conclusione
Un confronto necessita di una finestra di ispezione definita. Registrare il numero esaminato e il numero che non ha soddisfatto lo stesso criterio indicato. Etichettare separatamente i controlli ripetuti sullo stesso campione, in modo che il record non li conteggi come bottiglie aggiuntive.
| Documentazione | Cosa c'entra |
|---|---|
| Identità | Revisione macchina, stazione/cavità, stampo, assemblaggio soffietto e disegno |
| Linea di base | Ubicazione del difetto, primo stadio interessato, ricetta e condizione del campione |
| Prove di ispezione | Foto, caratteristiche misurate, metodo e limiti di accettazione applicabili |
| Cambiamento controllato | Azione approvata, persona responsabile e condizioni mantenute o modificate |
| Verifica | Quantità ispezionata, guasti, condizioni di prova, controlli continui e approvazione del rilascio |
Se viene riportata una tariffa, definirla come le bottiglie ispezionate con esito negativo divise per tutte le bottiglie ispezionate in quella finestra. Mantenere il criterio e la base di campionamento coerenti tra i confronti. Un piccolo campione senza guasti osservati è un risultato campione, non una promessa che la produzione futura sarà priva di perdite.
Aumentare un risultato irrisolto con le prove originali intatte. Inviare i campioni non riusciti e accettabili con l'identità dell'attrezzatura è più utile che inoltrare solo la ricetta finale. Il fornitore o il team di qualità possono quindi rivedere ciò che è stato effettivamente osservato e cosa è cambiato in ogni tentativo di correzione.
Mantenere e sostituire il corretto gruppo della punta di soffiaggio
Identificare l'assieme prima di ordinare una sostituzione. Conservare insieme il numero di serie della macchina, l'identificazione dello stampo e la revisione del disegno del soffietto. Includere l'inserto del collo e i componenti di taglio corrispondenti, ove applicabile. Un nome di componente condiviso o un diametro esterno simile non stabilisce l'intercambiabilità.
La pulizia, la rielaborazione e la sostituzione richiedono decisioni diverse. Utilizzare le istruzioni di manutenzione approvate e i limiti di accettazione. Il ripristino della superficie, l'affilatura o il rivestimento possono modificare un'interfaccia funzionale, quindi ottenere l'approvazione del produttore appropriato anziché considerare ogni segno visibile come un'istruzione di riparazione.
Dopo l'installazione ripetere i controlli richiesti dal lavoro stesso. Confermare le dimensioni del collo e l'area di tenuta pertinenti, quindi verificare la chiusura specificata e il test funzionale. Conservare la revisione della configurazione risultante insieme al registro dell'ispezione. ILlista di controllo della manutenzione preventivacolloca questi record all'interno di un piano più ampio specifico per la macchina.
Due referenze di macchine imbottigliatrici Kinggle
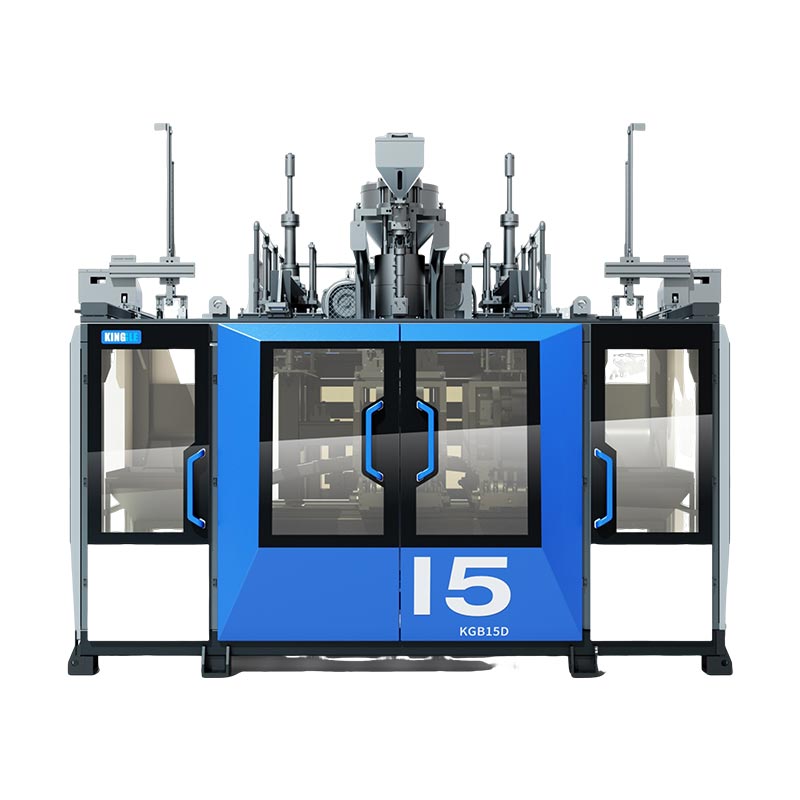
KGB5L e KGB5D forniscono esempi rilevanti di macchine per bottiglie a estrusione continua. I layout delle stazioni pubblicati aiutano a organizzare i registri delle ispezioni: preservano l'identità della stazione e, ove applicabile, l'identità della testa e della cavità. Il catalogo non identifica un perno di soffiaggio universale per ogni bottiglia prodotta su entrambe le piattaforme.


| Campo pubblicato | KGB5L | KGB5D |
|---|---|---|
| Disposizione della stazione | Separare | Raddoppiare |
| Capacità massima del contenitore | 5 l | 5 l |
| Diametro della vite | 60 mm | 70 mm |
| Capacità di fusione dell'HDPE | 55 kg/ora | 80 kg/ora |
Fonti: le pagine dei prodotti KGB5L e KGB5D collegate. La capacità di fusione è un campo pubblicato relativo alla produttività del materiale, non un tasso di bottiglia accettato o un risultato relativo alla qualità del collo.
Utilizza queste cifre per identificare la piattaforma e inquadrare una discussione sulla produzione. La scelta del perno di soffiaggio dipende ancora dalla finitura della bottiglia, dallo stampo, dal montaggio e dall'effettiva disposizione di soffiaggio. Il diametro della filiera elencato nelle specifiche della filiera non sostituisce il disegno della filiera.
Per il progetto di una nuova macchina, fornire i disegni della bottiglia e della chiusura prima di approvare la portata dell'utensileria. Per un'installazione esistente, aggiungere l'identificazione dell'assieme corrente e la prova dell'ispezione. ILGuida alla scelta delle macchine imbottigliatrici in HDPEcopre le specifiche di produzione più ampie.
Domande frequenti sui perni di soffiaggio e sui difetti del collo
Un perno di soffiaggio è uguale a un perno per matrice?
No. Un perno o un mandrino fa parte dell'utensileria per la formatura della fusione. Un perno di soffiaggio fornisce aria di soffiaggio e può avere compiti legati al collo in un particolare design. Identificare uno dei componenti dal relativo disegno di assieme. La parola condivisa "pin" non rende intercambiabili le loro interfacce o dimensioni.
Tutte le macchine per estrusione-soffiaggio utilizzano lo stesso design del perno di soffiaggio?
No. Le modalità di soffiaggio e finitura dipendono dal prodotto e dall'attrezzatura. Le funzioni di calibrazione, raffreddamento e taglio dipendono dalla configurazione. Confermare l'assemblaggio e il movimento effettivi prima di selezionare una sostituzione o applicare un'istruzione di installazione da un'altra macchina. Il solo volume del contenitore non è in grado di identificare il componente corretto.
Una bottiglia può perdere quando il perno di soffiaggio è in buone condizioni?
SÌ. Esaminare l'intera interfaccia bottiglia-chiusura, compreso il tappo specificato, il contatto di tenuta e la disposizione del test. Determinare se si verificano danni durante lo stampaggio o la successiva manipolazione. Un risultato di perdita identifica un controllo fallito; da solo non identifica quale strumento, componente o condizione del processo ha causato il guasto.
Quali informazioni sono necessarie per esaminare un perno di soffiaggio sostitutivo?
Fornire il modello e il numero di serie della macchina, l'identità dello stampo, il disegno e la revisione dell'assieme del perno di soffiaggio. Aggiungi l'attrezzatura per il collo di accoppiamento e i relativi disegni di bottiglia e chiusura. Per un'indagine sui difetti, includere l'identità del campione, le fotografie, le misurazioni e la sequenza in cui si manifesta per la prima volta il problema. Utilizza il canale di contatto approvato per i documenti tecnici.
Cosa è necessario controllare dopo aver riparato o sostituito un perno di soffiaggio?
Confermare l'identità e la configurazione dell'assieme rispetto ai documenti approvati, quindi ispezionare le caratteristiche del collo interessate nelle condizioni di misurazione concordate. Ripetere il test del pacchetto pertinente con la chiusura specificata. Registrare quantità e guasti, mantenere la configurazione rivista e seguire il piano di qualità per controlli continui e rilascio della produzione.
Inviare i dettagli della macchina, degli utensili e dei difetti del collo
Inizia con il modello e il numero di serie, l'identificazione dell'attrezzatura e una fotografia del difetto contrassegnato. Includere i requisiti di bottiglia e chiusura, la prima fase di produzione interessata ed eventuali risultati misurati. Questi dettagli danno alla discussione tecnica un punto di partenza definito.
Discutere le attrezzature e i requisiti di produzioneNingbo Kinggle Machinery Co., Ltd. ·Informazioni aziendali