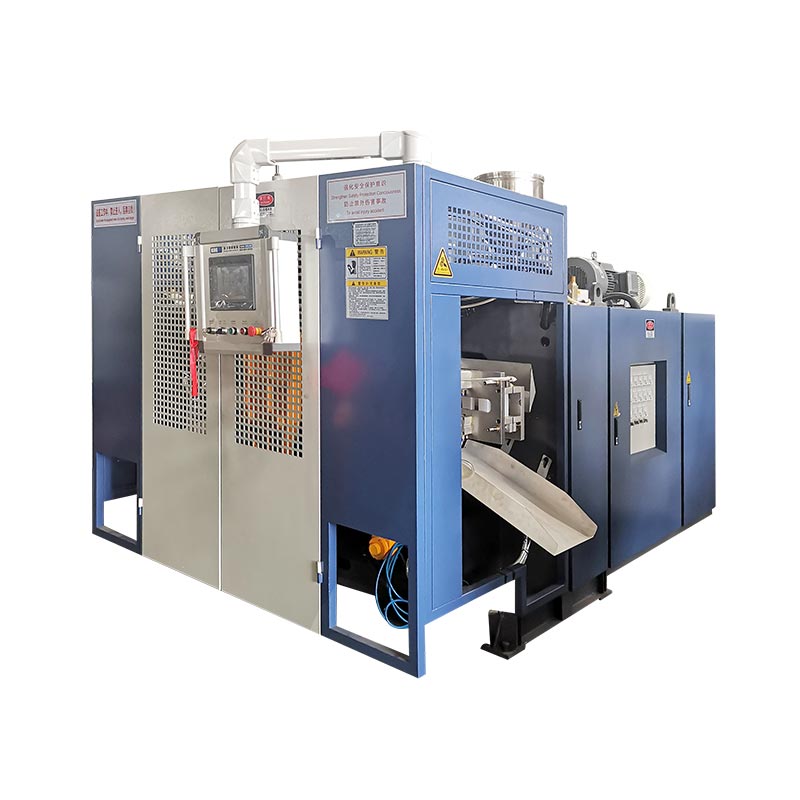
Il test di tenuta delle bottiglie di plastica verifica un contenitore o una confezione definita rispetto a un criterio di perdita concordato. Selezionare il metodo per la bottiglia effettiva, convalidare le condizioni di test e il dispositivo di fissaggio, quindi verificare il rilevamento e la gestione degli scarti. Un passaggio con una bottiglia vuota non verifica, di per sé, la tenuta finale del tappo o le prestazioni di distribuzione.
Quattro decisioni prima di approvare l'ispezione
- Definire se il test riguarda la bottiglia vuota o la confezione chiusa.
- Mantenere il limite di accettazione con le sue condizioni e unità di test.
- Sfida il sistema con campioni caratterizzati in modo indipendente.
- Confermare che le bottiglie difettose e non testate non possano entrare nel flusso accettato senza essere notate.
Dove si inserisce il test di tenuta nel processo di soffiaggio?
In un processo di estrusione-soffiaggio, la bottiglia viene formata, raffreddata, rilasciata e rifinita prima che raggiunga il punto di ispezione concordato. Scegli quel punto attorno alle operazioni da verificare. Un test prima del taglio non può stabilire che la bottiglia rimanga intatta dopo il taglio. La gestione dopo l'ispezione merita la stessa revisione.
Bottiglie e contenitori stampati per soffiaggio: definire il confine di ispezione
Per i contenitori stampati a soffiaggio, un test a bottiglia vuota sigilla l'apertura con un dispositivo di prova. La chiusura effettiva può utilizzare una superficie di contatto o una disposizione di tenuta diversa. Identificare quali caratteristiche del collo valuta l'apparecchiatura e quali ignora. Il disegno della bottiglia, il disegno della chiusura e la geometria dell'attrezzatura dovrebbero descrivere lo stesso compito di ispezione.
Un test a pacchetto chiuso include la chiusura specificata e la condizione di assemblaggio. La convalida della distribuzione aggiunge i propri requisiti di caricamento e condizionamento. Tenete separate queste conclusioni: un risultato ottenuto a un confine non dovrebbe diventare silenziosamente la prova per un altro.
Mantenere perdite, dimensioni e resistenza come requisiti separati
Una bottiglia può soddisfare un criterio di perdita pur non rispettando un requisito dimensionale o di resistenza. Al contrario, una misurazione soddisfacente del peso o della parete non stabilisce un risultato di perdita. Specificare i controlli richiesti dal prodotto anziché trattare uno strumento come un sistema di qualità completo.
Per la distribuzione a parete utilizzare ilguida alla programmazione del parison e al controllo dello spessore delle pareti. Quando il reclamo riguarda la formatura, la rifilatura o il collo stesso, conservare il campione non riuscito per un'indagine di processo separata. L'ispezione identifica una risposta non conforme; trovarne la causa richiede prove aggiuntive.
Metodi di test delle perdite delle bottiglie: confrontare le opzioni per il contenitore reale
Confronta i metodi con il pacchetto e il fallimento che conta, non una cifra di sensibilità staccata dalle condizioni di test. Un utile confronto indica cosa viene sigillato, dove viene misurata la pressione, come è sostenuto il contenitore e quali difetti la prova deve evidenziare.
Decadimento della pressione per applicazioni adatte con contenitori vuoti
Il test di decadimento della pressione osserva la variazione di pressione dopo che è stata stabilita una condizione di pressione positiva definita. Il fornitore deve spiegare come il test separa le perdite da altre modifiche nella disposizione del test. Riempimento, stabilizzazione e misurazione sono parti distinte della sequenza, anche quando il controller le presenta come un unico programma.
ASTM E2930-26descrive una pratica di decadimento della pressione utilizzando la pressione misurata, la temperatura e il tempo per determinare la perdita di massa. Il suo campo di applicazione pubblicato esclude esplicitamente i vasi deformabili. Tale restrizione non dimostra che l'ispezione basata sulla pressione sia impossibile per una bottiglia flessibile; significa che lo standard non può essere automaticamente richiesto per quell'applicazione.
Per una bottiglia in HDPE sottile o flessibile, richiedere la prova specifica dell'applicazione al sistema di ispezione selezionato. Il dispositivo, la risposta della bottiglia e la regola decisionale convalidata appartengono a tale prova. Non trasferire un calcolo pressione-perdita da un contenitore diverso senza rivederne i presupposti.
Il decadimento del vuoto richiede una disposizione definita della camera e della confezione
ASTM F2338-24descrive il rilevamento del decadimento del vuoto in una camera evacuata contenente la confezione. Il gas o il vapore che fuoriesce dalla confezione contribuisce ad un aumento di pressione nella camera. Questa disposizione differisce dalla semplice evacuazione dell'interno di una bottiglia aperta.
Il metodo pubblicato copre diversi tipi di confezioni, ma le sensibilità riportate provengono da studi su confezioni di prodotti specifici. Tali cifre non rappresentano limiti di rilevamento universali per un altro flacone, chiusura o dispositivo in HDPE. Valutare la configurazione effettiva prima di selezionare un limite.
| Approccio | Cosa viene valutato | Ciò che necessita di conferma |
|---|---|---|
| Decadimento della pressione positiva | Risposta alla pressione del volume di prova sigillato in un intervallo definito | Deformazione della bottiglia, condizione di temperatura, sigillatura dell'apparecchio e regola decisionale validata |
| Decadimento del vuoto della camera | Risposta alla pressione della camera con la confezione specificata all'interno | Preparazione del pacchetto, disposizione dell'attrezzatura/camera e prestazione di rilevamento dimostrata |
| Valutazione offline a pacchetto chiuso | Il sistema di bottiglia e chiusura specificato secondo la procedura definita | Applicazione di chiusura, condizionamento, caricamento e conclusione esatta supportata dalla procedura |
I test dei pacchetti offline rispondono a una domanda diversa
Alcuni requisiti riguardano la perdita di liquido dal sistema contenitore-chiusura finito in condizioni di distribuzione. Per esempio,ASTM D5094/D5094M-24affronta le perdite significative di liquidi per chiusure filettate o a capocorda specificate su contenitori rigidi e semirigidi fino a 4 litri. Il suo ambito identifica anche le limitazioni per il trasporto di materiali pericolosi.
Utilizzare tale procedura solo nell'ambito applicabile. Non si tratta di una ricetta di prova online predefinita per ogni bottiglia o di un sostituto per tutti gli altri requisiti di distribuzione.
Definire i limiti del test prima di impostare la ricetta
A cominciare dal fallimento a cui il pacco deve resistere e dalle prove richieste per l'accettazione. Quindi concordare come il sistema di ispezione identificherà una risposta inaccettabile. La dimensione minima del foro pubblicizzata da un fornitore non può definire il requisito completo senza il pacchetto, la disposizione di prova e le condizioni operative.
Conservare la quantità riportata con le sue condizioni
Un limite di caduta di pressione e un tasso di perdita volumetrica sono quantità riportate diverse. Registra ciò che effettivamente misura lo strumento e la base per qualsiasi conversione. Conservare le unità, le condizioni di riferimento e l'intervallo di misurazione entro il limite. Un numero copiato da un'altra ricetta è incompleto senza quel contesto.
Uno zero visualizzato necessita anche di interpretazione nell'ambito della risoluzione dello strumento e della regola decisionale. Non dovrebbe essere riscritto come prova di perdite assolutamente pari a zero in ogni condizione. Dichiarare il criterio di accettazione definito e conservare il risultato effettivamente ottenuto.
| Campo | Definirlo per l'applicazione reale |
|---|---|
| Identità del prodotto | Revisioni di bottiglie e chiusure, grado di resina e relativa geometria o intervallo di peso |
| Confine di ispezione | Bottiglia vuota o confezione chiusa; superficie valutata e contatto con l'attrezzatura |
| Risultato e limite | Quantità misurata, unità, regola di accettazione e trattamento dei risultati non validi |
| Caricamento e tempistica | Condizione di pressione/vuoto, fase di riempimento o evacuazione, stabilizzazione e intervallo di misura |
| Condizione del campione | Condizione di temperatura, tempo dallo stampaggio e relativo condizionamento o manipolazione |
| Identità dell'attrezzatura | Tester, testa di prova, dispositivo, sigillo, revisione del programma e stato di controllo dei riferimenti |
| Verifica e disposizione | Set di campioni, controlli, regola di ripetizione del test, conferma di rifiuto e rilascio di responsabilità |
Risolvere il confine dell'apparecchiatura prima di approvare il limite
Chiedere se la testa sigillante entra in contatto con la caratteristica importante nel servizio. Verificare se il suo contatto può coprire un'apertura che il test dovrebbe rivelare. Rivedere la variazione nell'altezza della bottiglia e nella presentazione del collo con il fornitore dell'attrezzatura piuttosto che compensare la scarsa collocazione modificando il limite di rifiuto.
Il programma approvato dovrebbe viaggiare con le sue parti di modifica corrispondenti. Una ricetta salvata non stabilisce che sia stata installata la guarnizione o lo strumento per il collo corretto. Trattate il programma, l'attrezzatura e la definizione del prodotto come un'unica configurazione controllata.
Perché le bottiglie buone falliscono mentre quelle difettose passano?
Si consiglia di conservare le prove prima di modificare la ricetta di stampaggio o il limite di scarto. Etichettare la bottiglia, registrarne la cavità e l'identità della testina e conservare il risultato originale. Una lettura fallita avvia un'indagine; non identifica il componente difettoso.
Conservare le prove del passaggio
Per un picco di rigetto dopo un cambio di bottiglia, controllare la disposizione del test prima di apportare una correzione al processo. Confermare il programma selezionato, l'attrezzatura del collo, le condizioni della guarnizione e la presentazione della bottiglia rispetto alla configurazione approvata. Quindi confrontare campioni accettabili e difettosi caratterizzati in modo indipendente nelle stesse condizioni di ispezione.
Il confronto richiede una temperatura del campione e un tempo definiti dallo stampaggio al test. La variazione di pressione non può essere interpretata indipendentemente dal modello e dalle condizioni alla base della misurazione. Una bottiglia calda testata subito dopo il taglio non deve essere confrontata casualmente con una bottiglia di riferimento raffreddata accanto alla macchina. Conserva tali condizioni nel registro.
Separare un risultato di attrezzatura da un risultato di processo
Se le prove indicano che la situazione è fissa, affrontate tale constatazione piuttosto che compensare con un limite più flessibile. Se il tester funziona correttamente con campioni verificati, rintracciare i contenitori scartati fino ai registri di stampaggio, rifilatura e manipolazione. Modificare solo una variabile autorizzata supportata dalle prove, quindi ripetere i controlli pertinenti.
Un modello limitato a una testa di prova fornisce all'indagine un utile punto di partenza. Lo stesso vale per un modello associato a una cavità dello stampo. Nessuno dei due stabilisce da solo la causa. Il percorso della bottiglia può associare una particolare cavità ad una particolare testa; preservare entrambe le identità prima di decidere quale lato dell'interfaccia modificare.
Consigliamo inoltre di separare il rilevamento dalla verifica del rifiuto. Un segnale di errore corretto non è sufficiente se viene rimossa la bottiglia sbagliata o se una bottiglia scartata ritorna nel flusso accettato. Includere il monitoraggio, la rimozione fisica e il ripristino dei guasti nel piano di verifica. Conservare insieme la configurazione rivista e i risultati in modo che un altro turno possa ripetere i controlli.
Utilizzare procedure di accesso e isolamento autorizzate per la manutenzione.Guida OSHA sull'energia pericolosarisolve l'avvio inaspettato e il rilascio dell'energia immagazzinata. Un problema di ispezione non giustifica l'accesso alle apparecchiature in movimento o l'accesso improvvisato ai componenti pressurizzati.
Convalida il rilevamento con campioni noti di buona e di difettosa
Il risultato atteso deve provenire da prove indipendenti dal test oggetto di valutazione. Altrimenti, chiamare una bottiglia "buona" perché lo stesso tester l'ha superata crea un controllo circolare. Assegnare un'identità a ciascun campione di verifica e registrare come è stata stabilita la sua condizione accettabile o difettosa.
ASTM F2338-24illustra questo principio per il suo metodo di decadimento del vuoto: i criteri di accettazione confrontano le misurazioni di base di confezioni che non perdono con confezioni che perdono e perdite simulate introdotte utilizzando un flussometro calibrato. Un controllo delle referenze e una contestazione del pacchetto forniscono prove diverse; nessuno dei due dovrebbe essere silenziosamente sostituito all'altro.
| Campione o controllo | Base indipendente | Cosa registrare |
|---|---|---|
| Contenitore accettabile | Stabilito in base al prodotto concordato e alla procedura di riferimento | ID del campione, condizione, presentazioni, risultati ed eventuali falsi rifiuti |
| Difetto fisico rilevante | Identità, posizione e caratterizzazione del difetto documentate | Fallimento previsto, decisione effettiva, identità del responsabile e conferma del rifiuto |
| Caso quasi limite | Caratterizzato rispetto al criterio decisionale concordato | Variazione, coerenza delle decisioni e follow-up richiesto |
| Riferimento dello strumento | Identità di riferimento applicabile e stato di verifica | Risposta dello strumento e risultato sotto il controllo prescritto |
Conta le presentazioni e i campioni fisici
Presentazioni ripetute di un campione aiutano a esaminare la ripetibilità, ma non sono bottiglie aggiuntive indipendenti. Registrare separatamente il numero di campioni e il numero di presentazioni. Includere le teste di prova, i formati e le normali condizioni di produzione pertinenti nel piano concordato.
Mantieni distinte la falsa accettazione e il falso rifiuto. Un campione di sfida difettoso accettato dal sistema costituisce un risultato diverso da un campione accettabile da esso rifiutato. Segnala ciascuno contro il gruppo di sfida appropriato. Non combinarli con il normale tasso di scarto di produzione e chiamare la precisione dell'ispezione totale.
Impostare la regola di ripetizione del test prima che si verifichi un risultato non riuscito
Definire chi può autorizzare la ripetizione del test, quale procedura si applica e cosa succede al risultato originale. Ripetere un test finché non appare un superamento non è una regola di rilascio. Un guasto irrisolto necessita di uno smaltimento controllato, inclusa la gamma di produzione interessata dove il piano di qualità lo richiede.
Un set di sfida senza errori osservati rimane un risultato per quel set e quelle condizioni. La verifica continua, le condizioni dei campioni e le modifiche rilevanti alle attrezzature o ai programmi rientrano ancora nel piano di ispezione.
Scegli un sistema di prova perdite bottiglie in linea per la linea di produzione
La soluzione migliore è il sistema che soddisfa i requisiti di ispezione effettivi alla velocità di ingresso e alle condizioni di movimentazione richieste. Inizia con la bottiglia, quindi valuta le posizioni di prova e trasferisci. Un controller veloce non può compensare un dispositivo che si posiziona in modo incoerente o un meccanismo di scarto che perde l'identità del prodotto.
Contare la sequenza completa del test
Comprendere il carico, la sigillatura, il riempimento o l'evacuazione, la stabilizzazione, la misurazione, il rilascio e lo scarico. Identificare quali eventi possono sovrapporsi e quali condividere una risorsa. Il solo intervallo di misurazione citato non rappresenta il tempo di ciclo completo della stazione. ILguida alla configurazione automatica della linea di produzionecollega questi controlli con la rifilatura, il trasferimento e l'imballaggio.
Esempio di progettazione: un tester da otto secondi su una linea da 600 bottiglie/ora
Supponiamo che una linea di bottiglie in HDPE da 1 litro fornisca 600 contenitori all'ora per l'ispezione. Si supponga inoltre che una singola posizione di prova richieda otto secondi per la sua sequenza completa, compresi carico e scarico.
Capacità teorica monoposizione = 3.600 s/h ÷ 8 s/bottiglia = 450 bottiglie/h
La stazione ipotizzata è in corto di 150 bottiglie all'ora, anche prima delle interruzioni. Un buffer può assorbire un aumento temporaneo; non può eliminare questo disallineamento prolungato.
Se due posizioni indipendenti completano la stessa sequenza di otto secondi in parallelo, senza movimentazione condivisa o colli di bottiglia pneumatici, la loro capacità teorica combinata diventa di 900 bottiglie all’ora. Tale calcolo supporta la valutazione di un accordo parallelo mantenendo le condizioni di ispezione. Non stabilisce l'effettivo output accettato.
Approvare la disposizione selezionata solo dopo che il sistema installato ha dimostrato la necessaria discriminazione, trasferimento e gestione degli scarti con i contenitori effettivi. Le cifre sopra riportate sono ipotesi di pianificazione, non un risultato della produzione di Kinggle.
Confermare il percorso fisico di ciascun risultato
Un'indicazione di errore deve rimanere associata alla bottiglia corretta fino al completamento dello smaltimento. Definire il tracciamento del prodotto, l'attuazione dello scarto e la conferma. Una bottiglia non testata o un risultato non valido necessitano di un proprio percorso controllato; nessuno dei due dovrebbe diventare un passaggio semplicemente perché il trasportatore continua a funzionare.
Metti alla prova la risposta specificata alle bottiglie mancanti, al posizionamento errato, ai disturbi della fornitura, agli errori di scarto, al contenitore degli scarti pieno e alle interruzioni della linea. Concordare la modalità di identificazione e contenimento del prodotto interessato. Il ripristino dei guasti deve preservare la distinzione tra bottiglie accettate, rifiutate e non risolte.
Utilizzare i registri di ispezione per il controllo di qualità dello stampaggio a soffiaggio
Collega i risultati all'ora, al formato della bottiglia, alla cavità, alla testina di prova e alla revisione della ricetta laddove il sistema supporta tali campi. Aggiungi il lotto di materiale e i record di processo pertinenti quando esamini una modifica. Ciò rende l'ispezione utile per il controllo del processo di soffiaggio senza considerare il modello di risultato come una diagnosi.
Ispezionare anche il percorso di movimentazione per eventuali danni introdotti da guide, trasferimento o rifiuto. L'ispezione dell'imballaggio in linea può individuare un guasto definito; ridurre la formazione di tale cedimento richiede correzione e verifica a monte. Mantieni le richieste relative alle prestazioni di rilevamento e alla riduzione dei difetti come risultati separati.
Specificare e accettare l'ambito del test di tenuta con la linea di stampaggio
Una richiesta di "prova automatica di tenuta" lascia irrisolte le principali decisioni di accettazione. Fornisci ai fornitori la stessa definizione di bottiglia, limite di ispezione, condizione del campione e output richiesto. Includere il mix di prodotti e i cambiamenti in modo che la proposta copra la produzione normale anziché una dimostrazione ininterrotta.
| Ingresso dell'acquirente | Risposta del fornitore da ottenere |
|---|---|
| Disegni bottiglia, collo e chiusura; materiale e gamma di prodotti | Limite di ispezione, disposizione delle attrezzature e parti di modifica richieste |
| Guasto definito, campioni e requisiti di accettazione | Metodo proposto, regola decisionale e piano di verifica della domanda |
| Velocità in entrata, spaziatura, orientamento e condizioni del contenitore | Base del ciclo completo, modalità di trasferimento e condizioni operative supportate |
| Requisiti di rifiuto, risultato non valido e recupero | Responsabilità di tracciamento, conferma, contenimento e interfaccia |
| Requisiti di registrazione, conversione e rilascio | Controllo del programma, risultati conservati, prove di accettazione e ambito di consegna |
Due referenze di macchine imbottigliatrici Kinggle
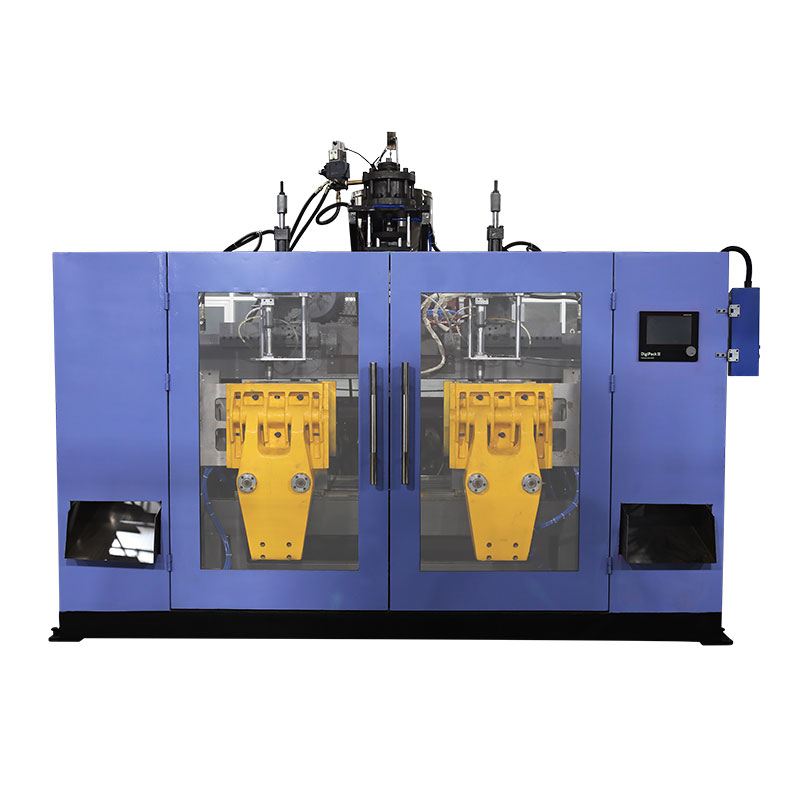
ILPiattaforma a stazione singola KGB5LEPiattaforma a doppia stazione KGB5Dsono pubblicate le referenze della macchina da 5 L. Forniscono esempi di piattaforme di formatura per un progetto di bottiglia. Il sistema di ispezione deve ancora essere selezionato rispetto alla bottiglia effettiva, alla disposizione dello stampo, al modello di scarico e ai requisiti del test.

Specificare l'interfaccia, non un presunto accessorio
Identificare quale parte fornisce il modulo di ispezione, gli impianti, il trasferimento, l'integrazione dei controlli e le apparecchiature di scarto.
Mantenere le specifiche di formatura pubblicate di ciascuna macchina separate dalle condizioni di ispezione concordate. Una pressione di soffiaggio nelle specifiche di stampaggio non è una pressione di prova di tenuta della bottiglia.
Per i requisiti di formatura più ampi, utilizzare il fileGuida alla scelta delle macchine imbottigliatrici in HDPE.
Accettare lo strumento, l'applicazione e la linea
Il registro di accettazione dovrebbe distinguere i controlli di riferimento, la discriminazione del contenitore effettivo e la sequenza completa di scarto. Includere formati normali e controlli di interruzione o ripristino concordati. Indica quantità, condizioni, guasti e azioni correttive invece di fare affidamento su un video di diverse bottiglie che passano.
Riportare le revisioni del prodotto, dell'attrezzatura e del programma nel registro di consegna. Identificare chi approva il rilascio dopo una modifica rilevante. ILguida al test di accettazione in fabbricacopre la valutazione più ampia della macchina; conservare le prove specifiche dell'ispezione allegate al registro del progetto.
Domande frequenti sul test delle perdite delle bottiglie
Un test di tenuta della bottiglia vuota verifica la tenuta del tappo finale?
Non da solo. Il dispositivo di prova potrebbe entrare in contatto con una superficie diversa dalla chiusura effettiva. Confermare le caratteristiche ispezionate, quindi specificare qualsiasi ulteriore valutazione della confezione chiusa richiesta dal design della bottiglia e della chiusura. Mantieni l'identità della chiusura e le condizioni dell'applicazione con quel risultato.
Il decadimento della pressione è adatto a ogni bottiglia in HDPE?
Nessun metodo dovrebbe essere selezionato solo dal nome della resina. La geometria della bottiglia, la deformazione, la temperatura, il fissaggio e la discriminazione dei guasti richiesta sono importanti. Richiedi la verifica per il contenitore effettivo. Non dare per scontato che uno standard sul decadimento della pressione che copra i recipienti non deformabili stabilisca la conformità per una bottiglia flessibile.
Una telecamera o una TAC possono sostituire il test di tenuta specificato?
Le prove dimensionali e di imaging possono supportare l'analisi dei difetti, ma non dovrebbero essere rietichettate come risultati di perdite funzionali. Mantenere il test di tenuta specificato a meno che un'alternativa non abbia dimostrato di soddisfare lo stesso requisito di accettazione e sia stata approvata attraverso la procedura di qualità applicabile.
È possibile ritestare una bottiglia rifiutata?
Solo secondo la procedura di smaltimento concordata. Conservare il primo risultato, identificare il motivo e le condizioni per ripetere il test e conservare l'autorizzazione e l'esito. Un passaggio successivo non dovrebbe cancellare silenziosamente un errore precedente o consentire test ripetuti finché non viene visualizzato un risultato preferito.
Il test delle perdite è incluso in ogni macchina automatica per soffiaggio?
No. Un ciclo di stampaggio automatico non definisce l'ambito dell'ispezione a valle. L'offerta tecnica dovrebbe identificare il tester, le attrezzature, il trasferimento, l'attrezzatura di scarto, le interfacce di controllo e il lavoro di accettazione. Conferma tali elementi per il sistema ordinato anziché dedurli dalla parola "automatico".
Discutete insieme l'ambito dello stampaggio e dell'ispezione
Inviare il disegno della bottiglia, il materiale, i requisiti di chiusura, il tasso di entrata target e il guasto che l'ispezione deve identificare. Aggiungi campioni rappresentativi e registrazioni di test attuali, ove disponibili, in modo che la discussione sulle apparecchiature inizi con un requisito di produzione definito.
Discutere i requisiti di produzione e ispezioneNingbo Kinggle Machinery Co., Ltd. ·Informazioni aziendali