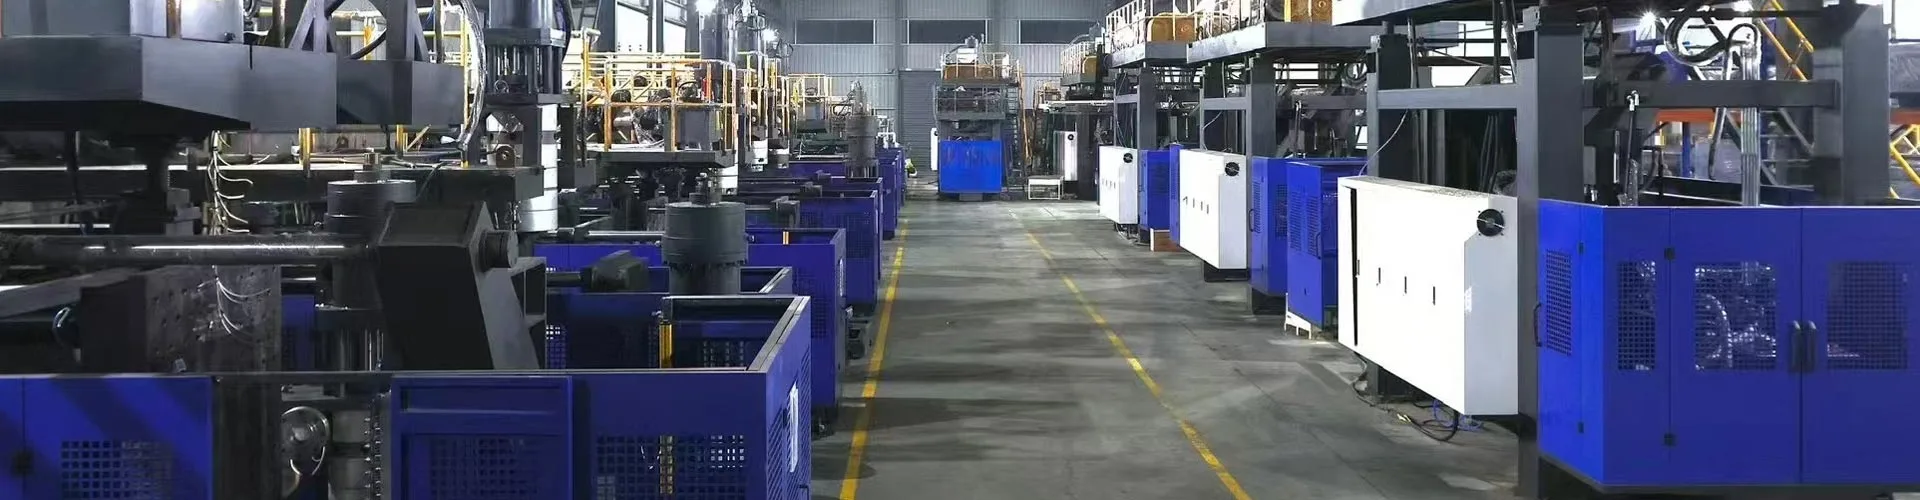
Scegli una macchina per soffiaggio automatica in base al prodotto che deve fornire e alle operazioni incluse dopo lo stampaggio, non in base alla parola "automatica" sul preventivo. Per lo stampaggio a estrusione e soffiaggio, specificare resina, attrezzature, estrazione, rifinitura, ispezione e trasferimento come un unico sistema di produzione. Raccomandiamo di approvare la configurazione rispetto ai contenitori accettati nel punto di scarico finale, non a una cifra del ciclo a secco del catalogo.
Una macchina per lo stampaggio può eseguire un ciclo automatico mentre gli operatori continuano a rimuovere le bave, controllare le bottiglie o riempire i cartoni. Questa potrebbe essere la soluzione giusta per una gamma di prodotti piccola e in continua evoluzione. Sarebbe un accordo sbagliato se l’ipotesi di investimento presuppone che tali posti di lavoro siano scomparsi. Definire il confine prima di confrontare i prezzi.
Cinque decisioni che contano prima di un ordine
- Abbina il processo di stampaggio alla parte prima di confrontare i livelli di automazione.
- Definisci ogni operazione di trasferimento e finitura, compreso il lavoro che rimane manuale.
- Bilanciare la velocità di stampaggio con la capacità di rifilatura, ispezione e imballaggio.
- Testare il ripristino degli errori e i cambi di produzione, non solo la produzione ininterrotta.
- Confronta il costo totale della linea per contenitore accettato alle stesse condizioni.

Cosa significa “automatico” nel soffiaggio?
"Automatico" descrive il modo in cui vengono controllate le operazioni. Non identifica come è formata la parte in plastica. Una macchina automatica per lo stampaggio a estrusione e soffiaggio e una macchina per il soffiaggio di bottiglie in PET possono entrambe eseguire sequenze programmate, ma necessitano di diverse disposizioni per la preparazione del materiale, l'attrezzatura e la finitura. Un acquirente che cerca una macchina per soffiaggio completamente automatica dovrebbe prima risolvere la questione del processo.
Nell'estrusione e soffiaggio, la macchina forma un tubo fuso chiamato parison. Lo stampo cattura quel tubo e l'aria forma la parte cava. Lo stampaggio a soffiaggio e stiramento del PET utilizza una preforma che viene allungata e gonfiata. Queste diverse forme iniziali spiegano perché una guida al caricamento delle preforme in PET non è una guida all'acquisto completa per una linea di bottiglie di detersivo in HDPE.
| Decisione | Stampaggio per estrusione e soffiaggio | Stampaggio stiro-soffiaggio in PET |
|---|---|---|
| Modulo di partenza | Parison fuso estruso | Preforma in PET |
| Contesto d'acquisto comune | Bottiglie in HDPE, contenitori con maniglia e parti cave industriali | Bottiglie trasparenti per bevande realizzate con preforme |
| Domande sull'automazione | Rilascio della parte, rimozione della bava, rifilatura, test e trasferimento | Movimentazione delle preforme, sequenza di riscaldamento/stiro-soffiaggio e trasferimento delle bottiglie |
Riferimento al processo:Guida alla macchina per soffiaggio di Kinggle. La geometria del prodotto e il grado della resina determinano la scelta del processo finale.
Separare la macchina, la cella e la linea
Un ciclo automatico a livello macchina copre la sequenza di stampaggio concordata. Una cella automatizzata aggiunge una movimentazione o una finitura definita attorno alla macchina. Una linea di produzione collega le operazioni successive attraverso un confine concordato del prodotto accettato. L'imballaggio può avvenire all'interno di tale confine o rimanere un'operazione di fabbrica separata.
Si tratta di utili distinzioni di acquisto, non di una promessa che ogni fornitore utilizzi la stessa terminologia. Inserire le operazioni effettive nelle specifiche. "Completamente automatico" senza elenco delle attrezzature lascia troppo spazio a interpretazioni diverse.
Preferiamo una descrizione specifica come “formatura automatica, prelievo orientato, sbavatura e scarico con prova di tenuta” rispetto a un'etichetta ampia. Indica all'acquirente dove si trova il prodotto finito e cosa necessita ancora di attenzione. Anche il rifornimento dei materiali, il campionamento, la gestione degli scarti e il cambio dei cartoni necessitano di proprietari, anche quando la normale sequenza di stampaggio viene eseguita senza una movimentazione manuale ripetitiva.
Allo stesso modo, il controllo automatico non è la stessa cosa della trazione completamente elettrica. Il tipo di azionamento, la disposizione delle stazioni, il numero dei presenti e l'ambito dell'automazione sono scelte separate. Analizzali ciascuno rispetto al lavoro invece di trattarli come un'unica specifica premium.
Inizia con la parte e il programma di produzione
Il volume nominale di una bottiglia non è sufficiente a specificarne la linea di produzione. Una bottiglia rotonda e stretta e un contenitore con manico largo possono trasportare lo stesso volume di liquido ma necessitano di stampi, strumenti di estrazione e supporti diversi. La linea deve gestire la forma esterna effettiva, non un “prodotto da 2 litri” astratto.
Iniziare con il disegno del pezzo e con la condizione finita prevista al momento dello scarico. Registrare la finitura del manico, l'apertura della maniglia, le dimensioni del corpo, il peso target e i requisiti critici di qualità. Confermare l'esatto grado di resina, la confezione di colori e le condizioni concordate di riciclo o rimacinato. Questi dettagli rendono la proposta di prova rilevante per il lavoro previsto.
Tradurre il piano di vendita in un requisito produttivo
Definisci i contenitori accettati per turno insieme al numero di turni, alle dimensioni dei lotti e alla frequenza di cambio. Una tariffa oraria elevata è meno utile se la maggior parte degli ordini necessita di tirature brevi e di estesi cambi di attrezzature. Una cella più lenta ma più facile da cambiare potrebbe adattarsi meglio a quel mix di produzione. Nessuna conclusione può essere raggiunta solo considerando la massima produzione del catalogo.
Elenca la famiglia di prodotti, non solo la prima bottiglia di lancio. Identifica la parte più larga, la parte più pesante e la parte più difficile da afferrare o tagliare. Questi potrebbero essere SKU diversi. Quindi decidere quali prodotti devono essere eseguiti nella versione iniziale e quali richiedono strumenti futuri o apparecchiature separate.
- Congela l'articolo di prova:revisione disegno, resina, peso finito e prove richieste.
- Imposta le condizioni di consegna:rifilati, ispezionati, orientati, contati o imballati.
- Definire il programma:buoni contenitori per turno, orari di funzionamento e modifiche SKU pianificate.
- Controlla la famiglia di utensili:stampi, passo testa, attrezzature di presa, nidi di rifilatura e sigilli di prova.
- Approvare la busta della cella:servizi pubblici, guardiania, accesso ai servizi e flusso dei prodotti.
Il conteggio delle stazioni, le uscite dello stampo e le cavità necessitano di una revisione separata. Due stazioni non significano due punti vendita. Una macchina per soffiaggio multitesta non rende ogni forma di bottiglia compatibile con la spaziatura di uscita. Una testa multistrato descrive la costruzione della parete, non il numero di contenitori finiti per evento.
Kinggleguida multi-testa rispetto a guida multi-cavitàspiega queste distinzioni di configurazione. Usa quella revisione prima di correggere il layout dell'automazione. Una volta stabilita la disposizione delle cavità, le attrezzature di estrazione e finitura devono preservare ogni posizione attraverso trasferimenti e controlli di qualità.
La richiesta più utile comprende quindi il disegno, la specifica del materiale, il programma di produzione e la definizione della qualità. Per una linea di produzione di bottiglie in HDPE, una richiesta per una “macchina automatica per la produzione di bottiglie di plastica” senza tali input non può stabilire la giusta portata della linea.
Controllare i sistemi macchina che determinano la qualità del prodotto
L'automazione a valle non può riparare una preforma instabile, un pinch-off inadatto o una parte che lascia lo stampo troppo morbido da maneggiare. Il processo di stampaggio deve produrre un articolo ripetibile prima che il sistema di trasferimento possa fornire risultati ripetibili. Altrimenti, il robot diventa un mezzo preciso per spostare parti incoerenti.
Le parti importanti di una macchina per soffiaggio sono l'estrusore, la testa, l'unità di chiusura, il sistema di soffiaggio, i circuiti di raffreddamento e i controlli. Rivedi il loro contributo alla parte approvata anziché scegliere solo in base ai nomi dei componenti. Un marchio PLC riconosciuto, ad esempio, non stabilisce le funzioni di ricetta fornite o la comunicazione a valle.
| Sistema | Cosa recensire | Prove da richiedere |
|---|---|---|
| Testa di estrusione e filiera | Idoneità della resina, domanda lorda di parison e saldo degli sbocchi | Campioni di produzione e condizioni materiali identificate |
| Controllo parigino | Distribuzione delle pareti nei punti critici della parte | Misurazioni specifiche della posizione e ricetta salvata |
| Stampo e bloccaggio | Gioco di adattamento, bloccaggio e rilascio dell'utensile | Disegni approvati e ispezione delle parti stampate |
| Raffreddamento e movimentazione | Rigidità della parte nei punti di rilascio e presa pianificati | Prova di trasferimento con la parte reale |
| Controlli | Sequenza, allarmi, ambito della ricetta e segnali a valle | Dimostrazione delle funzioni ed elenco delle interfacce |
Un riferimento concreto: la macchina monostazione da 2 litri di Kinggle
ILPagina del prodotto KGB2Lelenca una capacità massima del contenitore di 2 L, una coclea da 50 mm, una capacità di fusione dell'HDPE di 30 kg/h e una dimensione massima dello stampo di 360 × 380 mm. Descrive inoltre le configurazioni a due, tre e quattro uscite per bottiglie più piccole nella gamma da 100 ml a 1 L. Questi valori aiutano a selezionare un lavoro proposto; non sostituiscono una revisione degli strumenti.
La stessa pagina etichetta 600 PC/HR come "Output (ciclo di asciugatura)". Questo non è il risultato accettato di una bottiglia di shampoo, uno stampo e una linea di finitura identificati. Un requisito di produzione richiede il materiale effettivo, il tempo di raffreddamento, le posizioni attive e le condizioni di ispezione. Tratta la voce del ciclo a secco come il riferimento di movimento pubblicato che è.
Per una proposta con più uscite, controllare la massa lorda combinata del parison e l'adattamento della cavità. Il peso della bottiglia finita esclude la bava fornita anche dall'estrusore. Più sbocchi possono aumentare la domanda di estrusione, raffreddamento e finitura insieme. Il solo numero dei presenti non può stabilire un tasso di produzione utilizzabile.
Approvaremo il sistema di stampaggio solo dopo che le misurazioni delle parti critiche e il comportamento di trasferimento saranno stabili nelle condizioni concordate. L'aggiunta di un trasportatore prima di risolvere questi problemi sposta il problema più in là. Per la distribuzione a parete utilizzare ilguida alla programmazione parisonaccanto al disegno del prodotto.
Specificare la linea dall'alimentazione ai contenitori accettati
Le specifiche più rigorose per l'automazione del soffiaggio seguono il prodotto attraverso ogni operazione. Dice cosa riceve ciascun modulo, cosa consegna e chi possiede la connessione al modulo successivo. Ciò è più utile di un lungo elenco di robot, trasportatori e sensori senza un confine di processo concordato.
Kinggle è stato pubblicatocapacità di automazionecomprendono la rifilatura, l'ispezione e l'imballaggio a valle. Per un progetto di bottiglia, traduci quella capacità in un ambito definito. La sbavatura automatica, il taglio del collo, il test di tenuta e l'imballaggio sono funzioni diverse; nessuno dovrebbe essere tacitamente assunto dalla presenza di un altro.
| Operazione | Domanda da risolvere | Verifica di accettazione |
|---|---|---|
| Alimentazione | Chi fornisce il trasporto, la miscelazione e il controllo del livello del materiale? | Il materiale approvato raggiunge la tramoggia senza interruzioni impreviste della fornitura. |
| Portare fuori | Dove viene afferrata la parte e quale orientamento lascia l'unità? | Nessun trasferimento mancato o marcatura inaccettabile sull'articolo di prova. |
| Sbavatura e rifilatura | Quali funzionalità di flash e finitura vengono rimosse? | I bordi, il collo e le aperture della maniglia richiesti soddisfano la definizione della parte. |
| Ispezione e rifiuto | Quali test sono in linea e come vengono separate le parti non riuscite? | I campioni di sfida concordati vengono identificati e instradati correttamente. |
| Trasporto e imballaggio | Quali condizioni e disposizione delle bottiglie devono raggiungere la stazione successiva? | Trasferimento, accumulo e conteggio finale dei lavori alla tariffa concordata. |
Assegna a ciascun confine un proprietario di integrazione denominato. Se il fornitore della macchina fornisce il take-away e un altro fornitore fornisce il tester per le perdite, qualcuno deve comunque approvare l'orientamento della bottiglia, l'altezza di trasferimento, la spaziatura e l'handshake di controllo. Acquistare moduli dall'aspetto compatibile non equivale ad acquistare una cella integrata.
Concordare come vengono rappresentate le condizioni "pronto", "parte presente", "ciclo completo" e guasto laddove tali segnali sono necessari. Identificare quale controller avvia un arresto e quale unità segnala il guasto iniziale. L'architettura esatta dipende dal progetto, ma la responsabilità non può rimanere vaga.
Controllare il flusso degli scarti separatamente dal percorso del prodotto accettato. La flash rimossa necessita del ritiro e di una disposizione concordata. Il riutilizzo dipende dai requisiti del materiale e del prodotto; un collegamento automatico al macinacaffè non autorizza alcuna percentuale di rimacinato. Mantieni controllata la ricetta del materiale.
Per le prove di tenuta delle bottiglie, definire il metodo di prova, l'attrezzatura, le condizioni di tenuta e i campioni di prova concordati. Una stazione di test deve fare di più che visualizzare un risultato verde. È necessario separare i guasti in modo affidabile e registrare i conteggi senza lasciare che le parti scartate ritornino inosservate sul trasportatore del prodotto buono.
Il disegno dell'ambito dovrebbe anche mostrare l'accesso per la manutenzione e il cambio dello stampo. Usa Kinggleguida all'utilità e al layout di fabbricaper coordinare energia, aria, acqua e spazio con tutti gli ausiliari inclusi.
Il trasferimento può limitare la produzione prima che lo faccia la macchina per lo stampaggio
Una linea di produzione di soffiaggio fornisce solo ciò che le sue operazioni collegate possono sostenere. Il modulo più veloce non può compensare indefinitamente un trimmer, un tester o una stazione di imballaggio più lenti. I buffer danno alla linea il tempo di riprendersi da una breve interruzione; non rimuovono una mancata corrispondenza persistente della capacità.
Per prima cosa metti tutte le tariffe delle apparecchiature sulla stessa base. Il numero indica eventi di stampaggio, parti lorde, parti testate o contenitori accettati? Copre solo il funzionamento continuo o include il rifornimento e le fermate ordinarie? Confronta le tariffe solo dopo che le definizioni corrispondono.
Un esempio pratico con una base di produzione esplicitamente assunta
Consideriamo una linea proposta che rilascia 480 contenitori all'ora dopo lo stampaggio e la rifilatura. Supponiamo che il tester di tenuta a una posizione richieda 8 secondi per la sequenza completa di carico, test, decisione e scarico. La sua capacità ideale è di 3.600 ÷ 8 = 450 contenitori l'ora. Queste sono ipotesi di pianificazione, non un risultato misurato dalla macchina Kinggle.
Velocità in entrata: 480/h · Capacità ideale del tester: 450/h · Accumulo: 30/h
Anche senza interruzioni del tester, le parti in entrata superano la sua capacità di 30 contenitori all'ora. Un buffer con 15 posizioni utilizzabili si riempirebbe in 15 ÷ 30 = 0,5 ore o 30 minuti. Avviare la linea con un trasportatore vuoto potrebbe far sembrare soddisfacente una breve dimostrazione. Lo squilibrio esiste ancora.
Consideriamo ora l'arresto completo del tester. Alla velocità di ingresso presunta di 480/h, i pezzi arrivano a 8 al minuto. Le stesse 15 posizioni libere forniscono solo 15 ÷ 8 = 1.875 minuti, circa 113 secondi, prima che quel buffer si riempia. Il tasso di accumulo durante un rallentamento e durante un arresto completo è diverso.
Tali calcoli sono utili solo se le posizioni sono realmente utilizzabili. Una bottiglia che si inclina, tocca una protezione o non riesce a preservare l'orientamento richiesto non crea una posizione tampone valida. I controlli necessitano inoltre di una risposta concordata prima che venga raggiunto il limite di accumulo sicuro.
Controlla la geometria e la velocità
Gli strumenti di prelievo e i trasportatori devono gestire la parte nella sua condizione di rilascio effettiva. Identificare una posizione di presa ripetibile. Controlla se il collo, il corpo o il flash forniscono quella posizione e se il ritaglio lo rimuove prima del trasferimento successivo. Una funzionalità disponibile al primo ritiro potrebbe non esistere al secondo.
Risolveremmo quella catena di dati prima di aumentare la velocità della macchina. Una linea che si trasferisce a una velocità ragionevole e si riprende in modo prevedibile è una risorsa di produzione migliore di una che necessita di ripetuti riposizionamenti manuali. La soluzione preferita potrebbe essere una revisione dell'attrezzatura, una diversa sequenza di trasferimento o una capacità a valle aggiuntiva, non un ciclo di stampaggio più veloce.
Infine, contare i contenitori accettati dopo il punto di ispezione concordato. Conservare i conteggi lordi a monte per la diagnosi, ma non utilizzarli come cifra della produzione di spedizione. Kinggleguida all'accettazione in fabbricaspiega perché l'identità del prodotto, i confini del conteggio e il tempo di osservazione appartengono allo stesso record.
Dimostrare che la linea può recuperare e modificare i prodotti
Un funzionamento automatico regolare dimostra solo uno stato operativo. La produzione comprende anche riapprovvigionamenti, trasferimenti falliti, pezzi scartati, trasportatori bloccati e cambi di prodotto. Questi eventi meritano un posto nel piano di accettazione perché la risposta determina se la cellula ritorna alla produzione controllata.
Dal punto di vista della fabbrica, anteporremo il ripristino del guasto a una dimostrazione raffinata. Se una bottiglia non viene ritirata, la domanda successiva non è quanto velocemente qualcuno può rimetterla a posto. Le domande riguardano cosa ha rilevato il mancato rilevamento, quale movimento si è interrotto e come la cella conferma uno stato noto prima di riavviarsi. La correzione ripetuta della mano è un sintomo da indagare, non il normale funzionamento automatico.
Quando una bottiglia a pareti sottili si ribalta dopo il rilascio, controlliamo la presa e le condizioni del supporto prima di modificare diverse impostazioni del processo. Esaminare la rigidità della parte durante il trasferimento, i punti di contatto del dispositivo e la sequenza di movimento. Quindi provare una correzione controllata e ispezionare nuovamente la parte. Una maggiore pressione di presa può creare un difetto diverso invece di correggere il primo.
La stessa disciplina si applica quando gli scarti di perdita aumentano. Conservare i campioni interessati e identificare la posizione e l'ora. Controllare la tenuta di prova e le condizioni del dispositivo lungo il collo stampato e il pinch-off. Una connessione per il test di tenuta e un contenitore che perde richiedono correzioni diverse. Cambiare la ricetta di stampaggio senza separare queste cause può far perdere tempo e nascondere l’errore.
Definire il ripristino prima che si verifichi l'errore
- Registrare il guasto iniziale, il modulo interessato e la posizione del prodotto.
- Portare la cella allo stato definito dal progetto di controllo e sicurezza approvato.
- Chiedere al personale autorizzato di risolvere il guasto secondo la procedura di isolamento e accesso prescritta.
- Riconciliare le parti nelle posizioni di trasferimento, ispezione e scarto prima del riavvio.
- Riprendere la sequenza di ripristino concordata, quindi verificare i controlli del prodotto richiesti.
Si tratta di fasi di pianificazione, non di autorizzazioni per accedere ad apparecchiature sorvegliate o bypassare un interblocco. La cellula integrata necessita di una valutazione del rischio che copra le interazioni dei moduli e gli interventi prevedibili.ISO12100:2010stabilisce i principi generali per la valutazione del rischio delle macchine e la riduzione del rischio; il progetto deve inoltre identificare i requisiti applicabili specifici della macchina e di destinazione.
Una ricetta salvata non rappresenta necessariamente un passaggio completo
Una ricetta può richiamare temperature e movimenti di stampaggio mentre la raccoglitrice, il rifilo e il tester rimangono regolati manualmente. Chiedere quali posizioni sono memorizzate, quali sono motorizzate e quali richiedono un cambio fisico dell'attrezzatura. Technedocumentazione sull'automazione dei processifornisce un esempio industriale di impostazioni collegate al formato per le posizioni del raccoglitore, dello smacchiatore e del tester di tenuta. Ciò illustra l'ambito da specificare; non stabilisce tali funzioni su ogni macchina.
Definire il tempo di passaggio dalla parte finale accettata di un formato alla prima parte accettata del successivo, secondo il metodo concordato. Registrare separatamente il lavoro sugli strumenti, le regolazioni, la transizione dei materiali e il rilascio della qualità. Ciò espone ciò che effettivamente salva un richiamo di ricetta più rapido e ciò che rimane un'attività meccanica o di processo.
Confronta il costo per contenitore accettato, non per le etichette di automazione
Un confronto tra macchine per soffiaggio semiautomatiche e macchine completamente automatiche dovrebbe iniziare con lo stesso prodotto e programma di produzione. In caso contrario, il preventivo più economico potrebbe semplicemente escludere la movimentazione, il collaudo o l'imballaggio inclusi nell'altro preventivo. Confronta i limiti di consegna uguali prima di confrontare i totali delle apparecchiature.
L'automazione è più difendibile quando rimuove un vincolo ripetitivo definito. Potrebbe trattarsi della rimozione manuale delle bave, di un trasferimento incoerente, di un passaggio di ispezione difficile o di un'operazione di imballaggio che non riesce a tenere il passo. Acquistare più automazione senza identificare il vincolo può aggiungere lavoro di manutenzione e cambio senza migliorare la produzione accettata.
Mantenere il confine dei costi ampio quanto il confine dell’output
Costo per contenitore accettato = costo totale entro il limite di produzione concordato ÷ contenitori accettati consegnati entro tale limite
Il numeratore dovrebbe includere i costi rilevanti per il confronto: materiale, manodopera, servizi pubblici, attrezzature, manutenzione e il capitale selezionato o il trattamento delle spese generali. Utilizzare lo stesso metodo contabile per entrambe le opzioni. Un robot a valle non è gratuito perché il suo costo non rientra nel preventivo della macchina per lo stampaggio.
Elenca le attività umane ricorrenti. Qualcuno potrebbe ancora rifornire il materiale, spostare gli scarti, campionare parti, sostituire i cartoni, effettuare la manutenzione degli strumenti e rispondere agli allarmi. Stimare il carico di lavoro durante un turno normale, non solo durante l'esecuzione della sequenza automatica. Decidere se un operatore può servire in sicurezza più di una cella senza ritardi nei controlli o nel recupero.
Utilizzare l'energia elettrica in kWh per il periodo di osservazione e i contenitori accettati da quello stesso periodo. La potenza in kW è una quantità diversa. Includere gli ausiliari concordati quando si confronta una linea completa, in particolare se un compressore, un refrigeratore o un trituratore cambiano tra le proposte. ILguida ai requisiti dei servizi pubblicispiega perché anche la potenza connessa e la domanda operativa dovrebbero rimanere separate.
Per cambi di formato frequenti, esamina gli impianti e gli strumenti di ricambio richiesti per ogni SKU. Un prezzo iniziale più basso delle celle può essere compensato da sostituzioni difficili o da parti di formato extra. Al contrario, un sofisticato sistema di trasferimento potrebbe non essere necessario per un prodotto a basso volume con un pratico percorso di finitura manuale.
Consigliamo di classificare le proposte in base al vincolo di produzione che rimuovono, all'output accettato che possono verificare e al lavoro ricorrente che lasciano dietro di sé. Una cella più automatizzata guadagna il suo posto quando tali vantaggi si adattano al programma reale della fabbrica. “Senza equipaggio” non è un argomento finanziario sufficiente.
Richiedi casi di sensibilità piuttosto che una richiesta di rimborso universale. Confronta la domanda prevista, il minore utilizzo e i cambiamenti più frequenti utilizzando i costi dell'acquirente. Ciò rende utile la decisione di investimento anche quando cambiano i volumi di vendita o il mix di prodotti.
Approvare la configurazione prima di effettuare l'ordine
Trasforma il concetto selezionato in un elenco di attrezzature, layout di cella e protocollo di accettazione concordati prima dell'ordine di acquisto. L'ambiguità più costosa spesso non è la mancanza di un sensore. È un confine che ciascuna parte pensava appartenesse a qualcun altro.
Per un progetto di bottiglia compatta, ilPiattaforma a stazione singola da 2 litrioffre un punto di partenza concreto. L'involucro dello stampo pubblicato e le opzioni multi-uscita per bottiglie più piccole consentono una revisione iniziale dell'adattamento. Il disegno effettivo, la resina, la disposizione della testa e l'ambito a valle determinano la costruzione proposta. Non scegliere quella configurazione solo dal volume.
Effettua la prova per rispondere alle domande sull'acquisto
La sperimentazione dovrebbe utilizzare la definizione di prodotto concordata e includere le operazioni a supporto dell'output citato. Se il test delle perdite o la rifinitura fanno parte del limite di consegna, dimostrarlo con la cella anziché presentare un ciclo autonomo non correlato. Preservare l'identità del campione laddove più posizioni potrebbero nascondere uno sbocco o una cavità debole.
Il registro di accettazione dovrebbe collegare ciascuna richiesta a un metodo, limite e risultato osservato. Una parola come "superato" senza la condizione sottostante non può guidare la messa in servizio presso la fabbrica dell'acquirente. ILGuida Kinggle FATfornisce un quadro più completo per tale prova.
- Costruisci identità:macchina, utensileria, versione di controllo e moduli inclusi.
- Condizioni di prova:prodotto, resina, posizioni attive e condizioni di utilità.
- Qualità:misurazioni critiche, test funzionali e motivazioni di scarto.
- Prestazioni della linea:conteggio accettato, periodo di osservazione, fermate e interventi.
- Recupero:scenari di guasto concordati e sequenza di riavvio dimostrata.
- Devolvere:disegni, manuali, informazioni sugli strumenti, backup ed elementi aperti.
Separare l'accettazione in fabbrica dall'accettazione in sede dove i servizi dell'impianto o le apparecchiature di terze parti non possono essere riprodotti prima della spedizione. Identificare in anticipo i controlli rimanenti e assegnarne la responsabilità. Un test in fabbrica non dovrebbe tranquillamente pretendere di verificare le condizioni che non includeva.
La formazione deve coprire il funzionamento ordinario e i lavori che l’automazione lascia dietro di sé. Gli operatori devono riconoscere un trasferimento non riuscito, interpretare l'allarme iniziale e seguire il metodo di ripristino approvato. La manutenzione necessita dei disegni, delle informazioni sulle parti soggette ad usura e dell'accesso necessari per supportare la cella.
Discuti una configurazione automatica di estrusione-soffiaggio con Kinggle.Invia il disegno del contenitore, il tipo di resina, il peso finito, i test richiesti, il programma di produzione e le operazioni a valle pianificate tramite ilpagina di richiesta del progetto.
Contatto:vendite@kinggle.com · +86-574-87103665. Un prodotto definito e un confine di linea rendono la revisione della configurazione più utile di una richiesta relativa al solo prezzo della macchina.
Domande frequenti
Una macchina automatica per soffiaggio è la stessa cosa di una linea di produzione completa?
No. Una macchina automatica può controllare i movimenti di stampaggio mentre la rimozione del prodotto, la rifilatura, l'ispezione o il confezionamento rimangono separate. Una linea di produzione completa definisce il trasferimento, i controlli e il confine di qualità tra tali operazioni. Richiedi l'elenco e la planimetria delle attrezzature che identifichino ogni modulo incluso, attività manuale e servizio escluso. Le specifiche di acquisto, non la parola automatico, determinano cosa arriverà.
Una macchina per soffiaggio completamente automatica necessita ancora di operatori?
SÌ. Il rifornimento dei materiali, il campionamento della qualità, il cambio degli strumenti, la manutenzione e il ripristino dei guasti necessitano ancora di responsabilità assegnate. L’automazione può eliminare la gestione ripetitiva senza eliminare ogni attività di produzione. Pianificare il personale durante l'intero turno e l'effettivo layout del servizio, compreso l'imballaggio e la gestione degli scarti. Non ricavare una stima della manodopera da una breve dimostrazione in cui il personale di supporto rimane fuori dall'inquadratura della telecamera.
La sbavatura automatica, il test di tenuta delle bottiglie e l'imballaggio sono inclusi come standard?
Non dare per scontato che lo siano. Il preventivo dovrebbe identificare ciascuna operazione, l'attrezzatura fornita, l'attrezzatura specifica del prodotto, il metodo di prova e il percorso di scarto. Un'unità da asporto non è un tester di tenuta e un trasportatore automatico non è un sistema di imballaggio automatico. Per ciascun modulo citato, chiedi quale condizione incompiuta riceve e quale condizione accettata fornisce.
È possibile automatizzare una macchina di estrusione-soffiaggio esistente?
È possibile, ma la fattibilità dipende dal sistema di controllo esistente, dalle protezioni, dallo spazio disponibile, dall'apertura dello stampo, dal rilascio del prodotto e dalla disposizione di trasferimento. Il pezzo deve inoltre adattarsi ai dispositivi di presa, rifilatura e ispezione proposti. Esamina la cella completa prima di acquistare separatamente un robot o un trasportatore. Un retrofit dovrebbe includere una responsabilità di integrazione definita, una valutazione del rischio aggiornata e una prova di produzione concordata.
Come dovrebbero gli acquirenti verificare l'output di una linea automatica?
Contare i contenitori accettati al punto di scarico finale concordato durante un periodo di osservazione definito. Identificare la resina, il prodotto, lo stampo, le posizioni attive, i servizi e le operazioni a valle incluse. Conservare il registro degli scarti, dei fermi e degli interventi manuali. Riportare la produzione lorda di stampaggio separatamente dalla produzione di linea accettata. Un valore di ciclo a secco di catalogo non sostituisce questa prova di produzione.