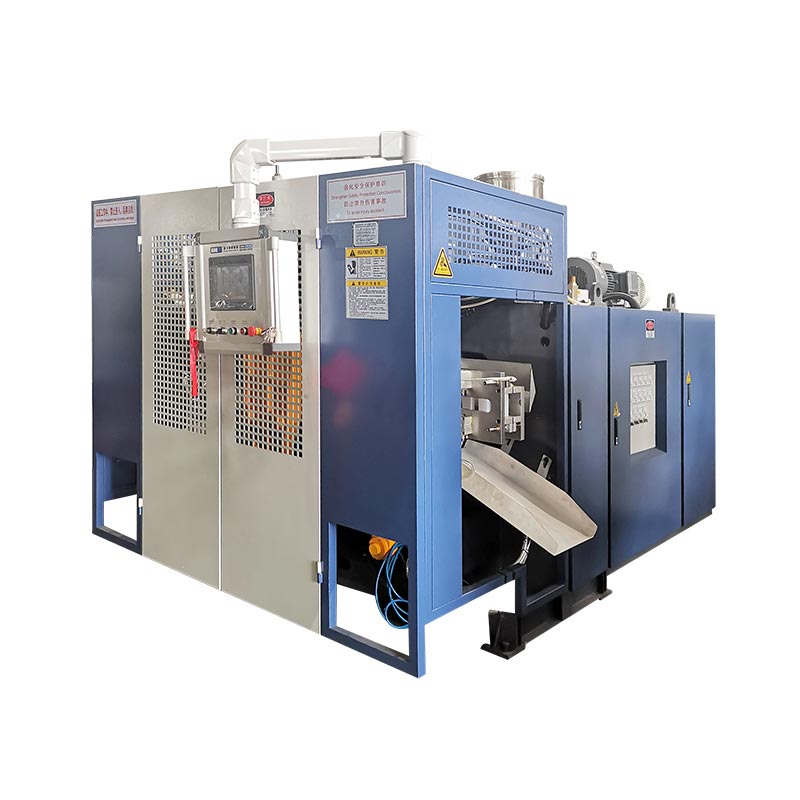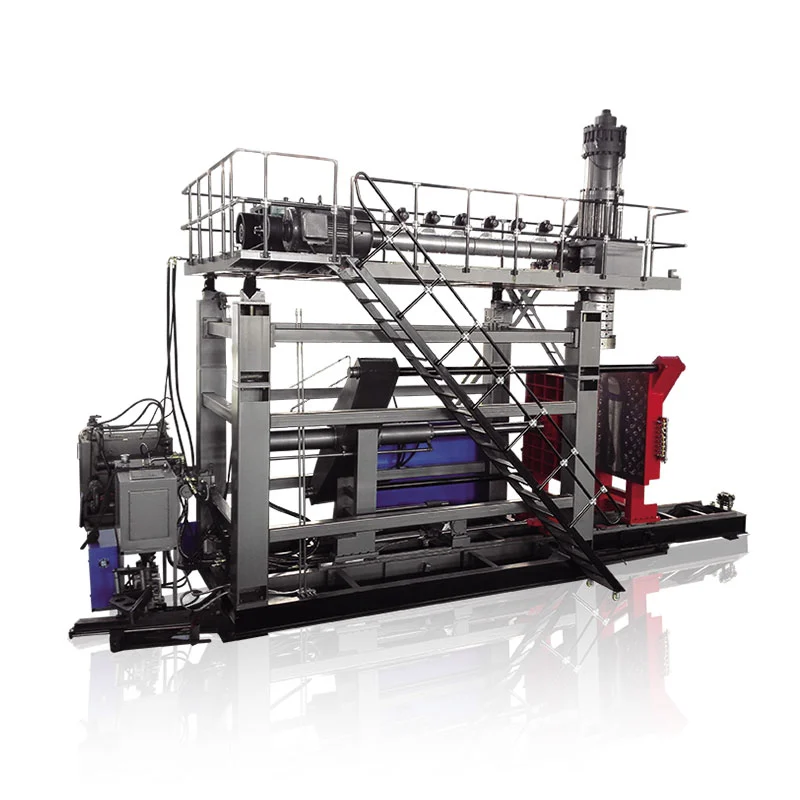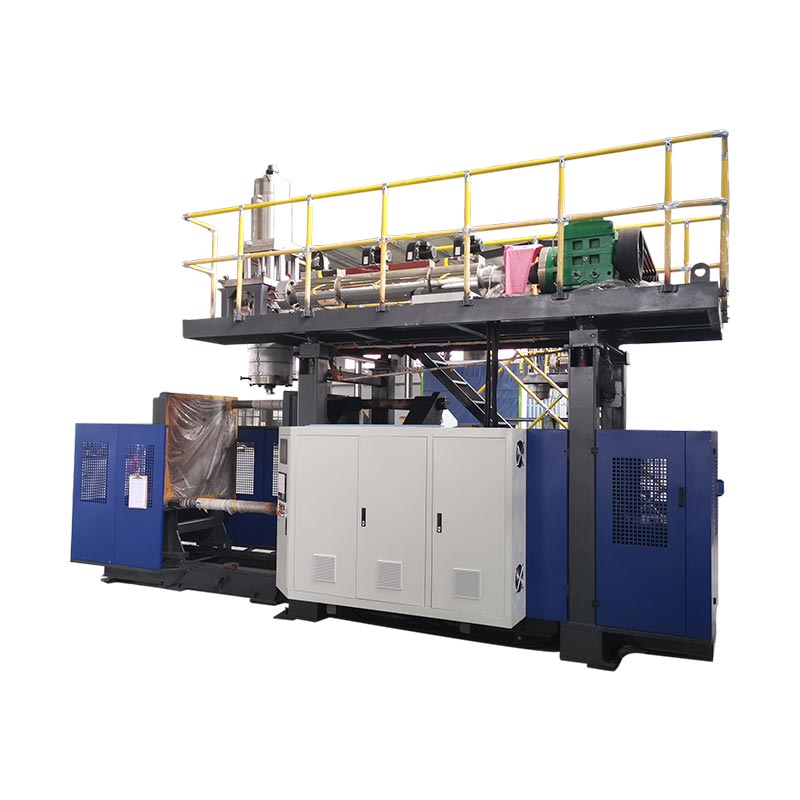
La durata del ciclo di soffiaggio dovrebbe essere ridotta solo dopo che il team ha misurato dove viene consumato il ciclo attuale e confermato che la parte accettata soddisfa ancora le sue specifiche.Il raffreddamento spesso occupa il blocco più grande, ma anche la consegna del parison, il movimento della pinza, il soffiaggio, lo scarico, il prelievo e l'attesa a valle possono dettare il ritmo. Costruire una linea di base stabile, nominare un vincolo evidenziato, modificare solo la variabile che lo controlla, quindi confrontare l'output accettato, la distribuzione delle pareti, le dimensioni, la forma post-espulsione, i test funzionali richiesti e i difetti prima di mantenere il ciclo più breve, con il prodotto, la resina, lo stampo, le condizioni di utilità e la revisione finale della ricetta registrati in modo che un altro cambiamento possa ripetere il risultato.

Terminologia utilizzata dai team di produzione:ottimizzazione del tempo del ciclo di soffiaggio, tempo del ciclo di estrusione e soffiaggio, tempo di ciclo della macchina per soffiaggio bottiglie, rendimento della macchina per soffiaggio, riduzione del ciclo, ottimizzazione del tempo di raffreddamento ed efficienza produttiva del soffiaggio. Questi termini indicano lo stesso obiettivo aziendale, ma il lavoro tecnico inizia con un processo misurato anziché con una percentuale target.
Sei luoghi in cui il ciclo può essere limitato
| Blocco del ciclo | Misurare sulla macchina | Prove prima dell'accorciamento | Errore che potrebbe verificarsi in seguito |
|---|---|---|---|
| Parison o fucilato | Segnale di inizio/fine ripetibile, lunghezza parison, posizione di sparo o accumulatore | Consegna stabile e corretto rapporto con la chiusura dello stampo | Abbassamento, parison corto, fettuccia, spostamento del peso o del profilo |
| Chiudi e blocca | Comando, feedback di posizione e stato di completamento | Movimento chiaro, chiusura completa e condizioni della macchina approvate | Danni da flash, pizzicamento, chiusura incompleta o collisione |
| Colpo e scarico | Tempistiche, condizioni dell'aria in ingresso alla macchina e comportamento della pressione durante l'evento | Gonfiaggio completo, dettaglio, ventilazione e rilascio sicuro | Parte incompleta, esplosione, inceppamento o apertura anticipata |
| Raffreddamento | Condizioni di mandata e ritorno per circuito, andamento della temperatura dello stampo e stato del pezzo all'espulsione | Dimensioni stabili, parete, collo, base e forma post-espulsione | Deformazione, collo ovale, restringimento, fondo oscillante o rifilatura a caldo |
| Da asporto e a valle | Sequenza robot, trasportatore, rifilatrice e tester | La parte cancella ogni interfaccia al ritmo di produzione | Collisioni, inceppamenti, danni al rivestimento o arretrati dei tester |
01 / BaseInizia con il ciclo che la linea sta effettivamente eseguendo
Un progetto basato sul tempo di ciclo necessita di un punto di misurazione ripetibile. Su una linea di estrusione continua, quel punto potrebbe essere il segnale associato al taglio del parison o all'inizio della successiva sequenza ripetuta della macchina. Su una macchina ad accumulo, la produzione può essere meglio compresa attraverso la preparazione della stampata, la posizione dell'accumulatore, l'espulsione e la sequenza di stampaggio. Scegli un segnale che appare una volta per ogni evento di formazione completo e documentalo. Non confrontare un target HMI di una macchina con un'osservazione cronometrata manualmente di un'altra.
Il Kinggle-ospitatoManuale Moog DigiPack IIIdescrive chiaramente la distinzione. Per l'estrusione continua, il controller può mettere in relazione il profilo parison con il tempo di ciclo e può misurare l'intervallo tra i successivi segnali di avvio. Per una macchina ad accumulo, il profilo parison è correlato alla posizione dell'accumulatore mentre il materiale viene espulso. Questa differenza è importante perché la stessa modifica temporale può spostare il profilo del muro su una macchina pur avendo un effetto diverso sull'altra.
Registra almeno un numero sufficiente di eventi consecutivi per vedere la variazione normale. L'impianto dovrebbe scegliere il periodo di campionamento, ma deve coprire il modello operativo reale: entrambe le stazioni su una linea a doppia stazione, tutte le uscite o cavità dello stampo rilevanti, la rimozione di routine delle parti e l'attrezzatura a valle che regola il rilascio. Annotare separatamente gli allarmi, le soste brevi e gli interventi manuali. Una media che include tempi di inattività non classificati nasconde il ciclo, mentre un singolo evento migliore nasconde la ripetibilità.
Conservare la parte accettata accanto al registro dei tempi. Cattura la revisione del prodotto e dello stampo, il grado e il lotto della resina, la regola del colore o del rimacinato, la revisione della ricetta, lo stato della temperatura effettiva, le condizioni dell'aria in ingresso alla macchina e dell'acqua di raffreddamento, il peso della parte, le posizioni critiche delle pareti, le dimensioni e i test funzionali richiesti. Questo record è la base. Se la prova più breve fallisce, il team può ritornare a un processo noto invece di ricostruirlo dalla memoria.
02 / DiagnosiTraccia l'evento che limita il ciclo successivo
La maggior parte degli HMI semplifica la modifica delle impostazioni dell'ora. Questa comodità può portare una squadra a ridurre il numero più grande visibile prima di scoprire cosa controlla. Suddividi il ciclo in blocchi fisici e osserva i loro confini: preparazione del parison o dell'iniezione, trasferimento dello stampo, chiusura e bloccaggio, movimento del perno di soffiaggio, gonfiaggio, raffreddamento, scarico, apertura, estrazione e movimentazione a valle. Alcuni blocchi si verificano in serie. Altri si sovrappongono. Il ciclo totale è fissato dal percorso che deve terminare prima che possa iniziare il successivo evento di formazione.
Una semplice sequenza temporale è più utile di un elenco di impostazioni. Registrare il segnale di inizio e fine per ciascun blocco e confrontare il comando con il feedback effettivo. Se il raffreddamento termina ma la macchina attende un segnale di arresto del robot, la riduzione del tempo di raffreddamento potrebbe creare una parte più calda senza modificare il ciclo. Se la preforma successiva non è pronta al ritorno dello stampo, un'apertura più rapida non può aumentare la produzione. Se un trimmer non riesce a eliminare le parti alla nuova velocità, il vincolo si è spostato a valle.
Kinggle'sGuida alle impostazioni e agli allarmi dell'HMIsepara per questo motivo i valori impostati dai valori effettivi. Un comando mostra ciò che il controller ha richiesto. Lo stato del sensore, il feedback della posizione e l'osservazione fisica mostrano se l'azione si è verificata. Lo storico allarmi della macchina può anche rivelare il primo interblocco o permissivo che ha interrotto la sequenza. Un ripristino potrebbe rimuovere l'indizio migliore.
Classificare ogni ritardo prima di modificare la ricetta. È necessario tempo produttivo per formare e stabilizzare la parte. Il tempo condizionale protegge un movimento o attende uno stato verificato. L'attesa evitabile deriva da un robot in ritardo, un'utilità instabile, un circuito di raffreddamento bloccato, un parison incoerente, una conferma manuale o una congestione a valle. La perdita di manutenzione è dovuta a usura, perdite, scarsa lubrificazione, sensori danneggiati o problemi di allineamento. Ogni classe ha un proprietario diverso e una correzione diversa.
03 / Rimozione del caloreVerificare le prestazioni di raffreddamento prima di ridurre i tempi di raffreddamento
LyondellBasellGuida allo stampaggio mediante soffiaggio di poliolefineafferma che il raffreddamento occupa la maggior parte del ciclo di stampaggio in molte applicazioni di soffiaggio di poliolefine. La guida collega cicli più brevi con condizioni di trasferimento di calore come temperatura di fusione, temperatura dello stampo, flusso d'acqua e turbolenza, pur richiedendo la qualità della parte desiderata. Questa è una direzione utile per la diagnosi, non un insieme di valori Kinggle universali.
Inizia dalla fonte di raffreddamento e segui il circuito vero e proprio. Registrare le condizioni di fornitura e ritorno del refrigerante con una produzione stabile, non solo il display del refrigeratore. Controllare se lo stampo riceve il flusso specificato e se i circuiti paralleli sono bilanciati. Cercare un circuito caldo, un tubo ostruito, un canale contaminato, una connessione errata, una sacca d'aria, una guarnizione che perde o un carico termico condiviso con un'altra macchina. ILGuida pratica alla macchina per soffiaggiospiega perché occorre distinguere tra fornitura dell'impianto e condizione di ingresso della macchina.
Mappare lo stampo e la parte espulsa. Una singola lettura della superficie non può rappresentare uno stampo con inserti di collo, zone di presa, maniglie spesse, basi profonde e circuiti separati. Utilizza il metodo di misurazione approvato dall'impianto e confronta posizioni ripetibili. Osservare quando appare la deformazione: all'interno dello stampo, durante l'estrazione, durante la rifilatura, sul trasportatore di raffreddamento o dopo che il pezzo ha raggiunto le condizioni ambientali. Una parte calda che sembra accettabile per un minuto potrebbe successivamente mostrare un collo ovale, un fondo oscillante, un restringimento o una deriva dimensionale.
Formosa Plastics'Guida al processo di stampaggio mediante soffiaggio per estrusione di polietileneelenca un ciclo breve, una temperatura elevata dello stampo e canali del refrigerante ostruiti tra le possibili cause quando una parte è troppo calda. Collega inoltre un raffreddamento insufficiente dello stampo alla deformazione e consiglia di controllare il flusso dell'acqua, la temperatura dello stampo e le condizioni del canale. Queste relazioni supportano un'indagine sul raffreddamento, ma il tipo di resina, lo stampo e le specifiche del prodotto determinano la finestra operativa accettabile.
Non abbassare la temperatura del liquido di raffreddamento per abitudine. La condensazione dipende dal rapporto tra temperatura superficiale, temperatura ambiente e umidità. L'acqua sopra o attorno allo stampo può intaccare la parte e creare problemi alle attrezzature o al posto di lavoro. Registrare le condizioni della stanza quando la condensa è vicina al limite operativo e seguire le procedure del refrigeratore, dello stampo e dell'impianto. Migliorando la distribuzione del flusso o pulendo un circuito ristretto è possibile recuperare il trasferimento di calore senza spostare il target della temperatura.
04 / Progettazione del pezzoLa distribuzione delle pareti modifica la quantità di calore che lo stampo deve rimuovere
La richiesta di raffreddamento segue la plastica nella parte. Un'area spessa contiene più materiale caldo di un'area sottile e può rimanere morbida anche dopo che le pareti vicine sono pronte per l'espulsione. Estendere l'intera fase di raffreddamento può proteggere quella posizione, ma mantiene anche tutte le altre aree nello stampo più a lungo. Prima di accettare un ciclo lungo come inevitabile, confrontare la mappa della parete misurata con i requisiti di progettazione e il tratto previsto dal parison alla cavità.
Il manuale Moog DigiPack III ospitato da Kinggle spiega che la programmazione del parison controlla lo spazio tra gli stampi lungo la lunghezza del prodotto. Collega inoltre sezioni di parete pesanti non necessarie con un raffreddamento più lungo e spiega che il profilo deve essere verificato rispetto allo spessore della parete misurato su contenitori di prova. Utilizzare questa relazione con attenzione. La rimozione del materiale non rappresenta una scorciatoia in termini di tempo di ciclo a meno che la parte revisionata non soddisfi ancora i requisiti di peso, parete minima, impatto, carico superiore, caduta, pressione, resistenza chimica e dimensionale applicabili al prodotto.
Individuare innanzitutto la regione calda o distorta sulla parte finita. Quindi collegare quella posizione al programma di preformatura, all'allungamento dello stampo, al pinch-off e al circuito di raffreddamento. Una base pesante può derivare dal profilo, dalla cattura della coda o dalla geometria. Una maniglia calda può comportare cinghie, allungamento locale, ventilazione o raffreddamento. Un collo caldo può comportare il contatto con il perno, il raffreddamento dell'inserto, materiale in eccesso o rilascio ritardato. ILguida alla programmazione parisonfornisce un metodo basato sulla misurazione per spostare il materiale del profilo anziché modificare i punti in base all'aspetto.
La progettazione dello stampo definisce anche il percorso di trasferimento del calore disponibile. Il posizionamento dei canali, il percorso del flusso, gli inserti, la struttura del collo, lo sfiato, il contatto superficiale e la progettazione della linea di giunzione possono limitare la rapidità di stabilizzazione della parte. Usa KinggleGuida alla progettazione degli stampi per estrusione e soffiaggioquando permane la stessa regione calda dopo aver verificato le utenze e la distribuzione approvata delle pareti. Un vincolo locale persistente potrebbe richiedere una correzione dello stampo, non un altro cambio di timer.

Mantenere il peso della parte approvata come risultato, non come unico controllo. Due parti con lo stesso peso totale possono avere distribuzioni delle pareti e comportamenti di raffreddamento diversi. Sezionare o misurare le posizioni che regolano le prestazioni e controllare la forma post-espulsione nei tempi definiti dal piano di controllo del prodotto. È così che il lavoro sullo spessore delle pareti diventa un'utile prova del processo piuttosto che un'affermazione generale sul risparmio di materiale.
05 / Logica della macchinaLe macchine continue e con accumulatore non condividono un modello di temporizzazione
Su una macchina per soffiaggio e estrusione continua, l'estrusore eroga una preforma in modo continuo mentre una o più stazioni di stampo si muovono attraverso le loro sequenze. È quindi possibile collegare il tempo ciclo, la lunghezza del parison, il tempo di taglio e il programma spessore parete. Se il ciclo cambia, il controllore deve comunque posizionare il profilo desiderato lungo il parison fisico e all'interno dello stampo. Una sequenza di stazioni più breve che sposta il profilo non è un cambio di velocità neutro.
Il manuale del controller Moog descrive il controllo del profilo basato sul tempo per le macchine continue e il controllo basato sulla posizione per le macchine con accumulatore. In un'impostazione continua, può determinare la durata del ciclo dall'intervallo tra i segnali di avvio come i successivi tagli parison. In una configurazione con accumulatore, il profilo a parete segue la posizione dell'accumulatore durante l'estrazione. Questa distinzione pubblicata è il motivo per cui un impianto dovrebbe identificare la modalità della macchina e del controller prima di prendere in prestito un metodo del tempo di ciclo da un'altra linea.
Una macchina ad accumulo deve inoltre preparare la stampata necessaria mentre procede la sequenza di stampaggio. Chiedi se la plastificazione o l'accumulo termina prima che lo stampo sia pronto per lo scatto successivo. Se l'accumulatore è ancora in fase di riempimento, il taglio a pochi secondi dall'apertura dello stampo potrebbe non ridurre il ciclo completo. Se l’accumulo termina presto, il percorso di stampaggio e raffreddamento potrebbe rappresentare un vincolo. Registra la preparazione effettiva del getto, la posizione del cuscino o finale, lo stato di fusione e il peso del pezzo invece di dedurre la disponibilità da un valore target.
Anche il layout della stazione cambia la sequenza temporale. Una macchina continua a doppia stazione può utilizzare una stazione mentre l'altra raffredda o rilascia una parte, ma l'estrusore, la testa della filiera, il movimento di trasferimento, il sistema di raffreddamento e l'attrezzatura a valle devono supportare la sovrapposizione. Kinggle'sconfronto tra stazione singola e stazione doppiaspiega questa decisione sulla capacità. I layout multi-testa e multi-cavità influiscono sulle parti per evento e sull'equilibrio tra uscite o cavità; ILguida multi-testa rispetto a guida multi-cavitàsepara questi termini.
Usa il denominatore corretto quando confronti le macchine. Un evento formativo non è sempre una parte. Contare le parti accettate da tutte le teste, cavità e stazioni pertinenti, quindi includere i vincoli che rendono tali parti vendibili. Una macchina con un movimento di asciugatura rapido può comunque produrre meno pezzi accettati all’ora se l’estrusione, il raffreddamento, la rifilatura o la stabilità della qualità non riescono a tenere il passo.
06/SequenzaRecuperare i tempi di attesa senza sovrapporre i rischi
Dopo aver compreso il raffreddamento e l'erogazione del preformato, esaminare gli intervalli tra le azioni. Un ritardo può essere storico piuttosto che necessario, ma può anche fornire autorizzazione, stabilizzazione della pressione, scarico, conferma del segnale o trasferimento sicuro. Identificare quale condizione protegge ciascun ritardo. Quindi controlla se il controller ha già un feedback affidabile per quella condizione. La sostituzione di un'attesa fissa con un segnale di completamento verificato può migliorare la ripetibilità, ma solo quando la progettazione della macchina e la logica di controllo approvata lo supportano.
Kinggle è ospitatoManuale d'uso della macchina automatica per soffiaggiosepara categorie di temporizzazione come chiusura dello stampo, tempistica del soffiaggio, azioni relative allo scarico, microapertura dello stampo, movimento del perno di soffiaggio e ritardi del robot. Il manuale collega ripetutamente i valori al prodotto reale o alle condizioni di produzione. La sua interfaccia si applica alla famiglia di macchine documentata e può differire per modello, opzione o versione software, pertanto non deve essere trasformata in un elenco generico di secondi consigliati.
Osserva la sequenza fisica alle condizioni ridotte e controllate consentite dal procedimento della macchina. Verificare che tubi flessibili, cavi, perni di soffiaggio, nuclei, dispositivi di estrazione e la parte rimangano liberi per tutto il percorso. Leggi insieme comando e feedback. Se un movimento raggiunge la posizione in anticipo ma la sequenza è ancora in attesa, trova il permissivo esatto. Se il feedback arriva in ritardo o in modo intermittente, correggere la causa del sensore, del meccanismo o dell'utilità prima di ridurre il timer che lo mascherava.
Il lavoro a valle appartiene alla stessa sequenza temporale. Un robot può pulire rapidamente lo stampo ma posizionare le parti su un trasportatore già pieno. Un trimmer può richiedere una temperatura della parte stabile. Un cercafughe può diventare un collo di bottiglia quando la produzione della macchina aumenta. Registra la lunghezza della coda e le cause di arresto durante il primo ciclo prolungato, non solo durante alcuni cicli della macchina. Il ciclo macchina più veloce e sicuro non è utile se sposta i difetti o la congestione di una stazione di distanza.
07 / EsperimentoEsegui una prova a tempo di ciclo controllato che un altro turno può ripetere
Una prova utile inizia con una domanda come "Il circuito B dello stampo limita l'espulsione sicura?" oppure "Il ritardo per l'eliminazione del robot rimane dopo la verifica del sensore?" Non inizia con “Rendi il ciclo più veloce”. Indicare il vincolo sospetto, la modifica, la risposta attesa e le verifiche parziali che possono respingere la prova. Assegnare una persona al controllo delle modifiche alle ricette e una persona alla registrazione dei risultati in modo che non si verifichino diverse regolazioni tra i campioni.
-
Congelare la linea di base approvata.Salva o stampa le impostazioni rilasciate, identifica la confezione del prodotto e conserva i campioni accettati. Registrare la variazione effettiva del ciclo e l'output accettato in condizioni stabili.
-
Nomina un vincolo.Utilizza la sequenza temporale della sequenza, la mappa di raffreddamento, le letture delle utenze, la cronologia degli allarmi e le osservazioni a valle. Scrivi le prove che indicano questo vincolo.
-
Definire la modifica consentita.Utilizzare la documentazione della macchina, dello stampo e della resina. Impostare un limite di regolazione controllata e un punto di ritorno. Non modificare un'altra variabile durante la finestra di osservazione.
-
Imposta i trigger di rifiuto.Includere segnali rilevanti quali parison instabile, movimento incompleto, parti calde o appiccicose, deformazione, movimento dimensionale, cedimento del peso o della parete, bagliore, esplosione, allarmi, inceppamenti o comportamenti non sicuri.
-
Percorri la stabilizzazione.Contrassegnare le parti per ora, stazione, testa o cavità. Non giudicare la nuova condizione dal primo pezzo se la variabile modificata ha bisogno di tempo per raggiungere un nuovo stato stazionario.
-
Misurare la finestra di produzione accettata.Effettuare controlli visivi, ponderali, murari, dimensionali e funzionali controllati. Includere la rifilatura, il test e l'imballaggio a valle quando definiscono una parte vendibile.
-
Conservare, rifiutare o indagare.Conservare la modifica solo quando la finestra definita viene superata e l'output accettato migliora. Ripristinare la linea di base se la qualità o il controllo si deteriorano. Aprire un'azione di attrezzatura, utilità o manutenzione quando la prova espone una causa fisica.
Il piano di esempio dovrebbe corrispondere alla linea. Su una macchina a doppia stazione, includere entrambi i lati. In una configurazione a più teste, preservare l'identità della testa. Su uno stampo multi-cavità, preservare l'identità della cavità ove possibile. Una media può nascondere un circuito caldo o un'uscita sottile. ILGuida ai difetti del soffiaggiomostra come schemi fissi e casuali portino a controlli diversi.
I registri delle prove dovrebbero includere il vecchio valore, il nuovo valore, l'ora della modifica, la persona responsabile, la distribuzione del ciclo effettivo, il lotto del materiale, lo stato dell'utilità, gli ID dei campioni, i risultati misurati, gli scarti e la decisione finale. Le fotografie sono utili per individuare forme e difetti, ma non sostituiscono le misurazioni. Se il processo ritorna alla linea di base, registra anche quello. Un tentativo fallito può comunque impedire che un altro cambiamento ripeta la stessa idea.
08 / CapacitàCalcolare l'output dalle parti accettate, non dal movimento del ciclo a secco
L'output del ciclo a secco descrive il movimento della macchina senza il carico completo di materiale, raffreddamento e accettazione delle parti. È utile per verificare la capacità di movimento, ma non è una promessa di produzione vendibile. Un calcolo della produzione deve utilizzare la parte reale, la resina, lo stampo, il conteggio delle teste o delle cavità, il sistema di raffreddamento, l'attrezzatura a valle e il metodo di accettazione. Questo è il motivo per cui Kinggle'sprocesso di informazione del progettorichiede dimensioni, peso, materiale, spessore e requisiti di produzione del prodotto prima di consigliare una macchina.
Misura l'output accettato direttamente su una finestra di produzione rappresentativa. Contare solo le parti che soddisfano i criteri di rilascio definiti e registrare separatamente le fermate pianificate, le fermate non pianificate, le perdite di installazione e gli scarti. Non nasconderli dentro un unico fattore di efficienza inspiegabile. Se la linea produce più pezzi per evento, riconciliare il conteggio per stazione, testa o cavità in modo che un'uscita disabilitata non scompaia all'interno del totale.
| Metrico | Calcolo o osservazione | Utilizzo | Errore comune nei rapporti |
|---|---|---|---|
| Secondi di ciclo | Tempo tra lo stesso evento attraverso cicli stabili ripetuti | Mostra il ritmo e la variazione degli eventi macchina | Segnalazione del singolo evento più breve |
| Parti per evento | Parti fisiche accettate rilasciate da un evento di formazione completo | Collega teste, cavità e stazioni con il volume | Supponendo che ogni punto vendita stia producendo |
| Produzione oraria teorica | (3.600/secondi ciclo) × parti per evento | Confronto di pianificazione a condizioni ininterrotte | Chiamare il risultato produzione garantita |
| Produzione oraria accettata | Parti accettate/ore di produzione osservate | Mostra l'output utilizzabile dal pacchetto del prodotto testato | Conteggio delle parti spurgate, impostate o scartate |
| Cambia risultato | Output accettato dopo meno output accettato prima, in condizioni corrispondenti | Verifica se la modifica ha migliorato l'obiettivo reale | Confronto di diversi prodotti, turni o utilità |
Segnala la qualità oltre alla velocità. Includere i risultati relativi al peso e alle pareti, le dimensioni critiche, l'esito dei test funzionali, il conteggio degli scarti o delle trattenute, le condizioni di utilità e la revisione della ricetta. Una riduzione di due secondi non ha alcun significato autonomo senza il ciclo originale, il conteggio delle parti, la resa accettata e le condizioni di prova. Questo articolo pertanto non pubblica un obiettivo di miglioramento percentuale. Il risultato deve provenire dai dati della linea dell'acquirente.
Per una nuova macchina o stampo, definire il metodo di output prima della prova. Kinggle'sguida al test di accettazione in fabbricaspiega come collegare il ciclo misurato con le esatte condizioni del prodotto, del materiale, dello stampo e dell'utilità. Usa illista di controllo di avvioper stabilire uno stato stabile prima del cronometraggio, e ilguida al cambioper mantenere la perdita di setup separata dalla produzione stabile.
09 / LimitiInterrompere il processo quando il processo perde il controllo
Arrestare e ripristinare la condizione approvata se una protezione, un interblocco, un arresto di emergenza o un controllo di energia pericolosa non funziona come previsto. Arresto per movimento imprevisto della macchina, rischio di collisione, comportamento idraulico o pneumatico insolito, componenti di pressione danneggiati, surriscaldamento elettrico, perdite o disaccordo tra il feedback visualizzato e la posizione fisica. Il lavoro basato sul tempo di ciclo non autorizza mai il funzionamento attorno a un guasto.
Anche le prove parziali possono fermare il processo. Verificare la presenza di un parison che non arriva più nella posizione corretta, chiusura incompleta dello stampo, bava in aumento, peso instabile, pareti critiche sottili, esplosioni, dettagli incompleti, attaccamento, danni al rivestimento, deformazione, colli ovali, fondi oscillanti, restringimento o fallimento del test funzionale. La guida al processo di Formosa collega molti di questi sintomi con calore eccessivo, raffreddamento insufficiente, ciclo breve o condizione del canale di raffreddamento. Utilizzare il sintomo per riaprire la diagnosi corretta anziché aggiungere un ampio tempo di raffreddamento senza trovare la causa.
Aumentare quando il vincolo richiede una modifica del canale dello stampo, una modifica dello stampo o del perno di soffiaggio, una modifica del programma di controllo, una modifica dell'interblocco, un intervento sul sistema di pressione o un funzionamento al di fuori della finestra qualificata della resina e della macchina. Usa ilguida alla manutenzione preventivaper risultati ripetibili delle apparecchiature. Un meccanismo usurato può rallentare il ciclo, ma un comando più veloce non lo riparerà.
Terminare il progetto con una linea di base rilasciata. Aggiorna la ricetta solo attraverso il processo di approvazione dell'impianto, allega il campione e il registro delle misurazioni e indica quale prodotto, stampo, resina e configurazione della macchina copre il risultato. Conserva le prove rifiutate nel registro delle modifiche. Quando il turno successivo riesce a riprodurre il ciclo accettato e a spiegarne i limiti, il miglioramento è pronto per la normale produzione.
10 / RisposteDomande frequenti sulla durata del ciclo di soffiaggio
Cosa determina il tempo del ciclo di estrusione-soffiaggio?
Il tempo di ciclo è determinato dal percorso più lento richiesto attraverso la preparazione del parison o della stampata, il movimento dello stampo, il gonfiaggio, il raffreddamento, lo scarico, l'apertura, l'estrazione e la movimentazione a valle. La geometria del prodotto, la distribuzione delle pareti, il comportamento della resina, il raffreddamento dello stampo, l'architettura della macchina e i criteri delle parti accettate sono tutti elementi che influiscono su questo percorso. Misurare la sequenza effettiva e i segnali di feedback prima di decidere quale timer è responsabile.
Il raffreddamento è sempre la parte più lunga di un ciclo di soffiaggio?
Secondo la guida al soffiaggio di LyondellBasell, il raffreddamento occupa la maggior parte del ciclo di stampaggio in molte applicazioni di poliolefine, ma non è automaticamente il vincolo attivo su ogni linea. La consegna del Parison, il riempimento dell'accumulatore, il trasferimento dello stampo, lo sgombero del robot, la rifilatura o il collaudo possono governare l'avvio successivo. Una sequenza temporale mostra se la riduzione del raffreddamento modificherebbe l'intero ciclo o espellerebbe solo la parte più calda.
Come si può ridurre il tempo di raffreddamento senza causare deformazioni?
Verificare innanzitutto le condizioni di alimentazione e ritorno del refrigerante, il bilanciamento del circuito, la pulizia dei canali, il modello di temperatura dello stampo e la posizione calda sulla parte. Confrontare la distribuzione delle pareti con il disegno e il processo approvato. Modificare una condizione documentata, consentire al processo di stabilizzarsi e controllare dimensioni e forma dopo l'intervallo post-espulsione richiesto. Se rimane la stessa regione calda locale, la distribuzione della muffa o delle pareti potrebbe richiedere una revisione tecnica.
Un ciclo più breve aumenta sempre la produttività del soffiaggio?
No. La produzione aumenta solo quando il ciclo modificato costituisce il vincolo di linea e le parti aggiuntive vengono accettate. Un evento macchina più veloce può creare parti più calde, più scarti, inceppamenti del robot, danni alla rifilatura o un arretrato di tester. Confronta le parti accettate per ora osservata in condizioni di prodotto, materiale, stampo, utilità e qualità corrispondenti. Mantenere il movimento del ciclo a secco, la produzione teorica e la produzione accettata come cifre separate.
In che modo la programmazione del parison influisce sul tempo di ciclo?
La programmazione Parison cambia il punto in cui il materiale si trova lungo il prodotto. Aree pesanti non necessarie possono richiedere un maggiore raffreddamento, mentre aree eccessivamente sottili possono non superare i test del prodotto. Sulle macchine continue, il profilo della parete può anche essere sincronizzato con il tempo del ciclo, quindi una modifica della temporizzazione potrebbe spostare il posizionamento del profilo. Verifica le posizioni delle pareti, il peso della parte e l'allineamento del profilo dopo una modifica del ciclo invece di presumere che la curva salvata rimanga corretta.
Quali dati dovrebbero essere inviati a Kinggle per un problema di tempo di ciclo?
Inviare il modello della macchina e la versione del controller, il disegno del prodotto, gli ID di stampi e attrezzature, il grado e il lotto della resina, la revisione della ricetta, il video del ciclo catturato da una posizione sicura, la cronologia degli eventi, la cronologia degli allarmi, il peso della parte e la mappa delle pareti, le dimensioni critiche, le foto dei difetti, le osservazioni dell'aria in ingresso della macchina e dell'acqua di raffreddamento, le cause di arresto a valle e l'output accettato in un periodo definito. Queste prove aiutano a separare le cause di raffreddamento, attrezzature, controlli, servizi, materiali e bilanciamento della linea.

Discutere il prodotto e il ciclo come un unico sistema
Invia il disegno effettivo della parte, la resina, lo stampo, la configurazione della macchina, la sequenza temporale del ciclo corrente, le osservazioni dell'utilità e i risultati della qualità misurata. Kinggle può esaminare le prove relative alla macchina, agli utensili, ai controlli e all'obiettivo di produzione.
Invia i tuoi dati di produzioneFonti utilizzate per questa guida
I manuali ospitati da Kinggle supportano le dichiarazioni sui controlli documentati e sulla sequenza della macchina. Le guide dei produttori di polimeri supportano le relazioni tra raffreddamento e difetti. Le fonti OSHA sono incluse per il confine di sicurezza degli Stati Uniti. Nessuna di queste fonti fornisce un obiettivo di ciclo universale per ogni prodotto o macchina.
- Manuale operativo della macchina per soffiaggio automatica ospitata da Kinggle, accesso effettuato l'8 settembre 2026.
- Manuale del controller dello spessore della parete Moog DigiPack III Parison, MRJ06301, ospitato da Kinggle, accesso 8 settembre 2026.
- LyondellBasell, Una guida allo stampaggio mediante soffiaggio delle poliolefine, accesso effettuato l'8 settembre 2026.
- Formosa Plastics, Guida al processo di stampaggio mediante soffiaggio e estrusione di polietilene, accesso effettuato l'8 settembre 2026.
- OSHA 29 CFR 1910.147, Il controllo dell'energia pericolosa, accesso effettuato l'8 settembre 2026.
- OSHA 29 CFR 1910.212, Requisiti generali per tutte le macchine, accesso effettuato l'8 settembre 2026.