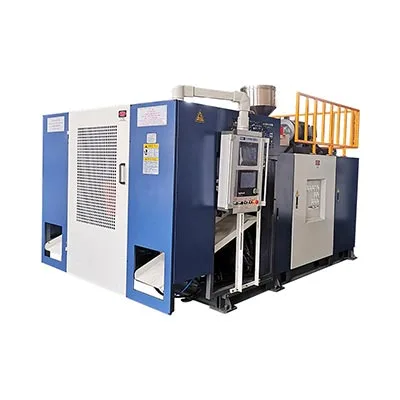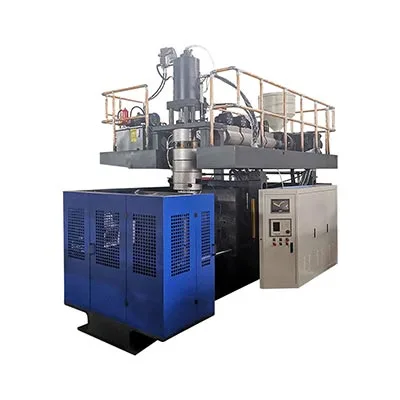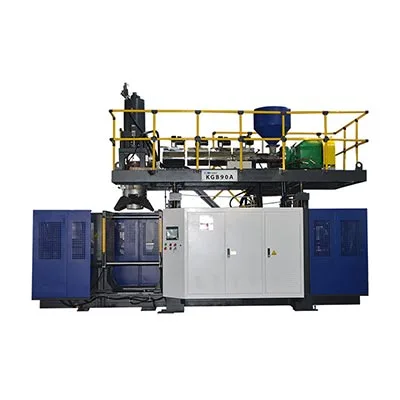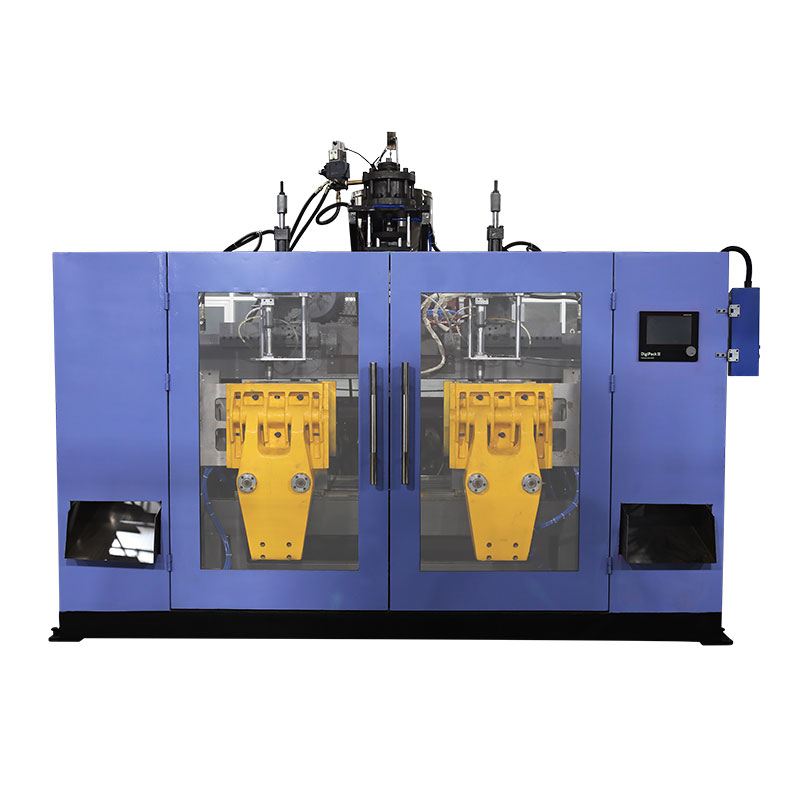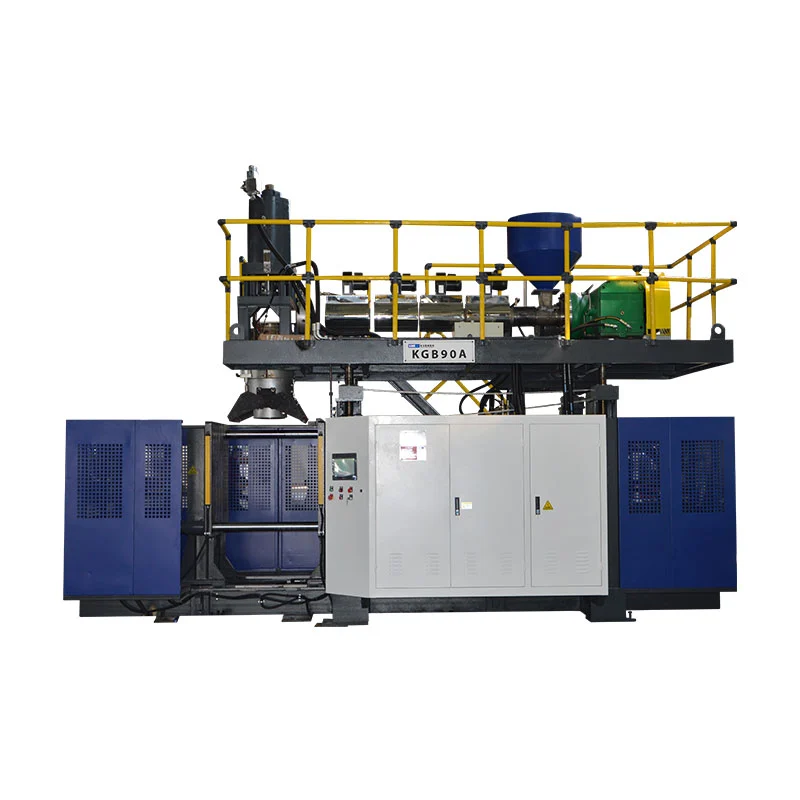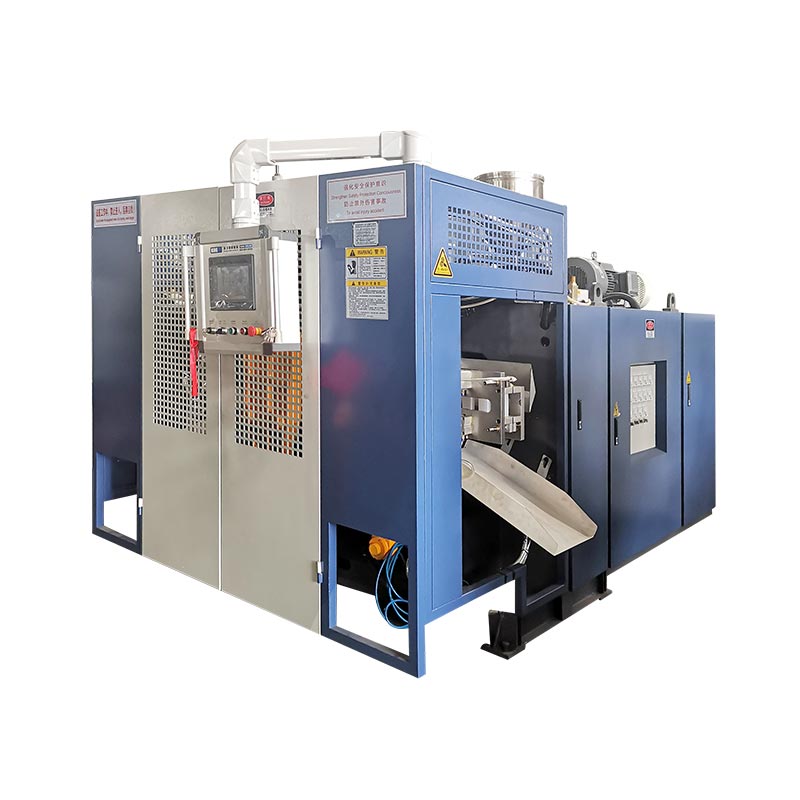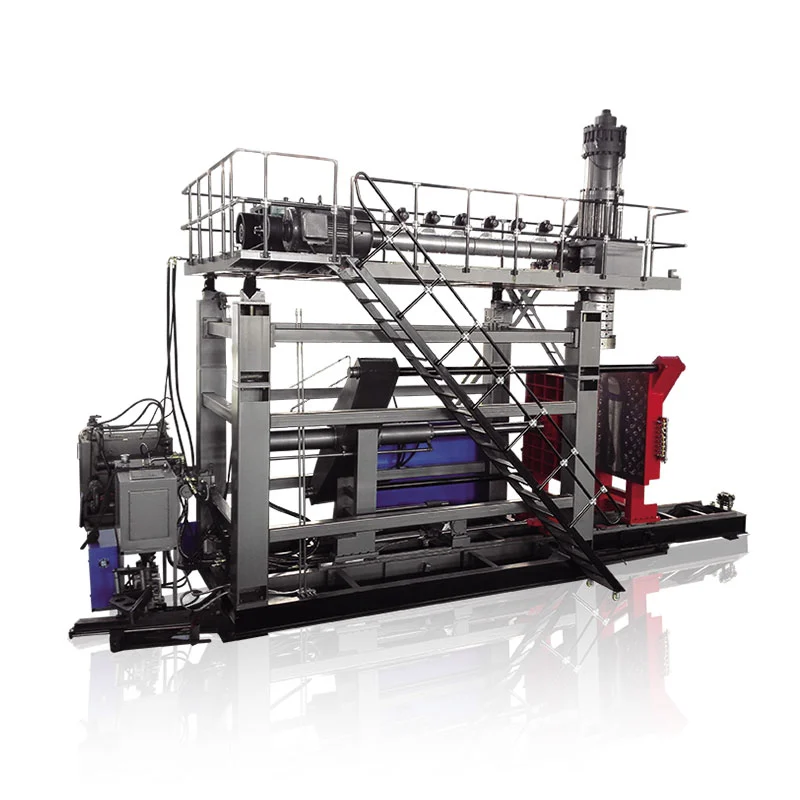
Il cambio di una macchina per soffiaggio è completo solo quando il nuovo stampo, il percorso del materiale, l'attrezzatura, la ricetta e la configurazione a valle vengono identificati correttamente e la nuova parte supera i controlli definiti.L'avvio dei cicli automatici è una tappa intermedia, non una prova del completamento. Il metodo pratico più sicuro e veloce è quello di preparare tutto il possibile prima dell'arresto, isolare l'energia pericolosa per il lavoro esposto, ripristinare le funzioni in un ordine controllato e misurare il tempo fino alla prima finestra di produzione accettata, con la definizione di accettazione, la perdita di transizione, l'approvazione responsabile e le prove richieste registrate prima che il team inizi la successiva campagna di produzione da una linea di base di produzione controllata e tracciabile.

Nota terminologica:I team di produzione possono descrivere questo lavoro come cambio di macchina per estrusione soffiaggio, cambio stampo per soffiaggio, cambio stampo, cambio utensile, cambio linea bottiglia, cambio colore per soffiaggio, cambio resina per soffiaggio o cambio ricetta per soffiaggio. Queste etichette si sovrappongono, ma non sempre descrivono lo stesso ambito. Il pacchetto di lavoro dovrebbe indicare esattamente quali elementi fisici, materiali, digitali e downstream cambieranno.
Cinque decisioni che controllano il passaggio all'euro
- Definire il punto di finitura come parte accettata e finestra di produzione stabile.
- Identificare ogni elemento modificato: stampo, utensileria, perno di soffiaggio, resina, colore, ricetta e attrezzatura a valle.
- Spostare la verifica, la gestione temporanea e la documentazione al di fuori della finestra di arresto della macchina in un luogo sicuro.
- Utilizzare la procedura autorizzata del sito relativa all'energia pericolosa prima che chiunque entri in una zona pericolosa esposta.
- Registrare la configurazione e le prove approvate in modo che la corsa successiva inizi da una linea di base controllata.
| Cambia dominio | Cosa deve corrispondere al nuovo lavoro | Ricominciare le prove | Tipica dipendenza nascosta |
|---|---|---|---|
| Stampi e interfacce | Correggere le relazioni di revisione, montaggio, raffreddamento, perno/nucleo e estrazione | Movimento manuale controllato e connessioni senza perdite | Percorso del tubo, posizione del sensore o spazio a valle |
| Utensili per matrici e parison | Identità dell'attrezzatura, posizione meccanica e calibrazione approvate | Preformatore diritto e stabile posizionato per lo stampo | Il file degli strumenti non corrisponde all'hardware installato |
| Materiale e colore | Correggere il grado di resina, il lotto, il masterbatch e la regola di rimacinazione approvata | Fusione pulita e omogenea e transizione del materiale tracciabile | La vecchia resina o il colore rimangono nei percorsi di manipolazione e fusione |
| Ricetta e controlli | Rilasciata la revisione della ricetta per il pacchetto di prodotti installato | Il comando e lo stato attuale concordano attraverso un ciclo controllato | Un vecchio valore del prodotto sopravvive al di fuori della ricetta salvata |
| Accettazione di parti e linee | Disegno, limite visivo, peso, parete, dimensioni e prove funzionali | Finestra di accettazione consecutiva o basata sul tempo definita | Trimmer, cercafughe, trasportatori o confezionatori utilizzano ancora il vecchio SKU |
Un passaggio è completo solo quando la nuova bottiglia viene approvata
Le piante usano spesso la parolacambioper diversi eventi. Un supervisore può fermare l'orologio quando il nuovo stampo viene bloccato. Un altro potrebbe fermarlo quando inizia il primo ciclo automatico. La qualità può definire il completamento come la prima parte che supera l'ispezione, mentre la produzione può richiedere una serie prolungata di parti accettate. Queste definizioni producono numeri diversi, quindi un confronto del tempo di cambio formato non ha senso finché il punto iniziale e il punto finale non vengono fissati.
Per una linea di estrusione-soffiaggio, un punto di partenza utile è l'ultima parte accettata del lavoro in uscita. Un punto finale utile è la prima finestra di produzione accettata per il lavoro in entrata. L'impianto deve definire quella finestra. Può trattarsi di un numero stabilito di parti consecutive, di un tempo definito in condizioni stabili o di una regola di campionamento tra stazioni, cavità o uscite dello stampo. Il requisito appartiene alle specifiche del prodotto o del processo controllato, non alla memoria dell'operatore.
Questa definizione espone il lavoro nascosto da una metrica solo stampo. Il prodotto in entrata può richiedere un'altra matrice o mandrino, perno di soffiaggio, utensileria per il collo, movimento dell'anima, profilo parison, resina, colore, regola di rimacinatura, programma di test di tenuta, dispositivo di rifilatura, etichetta, guida del trasportatore o modello di imballaggio. Anche quando lo stampo fisico rimane installato, la transizione del materiale e della ricetta può comunque corrispondere a un passaggio completo alla produzione di bottiglie di plastica.
Separare il risultato in quattro misure: tempo a macchina ferma, tempo alla prima parte formata, tempo alla prima parte accettata e tempo alla finestra di produzione accettata. Registrare gli scarti di configurazione ed eliminare la quantità oltre questi orari. Ciò non promette che ogni numero diminuirà. Rende visibile la perdita e impedisce che un riavvio rapido venga segnalato come un cambio riuscito della macchina per estrusione-soffiaggio quando la linea a valle o il punto di controllo della qualità stanno ancora scartando i pezzi.
Pianificare la nuova confezione del prodotto prima che la macchina si fermi
Il passaggio dovrebbe iniziare come controllo delle informazioni mentre il lavoro in uscita è ancora in esecuzione. Crea un pacchetto di lavoro rilasciato che identifichi il disegno e la revisione della parte, il grado di resina, il masterbatch, la macinazione consentita, il peso target della parte, le dimensioni critiche, le posizioni dello spessore delle pareti, i criteri visivi, i test funzionali e l'imballaggio previsto. Aggiungere le identità di stampo, utensileria, perno di soffiaggio, inserto, estrazione e dispositivo a valle. Se due elementi condividono un nome comune, utilizzare ID durevoli o fotografie controllate da revisione in modo che il team di installazione non scelga in base all'aspetto.
Kinggle è stato pubblicatoprocesso di venditachiede agli acquirenti di fornire fotografie o disegni del prodotto, peso, dimensioni, materiale, spessore, resa e esigenze di resistenza chimica prima di selezionare una soluzione per la macchina. Le stesse categorie di input sono utili durante i successivi cambi perché collegano l'impostazione della macchina con la parte che deve essere prodotta. Il pacchetto di produzione dovrebbe essere più specifico della richiesta originale e dovrebbe contenere solo valori approvati per la combinazione effettiva di macchina, stampo e materiale.
Posizionare lo stampo successivo e gli elementi ausiliari verificati nell'area designata senza ostruire le uscite, le protezioni o il flusso di materiale. Controllare i punti di sollevamento e il piano di sollevamento dell'impianto, ma non dedurre la capacità di sollevamento dalle dimensioni nominali dello stampo. Confermare che i collegamenti di raffreddamento, i collegamenti dell'aria, i sensori, i cavi e gli elementi di fissaggio siano presenti e identificati correttamente. Preparare attrezzature pulite per la movimentazione dei materiali e contenitori separati per la resina in uscita, il materiale di transizione e le parti scartate. Se la linea include un trimmer, un tester di tenuta, un'etichettatrice o un trasportatore, includi la sua ricetta e modifica le parti nella stessa revisione di preparazione.
Prendi una breve decisione sulla preparazione prima della vecchia parte finale. Il preparatore dello stampo conferma la disponibilità delle attrezzature e del sollevamento, la movimentazione dei materiali conferma i lotti corretti e il percorso pulito, l'operatore conferma l'accesso alle ricette, la manutenzione conferma qualsiasi lavoro programmato e la qualità conferma il piano di campionamento. Se manca un elemento richiesto, lasciare in esecuzione il lavoro in uscita quando possibile. La scoperta del problema prima dell'arresto programmato trasforma i tempi di inattività in tempi di preparazione senza prendere scorciatoie di sicurezza.
Controllare l'energia pericolosa prima del lavoro su stampi o attrezzature
La sostituzione di uno stampo per soffiaggio può esporre le persone al movimento delle pinze, alle piastre mobili, agli spilli, alle frese, ai robot, alla pressione idraulica, alla pressione pneumatica, all'energia elettrica, al polimero caldo e agli utensili riscaldati. La pressione di un normale pulsante di arresto non stabilisce una condizione sicura per lavorare all'interno di una zona pericolosa. Il datore di lavoro deve determinare quali attività sono di assistenza o manutenzione, identificare tutte le fonti di energia e applicare la procedura di controllo energetico specifica per la macchina del sito attraverso personale addestrato e autorizzato.
Per i luoghi di lavoro negli Stati Uniti,OSHA 29 CFR 1910.147affronta l'assistenza e la manutenzione in cui l'energizzazione, l'avvio o il rilascio imprevisto dell'energia immagazzinata potrebbero ferire un dipendente. Richiede un programma di controllo energetico, procedure documentate ove applicabile, formazione e ispezione periodica.OSHA 29 CFR 1910.212soddisfa i requisiti generali di protezione della macchina. Gli stabilimenti al di fuori degli Stati Uniti devono seguire le leggi, gli standard e le procedure del datore di lavoro applicabili nella loro sede.
Il piano di cambiamento deve affrontare anche le attività che richiedono energia temporanea per il test o il posizionamento. Questo non è il permesso di improvvisare. Il datore di lavoro responsabile deve definire una sequenza conforme per lo sgombero di strumenti e persone, ripristinando solo l'energia necessaria, eseguendo il test, diseccitando nuovamente quando richiesto e riapplicando i controlli prima che il lavoro esposto riprenda. Una barriera fotoelettrica, una porta interbloccata o un arresto di emergenza possono proteggere il normale funzionamento, ma non devono essere trattati con disinvoltura come sostitutivi della procedura applicabile relativa all'energia pericolosa.
Proteggi l'attrezzatura con la stessa cura delle persone. Kinggle è ospitatoManuale d'uso della macchina automatica per soffiaggioavverte che il movimento del perno deve essere coordinato con la condizione di stampo aperto e descrive le funzioni di posizionamento della piattaforma e della testa. L'interfaccia esatta e la logica del movimento sicuro variano in base al modello, alle opzioni e alla versione del software. Pertanto, il team di installazione dovrebbe identificare i movimenti consentiti specifici della macchina prima dell'arresto invece di scoprirli mentre è presente uno stampo sospeso o uno strumento esposto.
Esegui una sequenza controllata su stampo, materiale e controlli
La seguente sequenza di otto fasi è scritta deliberatamente come un flusso di controllo, non come una procedura meccanica universale. Le fasi dettagliate di rimozione dello stampo, i valori degli elementi di fissaggio, il metodo del tubo flessibile, i limiti di temperatura degli utensili e i movimenti di prova devono provenire dalle istruzioni effettive della macchina, dello stampo e dell'impianto. Il valore di una sequenza comune è che fornisce a operazioni, attrezzature, manutenzione, materiali e qualità gli stessi punti di passaggio.
-
Rilasciare il lavoro in uscita.Identifica l'ultima parte vecchia accettata, salva il record del processo richiesto e riconcilia la resina, le etichette e il work-in-process in uscita. Conservare un campione approvato se il piano di controllo dell'impianto lo richiede.
-
Arresto nella condizione approvata.Seguire le istruzioni di spegnimento della macchina e della resina. Tenere conto della permanenza del calore e del materiale rimasto nella tramoggia, nell'estrusore, nella testa o nell'accumulatore anziché presumere che una pausa normale sia adatta per un cambio di resina.
-
Isolare per lavori esposti.Il personale autorizzato applica le procedure relative all'energia pericolosa e agli ascensori del sito. Verificare l'isolamento e gestire l'energia idraulica, pneumatica, gravitazionale e termica immagazzinata prima che qualcuno entri nella zona di pericolo definita.
-
Rimuovere e proteggere i componenti in uscita.Scollegare, sollevare e riporre lo stampo e l'attrezzatura associata seguendo le relative istruzioni controllate. Tappare o proteggere le connessioni pulite e registrare eventuali danni, perdite o usura anomala invece di passarli al ciclo successivo.
-
Ispezionare le interfacce comuni.Controllare le superfici di montaggio, le caratteristiche di allineamento, i collegamenti di raffreddamento e aria, i sensori, i cavi e l'area protetta accessibile. Un problema di interfaccia nascosto può seguire il nuovo stampo e sembrare un errore di ricetta.
-
Installa il pacchetto in arrivo verificato.Abbina gli ID fisici al pacchetto di lavoro rilasciato. Instradare i collegamenti per evitare rischi di schiacciamento, calore e movimento, quindi completare i controlli di montaggio e collegamento specificati.
-
Ripristinare le funzioni tramite autorizzazione.Eliminare il personale e gli strumenti, reinstallare le protezioni, seguire il processo di rimessa in tensione approvato e dimostrare i movimenti manuali consentiti in condizioni controllate. Confermare che comando, feedback e movimento fisico coincidano.
-
Introdurre materiale e qualificare il prodotto.Completare la transizione di resina o colore approvata, caricare la ricetta rilasciata, formare parti diagnostiche, correggere una causa evidenziata alla volta e rilasciare la produzione solo dopo che è passata la finestra di accettazione definita.
Il proprietario dello stage deve firmare o riconoscere digitalmente ogni trasferimento. Questo piccolo controllo impedisce affermazioni ambigue come "lo stampo è pronto" quando il raffreddamento non è collegato o "la ricetta è caricata" quando un dispositivo ausiliario contiene ancora la SKU precedente. Mostra anche dove è stato effettivamente perso tempo: aspettando l'autorizzazione, localizzando l'hardware, correggendo un'interfaccia, cancellando il vecchio colore, stabilizzando il parison o ripetendo un test di qualità.
Per maggiori dettagli sulla relazione tra gli strumenti, utilizzare KinggleGuida alla progettazione degli stampi per estrusione e soffiaggio. Per il ritorno controllato da una macchina ferma alla produzione, utilizzare ilLista di controllo per l'avvio della macchina per soffiaggio. Questi articoli espandono le singole fasi; questa pagina di passaggio possiede il passaggio interfunzionale da un lavoro approvato a quello successivo.
Tratta la resina e il cambiamento di colore come una decisione sul percorso del materiale
Il cambio del materiale di soffiaggio non è completo quando il sacchetto successivo raggiunge la tramoggia. La resina o il colore in uscita possono rimanere nelle linee di trasporto, nei caricatori, nelle tramogge, nei miscelatori, nelle gole di alimentazione, nella vite e nel cilindro, negli adattatori, nella testa di estrusione, nei percorsi di flusso dell'accumulatore e negli utensili dello stampo. Il piano di transizione dovrebbe identificare quali di questi volumi sono coinvolti e dove verrà raccolto il materiale misto o non colorato. Dovrebbe inoltre indicare se il materiale di transizione può essere recuperato, deve essere messo in quarantena o deve essere smaltito secondo le norme sui materiali dell'impianto.
Seguire le linee guida approvate dal fornitore di resina per lo spegnimento, l'avvio e lo spurgo, nonché le istruzioni della macchina. Non dare per scontato che un materiale, una temperatura o una quantità di spurgo universale funzioni per ogni polimero, colorante e sistema di estrusione. Il passaggio dal materiale naturale a quello scuro presenta un problema di visibilità diverso da scuro a naturale. Un cambiamento tra gradi dello stesso polimero può comunque alterare la resistenza del fuso, il rigonfiamento, il raffreddamento e il comportamento del parison. Un cambiamento tra famiglie di polimeri potrebbe richiedere una revisione più specifica della compatibilità e del degrado. Kinggle'sGuida al soffiaggio in HDPE e PPspiega perché la parte, il processo e il pacchetto di validazione devono essere riconsiderati piuttosto che trattare il nome del materiale come una semplice sostituzione.
LyondellBasellguida alla risoluzione dei problemi del soffiaggioidentifica la contaminazione esterna e la resina degradata come fonti di linee di fustellatura, striature, particelle scolorite e buchi. Indica specificamente, come possibili fattori, la pulizia della movimentazione dei materiali, il rimacinato contaminato, lo scarso spurgo tra le resine e le scarse pratiche di arresto o avvio. Si tratta di relazioni diagnostiche, non di setpoint operativi di Kinggle.
Costruisci un'identificazione positiva del materiale nel trasferimento. Registrare il fornitore della resina, la qualità, il lotto, il masterbatch, il rapporto, la fonte del rimacinato e l'ora in cui la nuova miscela è entrata nel sistema di alimentazione. Conservare etichette o record di codici a barre con i campioni conservati quando richiesto. Se le prime parti nuove mostrano macchie nere, striature o residui di colore, il timestamp e il record del percorso del materiale aiutano a distinguere una transizione prevedibile da contaminazione o degrado. ILGuida ai difetti dell'estrusione e soffiaggiofornisce una più ampia matrice sintomo-evidenza.
Ripristina la ricetta senza importare i presupposti del vecchio prodotto
Una ricetta salvata è utile solo quando la sua identità e il suo scopo sono chiari. Il record in arrivo deve indicare la revisione del prodotto, la combinazione di stampo e attrezzatura, il grado di resina, il file del controller pertinente, lo stato di approvazione e l'ultima data di verifica. I diritti di accesso dovrebbero distinguere le ricette di produzione rilasciate dalle sperimentazioni di sviluppo. Prima di caricare un file, l'operatore dovrebbe verificare che lo stato fisico della macchina corrisponda al file anziché utilizzare il nome della ricetta come prova che l'hardware sia corretto.
L'ambito della ricetta può essere suddiviso tra i sistemi. L'HMI principale può contenere posizioni di apertura e chiusura dello stampo, velocità di movimento, ritardi, tempi di soffiaggio, tempo di raffreddamento, logica di estrazione e selezioni di funzioni. Un controller separato dello spessore della parete può contenere informazioni sulla stampata o sul ciclo, valori di interspazio e il profilo del parison. Le apparecchiature a valle possono mantenere le impostazioni di rifilatura, prova di tenuta o trasportatore. Kinggle è ospitatoManuale Moog DigiPack IIIspiega che i file contenitore memorizzati possono includere il profilo parison programmato e le informazioni sulla calibrazione degli utensili. Si afferma inoltre che la calibrazione accurata degli utensili per il gioco dello stampo è importante quando si passa da un contenitore all'altro.
Questa prova supporta una regola fondamentale: non staccare un file software dallo strumento per il quale è stato calibrato. Lo stesso manuale del controller rileva che un cambio di stampo può anche richiedere un cambio di attrezzatura per lo spazio tra gli stampi. Un file che ha prodotto un contenitore accettato con una matrice, un mandrino e una calibrazione non è automaticamente valido dopo la modifica di tali elementi. Laddove l'impianto abbia approvato le impostazioni principali, confrontare la revisione caricata con il record rilasciato e documentare qualsiasi differenza intenzionale. Non sovrascrivere il master durante l'accordatura delle prime parti.
Utilizzare la modalità manuale o di configurazione per provare solo i movimenti consentiti dalla procedura specifica della macchina. Verificare la distanza dello stampo, la relazione tra perno o nucleo, la posizione della testa e della piastra, il percorso di estrazione, le protezioni e il feedback prima del ciclo automatico. Il manuale operativo di Kinggle descrive le funzioni manuali e avverte che il movimento della punta di soffiaggio deve essere coordinato con lo stampo aperto. Poiché le interfacce e le funzioni opzionali variano, il fileGuida alle impostazioni e agli allarmi dell'HMIdovrebbe essere letto insieme al manuale esatto della macchina piuttosto che utilizzato come sostituto.
Quando inizia l'ottimizzazione, modificare una variabile controllata per un motivo dichiarato, registrare i valori vecchi e nuovi e attendere la risposta del processo prima di giudicarla. Interagiscono la distribuzione di Parison, il peso del pezzo, il comportamento di estrusione, il raffreddamento e la posizione dello stampo. ILguida alla programmazione parisonspiega come collegare il profilo con le posizioni delle pareti misurate invece di smussare i punti solo in base all'aspetto.
Convalidare le prime parti prima di misurare il successo del cambio
La prima parte chiusa risponde ad una sola domanda: la linea può formare qualcosa. Non dimostra che la parte soddisfi i requisiti di disegno, funzionali o di processo. Tratta i primi pezzi come campioni diagnostici. Contrassegnarli per sequenza, ora, stazione, cavità o uscita dello stampo, a seconda dei casi. Tenerli in ordine abbastanza a lungo per vedere se il processo sta convergendo, andando alla deriva o ripetendo un difetto specifico del lato.
Inizia con l’identità e la condizione lorda. Confermare la parte e la revisione corrette, la resina e il colore, la geometria del collo o dell'interfaccia, la formazione completa, il percorso di rifinitura e il danno evidente. Quindi applicare il piano controllato per peso della parte, distribuzione delle pareti, dimensioni critiche, aspetto e test funzionali richiesti. I test di tenuta, caduta, pressione, carico, resistenza chimica o adattamento sono specifici del prodotto; includere solo quelli richiesti dal disegno, dalla norma o dal piano di validazione dell'acquirente. Non inventare una tolleranza universale o un conteggio dei campioni.
Il campione di accettazione dovrebbe rappresentare la reale modalità di produzione. Su una macchina a doppia stazione, campionare entrambi i lati. In una configurazione multi-testa o multi-cavità, preservare l'identità della testa o della cavità in modo che una media non possa nascondere un output non riuscito. Se un trimmer o un tester di tenuta a valle fa parte del processo delle parti vendibili, qualificare anche tale attrezzatura. Una bottiglia che passa allo stampo ma si rompe dopo il ritaglio non è un risultato di produzione accettato. ILguida al test di accettazione in fabbricamostra come il prodotto, il processo e le prove dei test possono essere collegati insieme prima della spedizione; lo stesso principio di tracciabilità si applica durante i cambi di produzione.
Protezioni, feedback, utilità, movimenti manuali e flusso di materiale concordano con la configurazione approvata.
I campioni identificati superano i requisiti di disegno, visivi, dimensionali, murali e funzionali applicabili.
La finestra di produzione consecutiva o basata sul tempo definita dell'impianto attraversa tutti gli output rilevanti.
Rilasciare la linea solo tramite l'autorità designata dall'impianto. Registrare i campioni accettati e la revisione della ricetta che li ha prodotti. Se il processo non riesce a raggiungere la finestra approvata senza uscire dall'intervallo qualificato, interrompere l'escalation delle impostazioni e analizzare gli strumenti, i servizi, il materiale, le condizioni della macchina o la progettazione del processo originale. Kinggle'sguida ai requisiti dei servizi pubbliciaiuta a distinguere un problema di impostazione della macchina dall'instabilità dell'aria, dell'acqua o dell'alimentazione elettrica.
Riduci i tempi di cambio formato spostando la preparazione fuori dalla fermata
L'opportunità più sicura di solito non è il lavoro con la chiave inglese più veloce. Sta eliminando il lavoro che non avrebbe dovuto trovarsi all'interno della finestra interrotta. Rivedi un cambio registrato e classifica ogni ritardo: attesa dello stampo, conferma di una revisione, ricerca di un tubo, pulizia di un contenitore di materiale, download di un file, localizzazione di un dispositivo di prova, attesa della qualità o correzione di una connessione danneggiata. Molte di queste attività possono essere completate o verificate prima dell'ultima parte vecchia accettata, a condizione che la preparazione non interferisca con la produzione o la protezione.
Crea un kit pronto all'uso per ogni famiglia di prodotti ripetuta. Può includere mappe di connessione verificate, dispositivi di fissaggio protetti, tubi flessibili etichettati, staffe per sensori, riferimenti a ricette approvate, piani di esempio e parti di modifica a valle. Utilizzare l'identificazione visiva che sopravvive all'ambiente del negozio. Conservare stampi e attrezzature in modo che i punti di sollevamento e le superfici di collegamento rimangano accessibili e protetti. Un kit dovrebbe ridurre la ricerca e l'interpretazione; non dovrebbe mai incoraggiare la sostituzione quando manca un elemento controllato.
Standardizzare le interfacce solo dopo la revisione tecnica. Posizioni coerenti dei tubi flessibili, identificazione dei connettori, riferimenti di montaggio e denominazione delle ricette possono ridurre i tempi decisionali, ma devono soddisfare i requisiti di pressione, temperatura, flusso, movimento e sicurezza. Se viene presa in considerazione una funzionalità di cambio rapido, valutare l'intero sistema, compresi il bloccaggio positivo, il feedback, le perdite, la manutenzione, la prova di errore e la valutazione del rischio del sito. Non trasformare un progetto veloce in una modifica hardware non documentata.
Utilizzare il record di passaggio per scegliere un miglioramento alla volta. Se prevale la schiaritura del colore, esaminare il percorso del materiale e la strategia di spurgo approvata. Se prevale l'allineamento, ispezionare lo stoccaggio, individuare le caratteristiche e le condizioni dello stampo. Se prevale la messa a punto della prima parte, è necessario verificare la governance delle ricette, la calibrazione degli strumenti e le prove del processo. Se prevale l’attesa della qualità, pre-impostare gli indicatori calibrati e definire chi può rilasciare il lavoro. L’obiettivo è una prima finestra di produzione accettata ripetibile, non un cambiamento secco da record seguito da scarti.
Anche i lavori di manutenzione dovrebbero essere pianificati esplicitamente. Un passaggio all’euro può fornire accesso per le ispezioni, ma la combinazione delle attività cambia l’ambito, le persone e le esigenze di controllo energetico. Usa illista di controllo della manutenzione preventivadecidere cosa rientra in un intervento pianificato. Mantieni i risultati della manutenzione separati dalle modifiche alla configurazione del prodotto in modo che i problemi ricorrenti delle apparecchiature rimangano visibili.
Crea un record di passaggio che semplifichi la corsa successiva
Una registrazione utile è sufficientemente breve da poter essere completata e sufficientemente specifica da ricostruire la corsa. Inizia con l'identità: data e ora, macchina, revisioni dei prodotti in uscita e in entrata, ID di stampi e attrezzature, classi e lotti dei materiali, revisioni delle ricette, membri del team e autorità di rilascio. Aggiungere i quattro punti temporali definiti in precedenza, più la quantità o il peso del materiale di spurgo, degli scarti di configurazione e del prodotto trattenuto. Se l'impianto non è in grado di misurare un campo in modo affidabile, etichettarlo come non disponibile anziché stimarlo.
Registrare le eccezioni in un linguaggio osservabile. "Il ritorno del raffreddamento dal circuito B dello stampo non ha mostrato alcun flusso" è più utile di "problema dell'acqua". "File di ricetta 14 caricato; il tester downstream è rimasto sullo SKU X" identifica un errore di trasferimento. Fotografa usura imprevista, perdite, connettori danneggiati o difetti ripetibili delle parti con il relativo contrassegno identificativo. Collega il lavoro correttivo al sistema di manutenzione o di non conformità invece di seppellirlo in un commento dell'operatore.
| Blocco della registrazione | Campi utili minimi | Domanda a cui risponde la prossima volta |
|---|---|---|
| Identità lavorativa | Revisioni di macchine, prodotti, stampi, attrezzature, materiali e ricette | Il pacchetto fisico e quello digitale corrispondevano? |
| Tempo | Ultima parte vecchia accettata, prima parte nuova formata, prima parte accettata, rilascio con finestra stabile | Dove l'intervallo interrotto è diventato tempo di qualificazione? |
| Perdita | Elimina quantità, scarti di installazione, prodotto trattenuto e manodopera per ruolo | Uno stop più breve ha semplicemente spostato la perdita altrove? |
| Codice di ritardo | Attesa, ricerca, riparazione, pulizia, messa a punto, test o autorizzazione | Quale preparazione o problema di sistema dovrebbe essere migliorato? |
| Accettazione | ID dei campioni, misurazioni, test, approvazione e revisione finale della ricetta | Quali prove dimostrano che la linea è stata rilasciata? |
| Eccezione | Problema osservato, proprietario, contenimento e azione collegata | Cosa deve essere corretto prima che lo stesso lavoro ritorni? |
Esamina le modifiche ripetute per famiglia di prodotti anziché fare affidamento su una sola esecuzione migliore. Cerca la mediana e la diffusione di ciascuna fase temporale, eccezioni ricorrenti e modalità di scarto ripetute. Un singolo evento insolitamente veloce potrebbe aver omesso un assegno, beneficiato di condizioni ideali o utilizzato una diversa definizione di accettazione. Lo scopo dei dati è quello di migliorare lo standard e la preparazione, non di spingere gli operatori ad aggirare le misure di salvaguardia.

Chiudere il record con la baseline attualmente approvata e l'azione successiva. Se la modifica ha prodotto una configurazione migliore, instradare i valori modificati attraverso il processo di approvazione dell'impianto prima di aggiornare il master. Se ha evidenziato un problema di progettazione, mantenere visibile il contenimento temporaneo finché il reparto tecnico non lo chiude. Questa disciplina trasforma ogni cambio di macchina di soffiaggio in una prova utilizzabile piuttosto che in un altro evento di spostamento isolato.
Domande frequenti sui cambi di stampaggio a soffiaggio
Cosa è compreso nel cambio di macchina per soffiaggio?
Una sostituzione completa può includere stampo, matrice e mandrino, perno di soffiaggio, anima o inserti, resina, masterbatch, regola di rimacinato, ricetta HMI, profilo di spessore della parete, estrazione, trimmer, tester di tenuta, guide del trasportatore, etichette e imballaggio. L'ambito esatto dipende dalle differenze tra i pacchetti di prodotti in uscita e in entrata. Definisci quelle differenze prima dello stop. Se è elencato solo lo stampo, il team può riavviare con un vecchio percorso del materiale, un file del controller o un'impostazione downstream.
Quando dovrebbe iniziare e terminare il tempo di cambio?
Una definizione pratica inizia con l'ultima parte accettata del lavoro in uscita e termina con la prima finestra di produzione accettata per il lavoro in entrata. Registrare anche i tempi intermedi del primo pezzo formato e del primo pezzo accettato. L'impianto deve definire la finestra di produzione, ad esempio un numero specifico di parti consecutive o un campione basato sul tempo in tutte le stazioni, cavità o teste pertinenti. L'utilizzo della stessa definizione rende significativi i confronti futuri.
Come può un impianto ridurre in sicurezza i tempi di cambio stampo per soffiaggio?
Spostare l'identificazione, l'allestimento, la pulizia, la verifica delle ricette, la preparazione dei calibri e la pianificazione della qualità al di fuori dell'intervallo di arresto in cui queste attività possono essere eseguite senza interferire con la produzione. Etichetta le interfacce, proteggi lo spazio di archiviazione, prepara kit specifici per il lavoro e assegna i proprietari per ogni passaggio. Analizzare i tempi di attesa e di correzione separatamente dal lavoro fisico sullo stampo. Non ridurre i tempi aggirando le protezioni, tralasciando i controlli sull'energia pericolosa, utilizzando apparecchiature di sollevamento non classificate o accettando parti prima che i controlli richiesti abbiano superato i controlli richiesti.
Il caricamento di una ricetta salvata completa la configurazione?
No. Una ricetta salvata deve corrispondere allo stampo installato, all'attrezzatura della matrice, all'ago di soffiaggio, al materiale e alla revisione del prodotto. Alcune impostazioni possono anche risiedere in un controller parison separato o in una macchina a valle. Confermare il set di file completo, dimostrare i movimenti manuali consentiti e confrontare il comportamento effettivo della macchina con la linea di riferimento rilasciata. Il manuale DigiPack III di Moog collega i file contenitore archiviati con le informazioni sulla calibrazione degli strumenti del profilo parison e del die-gap, motivo per cui l'identità dell'hardware e l'identità del file devono rimanere collegate.
Perché dopo un cambio di materiale appaiono dei granelli neri o delle strisce colorate?
Le possibili cause includono materiale vecchio rimasto nel percorso di manipolazione o di fusione, resina o rimacinato contaminati, resina degradata rilasciata da un'area stagnante, miscelazione del colore non uniforme, guasti al riscaldatore o arresto e spurgo inadeguati. Conservare la resina e il registro della transizione prima di modificare le impostazioni. Seguire la procedura approvata dalla macchina e dal fornitore di resina, ispezionare il percorso del materiale e classificare se il difetto è casuale o fisso attorno al parison. Non dare per scontato che un metodo di spurgo universale sia sicuro per ogni resina e testa.
Quali informazioni dovrebbero essere inviate a Kinggle in caso di passaggio difficile?
Invia l'identificazione della macchina e del controller, i disegni dei prodotti in uscita e in entrata, gli ID di stampi e attrezzature, i gradi e i lotti di resina, i dettagli di masterbatch e rimacinato, le revisioni delle ricette, la cronologia degli allarmi, le letture delle utenze, la sequenza temporale del cambio, le fotografie dei campioni contrassegnati e i dati sui guasti misurati. Includi un video solo quando può essere ripreso senza entrare in una zona di pericolo. Evidenze specifiche consentono alla discussione di separare in modo più efficiente un problema relativo al percorso del materiale, agli strumenti, al controllo, all'utilità o alla progettazione delle parti.
Pianificare la macchina in base alla confezione del prodotto
Per un nuovo stampo, un nuovo materiale o un problema di cambio ripetuto, inviare il disegno effettivo della parte, la resina, i test target, i dettagli dello stampo e dell'attrezzatura, le informazioni attuali sulla macchina e il registro del cambio osservato. Kinggle può discutere la macchina, l'attrezzatura, i controlli e i requisiti di produzione dalla stessa serie di prove.
Invia le informazioni sul tuo progettoFonti controllate e metodo di evidenza
Le pagine Kinggle di prima parte e i manuali ospitati da Kinggle sono stati utilizzati per le dichiarazioni sull'interfaccia macchina, sull'input del progetto e sull'ambito della formazione. Per le relazioni tra file archiviati e calibrazione degli strumenti è stato utilizzato il manuale del produttore del controller. Per la contaminazione dei materiali e i percorsi di degradazione è stata utilizzata una guida ufficiale del produttore della resina. Le normative OSHA sono state utilizzate solo per descrivere il confine di sicurezza degli Stati Uniti. Nessuna delle fonti riportate di seguito viene presentata come una ricetta universale.
- Manuale operativo della macchina per soffiaggio automatica ospitata da Kinggle, accesso effettuato l'8 settembre 2026.
- Manuale del controller dello spessore della parete Moog DigiPack III Parison, MRJ06301, ospitato da Kinggle, accesso 8 settembre 2026.
- Processo di vendita di KinggleEServizio post-vendita, accesso effettuato l'8 settembre 2026.
- LyondellBasell, Come risolvere i problemi del soffiaggio, accesso effettuato l'8 settembre 2026.
- OSHA 29 CFR 1910.147, Il controllo dell'energia pericolosa, accesso effettuato l'8 settembre 2026.
- OSHA 29 CFR 1910.212, Requisiti generali per tutte le macchine, accesso effettuato l'8 settembre 2026.