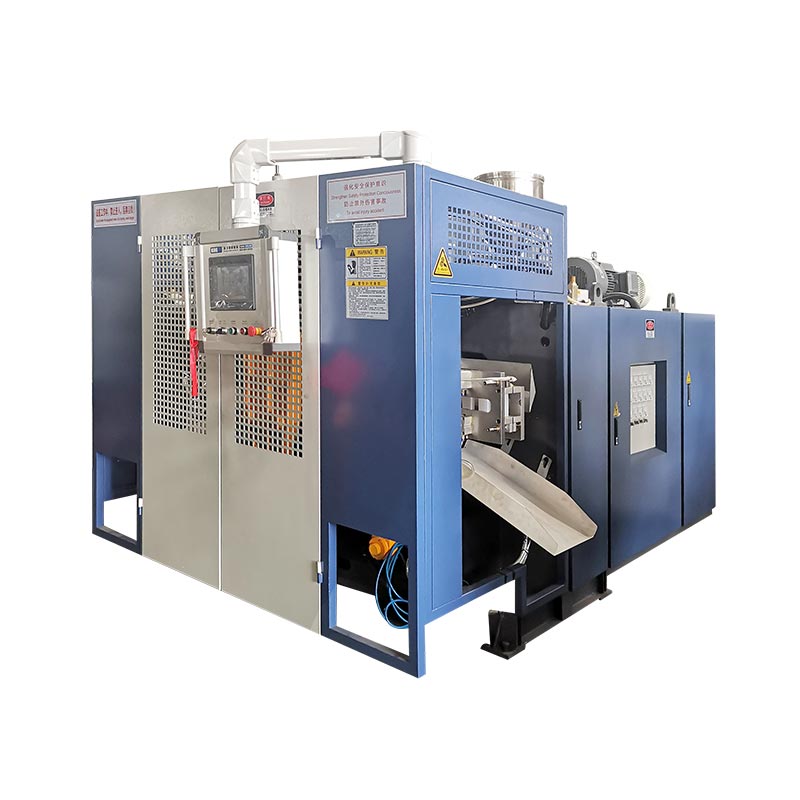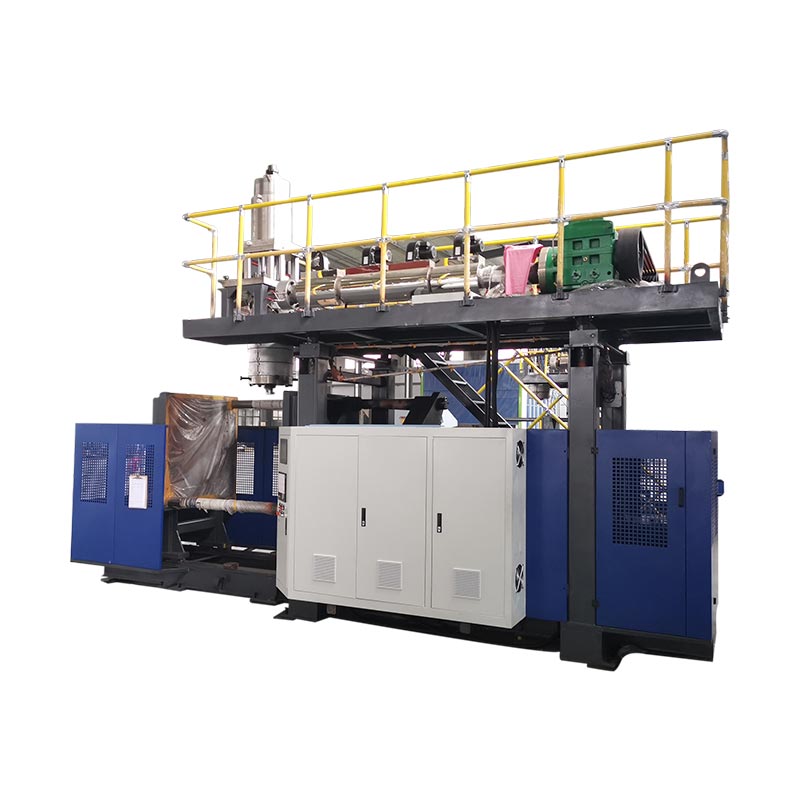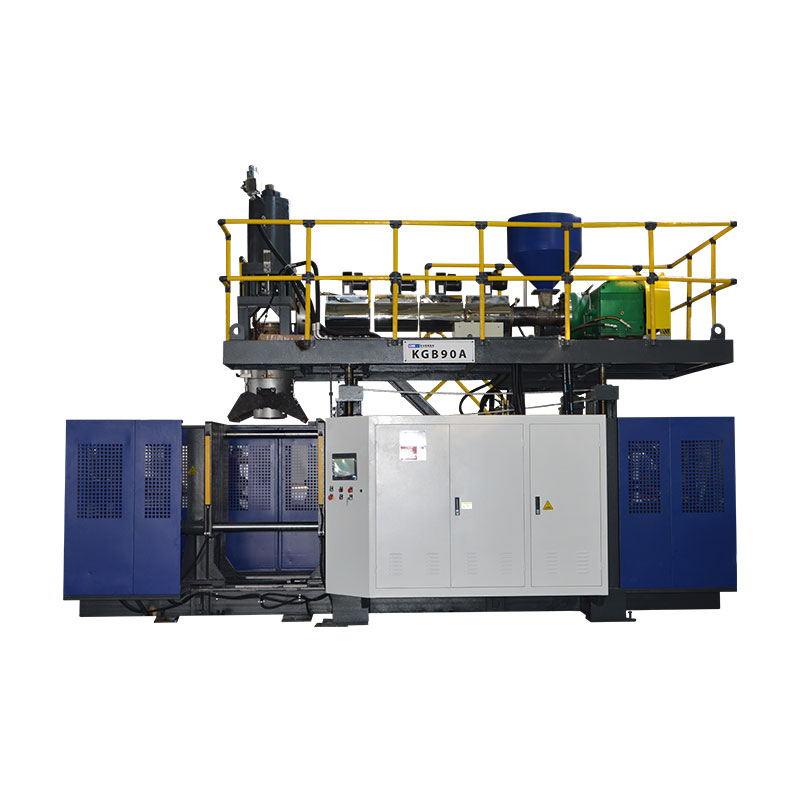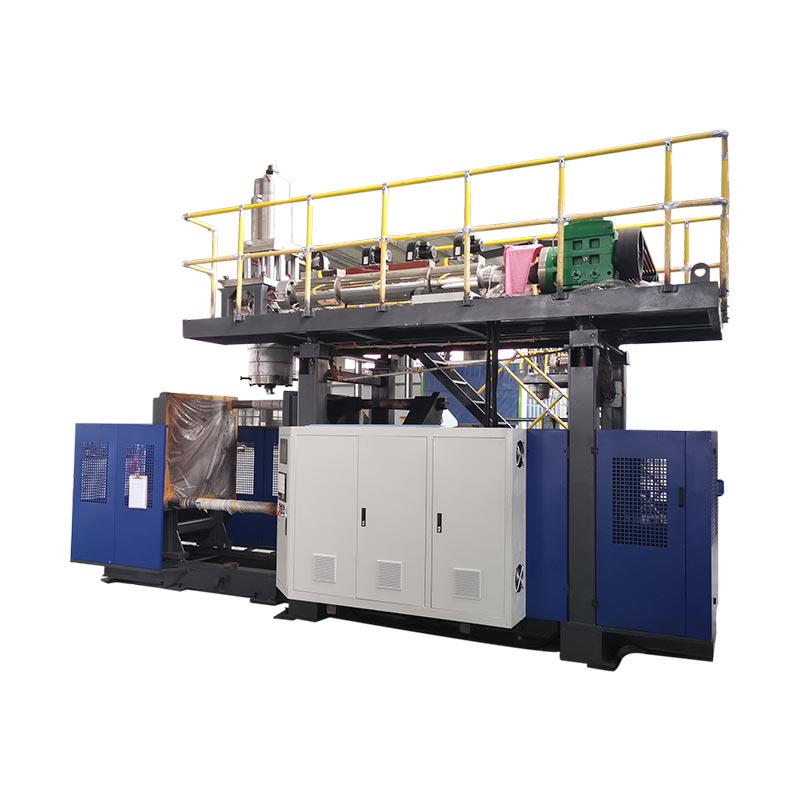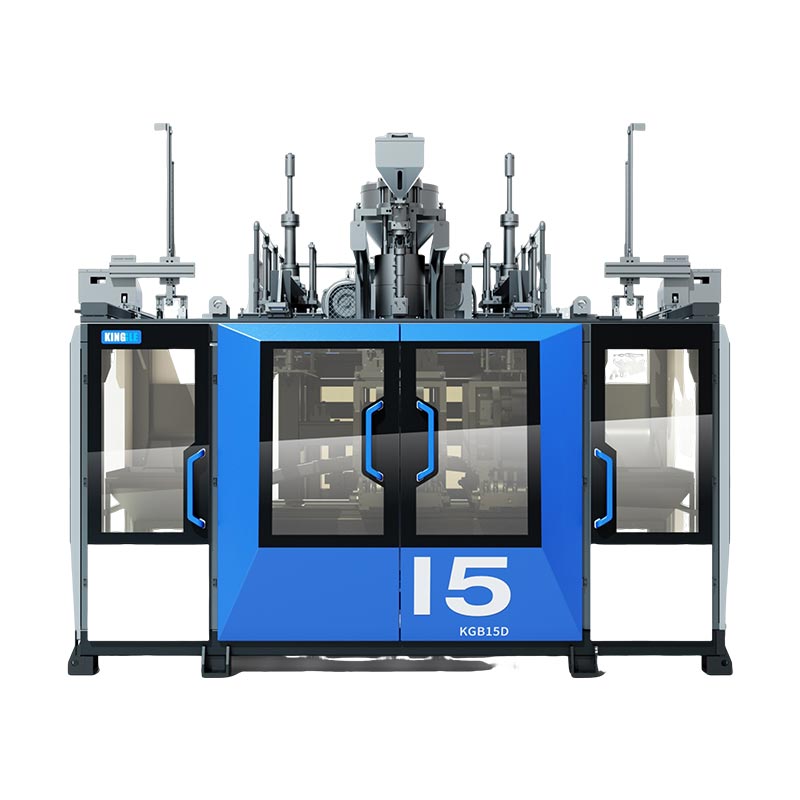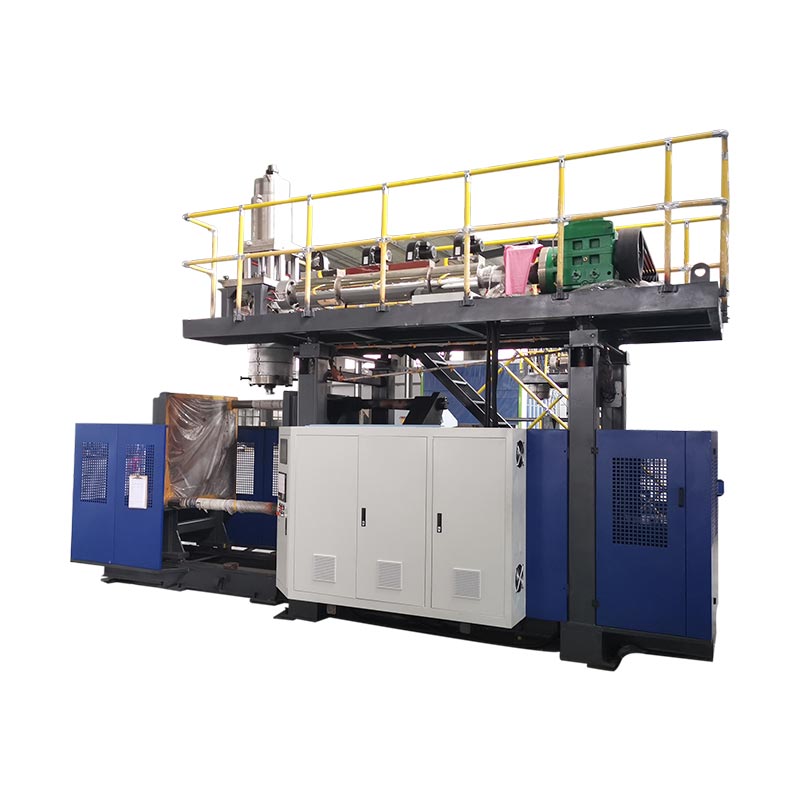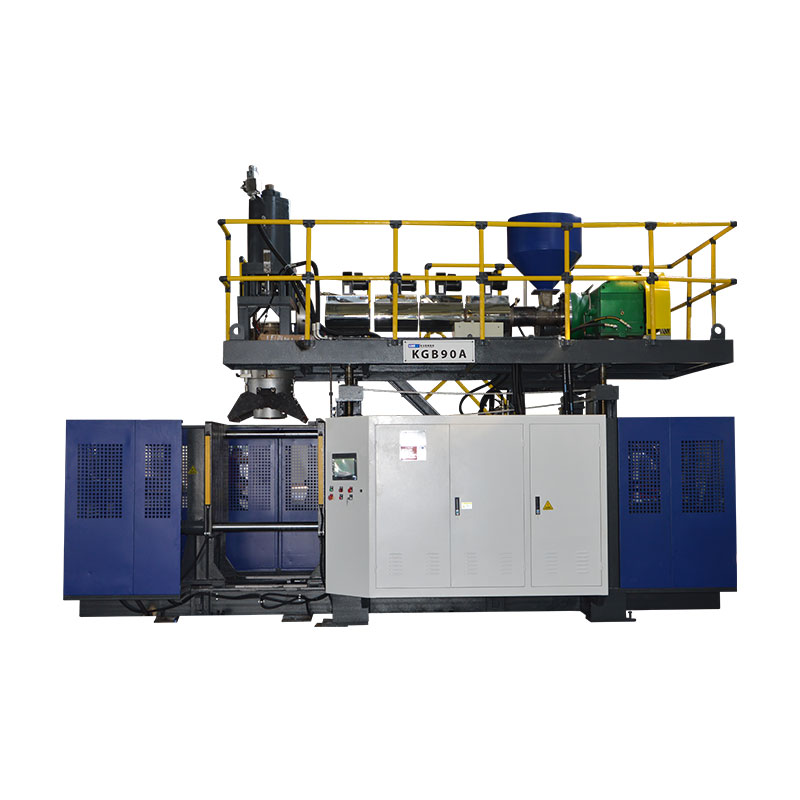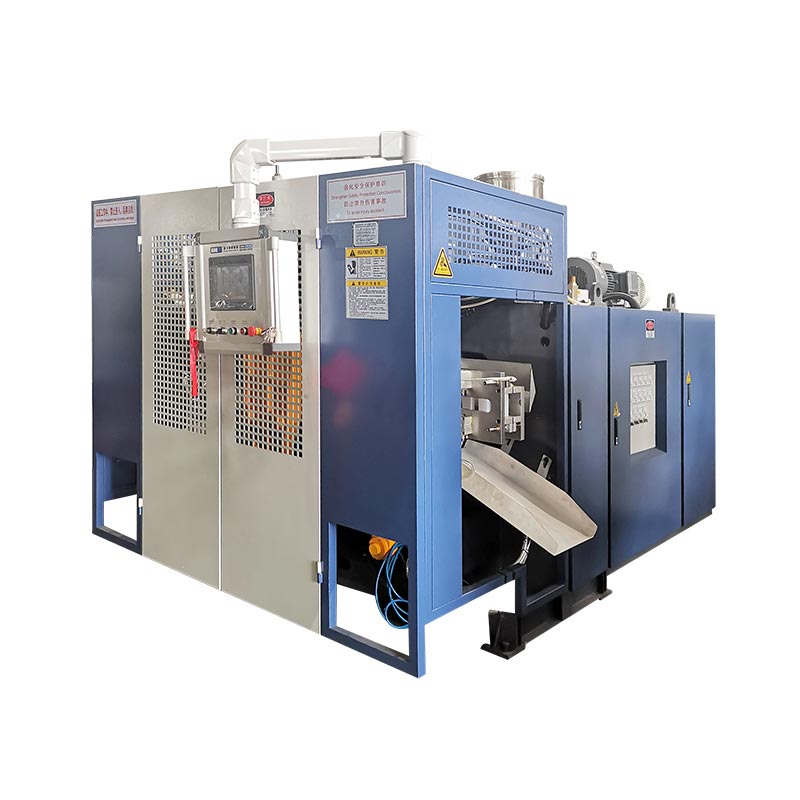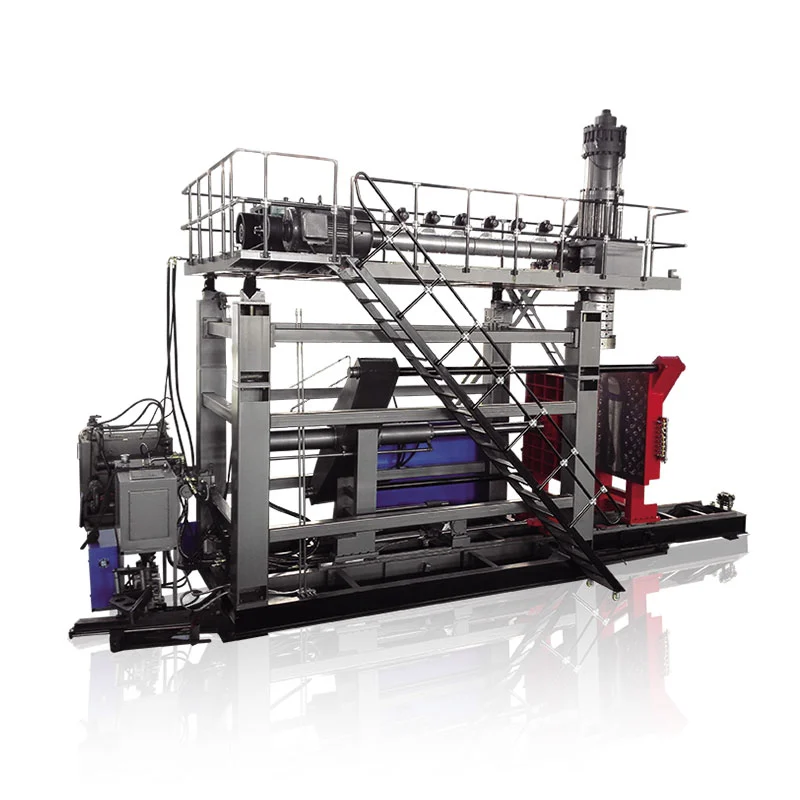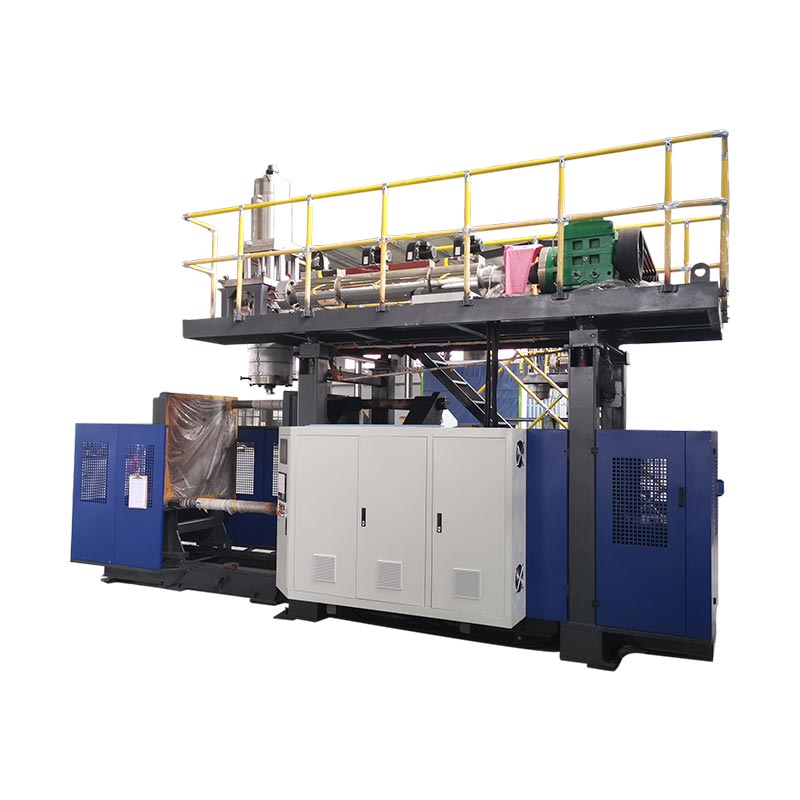
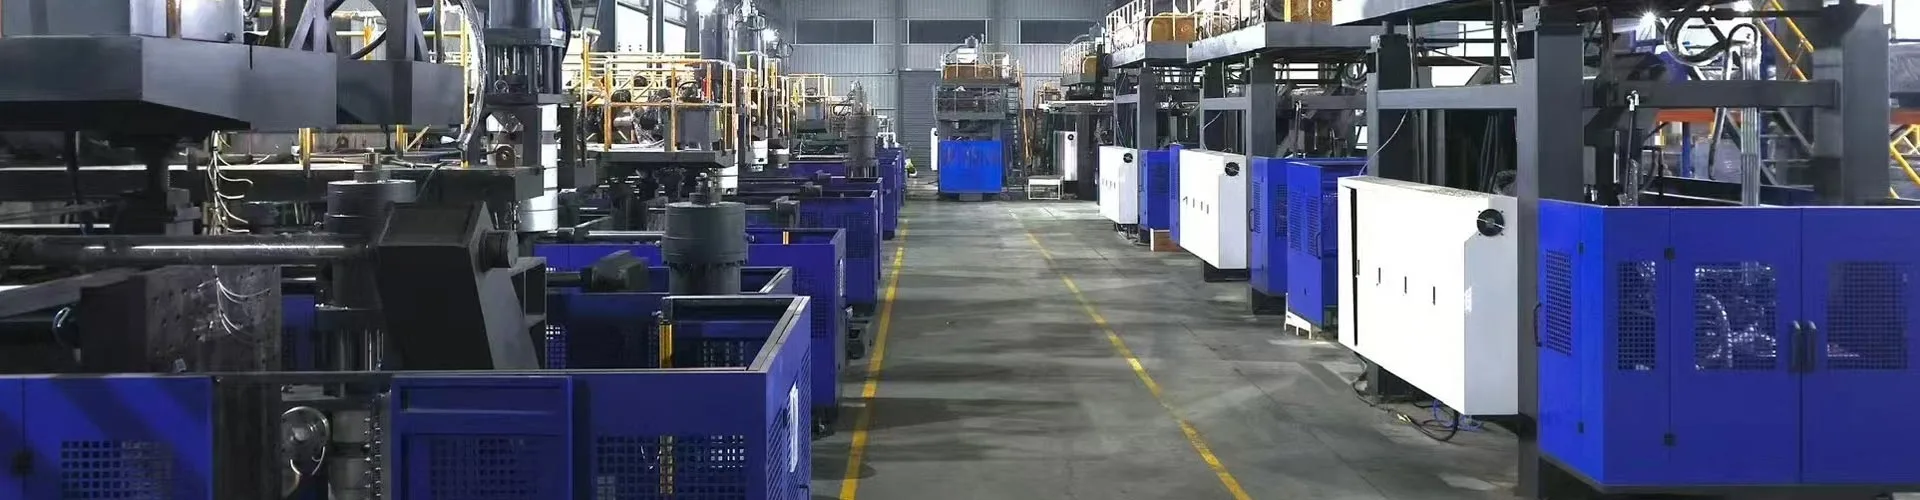
A macchina per soffiaggio continuoestrude un parison ininterrottamente mentre le stazioni dello stampo si muovono per catturarlo e gonfiarlo. L'estrusore non si ferma mai, il che rende questo il percorso più veloce per contenitori in HDPE e PP da circa 0,5 a 30 litri. Tre variabili impostano il risultato: conteggio delle stazioni, cavità della testa e tempo di ciclo. Altri tre determinano il costo: energia per parte, manutenzione e scarto. Questa guida copre entrambi i lati, con specifiche reali delle nostre macchine.
L’estrusione continua copre la maggior parte dei contenitori di plastica che gestisci in un giorno. Bottiglie di detersivi, taniche di olio per motori, taniche, imballaggi di prodotti chimici per l'agricoltura: quasi tutti escono da macchine come queste.
Una precisazione prima dei dettagli. Le bottiglie d'acqua in PET trasparente provengono da un processo diverso, lo stampaggio a soffiaggio e stiramento a iniezione, su macchine diverse. Questa guida riguarda l'estrusione e soffiaggio continuo di HDPE, PP, PVC e PA. Se il tuo prodotto è una bottiglia per bevande in PET, l'attrezzatura nella nostragamma di macchine continuenon ce la farà.
Configurazioni macchina: come gli stampi incontrano il parison
Ogni macchina continua risolve lo stesso problema. Il parison scorre senza fermarsi, quindi lo stampo deve avvicinarsi, chiudersi, soffiare e liberarsi prima dello stampaggio successivo. Il modo in cui fa la macchina definisce la configurazione.
Macchine per la movimentazione degli stampispostare lo stampo orizzontalmente verso il parison. La costruzione è semplice, collaudata ed economica. Copre contenitori da 2 a 15 litri.
Macchine a braccio curvofar oscillare lo stampo attraverso un arco, che accorcia la corsa e accelera il ciclo. Portano anche teste di coestrusione da 1 a 6 strati. Questa è la classe per bottiglie ad alto rendimento e stratificate.
Poi arriva il conteggio delle stazioni.Stazione singola (L)esegue un set di stampi.Doppia stazione (D)fa funzionare due stampi e fa partire un estrusore, quindi un lato soffia mentre l'altro viene espulso.
| Configurazione | Gamma di contenitori | Meglio per | Scambio |
|---|---|---|---|
| Movimentazione stampo, stazione unica | 2–15 litri | Volumi modesti, frequenti cambi di prodotto | Produzione più bassa per macchina |
| Movimentazione stampi, doppia stazione | 2–15 litri | Volumi elevati su una famiglia di prodotti | Costo più elevato; necessita di una domanda costante |
| Braccio curvo, stazione singola | 5–30 litri | Velocità, muri stratificati, taniche più grandi | Maggiore assorbimento di energia |
| Braccio curvo, doppia stazione | 5–30 litri | Massima resa, multistrato a volume | Capitale e superficie più alti |
Impianto in forma, controllato in anticipo:conferma quattro cose prima di impegnarti: spazio sul pavimento rispetto all'ingombro della macchina, altezza del soffitto per la testata e il caricatore della tramoggia, alimentazione trifase per il carico collegato e capacità di acqua refrigerata. Il peso della macchina varia da 2,5 tonnellate su una stazione singola da 2 litri a 28,5 tonnellate su una stazione doppia con braccio curvo da 30 litri, quindi controlla anche il carico sul pavimento.
Gli acquirenti statunitensi dovrebbero aggiungere un altro controllo anticipato. I contenitori per il contatto con alimenti, bevande o prodotti farmaceutici soddisfano i requisiti dei materiali FDA che modellano la vostra resina e qualsiasi politica di rimacinatura. Anche le regole sui contenuti riciclati variano in base allo stato e cambiano spesso, quindi conferma i requisiti attuali per la tua categoria di prodotto prima di bloccare le specifiche della resina.
Performance produttiva: trasformare le specifiche in bottiglie all'ora
Ogni catalogo stampa un numero di uscita. Leggilo correttamente, altrimenti prometterai troppo sulla consegna.
Quei numeri mostrano ilciclo a secco— la macchina funziona a vuoto alla massima velocità, senza plastica, senza raffreddamento. Usateli per confrontare le macchine in modo equo. Non utilizzarli mai come previsione di produzione.
Ecco i dati reali sul ciclo a secco della nostra gamma continua, con le specifiche che li guidano.
| Modello | Contenitore massimo | Ciclo a secco | Bloccaggio | Vite | Capacità dell'HDPE | Media energia |
|---|---|---|---|---|---|---|
| KGB2L | 2 litri | 600 pezzi/ora | 40 kN | 50 mm, L/P 25 | 30 kg/ora | 12-18kW |
| KGB2D | 2 litri | 600×2 | 40 kN | 60 mm, L/P 25 | 55 kg/ora | 12-18kW |
| KGB5L | 5 l | 500 pezzi/ora | 65 kN | 60 mm, L/P 25 | 55 kg/ora | 16-25kW |
| KGB5D | 5 l | 500×2 | 65 kN | 70 mm, L/P 25 | 80 kg/ora | 16-25kW |
| KGB15L | 15 l | 450 pezzi/ora | 165 kN | 75 mm, L/P 25 | 100 kg/ora | 25–34 kW |
| KGB15D | 15 l | 450×2 | 165 kN | 90 mm, L/P 25 | 120 kg/ora | 25–34 kW |
| KGH15L | 15 l | 500 pezzi/ora | 200 kN | 80 mm, L/P 25 | 150 kg/ora | 40–50 chilowatt |
| KGH15D | 15 l | 500×2 | 200 kN | 90 mm, L/P 25 | 180 kg/ora | 40–50 chilowatt |
| KGH30L | 30 l | 450 pezzi/ora | 300kN | 90 mm, L/P 25 | 180 kg/ora | 70–80 kW |
| KGH30D | 30 l | 450×2 | 300kN | 100 mm, L/P 25 | 300 kg/ora | 70–80 kW |
Ora i calcoli che trasformano quei numeri in un piano di produzione.
Due regole rendono onesto questo declassamento. Le pareti più spesse si raffreddano più lentamente, quindi le parti pesanti si riducono di più rispetto a quelle leggere. E i cambi consumano ore che non compaiono mai in un numero di tempo di ciclo.
Misura il tuo declassamento dopo l'installazione. Far funzionare la macchina a vuoto per confermare il ciclo di asciugatura, quindi eseguire un turno di produzione completo e dividere le parti buone per ore. Questo rapporto diventa il tuo fattore di pianificazione e rimane stabile una volta che il processo si è stabilizzato.
Abbina la linea, non solo la macchina:dimensionare la produzione del soffiaggio rispetto alla linea di riempimento, non isolatamente. Una macchina che supera il tuo riempitore crea inventario e disordine sul pavimento. Moltiplica i pezzi orari pianificati per le ore di turno, dividi per bottiglie per cassa e confronta il numero con la produttività delle casse a valle e dei pallet prima dell'acquisto.
Materiali e progettazione delle parti
L'estrusione continua utilizza PE, PP, PVC e PA. L'HDPE trasporta la maggior parte delle bottiglie e delle taniche funzionanti e la sua finestra di lavorazione tollerante spiega perché domina la categoria.
La vite fa il vero lavoro. Il suo diametro e il rapporto lunghezza-diametro determinano la quantità di resina che la macchina scioglie all'ora e ciò limita la produzione prima di qualsiasi altra cosa. Le nostre macchine utilizzano viti da 50 a 100 mm a L/D 25, con da 3 a 5 zone di riscaldamento sul cilindro e da 3×5 a 3×8 sezioni di riscaldamento nella testa della filiera.
| Materiale | Prodotti tipici | Cosa guardare |
|---|---|---|
| HDPE | Bottiglie di detersivi, taniche, taniche di olio motore, latticini | Molto indulgente. Adatta l'indice di fusione al peso del pezzo: MFI inferiore per pezzi più grandi |
| PP | Imballaggi riempiti a caldo e a temperatura più elevata | Finestra di elaborazione più ristretta; si raffredda più lentamente, quindi i cicli si allungano |
| PVC | Bottiglie trasparenti, imballaggi chimici speciali | Sensibile al calore. Si degrada se fa caldo; spurgare prima di qualsiasi interruzione |
| Miscele rimacinate | Riduzione dei costi per la maggior parte dei prodotti | Miscelare in rapporto controllato; il rimacinato contaminato trasporta granelli nella massa fusa |
La progettazione delle parti stabilisce limiti che la macchina non può superare. I sottosquadri profondi combattono il pinch-off. Gli angoli acuti assottigliano il muro nel punto in cui il parison si estende maggiormente. I manici necessitano di un diametro della testa della filiera sufficiente per essere formati in modo pulito: le nostre teste hanno una lunghezza compresa tra 90 e 220 mm sui modelli con fustella singola.
Porta il disegno al tuo fornitore prima di tagliare uno stampo. Nella nostra esperienza, la maggior parte dei reclami relativi allo spessore delle pareti risalgono a una decisione di progettazione piuttosto che a un'impostazione della macchina e un'ora sul disegno evita settimane di tentativi ed errori.
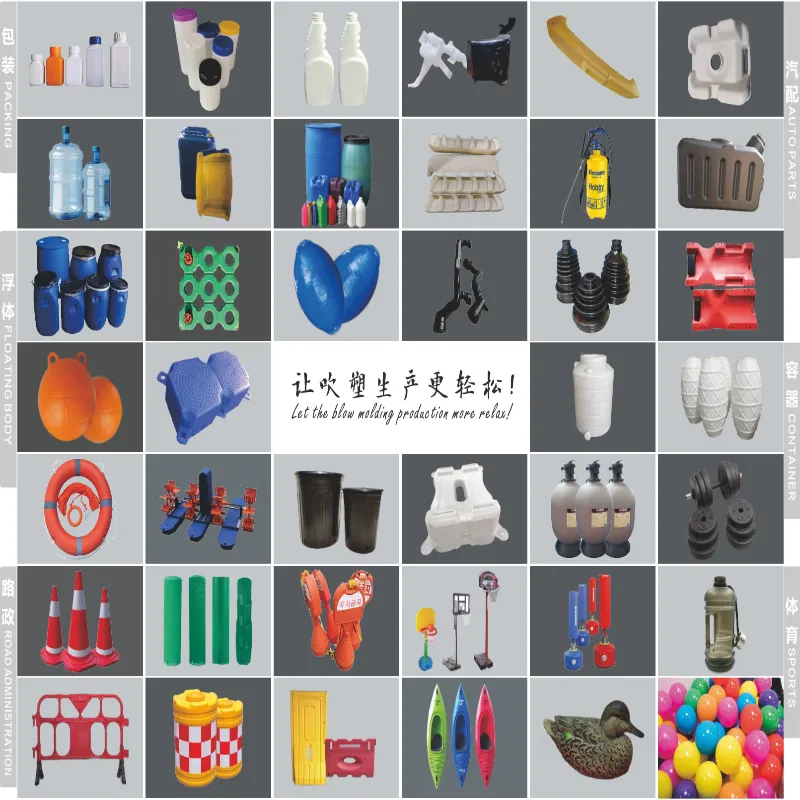
I livelli aprono più opzioni. Una testa di coestrusione aggiunge una pelle colorata, una striscia trasparente o un nucleo riciclato sepolto, tutto nello stesso scatto. Le nostre macchine a braccio curvo eseguono da 1 a 6 strati, ricoperti interamente inguida multistrato.
Automazione, controlli ed energia
Lo stack di controllo decide se la qualità viene mantenuta durante i turni. Chiedi a qualsiasi fornitore cosa c'è dentro e aspettati nomi, non aggettivi.
Le nostre macchine utilizzano PLC Mitsubishi, servocontrollo MOOG, HMI Weinview e componenti OMRON, Schneider e GEFRAN. Il controllo programmato dello spessore della parete varia la distanza della matrice durante l'iniezione, mettendo il materiale dove la parte ne ha bisogno e togliendolo dove non è necessario.
Per l'integrazione della linea porre tre domande specifiche: quali protocolli espone il PLC per la connessione MES o SCADA, se gli allarmi vengono esportati come dati strutturati e se il fornitore offre la diagnostica remota. Forniamo il monitoraggio remoto IoT in modo che i nostri ingegneri possano ispezionare una macchina in tempo reale e segnalare problemi prima che interrompano la produzione.
L’energia merita un’analisi a parte. Dominano tre carichi: il riscaldamento del barile, il sistema di azionamento e il raffreddamento. La tabella sopra elenca il consumo medio per modello e la portata dell'acqua di raffreddamento varia da 50 a 180 l/min a seconda delle dimensioni della macchina.
Confronta i fornitori in base alla cifra per pezzo, non al prelievo orario. Una macchina più veloce distribuisce gli stessi kilowatt su più bottiglie, il che spesso rende la macchina di qualità superiore quella più economica da gestire.
Economia del ciclo di vita: quanto costa possedere la macchina
Il prezzo di acquisto è un pagamento. La proprietà dura da un decennio. Cinque fattori determinano il costo di capitale e quattro determinano il costo operativo.
| Determinante dei costi | Categoria | Note |
|---|---|---|
| Dimensioni della macchina e numero di stazioni | Capitale | La variabile singola più grande |
| Conteggio degli strati | Capitale | Ogni strato aggiunge un estrusore e una complessità della testa |
| Stampi e cavità | Capitale | Di solito quotato separatamente: budget per loro |
| Automazione a valle | Capitale | Sbavatura, prova di tenuta, trasporto |
| Energia | Operativo | Utilizzare la cifra per parte sopra |
| Lavoro | Operativo | Caduta brusca con sbavatura e movimentazione automatizzate |
| Scartare e rimacinare | Operativo | La chiusura del ciclo di rimacinatura recupera la flash già pagata |
| Ricambi e manutenzione | Operativo | Bilancio annuale; immagazzinare articoli fast-wear sul posto |
Costruisci il tuo modello di rimborso sul delta, non sul totale. Confronta la nuova linea con quella che utilizzi oggi: pezzi orari guadagnati, ore di manodopera risparmiate, scarti ridotti, energia per pezzo modificata. Dividi il costo della macchina e degli utensili per il guadagno annuale e avrai un periodo di recupero dell'investimento in termini tuoi anziché di quelli del fornitore.
Modalità di manutenzione e di guasto
Il tempo di attività dipende da un programma, non dalla fortuna. Pianificare tre livelli di lavoro.
| Intervallo | Compiti |
|---|---|
| Quotidiano | Controllare i riscaldatori e le temperature della testa dello stampo; pulire l'area di schiacciamento; verificare il flusso e la pressione dell'acqua di raffreddamento |
| Settimanale | Ispezionare le superfici di bloccaggio e i perni di posizionamento; controllare le pressioni del servo e dell'idraulica; rivedere il tasso di scarto per la deriva |
| Trimestrale | Eseguire la diagnostica delle prestazioni; ispezionare il sistema di lubrificazione; calibrare i componenti critici |
| Annualmente | Controllare l'usura della vite e del cilindro; effettuare la manutenzione della testa della filiera; rivedere l'intero inventario dei pezzi di ricambio |
Le modalità di guasto più comuni seguono schemi: i bordi usurati indeboliscono le saldature di base, le zone del riscaldatore che si spostano modificano la distribuzione delle pareti e le superfici di bloccaggio smussate lasciano apparire bave. Ognuno si presenta prima come un difetto della parte.
La formazione degli operatori si ripaga più velocemente di qualsiasi pezzo di ricambio. Conferma ciò che il tuo fornitore include e conferma che l'installazione copre le procedure di protezione e blocco della macchina in base ai requisiti di sicurezza locali: negli Stati Uniti, ciò significa che la conformità OSHA è approvata prima che la linea entri in produzione.
Chiedere informazioni sulla garanzia per iscritto:il nostro funziona per un anno sull'intera macchina dall'arrivo in fabbrica, con componenti principali come il controller dello spessore delle pareti MOOG e i servomotori che si estendono a due anni. Chiedi a qualsiasi fornitore cosa copre la garanzia, cosa esclude e quanto velocemente i pezzi di ricambio raggiungono il tuo paese.
Scegliere la configurazione
Lavorare in questo ordine: il volume del contenitore e il materiale restringono la classe della macchina, il volume annuale determina la stazione singola o doppia e i requisiti dello strato determinano il movimento dello stampo o il braccio curvo. Le cavità quindi ridimensionano l'output in base alla previsione.
Nostroguida alla selezione in cinque passaggipercorre il percorso di dimensionamento in dettaglio. Per i contenitori superiori a 30 litri, il parison diventa troppo pesante per l'estrusione continua e la decisione si sposta sulle macchine ad accumulo, coperte dal nostroaccumulatore vs confronto continuo.
Domande frequenti
Cos'è una macchina per soffiaggio continuo?
Una macchina per soffiaggio continuo estrude un tubo continuo di plastica fusa, chiamato parison, mentre una o due stazioni di stampo si muovono per catturarlo, chiuderlo e gonfiare la parte. L'estrusore non si ferma mai. Questo è adatto a contenitori di piccole e medie dimensioni in HDPE, PP e PVC: bottiglie, taniche e imballaggi di lubrificanti. I pezzi di grandi dimensioni utilizzano invece macchine ad accumulo, perché un pesante parison sospeso si allunga prima che lo stampo si chiuda.
Come posso calcolare le bottiglie all'ora dal tempo di ciclo e dalle cavità?
Moltiplicare i cicli orari per le cavità per testa della filiera per il conteggio delle stazioni. Una macchina da 600 cicli di asciugatura all'ora con testa a 2 cavità su doppia stazione raggiunge teoricamente i 2.400 pezzi all'ora. Quindi applicare un declassamento realistico per il raffreddamento, la movimentazione e il cambio, poiché le classificazioni del catalogo mostrano che la macchina funziona a vuoto. Pianificare la capacità sul numero declassato.
Quali materiali funzionano su una macchina per soffiaggio continuo?
HDPE, PP, PVC e PA funzionano bene su macchine per soffiaggio a estrusione continua. L'HDPE domina la produzione di bottiglie e taniche. Abbina la vite al materiale: i gradi più rigidi richiedono una maggiore capacità di fusione, motivo per cui il diametro della vite e il rapporto lunghezza/diametro sono importanti. Le bottiglie per bevande in PET trasparente utilizzano un processo diverso – lo stampaggio a soffiaggio e stiramento a iniezione – e macchine diverse.
Quanta energia consuma una macchina per soffiaggio continuo?
Il consumo medio di energia varia in base alle dimensioni della macchina. Le macchine continue Kinggle funzionano da 12 a 18 kW nella classe da 2 L, da 16 a 25 kW nella classe da 5 L, da 25 a 34 kW nella classe da 15 L e da 40 a 80 kW sui modelli a braccio curvo ad alta velocità. Confronta i fornitori in termini di energia per pezzo finito anziché per ora, poiché una macchina più veloce distribuisce lo stesso prelievo su più pezzi.
Di quale manutenzione ha bisogno una linea di soffiaggio continuo?
Pianificare il lavoro giornaliero, settimanale e trimestrale. Ogni giorno: controllare i riscaldatori della testa dello stampo, pulire l'area di schiacciamento, verificare il flusso dell'acqua di raffreddamento. Settimanalmente: ispezionare le superfici di bloccaggio e le pressioni idrauliche o servoassistite. Trimestralmente: eseguire la diagnostica delle prestazioni, ispezionare il sistema di lubrificazione e calibrare i componenti critici. Tieni i ricambi a usura rapida sul posto, poiché una parte mancante costa di più in termini di fermo macchina che in inventario.
Il passaggio successivo dipende da dove ti trovi
Invia i dettagli del tuo contenitore (volume, materiale, spessore delle pareti, output target) e i nostri ingegneri risponderanno con il percorso giusto per la tua fase:
- Provare un nuovo prodotto?Consiglieremo una configurazione iniziale ed eseguiremo la tua parte in una prova di esempio.
- Aggiungere capacità?Costruiremo i calcoli di output rispetto alla riga di riempimento e citeremo il modello corrispondente.
- Sostituire una macchina obsoleta?Confronteremo l'energia per pezzo e scarto con la tua linea attuale, quindi il ritorno dell'investimento deriva dai tuoi numeri.
Ogni preventivo indica il modello, i componenti, i termini commerciali e i tempi di consegna: i modelli normali durano dai 30 ai 40 giorni, le versioni personalizzate dai 60 ai 120 giorni. Sfoglia ilgamma completa di macchine continuementre raccogli i tuoi numeri.
Richiedi una configurazione e un preventivo →Una macchina per soffiaggio continuo si guadagna il suo posto grazie al ritmo: un estrusore che non si ferma mai, stampi che tengono il passo e una linea adatta alla tua riempitrice. Ottieni la configurazione, il numero di cavità e il declassamento corretto e i calcoli di output valgono in produzione. Vedi i modelli e le specifiche nelgamma di macchine per soffiaggio continuo.