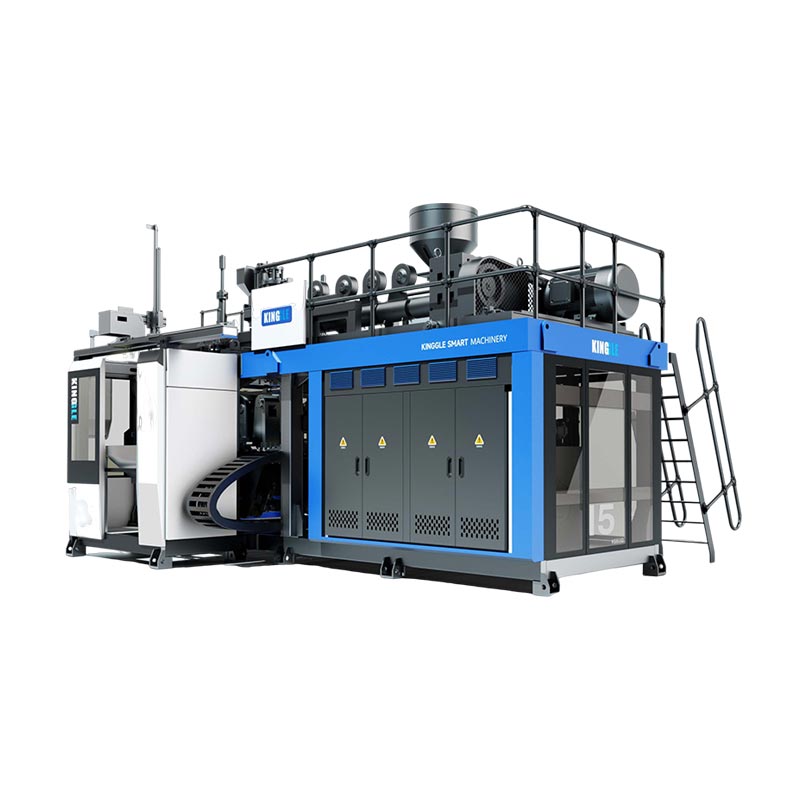
Il soffiaggio automobilistico può produrre parti cave come condotti dell'aria e serbatoi di liquidi. La selezione dell'attrezzatura inizia con il disegno della parte, la resina specificata e i requisiti di accettazione. Il volume pubblicizzato del contenitore di una macchina non può da solo stabilire se formerà un particolare condotto, ospiterà il suo stampo o fornirà il risultato finito richiesto.
Un'utile revisione dell'acquisto segue la parte attraverso l'intero processo: formatura, rimozione, rifinitura, assemblaggio e ispezione. Risolvere i requisiti obbligatori di prodotti e attrezzature prima di confrontare la produzione nominale o il prezzo. Altrimenti, un ciclo di stampaggio veloce può nascondere una cella di produzione che non riesce ancora a raggiungere l’obiettivo di consegna.

Soffiaggio di parti automobilistiche: applicazioni e idoneità del processo
Raggruppare le parti automobilistiche in base a ciò che devono fare, piuttosto che al fatto che sono vuote. Un condotto dell'aria dell'abitacolo, un componente della presa d'aria del motore e un serbatoio del liquido necessitano di revisioni diverse. Le loro condizioni operative e le loro interfacce determinano le domande a cui una proposta di macchina deve rispondere.
| Parte della famiglia | Input da stabilire | Domande su attrezzature e utensili |
|---|---|---|
| Condotti HVAC della cabina | Percorso dell'aria, geometria della connessione, spazio di installazione e controlli funzionali specificati | Il percorso proposto può formare il corpo e lasciare luoghi accessibili di rifinitura e ispezione? |
| Parti della presa d'aria del motore | Condizioni specifiche di temperatura, pressione o vuoto, esposizione ai mezzi e requisiti di connessione | La resina, il percorso di formazione e la cella completa sono adatti a queste condizioni particolari? |
| Serbatoi di liquidi | Fluido, condizioni di servizio, porte, caratteristiche di montaggio e criteri di accettazione | Come verrà prodotta e verificata la scocca, le interfacce e gli eventuali successivi assemblaggi? |
| Altre parti tecniche cave | Casi di carico, dimensioni, caratteristiche di assieme e destinazione d'uso | È adatto lo stampaggio per soffiaggio o è opportuno confrontare un altro percorso di formatura o giunzione? |
Mantenere i progetti relativi ai sistemi di alimentazione su un percorso di approvazione separato. Per esempio,RISE descrive i test antincendio sui serbatoi di carburante in plasticaai sensi del regolamento UN 34, allegato 5, clausola 5. Si tratta di un ambito di prova specifico, non di una lista di controllo di approvazione completa. Stabilire il mercato applicabile, i requisiti e le responsabilità di approvazione per l’effettivo progetto del sistema di alimentazione; un catalogo di macchine che elenca i “serbatoi per auto” non stabilisce una produzione conforme di serbatoi di carburante.
Condotti HVAC stampati a soffiaggio: geometria, interfacce e requisiti della macchina
Per i condotti HVAC soffiati, rivedere insieme il percorso dell'aria e ogni connessione. Un corpo che può essere formato ha ancora bisogno di aperture che possano essere ritagliate, localizzate e controllate. Le condutture in plastica personalizzate dovrebbero quindi raggiungere la fase di preventivo con la geometria stampata e la geometria finita prevista definite.
Ventilazione separata della cabina dai requisiti di aspirazione dell'aria del motore
Non trasferire il materiale della presa d'aria del motore o le condizioni di prova in un condotto dell'abitacolo semplicemente perché entrambi trasportano aria. Registrare l'ambiente di installazione, il materiale approvato e i controlli richiesti per la parte specifica. Se la pressione, il vuoto, i cicli di temperatura o l'esposizione ai fluidi sono importanti, identificare le condizioni rilevanti nelle specifiche del progetto.
Controlla la connessione finita, non solo l'apertura stampata
Contrassegnare le estremità della connessione, i riferimenti di montaggio, le modifiche alla sezione e le posizioni di ritaglio proposte sul disegno. Quindi controllare come si posizionerà la parte in un dispositivo di finitura o ispezione. Un'utile domanda di revisione è se lo stesso sistema di riferimento può posizionare la parte in modo coerente durante la rifinitura, la misurazione e l'assemblaggio.
Specificare eventuali controlli di flusso, passaggio, adattamento o tenuta richiesti prima di definire la cella. Questi controlli potrebbero richiedere apparecchiature dedicate o stazioni separate. Dovrebbero avere un fornitore assegnato e un metodo di accettazione, anziché essere considerati forniti con la macchina per soffiaggio.
Scegliere il percorso del processo prima di scegliere la dimensione della macchina
Discuti su come il parison raggiungerà la cavità dello stampo prima di selezionare una macchina più grande. Un parison è il tubo cavo caldo che il processo forma e gonfia. La sua manovrabilità e posizionamento devono adattarsi alla geometria.
Estrusione convenzionale contro soffiaggio ad aspirazione 3D
Spiegazione tecnica di Toray sullo stampaggio ad aspirazione e soffiaggio 3Ddescrive l'aspirazione che introduce il parison in una cavità dello stampo per forme cave lunghe e complesse. Si tratta di una disposizione di processo distinta. Una macchina per estrusione-soffiaggio convenzionale con un robot per la rimozione dei pezzi non dovrebbe essere trattata come una prova equivalente di tale capacità.
Per un percorso complicato, richiedere una revisione del percorso di formatura utilizzando la geometria e la resina effettive. Confronta lo stampaggio a estrusione-soffiaggio convenzionale, un posizionamento specializzato o un percorso di aspirazione e le sezioni stampate unite, ove appropriato. Il confronto dovrebbe riguardare la fattibilità della formatura, le interfacce e il lavoro a valle, piuttosto che dare per scontato che un percorso sia adatto a ogni condotto automobilistico.
Mantenere separate l'erogazione del materiale fuso e la configurazione dell'azionamento
L'estrusione continua e il funzionamento della testa dell'accumulatore descrivono l'erogazione del materiale fuso. Il posizionamento di Parison descrive una parte diversa del processo. Gli azionamenti idraulici, servoidraulici ed elettrici descrivono l'attuazione. Il confronto di questi su assi separati rende le citazioni più facili da interpretare e impedisce a un'etichetta di automazione di sostituire una capacità di formatura.
Seleziona le resine per soffiaggio per l'effettiva applicazione automobilistica
Specificare il grado, non solo la famiglia dei polimeri. "PA" o "PP" lasciano aperte domande su rinforzo, modifica, comportamento di lavorazione e idoneità per la parte prevista. Quello di EnvalorPortafoglio Durethan PA6, ad esempio, distingue i gradi per soffiaggio e i gradi rinforzati per tubi e condotti dell'aria. Un nome di famiglia non identifica una ricetta intercambiabile.
Abbinare la preparazione del materiale e la plastificazione al grado
Ottenere le attuali istruzioni di lavorazione specifiche per la qualità. Controllare la disposizione proposta per l'essiccazione e l'alimentazione, la misurazione dell'umidità ove richiesto, l'idoneità della vite e della testa, il controllo della temperatura e qualsiasi specifica relativa alla resistenza all'usura necessaria per il composto. Si tratta di elementi di conferma tecnica, non di ragioni per pubblicare una temperatura di essiccazione per tutti i tecnopolimeri.
Toray identifica la viscosità del fuso e la stabilità del mantenimento della forma come rilevanti per l'idoneità della resina per soffiaggio. Registrare le condizioni del materiale e le impostazioni del processo durante una prova in modo da poter analizzare un problema di formatura rispetto a una ricetta nota. Non accettare il tasso di estrusione dell'HDPE pubblicato da una macchina come prova del suo tasso di consegna con una resina diversa.
Mantenere il macinato entro la ricetta approvata
Registrare la fonte, la cronologia della lavorazione e la proporzione proposta di macinato, insieme all'autorizzazione del cliente e ai controlli necessari per qualificare la ricetta. Testare il mix produttivo previsto. Una prova utilizzando solo resina vergine non stabilisce le prestazioni con una successiva aggiunta di rimacinato.
Tradurre il disegno della parte in requisiti dell'attrezzatura per soffiaggio
Utilizzare una tabella dai requisiti alle prove per esaminare le attrezzature di soffiaggio. Ciascun requisito obbligatorio necessita di una specifica, di un disegno o di un verbale di prova corrispondente. Gli elementi non risolti dovrebbero rimanere visibili finché la parte responsabile non li chiude.
| Requisito | Controlla la proposta | Prove e chiusura |
|---|---|---|
| Domanda di materiale e quantità lorda | Plastificazione specifica del grado, pallina utilizzabile e consegna; includere gli scarti di lavorazione anziché il solo peso finito | Registrazione del materiale e prova di formazione rappresentativa |
| Installazione dello stampo | Involucro, montaggio, spessore e massa dello stampo, utenze e accesso al servizio | Disegno interfaccia stampo-macchina |
| Apertura e rimozione | Spazio di apertura, movimenti dello stampo richiesti, percorso della pinza e spazio libero per la parte calda | Revisione del movimento e sequenza di rimozione assistita |
| Regioni critiche della parete | Attrezzatura della testa, controllo del parison e posizioni di ispezione proposte | Misurazioni mappate rispetto ai limiti di disegno |
| Interfacce finite | Attrezzature di rifilatura, unione, assemblaggio e posizionamento | Verifiche dimensionali e funzionali del pezzo finito |
| Uscita accettata | Cella completa, punto di conteggio, regole di interruzione e gestione degli scarti | Prova a tempo con quantità accettate e record di stop |
Come esaminerei un progetto di soffiaggio automobilistico
Per un progetto di soffiaggio automobilistico, rivedrei il disegno della parte prima di discutere la capacità della macchina. Le mie domande iniziali riguarderebbero la qualità del materiale, l'ambiente operativo, i punti di connessione e i requisiti di accettazione. Il volume nominale del contenitore di una macchina rimarrebbe un riferimento di screening, non la base per approvare un condotto o un serbatoio irregolare.
Se una parte di prova raggiungesse il suo obiettivo di peso ma non superasse un controllo locale dello spessore della parete, indagherei sulla distribuzione del materiale prima di aumentare il peso complessivo della parte. Confronterei le posizioni di ispezione specificate con il profilo del parison, la preparazione del materiale, gli strumenti e le impostazioni del processo registrate. L'aggiunta di materiale ovunque rimarrebbe una modifica proposta fino a quando i controlli delle parti pertinenti non avessero dimostrato che risolveva il problema.
La revisione dell'attrezzatura riguarderebbe qualcosa di più del semplice inserimento dello stampo tra le piastre. Controllerei il montaggio, lo spessore dello stampo, lo spazio di apertura, i movimenti richiesti e il percorso completo di rimozione del pezzo. Anche le porte e le caratteristiche di montaggio necessitano di un piano chiaro per la rifinitura, il posizionamento e l'ispezione dopo lo stampaggio.
Per un tipo di plastica tecnica specificata, richiederei la guida alla lavorazione e verificherei la disposizione proposta di asciugatura, alimentazione, vite e testa. Non utilizzerei il valore della produttività dell'HDPE come prova delle prestazioni con un'altra resina. Qualsiasi ricetta di rimacinato proposta rimarrebbe soggetta ai requisiti del materiale e del cliente applicabili.
Prima di approvare la cella di produzione, includerei il lavoro a valle nel piano di prova. Un condotto stampato deve comunque superare le fasi concordate di rifinitura, assemblaggio e ispezione. Registrerei i risultati accettati, le interruzioni e gli aggiustamenti manuali, quindi separerei i requisiti superati dagli elementi che necessitano di correzioni o ulteriori prove.
La mia raccomandazione dipenderebbe da questi risultati. Una macchina più grande non sarebbe la mia risposta automatica a un deficit di produzione; Innanzitutto stabilirei se la restrizione deriva dallo stampaggio, dalla manipolazione, dalla finitura o dall'ispezione.
Progettazione dello stampo di soffiaggio, distribuzione delle pareti e interfacce critiche
Il peso di una parte finita è una misura dell'intero oggetto. Non è in grado di identificare lo spessore in corrispondenza di una piega, di una connessione o di una schiacciatura. Stabilisci le posizioni di ispezione dal disegno e dalla funzione, quindi confronta le misurazioni effettuate in una condizione della parte definita.
Controllo longitudinale e circonferenziale separato
Esaminare la programmazione del parison longitudinale separatamente dalla distribuzione della parete attorno alla circonferenza della parte. Toray descrive il controllo dello spessore della parete del raggio nella sua discussione sul processo di aspirazione 3D. Confermare le effettive funzioni di controllo del sistema proposto; un numero elevato di punti di programmazione da solo non dimostra che ogni posizione critica raggiungerà il proprio limite.
Per un guasto locale, mappare la misurazione sulla sua posizione sulla parte ed esaminare le variabili rilevanti del processo e dell'attrezzatura. Mantieni tracciabili le modifiche in modo che i loro effetti possano essere controllati. L'esistenteguida alla programmazione parisonspiega l'argomento del controllo in modo più dettagliato.
Portare i riferimenti attraverso la finitura e l'assemblaggio
Definire la modalità di misurazione delle porte, dei bordi tagliati e delle caratteristiche di montaggio rispetto ai riferimenti specificati. Concordare il supporto e le condizioni di misurazione della parte. Esaminare queste interfacce con i fornitori di stampi e attrezzature utilizzando ilprogettazione stampi e controlli interfaccia macchina, invece di trattare la finitura come una questione separata dopo l'approvazione dello stampo.
Definire la cella completa di soffiaggio automobilistico
Disegna il percorso dalla preparazione della resina al punto di conteggio delle parti accettate. Includere rimozione, rifilatura, apertura, unione, assemblaggio e ispezione solo dove la parte ne ha bisogno. Per ogni operazione nominare il fornitore, la prova di accettazione e la responsabilità dell'integrazione.
Controllare le interfacce delle stazioni: come viene trasferito un pezzo, come si trova, cosa succede quando una stazione a valle si ferma e come vengono separati i pezzi scartati. Un preventivo dovrebbe distinguere l'attrezzatura fornita dal costruttore della macchina da quella fornita da altri. ILguida alla configurazione della linea automatizzatacopre questi limiti di offerta.
Scegli le ispezioni in base alla funzione e alle specifiche della parte. Un test di tenuta, ove richiesto, non sostituisce la prova dimensionale, di passaggio, di assemblaggio o di durabilità. Evitare un elenco di test generico per ogni applicazione automobilistica.
Dimostrare separatamente la parte e il processo di produzione
Pianificare una prova rappresentativa sulla revisione del disegno, sul materiale approvato e sulla ricetta prevista. Registrare lo stampo, la configurazione, il lotto di materiale e il piano di misurazione. Conservare insieme al registro del ciclo le quantità accettate, i motivi dello scarto, le fermate e gli interventi manuali.
Il test della macchina del fornitore e l'approvazione della parte di produzione del cliente hanno scopi diversi.Panoramica pubblica del PPAP dell'AIAGcollega l'approvazione delle parti di produzione al rispetto costante dei record e delle specifiche di progettazione durante un ciclo di produzione effettivo ai ritmi di produzione. Tale ambito è più ampio della dimostrazione del movimento di una macchina o della produzione di un campione accettabile.
| Attività | Domanda a cui si rivolge | Prove da definire | Non si stabilisce da solo |
|---|---|---|---|
| GRASSO macchina o cella | L'attrezzatura fornita soddisfa l'ambito di accettazione concordato? | Verifiche contrattuali, configurazione, condizioni di prova e registrazione a partita aperta | Tutte le funzioni dei pezzi finiti o l'approvazione della produzione del cliente |
| Convalida funzionale della parte | La parte finita soddisfa i requisiti di utilizzo specificati? | Registri dimensionali, di assemblaggio, funzionali e di durabilità applicabili | Prestazioni di produzione sostenute al di fuori delle condizioni valutate |
| Approvazione della parte di produzione del cliente | Il processo di produzione previsto soddisfa i requisiti di approvazione applicabili del cliente? | Presentazioni definite dal cliente e prove di produzione, incluso PPAP ove richiesto | Approvazione di un materiale, disegno o processo modificato senza la revisione richiesta |
Impostare le quantità di campione, la durata della prova, i metodi di misurazione ed eventuali criteri statistici nel piano di accettazione del progetto. Non prendere in prestito un target Cpk universale o una durata di esecuzione da un articolo di macchina generico. Per la parte relativa all'attrezzatura, utilizzare il fileGuida alla pianificazione FATper stabilire i controlli concordati.
Chiudere ogni requisito come superato, che richiede lavoro correttivo e ripetere il test o non ancora verificato. Assegnare un proprietario e un'evidenza di chiusura alle ultime due categorie. Mantenere questi stati separati impedisce che una prova incompleta diventi una versione di produzione apparente.
Confrontare output e costi al limite della parte accettata
Conta i pezzi finiti di automobili che superano i controlli concordati. Indicare se l'obiettivo include cambi, interruzioni e operazioni a valle e utilizzare la stessa base temporale per ogni stazione. Vedi ilguida al calcolo del tasso di produzioneper la distinzione tra cicli nominali e output accettato.
Valutazione di una cella di condotta HVAC oltre il suo ciclo di stampaggio
Per un ipotetico progetto di condotti HVAC per autoveicoli, inizierei con un requisito di 95 parti accettate per ora programmata. Si presuppone uno stampo a cavità singola, un ciclo di stampaggio di 32 secondi, una disponibilità della fase di stampaggio del 90% e una resa finale accettata del 96% nell'intero processo.
La velocità di stampaggio nominale sarebbe di 3.600 ÷ 32, ovvero 112,5 pezzi all'ora. Applicando la disponibilità di tiratura presunta lascerebbe una capacità della fase di stampaggio di 101,25 parti per ora programmata.
Quella cifra non stabilirebbe la produzione finale. Paragonerei anche la capacità di rifilatura, movimentazione e ispezione. La tabella seguente mostra due scenari di pianificazione, presupponendo l'assenza di ulteriori perdite di trasferimento o interazioni tra le interruzioni delle stazioni. Entrambi i dati di capacità downstream utilizzano orari programmati e tengono già conto delle previste interruzioni delle stazioni; la resa del 96% viene applicata una volta alla fine.
| Misura progettuale | Scenario downstream iniziale | Scenario downstream rivisto |
|---|---|---|
| Capacità della fase di stampaggio | 101,25 parti/ora | 101,25 parti/ora |
| Capacità di elaborazione a valle | 90 pezzi/ora | 105 parti/ora |
| Rendimento finale accettato presunto | 96% | 96% |
| Output accettato previsto | 86,4 parti/ora | 97,2 parti/ora |
| Output accettato richiesto | 95 parti/ora | 95 parti/ora |
Nello scenario iniziale, la capacità a valle limiterebbe la cella a 90 parti all’ora prima del limite di rendimento finale. La produzione accettata prevista sarebbe quindi 90 × 0,96 = 86,4 parti all'ora, inferiore al requisito.
Successivamente valuterei un sistema a valle in grado di elaborare 105 pezzi all'ora. Con la fase di stampaggio che limita l’offerta, la produzione accettata prevista diventerebbe 101,25 × 0,96 = 97,2 parti all’ora.
Il calcolo rivisto supererebbe l’obiettivo solo di 2,2 parti all’ora. Lo considererei un margine di pianificazione limitato, non una prova di un tasso di produzione approvato. Una prova rappresentativa sulle celle dovrebbe comunque stabilire il ciclo effettivo, le interruzioni, le prestazioni a valle e la resa accettata.
Questo confronto indirizzerebbe la revisione tecnica verso la disposizione di finitura e ispezione prima di richiedere una macchina per soffiaggio più grande.
Confrontare lo stesso ambito di produzione
Separare in ogni proposta i costi relativi a macchina, stampo, preparazione del materiale, attrezzature di finitura, ispezione, integrazione e prova. Il prezzo della sola macchina non può essere confrontato direttamente con il prezzo della cella completa. Valutare la capacità aggiuntiva rispetto alla produzione accettata e alla domanda del progetto; non dare per scontato che una macchina più grande eliminerà un collo di bottiglia a valle.
Preparare una richiesta di offerta di componenti automobilistici per Kinggle
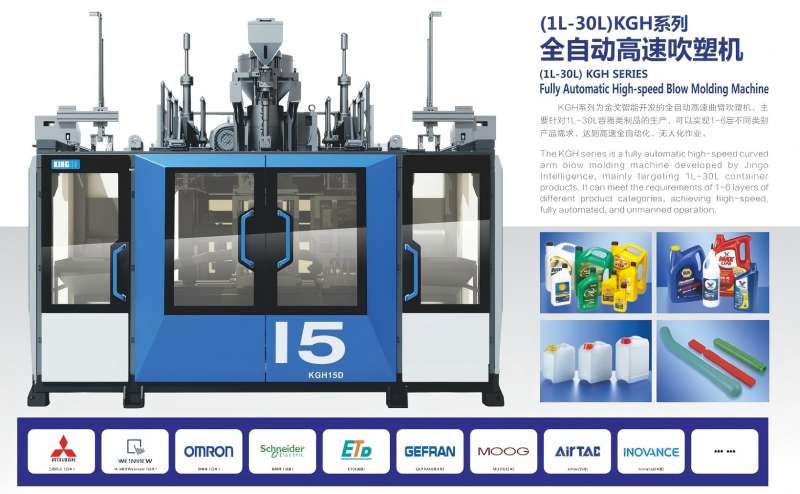
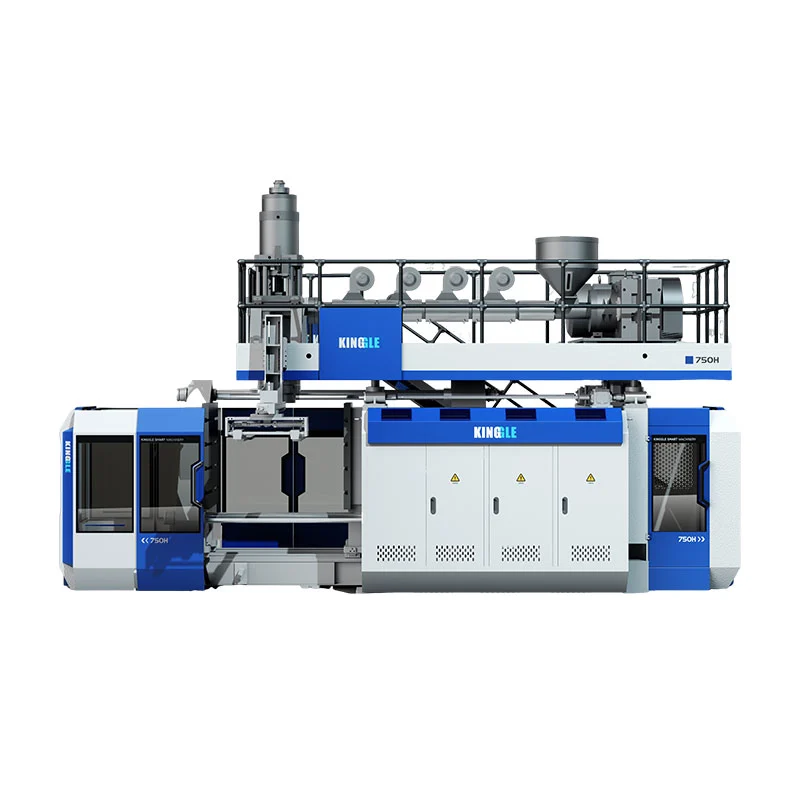
Le piattaforme di accumulatori pubblicate da Kinggle forniscono riferimenti alle specifiche per una discussione iniziale. Non si tratta di selezioni automatiche per l'ipotetico esempio di condotto o per ogni parte automobilistica. Il materiale proposto, lo stampo e l'ambito di produzione completo necessitano ancora di una revisione tecnica.
| Campo di riferimento | KGB80A | KGB100B |
|---|---|---|
| Capacità massima del contenitore pubblicizzata | 30 l | 120 litri |
| Forza di serraggio | 215 kN | 440kN |
| Dimensioni della piastra dello stampo, L × A | 750×860 mm | 1.200×1.200 millimetri |
| Dimensione massima dello stampo, L × A | 520×860 mm | 920×1.200 mm |
| Spessore dello stampo | da 360 a 420 mm | Da 510 a 600 mm |
| Connessione all'applicazione elencata | Condutture di ricambi auto | Ricambi auto e serbatoi per auto |
La tabella riproduce i campi selezionati dalle pagine dei prodotti Kinggle collegate. La dimensione della piastra e la dimensione massima dello stampo sono campi diversi. Nessuno dei due conferma un inviluppo di movimento completo, una potenza specifica per il grado, un processo di aspirazione specializzato o l'approvazione del sistema di alimentazione. Richiedere il disegno e la configurazione dell'interfaccia per la build proposta.

Invia un pacchetto di revisione, non solo il volume della macchina richiesto
- Disegni di parti 3D e 2D con revisioni, geometria finita, riferimenti e requisiti critici di pareti o interfacce.
- Il grado di resina specificato, la ricetta di produzione approvata e le relative istruzioni di lavorazione.
- Peso del pezzo, disposizione dello stampo pianificata, informazioni sugli utensili esistenti e sequenza di finitura proposta.
- Produzione accettata richiesta con base temporale, domanda annuale, mix di prodotti e requisiti di ispezione.
- Condizioni del sito e un elenco chiaro di chi fornisce lo stampo, gli ausiliari, la finitura, l'ispezione e l'integrazione.
Questi input consentono alla revisione tecnica di affrontare i requisiti irrisolti e le condizioni di prova prima che la configurazione della macchina venga finalizzata.
Domande frequenti
Ogni condotto dell'aria automobilistico può essere realizzato su una macchina per soffiaggio convenzionale?
No. Rivedi la geometria, la resina specificata, le interfacce e l'accesso agli strumenti. Alcune forme richiedono la valutazione del posizionamento specializzato del parison, dello stampaggio con aspirazione e soffiaggio o delle sezioni unite. Una macchina convenzionale con un robot da asporto non garantisce da sola tali capacità di formatura.
Il volume dell'accumulatore è sufficiente per selezionare una macchina per una parte automobilistica?
No. Anche la domanda di pezzi utilizzabili, la consegna specifica del materiale, l'installazione dello stampo, lo spazio di apertura, i movimenti richiesti, la rimozione delle parti e il lavoro a valle devono essere esaminati. Il volume del contenitore pubblicizzato è un riferimento di screening, non un metodo di selezione completo per una parte tecnica irregolare.
Una macchina per HDPE può lavorare un determinato grado di tecnoplastica?
Ciò richiede una revisione specifica del grado di preparazione del materiale, plastificazione, lavorazione della testa, controlli e processo proposto. Una velocità di estrusione dell'HDPE pubblicata non dimostra la produzione con un'altra resina. Confermare la configurazione ed eseguire una prova rappresentativa con il materiale previsto.
Perché una parte può raggiungere il suo obiettivo di peso ma non superare il controllo dello spessore della parete?
Il peso descrive l'intera parte, mentre un controllo dello spessore misura una posizione. Il materiale può essere distribuito in modo diverso tra le regioni senza una corrispondente variazione del peso totale. Mappare la posizione del guasto e indagare sui materiali, sugli strumenti e sulle condizioni di processo rilevanti prima di decidere come correggerlo.
Il superamento di un FAT macchina completa l'approvazione delle parti di produzione del cliente?
No. La FAT copre l'ambito di accettazione delle apparecchiature concordate. La convalida delle parti finite e l'approvazione della produzione del cliente richiedono prove applicabili. Laddove è richiesto il PPAP, confermare la presentazione del cliente e i requisiti del ciclo di produzione anziché considerare la consegna dell'attrezzatura come un'approvazione.
Acquistare una macchina per soffiaggio per autoveicoli equivale a procurarsi parti soffiate personalizzate?
No. L'approvvigionamento di attrezzature riguarda i macchinari, le interfacce degli utensili, l'integrazione e l'ambito di accettazione per un processo di produzione. L'approvvigionamento di parti finite riguarda la responsabilità del produttore per la produzione e la fornitura di tali parti. Chiarire quale ambito viene richiesto prima di confrontare i fornitori.
Per una revisione delle apparecchiature per componenti automobilistici, inviare il disegno e i requisiti dei materialiLa pagina dei contatti di Kinggleo e-mailvendite@kinggle.com. Telefono:+86-574-87103665. Le informazioni sulla società sono disponibili suPagina Informazioni su Kinggle.
Approvare il percorso di produzione prima di impegnarsi con la macchina
Inizia con la parte e il materiale, stabilisci il percorso di formatura e trasforma il disegno in requisiti espliciti di attrezzatura e convalida. Quindi confrontare le proposte complete al limite delle parti accettate. Un problema di adattamento obbligatorio deve essere risolto; un ciclo più veloce o un prezzo di acquisto più basso non possono chiuderlo.