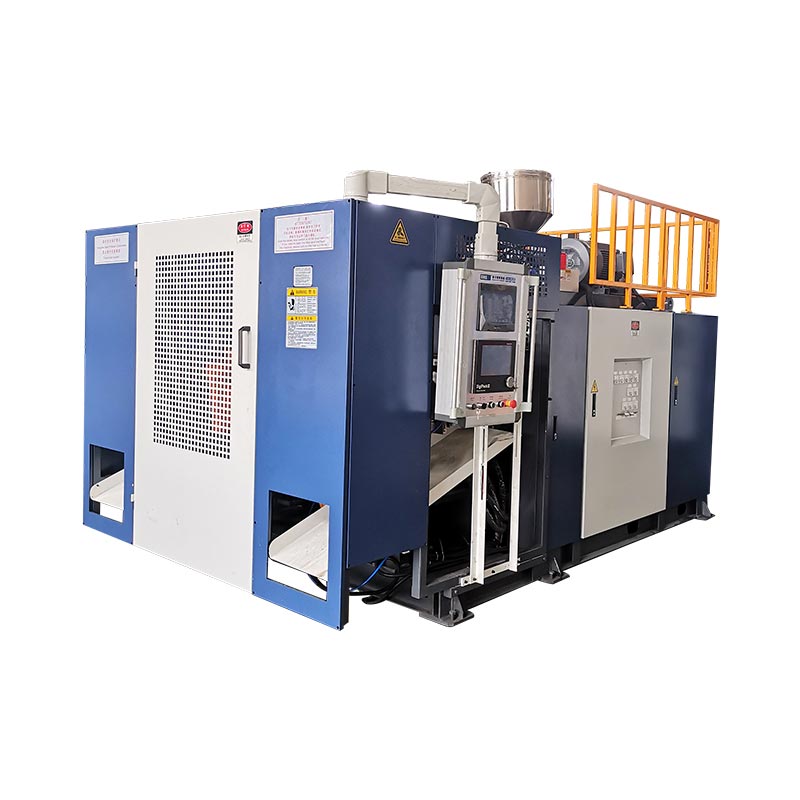
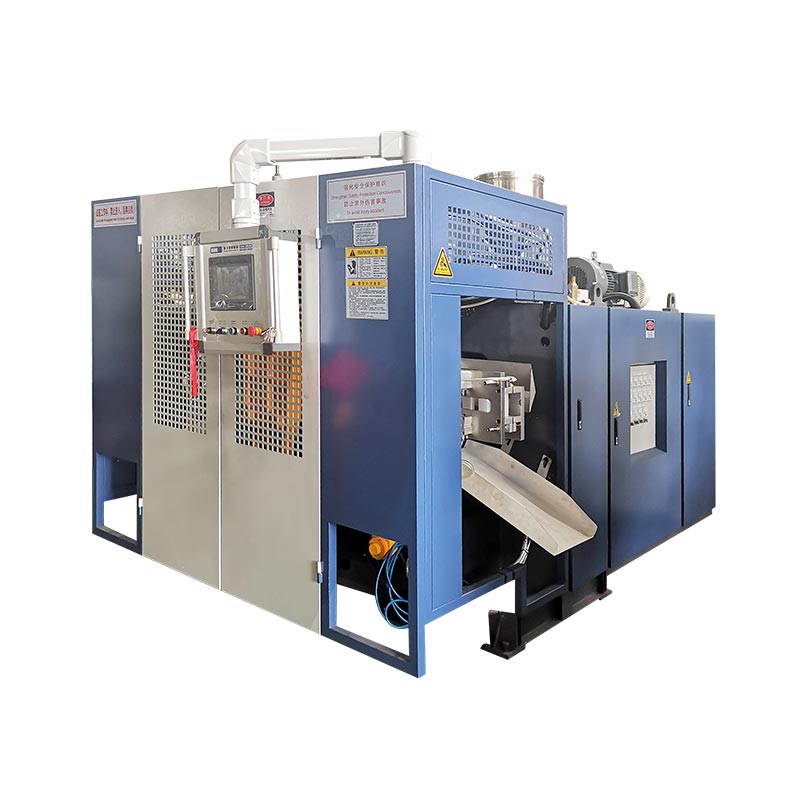
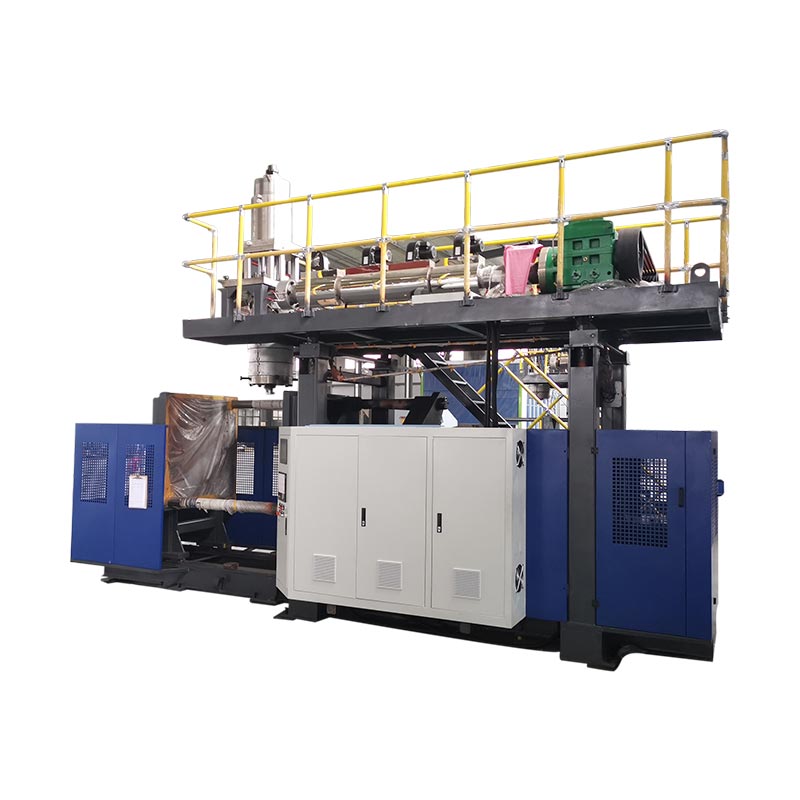
Una macchina per soffiaggio IBC da 1000 litri forma il recipiente interno in plastica. Di per sé non dimostra l'IBC completo. Selezionare e accettare la macchina in base ai test approvati su bottiglia interna, gabbia, pallet, chiusure, sistema di materiale, stampo, assemblaggio a valle e pacchetto richiesto.
La grande capacità fa sembrare un progetto IBC un esercizio di dimensionamento di una macchina. Il lavoro difficile risiede nelle interfacce. L'apertura superiore deve soddisfare la chiusura. L'uscita inferiore deve incontrare l'accesso alla valvola e alla gabbia. Il corpo stampato deve essere posizionato correttamente sul pallet. La gabbia deve proteggere il ricettacolo interno senza creare contatti dannosi.
Questa guida trasforma tali interfacce in input della macchina e prove di test di fabbrica. Utilizza l'attuale piattaforma IBC da 1000 litri di Kinggle come riferimento per l'attrezzatura pubblicata.

Il prodotto è un sistema assemblato
La bottiglia interna si adatta alla gabbia, al pallet, alla valvola e al collegamento di riempimento.
Testa, profilo parison, stampo e raffreddamento costituiscono la mappa murale omologata.
Il prelievo, la rifilatura, l'assemblaggio e il collaudo sostengono l'output accettato richiesto.
La prova collega ciascuna unità accettata al materiale, alle impostazioni, alle misurazioni e ai risultati dei test.
KGB1000L-IBC, mentre la sua tabella delle specifiche utilizzaKGS1000L-IBC. Viene visualizzata anche la riga del ciclo di asciugatura150 litri, che non è un tasso utilizzabile. Questo articolo chiama l'attrezzatura piattaforma IBC Kinggle 1000L finché la pagina live e il preventivo non utilizzano un codice modello e un'unità di uscita confermati.Definire cosa fornisce la soffiatrice IBC da 1000 litri
La macchina per soffiaggio realizza il corpo in plastica. Nella terminologia IBC, quel corpo è spesso chiamato bottiglia interna, contenitore interno, rivestimento o recipiente interno. La lingua di ricerca varia in base al mercato. L'accordo tecnico dovrebbe utilizzare un termine controllato.
Un IBC composito completo contiene più del corpo stampato. La struttura esterna può comprendere una gabbia metallica e un pallet. Chiusure, guarnizioni, valvola di scarico di fondo, etichette e marchi di identificazione completano il pacchetto. Le attrezzature di assemblaggio e le stazioni di prova possono trovarsi all'esterno della cella di stampaggio.
La distinzione ha un effetto pratico. Il fornitore della macchina può dimostrare il processo di stampaggio e le dimensioni incluse nella prova concordata. Il proprietario completo dell'IBC deve dimostrare che tutti i componenti forniti funzionano insieme. Se la gabbia, il pallet o la valvola provengono da un altro fornitore, l'acquirente necessita del controllo dell'interfaccia tra le aziende.
Le attuali norme degli Stati Uniti forniscono un chiaro esempio.49 CFR 178.707descrive un IBC composito come un imballaggio esterno rigido che racchiude un recipiente interno di plastica. Dice che il contenitore interno e l'imballaggio esterno formano un pacchetto integrale. Si afferma inoltre che il recipiente interno non è destinato a svolgere la sua funzione di contenimento senza l'imballaggio esterno.
Questa regola è specifica del mercato, ma la lezione di ingegneria viaggia bene. Non accettare la bottiglia interna isolatamente se il prodotto commerciale è un IBC assemblato. Portare nel piano di qualificazione la gabbia di produzione, il pallet, la chiusura superiore, la valvola e le guarnizioni.
Il preventivo dovrà indicare il confine macchina-fornitore. Assegnare un nome allo stampo, al robot, alla sbavatura, al tester di tenuta, ai trasportatori e agli strumenti di assemblaggio forniti. Contrassegnare tutti i componenti e i servizi forniti dall'acquirente. Un disegno di confine colorato è più utile di un lungo elenco di “accessori standard”.
Controlla la bottiglia interna, la gabbia, il pallet e la valvola su un unico disegno
Il disegno della bottiglia interna non deve fermarsi alle sue dimensioni esterne. Deve mostrare come la bottiglia incontra il resto dell'IBC. Costruire un disegno di controllo dell'interfaccia con riferimenti ai disegni dei componenti approvati.
Inizia dall'alto. Registrare l'apertura di riempimento, la filettatura o l'interfaccia di chiusura, la superficie di tenuta, la distanza del tappo e l'accesso alla gabbia. Aggiungi l'altezza della superficie superiore rispetto alla gabbia. Una chiusura può raggiungere il proprio calibro ma diventare difficile da installare quando la bottiglia interna è troppo alta o troppo bassa.
Passare all'uscita inferiore. Mostra la linea centrale di uscita, l'angolo, il supporto, il collegamento della valvola e il gioco attraverso la gabbia. Includere la relazione pallet. La bottiglia calda può cambiare forma durante il raffreddamento, quindi misurare l'interfaccia dopo il periodo di condizionamento concordato.
Mappa i contatti della gabbia. Contrassegnare i raggi degli angoli, le zone del pannello ed eventuali supporti locali. Il contatto può cambiare quando l'unità piena viene movimentata o impilata. La bottiglia interna dovrebbe trovarsi dove il design prevede che sia posizionata. Non dovrebbe fare affidamento su un rigonfiamento accidentale per il supporto.
| Interfaccia | Prove controllate | Decisione sulla macchina o sullo stampo |
|---|---|---|
| Apertura e chiusura superiore | Rifinire il disegno, la superficie di tenuta, il calibro e il gioco del cappuccio | Lavorazione del collo, disposizione del soffiaggio, raffreddamento e rifinitura |
| Uscita e valvola inferiori | Linea centrale, angolo, supporto, guarnizione e accesso alla gabbia | Inserto stampo, profilo parete locale, raffreddamento e finitura |
| Gabbia esterna | Involucro interno, posizioni delle guide e zone di contatto con la bottiglia | Geometria della bottiglia, mappa della parete e condizioni di rilascio |
| Pallet o base | Geometria del localizzatore, superficie di supporto e spazio di manovra | Forma dello stampo base, supporto per l'estrazione e dispositivo di post-raffreddamento |
| Aree di etichettatura e marcatura | Planarità, posizione e identificazione richiesta | Superficie dello stampo, profilo della parete e movimentazione a valle |
Numerare ciascuna interfaccia. Utilizzare gli stessi numeri nel disegno dello stampo, nel piano di ispezione e nel rapporto di prova in fabbrica. Quando una dimensione fallisce, il team può ricondurla all'attrezzatura, al raffreddamento, alla rimozione o all'assemblaggio senza discutere su quali controlli del disegno.
Kinggle'sprocesso di venditarichiede foto del prodotto, disegni, peso, dimensioni, materiale, spessore, resa e resistenza chimica. Per un progetto IBC, aggiungere al pacchetto i disegni della gabbia, del pallet, della valvola e della chiusura.
Leggi la busta macchina da 1000 litri pubblicata senza sovraleggerla
Kinggle'sPagina del prodotto IBC da 1000 litrifornisce l'inviluppo di confronto. Elenca una classe di contenitore massimo da 1.000 litri, una macchina da 55 t e una dimensione della macchina da 9,5 x 5,1 x 6,5 m. La disposizione finale necessita ancora di accesso, manutenzione e spazio ausiliario.
La tabella di bloccaggio pubblica elenca 1.000 kN, una piastra da 1.800 x 1.600 mm e una dimensione massima dello stampo di 1.600 x 1.500 mm. Fornisce una gamma di spessori dello stampo da 1200 a 1400 mm. Queste cifre supportano una prima revisione dell'adattamento allo stampo. Non sostituiscono il disegno completo dell'assieme dello stampo.
La sezione di estrusione elenca due viti da 100 mm con 32 rapporti L/D. La capacità di fusione dell'HDPE pubblicata è di 180 kg/h per vite. La sezione della testa della filiera elenca un accumulatore da 45 L e un peso di riferimento dell'accumulatore in PE da 33 kg.
| Articolo pubblicato | Valore del sito web | Verifica del progetto richiesta |
|---|---|---|
| Classe contenitore | 1000 litri | Bottiglia interna, graniglia, muffa e percorso di rimozione approvati |
| Dimensioni e peso della macchina | 9,5 x 5,1 x 6,5 metri; 55 t | Disegno definitivo GA, fondazione, suddivisione del trasporto e piano di sollevamento |
| Forza di serraggio | 1000kN | Area proiettata, pressione di soffiaggio, pinch-off e margine |
| Dimensione massima dello stampo | 1600 x 1500 mm | Stampo completo, collettori, tubi flessibili, parti mobili e pulizia del robot |
| Spessore dello stampo | da 1200 a 1400 mm | Interfaccia chiusa dello stack e della piastra |
| Viti | 100 mm x 2; 32 L/D | Struttura degli strati, gradi di resina e percorso di fusione ordinato effettivo |
| Capacità di fusione dell'HDPE pubblicata | 180 kg/ora x 2 | Recupero stabile con la formulazione approvata |
| Riferimenti accumulatori | 45 litri; 33 kg PE | Massa lorda del parison, riserva, base di resina e profilo |
| Soffiare aria | 0,8MPa; 2 m³/min | Portata di picco, ricevitore, qualità dell'aria e pressione sulla macchina |
| Acqua di raffreddamento | 0,3MPa; 120 l/min | Temperatura, carico termico, qualità dell'acqua ed equilibrio del circuito |
| Riferimento di potenza pubblicato | Da 110 a 150 kW in media | Limite di misurazione, prodotto, impostazioni e output accettato |
Attualmente è visualizzata la riga del ciclo di asciugatura della pagina150 litri. I litri non sono una tariffa ciclica. Non trasformare quella fila in 150 pezzi all'ora o in un'altra richiesta di produzione. Chiedi a Kinggle di confermare il numero e l'unità previsti nel preventivo.
Ogni riga risponde a una domanda ristretta. La larghezza massima dello stampo non dimostra la distanza del robot. La massa dell'accumulatore non dimostra il peso della bottiglia interna finita. Un valore di capacità di fusione non equivale alla produzione accettata. Collegare le righe al prodotto approvato e al piano di prova.
Richiedi anche il programma dei carichi collegati. Le file di motori e riscaldatori descrivono i componenti principali, ma il carico installato finale può includere anche controlli, pompe, robot, movimentazione dei materiali e ausiliari ordinati.
Costruisci la decisione dell'accumulatore da un bilancio di massa misurato
La bottiglia interna finita è solo una parte di ogni dose. Il parison forma anche la bava superiore, le code inferiori, il rivestimento di uscita e altri scarti di processo. L'accumulatore deve fornire l'intero parison con la base materiale approvata.
Pesare un campione di produzione noto, se ne esiste uno. Rimuovere chiusure, valvole ed eventuali parti assemblate separatamente. Quindi pesare o stimare ciascun flusso di rifinitura. Mantieni il preventivo legato allo stampo proposto e al design del pizzico.
recipiente interno finito + flash superiore + code inferiori + rivestimento di uscita + altri scarti stampati
Confrontare questo risultato con il riferimento del peso dell'accumulatore in PE da 33 kg pubblicato. Non confrontare solo il peso finito. Il progetto necessita anche di riserve operative. La resina selezionata, il colore e la disposizione degli strati possono modificare la base di massa utile.
Il volume crea un altro controllo. Nella pagina è elencato un accumulatore da 45 L. Il rapporto tra volume e massa dipende dalla fusione effettiva e dalla definizione del produttore. Non convertire direttamente 45 litri nel peso del prodotto finito senza il calcolo del fornitore.
Il tempo di scarica dell'accumulatore è importante perché un parison lungo e pesante può abbassarsi. La testa deve erogare il parison programmato prima che la gravità modifichi la distribuzione della parete oltre ogni controllo. Registrare la finestra di scarico, le condizioni di fusione e il profilo del gap dello stampo durante la prova.
Conta anche il recupero. I due estrusori devono preparare il colpo successivo all'interno del ciclo produttivo. Confrontare il tempo di recupero misurato con il raffreddamento e il lavoro a valle. Un tasso di fusione di catalogo elevato non può essere d'aiuto se il sistema del materiale approvato si recupera lentamente o se la cella a valle è già piena.
Usa il record di massa con Kinggle'sguida alla programmazione parison. La massa ti dice quanto materiale è entrato nello stampo. La mappa murale mostra dove è finito quel materiale.
Assegna a ogni strato un lavoro scritto prima di ordinare due estrusori
La pagina del prodotto descrive la produzione multistrato ed elenca due estrusori. Questa è la prova di una piattaforma multi-stream. Non è una specifica di livello completa.
Scrivi la funzione di ogni strato. Uno strato può fornire la superficie di contatto controllata. Un altro può trasportare macinato in corso approvato. La protezione del colore o dei raggi UV può trovarsi in un flusso definito. La progettazione esatta dipende dal prodotto, dai contenuti, dal mercato e dal programma di test approvato.
Quindi definire i materiali consentiti. Indicare i gradi di resina, il masterbatch, gli additivi e la fonte del rimacinato. Registrare se il rimacinato proviene solo dallo stesso processo di produzione. Non utilizzare la parola “riciclato” come sostituto di una specifica di materiale controllato.
Gli attuali requisiti degli Stati Uniti illustrano il motivo per cui ciò è importante. La sezione 178.707 richiede specifiche di plastica note per i recipienti interni degli IBC compositi. Limita inoltre il materiale utilizzato se non approvato, consentendo al contempo residui di produzione o rimacinati provenienti dallo stesso processo di produzione alle condizioni stabilite. Altri mercati potrebbero applicare regole diverse.
Il rapporto dei livelli richiede un target e un intervallo di lavoro. Indicare come verrà impostato e controllato il rapporto. Le registrazioni gravimetriche dell'alimentazione, i controlli dell'uscita dell'estrusore o l'analisi della sezione distruttiva possono supportare il piano di controllo. Scegli il metodo prima della prova in fabbrica.
Il disegno della testa dovrebbe mostrare il percorso di fusione. Identificare quale estrusore alimenta ogni strato. Registra il numero di passaggi e l'ordine della fustella. Aggiungere procedure di spurgo e cambio materiale. Se il progetto prevede l'utilizzo sia di prodotti monostrato che multistrato, definire la procedura di conversione e la relativa verifica di accettazione.
Descrizione della macchina
Due viti pubblicate da 100 mm e una dichiarazione multistrato mostrano la direzione della piattaforma. Non definiscono le funzioni o i rapporti dei livelli ordinati.
Specifica del progetto
Un diagramma a livelli nomina ciascun flusso di materiale, funzione, rapporto target, intervallo consentito, metodo di verifica e regola di controllo delle modifiche.
Non promettere costi inferiori o una maggiore durata dalla costruzione multistrato senza la formula approvata e le prove dei test. Tali risultati dipendono dai materiali selezionati, dalla distribuzione e dal design IBC finito.
Controlla il percorso dello stampo, del morsetto e del preformato come un unico sistema meccanico
Uno stampo da 1000 litri occupa più della larghezza e dell'altezza di un catalogo. Comprende collettori di raffreddamento, tubi flessibili, attrezzature per il collo, inserti di uscita, aree di presa, punti di sollevamento e qualsiasi dettaglio in movimento. Il robot e la bottiglia interna calda necessitano di un percorso di rimozione libero.
Sovrapponi il disegno completo dello stampo sul disegno della piastra. Controllare i tiranti, la linea centrale di bloccaggio, la bulloneria di soffiaggio e le connessioni di servizio. Rivedere lo spessore chiuso e la sequenza di apertura. Uno stampo può inserirsi tra le piastre e bloccare comunque il movimento di un tubo o di un robot.
La selezione del morsetto deve utilizzare l'area proiettata e la pressione di soffiaggio. I 1000 kN pubblicati sono un riferimento alla pagina della macchina. Richiedi il calcolo del progetto. Includere le forze di schiacciamento e un margine dichiarato. I grandi pannelli piatti possono produrre un'area proiettata impegnativa anche quando la bottiglia interna è leggera per il suo volume.
Il percorso del parison necessita di pari attenzione. Confermare la linea centrale dello stampo, la lunghezza di scarico, la cattura dello stampo e la sequenza di chiusura. Un lungo parison può oscillare o allungarsi prima della cattura. Il profilo deve tenere conto della spalla, degli angoli, della zona di uscita e della base.
Le aree pizzicate necessitano di materiale sufficiente per la saldatura, ma il materiale in eccesso aumenta la rifinitura e il raffreddamento. L'inserto di uscita necessita di controllo locale. L'apertura superiore necessita di una geometria stabile per la sua chiusura. Queste caratteristiche appartengono alla mappa murale numerata.
La ventilazione e la finitura superficiale influiscono sul rilascio e sull'aspetto. La gabbia può nascondere alcuni pannelli, ma non può riparare un difetto di stampaggio. Esamina ogni area di contatto ed etichetta che rimane funzionale dopo il montaggio.
Kinggle'sguida alla progettazione dello stampocopre il montaggio, il pinch-off, lo sfiato e il raffreddamento. Usalo con il disegno di assemblaggio finale, non come una lista di controllo generica dello stampo.
Approvare lo stampo solo dopo che il fornitore della macchina, il costruttore dello stampo, il fornitore della gabbia e il proprietario dell'IBC hanno concordato le interfacce. Registrare ogni revisione del disegno approvata nel file di acquisto.
Proteggere la geometria dell'IBC attraverso il raffreddamento, la rimozione e il condizionamento
Grandi superfici continuano a muoversi dopo l'apertura dello stampo. La bottiglia interna può sembrare accettabile al momento del rilascio e spostarsi mentre si raffredda. Questo movimento può modificare l'altezza di chiusura, la posizione della valvola o il contatto della gabbia.
Progettare circuiti di raffreddamento attorno alle zone termiche. Spalle, angoli, colli, inserti di uscita e supporti di base potrebbero richiedere un flusso diverso. Assegna un nome a ciascun circuito sul disegno dello stampo. Aggiungere la temperatura e il flusso di ingresso target. Una singola lettura della pressione non può dimostrare un raffreddamento equilibrato.
Misurare le condizioni di fornitura e restituzione durante la sperimentazione. Ispezionare il flusso in ciascun circuito laddove il sistema lo consente. Registrare la temperatura dello stampo nei luoghi concordati. Se una zona rimane calda, non nasconderla prolungando l'intero ciclo senza indagare sul circuito.
Il supporto per il take-away fa parte del raffreddamento. Definisci dove il robot afferra e dove atterra la bottiglia. Un pannello caldo può deformarsi sotto una pinza stretta o una rotaia trasportatrice. L'uscita inferiore deve evitare l'impatto. La base dovrebbe rimanere supportata mentre la parte raggiunge la resistenza alla movimentazione.
Impostare un tempo di condizionamento prima dei controlli dimensionali. Indicare le condizioni ambientali quando è importante. Utilizzare gli stessi tempi per i campioni di prova e l'ispezione della produzione. Misurare una bottiglia calda e un'altra fredda crea un rumore che assomiglia alla deriva del processo.
La pagina del prodotto elenca 0,3 MPa e 120 L/min come riferimenti per l'acqua di raffreddamento. Queste cifre aiutano a pianificare la connessione. Non specificano la temperatura dell'acqua o la capacità totale di rimozione del calore. Richiedi i carichi termici della macchina e dello stampo.
Tieni traccia del tempo di raffreddamento rispetto alla qualità. Kinggle'sguida al tempo di ciclosepara il raffreddamento, il recupero e la movimentazione. Il target utile è il ciclo stabile più breve che soddisfa il piano dimensionale e funzionale.
Prova la bottiglia stampata rispetto alle parti della gabbia, del pallet e della valvola di produzione
Utilizzare i componenti dell'intento produttivo durante la qualificazione. Gabbie prototipo o pallet modificati manualmente possono nascondere errori di interfaccia. Registrare il fornitore, il codice articolo e la revisione per ciascun componente dell'assieme.
Inizia con una vestibilità asciutta. Posizionare la bottiglia interna condizionata nella gabbia e nel pallet. Controllare il contatto del localizzatore, la distanza del pannello, l'accesso all'apertura superiore e la posizione dell'uscita. Installare la valvola e la chiusura superiore con gli strumenti definiti e il metodo di torsione, ove applicabile.
Misurare l'unità assemblata alle interfacce. Non ripetere ogni dimensione stampata. Concentrati su ciò che controlla il riempimento, lo scarico, la movimentazione, l'impilamento e la preparazione dei test. Utilizzare indicatori passa o non passa laddove riducono il giudizio dell'operatore.
Ispezionare il contatto dopo la manipolazione. Sollevare o spostare l'unità con il metodo approvato. Cerca nuovi segni, punti di pressione locali o movimento. La bottiglia interna e la gabbia dovrebbero funzionare come previsto dal design, non semplicemente adattarsi mentre sono fermi.
| Controllo dell'assemblaggio | Cosa registrare | Possibile connessione al processo |
|---|---|---|
| Inserimento della gabbia | Gioco, interferenza, orientamento e metodo di inserimento | Dimensioni del corpo, raffreddamento, deformazione da estrazione |
| Posti a sedere su pallet | Contatto di supporto, oscillazione, adattamento del localizzatore e altezza di uscita | Forma base, supporto di raffreddamento e inserto stampo |
| Chiusura superiore | Risultato del calibro, superficie di tenuta e altezza installata | Lavorazione del collo, rifinitura, ritiro e manipolazione |
| Valvola di fondo | Linea centrale, angolo, condizione della guarnizione e accesso alla gabbia | Inserto di uscita, distribuzione a parete e finiture |
| Unità completata | Identificazione, condizioni visive e revisioni dei componenti tracciabili | Controlli di montaggio e collaudo finale |
Il test delle perdite dovrebbe utilizzare una configurazione approvata. Definire quali componenti sono installati, il mezzo di prova, pressione o vuoto, stabilizzazione, durata e regola di scarto. Il metodo deve corrispondere al programma del prodotto applicabile. Un rapido controllo in fabbrica non sostituisce automaticamente un test formale.
Conservare un assieme approvato come campione di confine. Fotografa le interfacce. Memorizzare la ricetta stampata, il lotto di materiale, la revisione della gabbia, la revisione del pallet, i dati della valvola e della chiusura con il record del campione.
Separare il FAT della macchina dall'approvazione del tipo di progetto IBC completo
Il test di accettazione in fabbrica verifica che l'isola di stampaggio ordinata corrisponda al prodotto e alle condizioni concordate. Non concede l'approvazione per ogni IBC assemblato, sostanza di riempimento o mercato.
ILUNECE Regolamento modello delle Nazioni Unite Rev. 24è l’attuale pubblicazione di riferimento globale del 2025. Il capitolo 6.5 affronta la costruzione e il collaudo degli IBC. Le norme nazionali e modali possono adottare un'edizione specifica o aggiungere requisiti. Confermare l'autorità applicabile e il percorso di prova qualificato prima di congelare il piano di convalida.
Non iniziare con una singola altezza di caduta trovata online. Il tipo di progettazione, il materiale, il contenuto previsto, il gruppo di imballaggio, la preparazione, il condizionamento, le chiusure e la sequenza completa del test influiscono sul programma. L'autorità competente o il laboratorio qualificato dovrebbero definire le prove richieste.
La qualificazione delle macchine dovrebbe comunque creare utili prove a monte. Registra le specifiche del materiale, la disposizione degli strati, la massa lorda e netta, la mappa della parete, le dimensioni, il risultato della perdita, la ricetta e le revisioni dei componenti. Conservare i campioni del lotto testato. Queste informazioni aiutano a collegare il processo di produzione ai successivi test della confezione.
Separare tre documenti. Il rapporto FAT della macchina copre le prestazioni di costruzione e di processo. Il rapporto di qualificazione dell'assemblaggio copre l'adattamento di gabbia, pallet, valvola e chiusura. Il rapporto di prova normativo copre il tipo di progettazione applicabile. Ogni rapporto dovrebbe indicare la propria portata e i propri limiti.
I controlli della produzione continuano dopo l'approvazione. Gestisci le modifiche a resina, pigmento, inibitore, rimacinato, rapporto degli strati, stampo, chiusura, valvola, gabbia e pallet attraverso il sistema di qualità approvato. Una piccola modifica può influenzare la base utilizzata per il test.
Per una linea di confezionamento regolamentata più piccola, ilGuida cella tamburo chimico KGB200L/LPmostra la stessa distinzione tra prova della macchina e approvazione del pacchetto.
Misurare l'output all'ultimo cancello della cella accettato
La pagina del prodotto corrente non fornisce una velocità di produzione utilizzabile. Viene visualizzata la riga del ciclo di asciugatura150 litri, quindi questo articolo non deduce pezzi all'ora. Il progetto necessita di un obiettivo di output accettato basato sulla bottiglia interna reale e sulla cella completa.
Scegli prima il confine di output. Le bottiglie interne modellate all'ora misurano la cella di stampaggio. Gli IBC assemblati e sottoposti a prova di tenuta all'ora misurano un sistema più grande. Entrambi i numeri possono essere utili, ma non dovrebbero condividere la stessa etichetta.
bottiglie interne che superano l'ispezione di stampaggio concordata ÷ minuti osservati x 60
unità assemblate che superano il cancello finale concordato ÷ minuti osservati x 60
Conta tutti gli avviamenti, i rifiuti e gli arresti. Classificare le cause. Il recupero dell'estrusione, il raffreddamento, la movimentazione del robot, il taglio, l'inserimento della gabbia, l'installazione della valvola e il test di tenuta possono impostare ciascuno la velocità della cella. Il cancello stabile più lento determina l'output finito.
La domanda di materiale dovrebbe utilizzare la massa lorda della graniglia e gli eventi di stampaggio. Il peso della bottiglia interna finita non tiene conto delle perdite di assetto e di avvio. Riporta i chilogrammi lordi per bottiglia accettata e i pezzi all'ora.
L’energia ha bisogno dello stesso confine. Kinggle pubblica da 110 a 150 kW come riferimento di potenza media per la piattaforma. Non è kWh per IBC. Registrare il punto di misurazione selezionato, lo stato di produzione, la durata del ciclo e il conteggio accettato. ILguida alla misurazione dell'energiaspiega questa distinzione.
Utilizzare una prova sufficientemente lunga per esporre il ripristino e le code downstream. Una breve raffica può mostrare il movimento della macchina ma non rilevare la deriva del materiale, lo squilibrio di raffreddamento o l'accumulo di gabbie.
Un utile pannello di controllo include bottiglie stampate accettate, IBC completi accettati, resa al primo passaggio, chilogrammi lordi per bottiglia accettata, massa tagliata, ciclo medio, tempi di fermo conteggiati ed energia per unità accettata. Definire ciascun termine nel protocollo di accettazione.
Progettare l'edificio sulla base dell'attuale disegno di disposizione generale
Una macchina da 55 t necessita di più della sola superficie utile. L'edificio deve supportare l'installazione, la manutenzione, la movimentazione dei materiali e l'accesso sicuro. Iniziare con il disegno generale attuale del fornitore per la revisione ordinata.
La tabella pubblica elenca una macchina da 9,5 x 5,1 x 6,5 m. Il disegno della pagina del prodotto mostra le proprie dimensioni. Tratta il disegno come un riferimento visivo finché Kinggle non conferma quale revisione del disegno corrisponde alla citazione. Non utilizzare un'immagine web per progettare la fondazione.

Segna il percorso dello stampo. Includere dimensioni della porta, capacità del pavimento, altezza del gancio della gru, punti di sollevamento e stoccaggio. Mostra lo spazio per estrarre la vite e l'accesso alla testa dell'accumulatore. Aggiungere scale sicure e accesso alla piattaforma attorno alle apparecchiature sopraelevate.
Mappa il flusso di materiale dal magazzino a ciascun estrusore. Aggiungi masterbatch, rimacinato, trasporto, macinazione e controllo delle polveri. Mantenere i rivestimenti puliti separati dai rifiuti misti. Mostra come verrà effettuata la manutenzione di una tramoggia piena o di una linea di ritorno bloccata.
Utilizzare schede di utilità specifiche del progetto. La pagina elenca 0,8 MPa e 2 m³/min per l'aria soffiata. Indica 0,3 MPa e 120 L/min per l'acqua di raffreddamento. Pianificare la pressione sulla macchina, il flusso di picco, i ricevitori, il trattamento, la temperatura di mandata, le condizioni di ritorno e lo smaltimento del calore.
La progettazione elettrica richiede carico collegato, tensione, frequenza, protezione, percorsi dei cavi e carichi ausiliari. Il riferimento medio pubblicato da 110 a 150 kW non è il carico collegato. Includere refrigeratori, compressori, apparecchiature materiali, trituratori, stazioni di assemblaggio e test nel totale dell'impianto.
Usa Kinggleguida ai requisiti dei servizi pubbliciper costruire il foglio di delimitazione. Blocca quel foglio con il layout e il disegno delle fondamenta.
Seguire un lotto IBC tracciabile attraverso il test di accettazione in fabbrica
Un FAT utile inizia prima che la macchina funzioni. Concordare il disegno della bottiglia interna, le revisioni dei componenti, la resina, la struttura degli strati, la mappa della parete, il piano di campionamento, il limite di uscita e i limiti di accettazione. Nominare gli strumenti e i metodi di prova.
- Conferma la piattaforma ordinata.Controllare il codice del modello finale, gli estrusori, la testa dell'accumulatore, la disposizione di bloccaggio, il controller, il robot, l'hardware di soffiaggio, le protezioni e gli ausiliari rispetto al contratto.
- Conferma utilità e calibrazione.Registra le condizioni di alimentazione, aria e raffreddamento. Elencare gli strumenti di misura e lo stato di calibrazione.
- Carico controllato di materiali.Registra ogni grado di resina, lotto, colore, additivo e flusso di rimacinato. Verificare il percorso di alimentazione a ciascun estrusore.
- Stabilizzare il processo di stampaggio.Ottieni operazioni ripetibili di recupero, scarico, raffreddamento dello stampo, rimozione e rifilatura prima dell'inizio del ciclo formale.
- Congelare la ricetta iniziale.Salva temperature, velocità, impostazioni dello strato, profilo parison, tempi, pressioni e impostazioni a valle in un'unica revisione.
- Eseguire la finestra di produzione concordata.Il conteggio inizia, bottiglie accettate, scarti e ogni arresto. Mantieni i codici motivo specifici.
- Misurare il piano modellato.Controllare la massa netta e lorda, il rivestimento, la mappa della parete, le aperture, lo scarico, la base, la geometria del corpo, l'aspetto e il risultato delle perdite.
- Assemblare componenti di produzione.Montare la gabbia, il pallet, la chiusura superiore, la valvola e le guarnizioni approvate. Completare i calibri di interfaccia e i controlli di montaggio.
- Chiudi il pacchetto delle prove.Conserva i campioni etichettati, esporta la ricetta finale e registra ogni deviazione aperta con un proprietario e riprova il metodo.
Selezionare i campioni dall'inizio, dalla metà e dalla fine della corsa formale. Etichettateli con l'ora e la revisione della ricetta. Conservare le revisioni di gabbia, pallet, valvola e chiusura insieme al registro del campione.
Quando possibile, utilizzare le stazioni downstream effettive. Un campione tagliato a mano potrebbe passare mentre il dispositivo di taglio di produzione danneggia l'uscita. Un test di tenuta in laboratorio può nascondere una coda al tester di linea pianificato.
Non mescolare l'approvazione normativa con una firma FAT generale. Se si assiste ad un test formale, allegare il protocollo e il rapporto del test separato. Dichiarare il tipo di progettazione, la preparazione del campione e l'autorità.
Fotografare la targhetta della macchina, l'identificazione dello stampo e i campioni conservati. Salva la cronologia degli allarmi e il contatore della produzione alla fine del ciclo. Registra qualsiasi intervento manuale che abbia modificato una bottiglia, anche dopo aver superato l'ispezione finale. Questi dettagli aiutano il team del sito a riprodurre lo stato accettato dopo l'installazione.
Il processo di vendita di Kinggle include l'ispezione e un invito a partecipare al test. Usa ilguida FAT della macchinaper definire il registro. Esamina i filmati delle attrezzature disponibili su Kinggle'spagina videoprima della visita in modo che il team possa preparare domande mirate.
Invia un file di progetto IBC pronto per il preventivo invece del solo volume
Una richiesta che dice solo “macchina IBC da 1000 litri” lascia indefinito il lavoro importante. Invia un disegno e delle foto della bottiglia interna approvati. Aggiungi un campione fisico quando possibile. Indicare la capacità nominale e il contenuto previsto.
Includere il peso netto stampato, la stima del getto lordo, la mappa di rifinitura e la mappa dello spessore delle pareti. Assegna un nome a ciascun flusso di resina, additivo, colore e regola di rimacinatura. Allega il diagramma dei livelli e il metodo di verifica.
Aggiungere i disegni della gabbia, del pallet, della chiusura superiore, della valvola inferiore e della guarnizione. Contrassegnare le interfacce controllate. Dichiarare chi fornisce ciascun componente durante la prova dello stampo, il FAT e l'avvio del cantiere.
Elenca tutti i controlli del prodotto. Includere dimensioni, calibri, tempo di condizionamento, metodo di perdita e controlli di assemblaggio. Identificare qualsiasi programma del tipo di progettazione, autorità competente o laboratorio di prova applicabile. Non incollare un elenco di test generico da un altro mercato.
Definire l'uscita accettata al gate corretto. Indicare lo schema di turni pianificato e la domanda annuale. Descrivere l'estrazione, la rifilatura, il supporto del raffreddamento del robot, l'inserimento della gabbia, l'assemblaggio della chiusura e della valvola, il test di tenuta, la marcatura e il flusso dei pallet.
Fornire tensione di fabbrica, frequenza, aria e raffreddamento disponibili, condizioni ambientali, altitudine, planimetria, dati della gru e percorso di accesso. Richiedere la sistemazione generale finale, i carichi di fondazione, la scheda tecnica e la suddivisione del trasporto.
La risposta del fornitore dovrebbe indicare il modello e la revisione della macchina finale. Dovrebbe includere l'architettura dell'estrusore e della testa, la base dell'accumulatore, l'involucro dello stampo, la revisione dei morsetti, il confine ausiliario, il protocollo di accettazione e la consegna dei dati.
Usa Kingglecentro downloadper i documenti attuali. Invia il file di progetto controllato tramite il filepagina dei contatti. Il preventivo può quindi rispondere all'effettivo progetto IBC anziché a un'ampia etichetta da 1000 litri.
Domande frequenti
Queste risposte affrontano i problemi di selezione della macchina che molto spesso modificano l'ambito, la prova o il piano di fabbrica. I dati del modello pubblicato rimangono un riferimento iniziale. L'accordo tecnico firmato dovrebbe controllare il sistema ordinato.
Cosa produce effettivamente una soffiatrice IBC da 1000 litri?
Forma il recipiente interno di plastica, chiamato anche bottiglia interna o rivestimento. L'IBC composito completo comprende anche la gabbia esterna o l'imballaggio, il pallet, la chiusura superiore, la valvola inferiore, le guarnizioni e altre parti strutturali o di servizio.
Qual è il numero di modello della macchina IBC da 1000 litri di Kinggle?
L'attuale pagina inglese non è coerente. Il riepilogo del prodotto mostra KGB1000L-IBC, mentre la tabella delle specifiche mostra KGS1000L-IBC. Confermare il codice del modello finale e la revisione nel preventivo, nei disegni, nella targhetta e nei manuali.
Il valore dell'accumulatore pubblicato da 33 kg indica una bottiglia finita da 33 kg?
No. La pagina riporta 33 kg come riferimento del peso dell'accumulatore PE. La massa lorda del parison comprende il ricettacolo interno finito e tutte le finiture stampate. Confermare la base della resina, la riserva, la struttura degli strati e il calcolo completo della dose.
Qual è la produzione della piattaforma IBC Kinggle 1000L?
L'attuale riga del ciclo a secco visualizza 150 L, che non è un'unità di tasso di produzione utilizzabile. Non dedurre pezzi all'ora. Definire le bottiglie stampate accettate o gli IBC completi accettati all'ora e dimostrare tale tariffa durante la prova di produzione concordata.
Perché la gabbia e il pallet devono essere presenti durante la prova della macchina?
La bottiglia deve adattarsi e funzionare all'interno del gruppo completo. Gabbie di produzione, pallet, chiusure e valvole espongono errori di altezza, posizione di uscita, supporto, spazio libero e movimentazione che un'ispezione di bottiglie isolate può non rilevare.
Quali informazioni devo inviare per un preventivo per una macchina IBC da 1000 litri?
Invia il disegno della bottiglia interna, il campione, il peso, la mappa della parete, i materiali, il design dello strato e la stima del rivestimento. Aggiungere i disegni della gabbia, del pallet, della chiusura e della valvola, i test, l'obiettivo di output, l'ambito a valle, il layout di fabbrica e le condizioni dell'utilità.
Costruisci la proposta della macchina attorno all'IBC completo
Invia a Kinggle il file della bottiglia interna controllata, le interfacce dei componenti, il piano dei materiali e dei livelli, l'obiettivo di output, i test e le utilità di fabbrica. Il team di ingegneri può quindi confermare la piattaforma da 1000 litri, lo stampo, gli ausiliari e l'ambito di accettazione.
Richiedi una soluzione per macchine IBC da 1000 litri