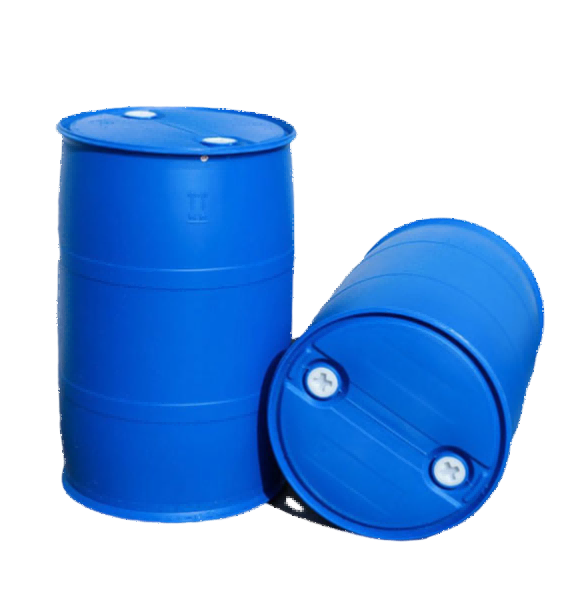
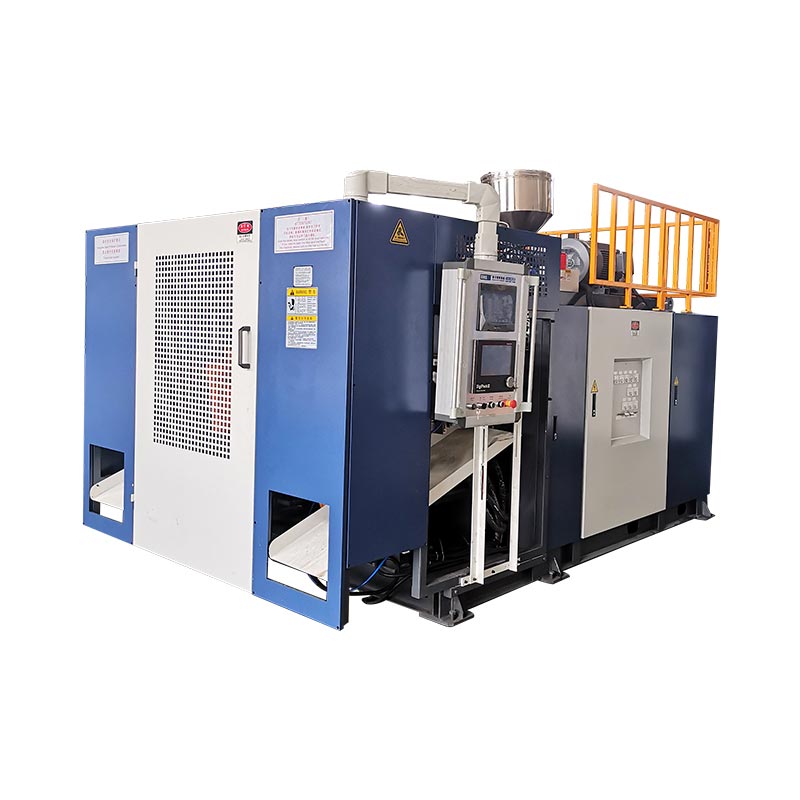
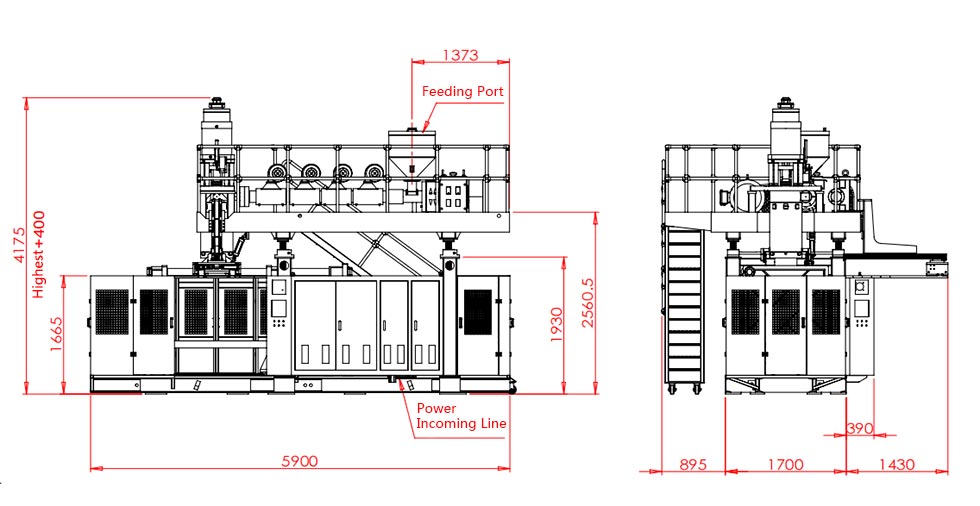
La KGB200L/LP è la piattaforma di soffiaggio con accumulatore di classe 250L di Kinggle per fusti chimici a doppio anello da 220L. Un progetto funzionante ha bisogno di qualcosa di più della semplice macchina per lo stampaggio. Sono inoltre necessarie specifiche approvate del tamburo, HMWHDPE abbinato, progettazione di stampi e raffreddamento, programma parison, rimozione e sbavatura, test di tenuta, controlli di qualità tracciabili e un piano di accettazione in fabbrica.
Una linea di fusti chimici dovrebbe essere pianificata a ritroso a partire dalla confezione finita. Il fusto deve contenere il contenuto previsto. Deve sopravvivere ai test di movimentazione e trasporto definiti. Le sue chiusure, la mappa murale e i registri di produzione devono rimanere sotto controllo. Un ciclo di asciugatura rapida da solo non dimostra nulla di tutto ciò.
Questa guida segue un fusto attraverso l'intera cella. Separa i dati macchina pubblicati dagli input del progetto. Mostra anche quali risultati devono essere dimostrati durante una prova di produzione.

- Blocca il disegno del tamburo, le chiusure, il materiale, il peso netto e la mappa murale.
- Convertire il peso finito in massa parison lorda, compreso tutto il rifilo.
- Abbina la testa, il programma parison, lo stampo e il raffreddamento alle zone critiche.
- Definire la movimentazione, la sbavatura e l'ispezione come parte del ciclo.
- Accetta la linea con resina approvata, impostazioni di produzione e criteri di superamento misurabili.
Cosa comprende effettivamente una cella a tamburo chimico completa da 220 litri
La macchina forma il corpo cavo. La cella produce tamburi ripetibili e accettati. Questa distinzione modifica la lista degli acquisti. Cambia anche le domande poste durante l'ingegneria.
Le apparecchiature a monte possono includere lo stoccaggio, il trasporto, l'essiccazione o la miscelazione della resina quando la formulazione lo richiede. Il dosaggio del colore e degli additivi necessita di ricette controllate. Il rimacinato necessita di una fonte, di una condizione delle particelle e di un rapporto consentito definiti. Questi elementi determinano cosa raggiunge l'estrusore. Un'alimentazione instabile non può produrre un parison stabile.
La cella centrale contiene il sistema di estrusione, la testa dell'accumulatore, l'unità di chiusura, lo stampo, i perni di soffiaggio o la disposizione di soffiaggio dal basso, il sistema idraulico e i controlli. Kinggle'sPagina del prodotto KGB200L/LPnella descrizione pubblicata elenca anche un controller di spessore MOOG 100, un braccio robot e un sistema di soffiaggio del fondo. L'ordine finale dovrebbe identificare le esatte versioni fornite.
Il lavoro a valle inizia quando lo stampo si apre. Il tamburo caldo necessita di una rimozione controllata. La bava superiore e inferiore devono essere tagliate senza danneggiare le superfici di tenuta. Le aperture potrebbero richiedere lavorazione o finitura. Potrebbe essere necessario montare le chiusure. Ogni fusto accettato necessita quindi dei controlli concordati su dimensioni, peso, pareti e perdite.
Attorno a questa cella si trovano attrezzature di raffreddamento, aria compressa, movimentazione dei materiali, raccolta dei rifili e accesso sicuro. All'esterno di esso può trovarsi un laboratorio o un'area di qualità. Quest'area gestisce test più lunghi, campioni conservati e revisione dei record.
Un ambito completo nomina anche ciascun confine. Chi fornisce il refrigeratore per stampi? Chi fornisce il compressore e il ricevitore? Chi collega la protezione del robot? Chi fornisce il cercafughe? Se un confine non ha proprietario, spesso si verifica un ritardo nell'avvio.
Bloccare le specifiche del tamburo prima di selezionare la configurazione finale
La frase “fusto da 220 litri” non è una specifica completa. Due fusti possono condividere il volume nominale ma necessitano di condizioni di processo diverse. Un tamburo a doppio anello a testa chiusa presenta colli e zone di manipolazione diversi rispetto a un tamburo a testa aperta. Anche il sistema di chiusura, il contenuto e il percorso di trasporto influiscono sui test.
Inizia con un disegno controllato. Includere dimensioni complessive, capacità nominale e fino all'orlo, aperture, dettagli di chiusura, campanelli, anelli, maniglie e aree di etichetta. Segna la linea di giunzione e pizzica. Identifica ogni dimensione che influisce sul riempimento, sulla pallettizzazione, sull'impilamento o sull'adattamento dei tappi.
Aggiungi una mappa numerata dello spessore del muro. La mappa dovrebbe coprire l'anello superiore, la spalla, il fianco, l'anello inferiore, la base, i colli e le aree di presa. Un numero medio di pareti non può mostrare come viene distribuita la resina. La pagina di Kinggle elenca da 3,5 a 4 mm per la sua applicazione pubblicata da 200 litri. Usalo come riferimento specifico per la pagina, non come sostituto della mappa murale approvata.
Registrare il peso stampato netto. Non includere le chiusure assemblate separatamente. Quindi stimare la bava superiore, la coda inferiore, gli scarti del collo e qualsiasi altro materiale tagliato. Ciò crea l'obiettivo parison lordo. Un fusto finito da 12 kg può necessitare di un'iniezione superiore a 12 kg perché il processo deve formare anche materiale asportabile.
I contenuti previsti appartengono al file. Aggiungere densità, viscosità, temperatura di riempimento, pressione di vapore, requisiti di compatibilità chimica e tempo di conservazione previsto. L'acquirente deve inoltre indicare se il fusto trasporterà merci pericolose regolamentate. Questa risposta cambia il percorso di convalida.
Kinggle'sprocesso di venditarichiede foto, disegni, peso, dimensioni, materiale, spessore, produzione giornaliera e resistenza chimica. Tali input dovrebbero essere un dossier tamburo controllato dalla revisione. Il preventivo, la progettazione dello stampo e il piano di accettazione dovrebbero tutti puntare alla stessa revisione.
Leggere i dati pubblicati del KGB200L/LP come un unico set corrispondente
La pagina KGB200L/LP fornisce un utile inviluppo iniziale. Identifica una classe di contenitore massimo da 250 litri, una macchina da 39 t e una disposizione fissa di apertura e chiusura. Indica inoltre una forza di chiusura di 760 kN, una piastra da 1.300 x 1.500 mm e una dimensione massima dello stampo di 1.100 x 1.700 mm.
La tabella pubblica di estrusione mostra due viti da 100 mm con rapporti L/D 32. La capacità di fusione dell'HDPE pubblicata è di 180 kg/h per vite. La tabella elenca anche un accumulatore da 25 L e un peso di riferimento dell'accumulatore in PE da 18 kg. Questi sono valori della pagina macchina. Non provano un tamburo, una resina o un ciclo particolare senza una prova abbinata.
| Articolo pubblicato KGB200L/LP | Valore del sito web | Ciò che il progetto deve ancora verificare |
|---|---|---|
| Capacità massima del contenitore | 250 litri | Stampo effettivo, domanda di iniezione, geometria e percorso di rimozione |
| Dimensioni e peso della macchina | 9,5 x 4,1 x 6,5 metri; 39 t | Sgombero servizi, fondazione, frazionamento trasporto e piano sollevamento |
| Forza di serraggio | 760kN | Area proiettata, pressione di soffiaggio, carico di distacco e margine |
| Dimensione massima dello stampo | 1100 x 1700 mm | Involucro completo dello stampo, tubi flessibili, collettori e parti mobili |
| Spessore dello stampo | da 810 a 950 mm | Disegno dell'interfaccia dello stampo chiuso e dell'interfaccia della piastra |
| Vite e L/D | 100 mm x 2; 32 L/D | Architettura degli strati ordinata, grado di resina e sistema di colori |
| Capacità di fusione dell'HDPE pubblicata | 180 kg/ora x 2 | Risultati stabili con la formulazione approvata di HMWHPE |
| Accumulatore | 25 litri; Riferimento PE 18 kg | Massa lorda del parison, riserva e profilo programmato |
| Soffiare aria | 0,8MPa; 1,8 m³/min | Qualità dell'aria, flusso di picco, ricevitore e pressione richiesti sulla macchina |
| Acqua di raffreddamento | 0,3MPa; 120 l/min | Temperatura di mandata, temperatura di ritorno, qualità e carico termico |
| Riferimento di potenza pubblicato | Da 70 a 80 kW in media | Confini di misura, prodotto, impostazioni e stato di produzione |
La pagina visualizza anche 300 pezzi/ora come “Produzione (ciclo di asciugatura)”. Questa non è la produzione di fusti chimici. Descrive un riferimento al movimento della macchina a secco. La stessa pagina pubblica separatamente da 17 a 20 fusti all'ora per l'applicazione dei fusti chimici. Mantenere entrambe le etichette intatte.
L'obiettivo di accettazione corretto non è né il numero di per sé. Sono accettati fusti secondo il tempo concordato in condizioni di produzione approvate. Il ciclo deve includere estrusione, soffiaggio, raffreddamento, estrazione, rifilatura, ispezione e conteggio delle fermate.
Leggere i dati nei gruppi connessi. Le dimensioni dello stampo riguardano la corsa di apertura e il percorso di rimozione. La massa dell'accumulatore appartiene alla massa lorda della pallina e alla resina. Il flusso d'aria dipende dalla pressione sulla macchina. Un singolo valore elevato non può compensare una corrispondenza debole in un altro punto della cella.
Perché il suffisso /LP non dovrebbe scomparire dalla citazione
Kinggle attualmente pubblica due pagine di prodotti correlati. Una di queste è la piattaforma specializzata per fusti chimici KGB200L/LP. L'altro nomina la macchina a tamburo di plastica da 220 litri KGB200L. La loro classe 250L condivisa non rende i nomi dei modelli intercambiabili.
La pagina KGB200L/LP elenca una macchina da 39 t e due viti da 100 mm. La sua descrizione è incentrata su una testa dell'accumulatore a doppio strato. La pagina KGB200L elenca una macchina da 36 t e una vite da 120 mm. Pubblica 320 kg/h per HDPE. Entrambe le pagine mostrano lo stesso ampio ingombro dello stampo e il riferimento del morsetto da 760 kN.
Questa differenza riguarda l’architettura, non solo la capacità. Un layout a due estrusori può supportare una struttura a strati ordinata o una suddivisione del materiale. Un layout a estrusore singolo serve un percorso di fusione diverso. La funzione esatta di ciascun livello necessita ancora di un diagramma di processo scritto. Non dare mai per scontato che due estrusori creino automaticamente la barriera richiesta, la struttura del contenuto riciclato o la disposizione dei colori.
Posizionamento pubblico KGB200L/LP
Piattaforma specializzata per fusti chimici a doppio anello da 220 litri. Nella pagina sono elencate due viti da 100 mm, una descrizione della testa a doppio strato e un peso della macchina di 39 t.
Posizionamento pubblico KGB200L
Macchina per fusti in plastica da 220 litri. La pagina elenca una vite da 120 mm, una capacità di fusione di HDPE di 320 kg/h e un peso della macchina di 36 t.
Un ordine di acquisto dovrebbe includere il modello completo, la revisione e la configurazione. Allega un disegno del flusso del processo. Elenca ogni estrusore, motore, vite, passaggio della testa e controller. Mostra quale materiale alimenta ogni passaggio. Se il rapporto degli strati è controllato, definirne l'intervallo di lavoro e il metodo di verifica.
Questo controllo protegge entrambi i lati. L'acquirente riceve l'architettura prevista. Il fornitore riceve un obiettivo tecnico stabile. Inoltre mantiene gli elenchi dei pezzi di ricambio, gli schemi elettrici e la formazione degli operatori allineati con la macchina installata.
Controllare l'HMWHDPE come input di produzione, non come etichetta generica
I nomi di riferimento dell'applicazione di Kinggle sono HMWHDPE. L'acronimo descrive il polietilene ad alta densità ad alto peso molecolare. Non identifica un grado esatto. Le prestazioni del tamburo dipendono dalla resina selezionata, dalla formulazione, dalla storia della lavorazione e dal design della confezione.
Il file del materiale approvato dovrebbe nominare il fornitore e la qualità. Aggiungi la scheda tecnica del materiale, il masterbatch del colore, gli additivi e le regole di controllo delle modifiche. Registrare come vengono identificati i lotti in entrata. Se è consentita una qualità alternativa, dichiarare il test di approvazione prima che entri nella normale produzione.
Il rimacinato ha bisogno di una propria regola. Separare il rivestimento pulito durante il processo dal materiale riciclato post-uso. Definire la fonte consentita, la preparazione, la dimensione delle particelle, lo stoccaggio e il rapporto di miscelazione. Registra il modo in cui gli operatori rispondono quando il macinatore o il trasportatore si fermano. Una percentuale sulla schermata di una ricetta ha poco valore se il flusso di alimentazione effettivo non è controllato.
Umidità, contaminazione e particelle fini possono disturbare l'alimentazione o la qualità della superficie. Anche la temperatura del materiale e il comportamento della massa possono modificare il recupero. Ispezionare il sistema reale durante la prova di produzione. La resina deve viaggiare attraverso la tramoggia, il miscelatore, il trasportatore e il circuito di rimacinato previsti.
Se il fusto trasporterà sostanze chimiche, la compatibilità appartiene al programma del pacchetto finito. La macchina per lo stampaggio non è in grado di stabilire da sola la compatibilità. La sostanza prevista, la durata di conservazione, l'esposizione ambientale e le norme applicabili determinano le prove.
Una modifica del materiale può modificare la forza di fusione e l'abbassamento. Può alterare il modo in cui il parison si allunga attorno ad anelli e angoli. Ecco perché l'approvazione del materiale eprogrammazione parisonnon dovrebbero essere gestiti come progetti separati.
Costruisci il parison attorno ad anelli, spalle, base e chiusure
Un tamburo grande non si allunga in modo uniforme. La spalla viaggia su una parte dello stampo. L'angolo inferiore viaggia sopra un altro. Gli anelli, il contatto di base e le aree del collo richiedono ciascuno al parison un materiale diverso. Un solo dado non può servire tutte le zone allo stesso modo.
Inizia con la messa. Aggiungi il tamburo finito, la bava superiore, la bava inferiore, il ritaglio del collo e altre rifiniture. Questa è la massa lorda del parison. Confrontarlo con la capacità dell'accumulatore ordinata con base in resina approvata. Lascia una riserva tecnica invece di corrispondere esattamente al massimo pubblicato.
massa del tamburo finito + bava superiore + coda inferiore + scarti del collo o del manico + altro materiale rifilato
Successivamente, mappa il parison lungo la sua lunghezza. Utilizzare la mappa murale numerata del tamburo approvato. Collegare ciascuna posizione critica del tamburo a una posizione nel programma parison. Il primo profilo è solo una ricetta iniziale. La prova di produzione dovrebbe aggiornarlo in base ai risultati misurati sulle pareti.
Guarda le zone del doppio anello. Troppo poco materiale può ridurre la parete locale o modificare la geometria dell'anello. Troppo può aumentare il peso, il tempo di raffreddamento e il flash. I colli e le chiusure necessitano di una geometria stabile. La base necessita di materiale sufficiente per le prestazioni di contatto e impatto. Nessuno di questi obiettivi viene risolto rendendo l’intero tamburo più pesante.
Anche lo scarico dell'accumulatore è importante. La preforma dovrebbe entrare nello stampo entro un tempo controllato. La temperatura del fuso, la velocità di scarico, il movimento dello spazio tra gli stampi e i tempi di chiusura dello stampo interagiscono. Se il parison rimane sospeso troppo a lungo, l'abbassamento modifica la mappa della parete prima che lo stampo si chiuda.

Memorizzare il profilo finale con un numero di revisione. Registrare l'attrezzatura dello stampo, la resina, i punti di temperatura, il tempo di scarico e la mappa della parete del campione. Un profilo senza queste condizioni è difficile da riprodurre.
Considera lo stampo del tamburo e il circuito di raffreddamento come un'unica decisione progettuale
L'involucro dello stampo pubblico è solo un controllo di idoneità. Ciò non dimostra che lo stampo si raffredderà in modo uniforme, rilascerà il tamburo o libererà il robot. Esaminare l'assemblaggio completo dello stampo. Include collettori, curve di tubi, hardware di soffiaggio, inserti mobili, blocchi di presa e punti di sollevamento.
La linea di giunzione e la pinzatura devono gestire un parison pesante. Il taglio dovrebbe sigillarsi in modo coerente senza intrappolare materiale eccessivo. Le tasche flash necessitano di spazio per la massa prevista. I dettagli del collo e del colpo di fondo devono corrispondere al disegno del tamburo e al metodo di finitura a valle.
Il raffreddamento dovrebbe seguire il carico termico del tamburo. Anelli e transizioni spesse possono trattenere il calore. Le pareti laterali larghe possono deformarsi durante la rimozione. Le zone di base e di chiusura potrebbero richiedere un controllo della temperatura più rigoroso. Progetta i canali in base a queste esigenze invece di utilizzare un semplice circuito per l'intero stampo.
Dividere lo stampo in zone di raffreddamento denominate. Assegnare a ciascuna zona un flusso target e una condizione di ingresso. Fornire collegamenti accessibili e un piano di lavaggio. Durante la prova, registrare le temperature di mandata e di ritorno. La sola lettura della pressione non può mostrare se il calore esce da ciascun circuito.
La temperatura di rimozione fa parte del ciclo. Un rilascio anticipato può aumentare la produzione mentre il tamburo è ancora morbido. Il robot, il trasportatore o l'operatore possono quindi deformare gli anelli o le superfici di tenuta. Definire una condizione di rimozione sicura con evidenza dimensionale e funzionale.
La pagina Kinggle elenca 0,3 MPa e 120 L/min come riferimenti per l'acqua di raffreddamento della macchina. Questi valori aiutano a dimensionare la connessione. Non rappresentano una specifica completa del refrigeratore. Il pacchetto di raffreddamento finale necessita della temperatura dell'acqua, delle condizioni ambientali di progettazione, del carico termico dello stampo, del carico termico della macchina, della stabilità del flusso e della qualità dell'acqua.
Usa ilGuida alla progettazione degli stampi per estrusione e soffiaggioper rivedere lo sfiato, il pinch-off, il raffreddamento e il rilascio. Inserire il disegno dello stampo accettato nello stesso fascicolo tecnico del layout della macchina.
Pianificare il prelievo, la sbavatura e il test di tenuta all'interno del ciclo
Il ciclo di stampaggio non termina con l'apertura dello stampo. Un tamburo di grandi dimensioni necessita comunque di una rimozione sicura e di una finitura controllata. Questi passaggi possono diventare il vero limite di produzione se vengono aggiunti dopo la costruzione della macchina.
Inizia con il cibo da asporto. Definire la posizione della presa, la temperatura del tamburo, il carico utile e il percorso del movimento. Il robot deve pulire lo stampo, proteggere e soffiare l'hardware. La sua presa non deve schiacciare un anello caldo o segnare un pannello di etichette. Il punto di trasferimento dovrebbe sostenere il tamburo senza rotolare incontrollatamente.
Successivamente, mappa ogni taglio. Il materiale del flash superiore, della coda inferiore e del collo potrebbe richiedere strumenti diversi. Proteggere le facce di chiusura e le quote critiche. Raccogliere il rivestimento senza mescolarlo con i detriti del pavimento. Se il rifilo pulito ritorna al processo, mostrare il percorso verso il tritatutto e il frullatore.
Il test delle perdite necessita di un limite scritto. Definire le aperture testate, la condizione di chiusura, il metodo di pressione o vuoto, il tempo di stabilizzazione, il tempo di prova e la soglia di scarto. Definire anche cosa succede dopo il fallimento. Un fusto scartato dovrebbe rimanere tracciabile attraverso la sua cavità, la finestra temporale e la registrazione del processo.
| Stazione | Ingresso | Produzione | Prove da catturare |
|---|---|---|---|
| Robot da asporto | Fusto modellato a caldo | Tamburo supportato nella stazione di rifilatura | Gioco, segni di presa, tempo ciclo e ripetibilità |
| Sflavante | Tamburo con rivestimento di processo | Bordi rifiniti puliti | Qualità del taglio, danni al tamburo e massa di rifilatura |
| Finitura apertura | Colli modellati | Interfacce pronte per la chiusura | Dimensioni, risultati di superficie e di sagoma |
| Prova di tenuta | Fusto finito e chiusure di prova | Passato o scarto tracciabile | Ricetta, risultato, ID strumento e timestamp |
| Ispezione finale | Tamburo testato | Prodotto accettato o scarto controllato | Peso, mappa murale, dimensioni e aspetto |
Cronometra ogni stazione durante la prova di fabbrica. Una macchina per lo stampaggio potrebbe attendere perché il percorso di prelievo è lungo o la stazione di rifilatura è piena. Tali ritardi appartengono all'output accettato. Non dovrebbero essere nascosti dietro il numero del ciclo a secco.
Capacità della macchina separata dall'approvazione dell'imballaggio delle Nazioni Unite
La pagina del prodotto di Kinggle afferma che i tamburi dell'applicazione pubblicata possono superare un test di caduta da 3 m e completare la certificazione ONU. Mantieni tale richiesta legata alla domanda dichiarata. Non riscriverlo come garanzia per ogni fusto, sostanza di riempimento o mercato.
Una macchina non può concedere il marchio di imballaggio ONU. L'approvazione si applica a un tipo di progetto di imballaggio nell'ambito del sistema pertinente. Il fusto finito, le chiusure, il contenuto o il mezzo di prova, la preparazione, il condizionamento e i risultati dei test sono tutti importanti. I continui controlli di produzione sono importanti anche dopo il superamento della progettazione.
La Commissione economica per l’Europa delle Nazioni Unite pubblica ilRegolamento modello delle Nazioni Unite. La revisione 24 è stata pubblicata nel 2025. Le norme nazionali o modali applicabili possono utilizzare un'edizione particolare o aggiungere requisiti. Confermare l'autorità, il laboratorio di prova e il percorso di approvazione per il mercato di destinazione.
Costruisci due livelli di prove. Il primo è il test di accettazione in fabbrica della macchina. Ciò dimostra che la cella ordinata utilizza il tamburo concordato in condizioni definite. Il secondo riguarda i test relativi alla progettazione dell'imballaggio. Dimostra l'imballaggio finito rispetto al programma applicabile. L'uno non sostituisce l'altro.
Durante le prove della macchina, misura le funzionalità che supportano i test successivi. Registra la massa netta, la massa lorda del getto, la mappa della parete, le dimensioni della chiusura, la geometria dell'anello, il risultato della perdita e le impostazioni del processo. Conservare i campioni etichettati. Ciò fornisce al team di test dell'imballaggio un lotto iniziale tracciabile.
Per maggiori dettagli sull'intento di test del prodotto, utilizzare il file esistente di Kinggleguida al test di caduta del fusto chimico. Mantieni il presente articolo concentrato sulla cella di produzione. Questa separazione aiuta gli acquirenti a trovare la risposta sull'integrazione della macchina o quella sul test senza leggere due pagine che dicono la stessa cosa.
Calcola l'output accettato da eventi di produzione reali
La pagina del prodotto pubblica da 17 a 20 fusti all'ora per l'applicazione denominata. Questo è un utile riferimento di pianificazione. Non è una tariffa garantita per un tamburo diverso. Peso, mappa murale, resina, raffreddamento dello stampo, estrazione e ispezione possono cambiare il risultato.
Inizia con una corsa cronometrata. Conta ogni evento di stampaggio. Quindi classificare ciascun fusto come accettato, rifiutato o in attesa di test. Registra ogni fermata e la sua causa. Utilizzare lo stesso piano di qualità che governerà la produzione.
fusti accettati ÷ minuti di produzione osservati x 60
Calcolare anche la domanda di materiale lorda. Moltiplicare la massa lorda del parison per gli eventi di stampaggio all'ora. Non moltiplicare il peso del fusto finito per la tariffa di catalogo. Questa scorciatoia ignora bave, scarti, materiale di avvio e altre perdite di processo.
massa lorda del parison x eventi di stampaggio all'ora
Separare la resa del primo passaggio dalla rilavorazione o dal nuovo test. Un fusto che fallisce la stazione di perdita e successivamente passa dopo la regolazione della chiusura non dovrebbe scomparire dal registro eventi. Il motivo è importante. Potrebbe indicare lo stampaggio, la finitura, l'assemblaggio della chiusura o il tester.
Il raffreddamento spesso controlla il ciclo. Se qualche secondo in più protegge la geometria dell'anello, quel tempo rientra nella tariffa accettata. Un rilascio più rapido che crea colli ovali o dimensioni instabili non rappresenta un aumento di produttività.
Utilizzare un periodo sufficientemente lungo per esporre il recupero e l'equilibrio a valle. Registrare le impostazioni della macchina all'inizio e alla fine. ILguida al tempo di ciclospiega come separare il recupero dell'estrusione, lo stampaggio, il raffreddamento e la movimentazione. ILguida energeticaspiega perché la potenza e l'energia per fusto accettato necessitano di un limite di misurazione stabilito.
Un utile set KPI finale comprende fusti accettati all'ora, resa al primo passaggio, chilogrammi lordi per fusto accettato, chilogrammi di rifinitura per fusto, tempi di inattività conteggiati ed energia per fusto accettato. Ogni numero necessita di una regola di inizio e fine concordata.
Pianificare il confine della fabbrica attorno ai picchi, all'accesso e alla rimozione del calore
Le dimensioni della macchina pubblica sono 9,5 x 4,1 x 6,5 m. Quella scatola non è lo spazio di installazione. Al di là di esso si estendono gli operatori, i cambi stampo, le piattaforme, gli armadi, i tubi, i trasportatori e le protezioni. Il tetto deve anche consentire la costruzione e la manutenzione.
Iniziare con il disegno della disposizione dell'attrezzatura. Aggiungere spazio per la manutenzione per viti e componenti idraulici. Segnare il percorso dello stampo dal camion o dall'area di stoccaggio alle piastre. Controllare in ogni punto la portata della gru o del carrello elevatore. Mostra dove viaggeranno i tamburi caldi e la flash rimossi.
L'aria compressa necessita di pressione e flusso al collegamento della macchina. Kinggle pubblica 0,8 MPa e 1,8 m³/min. La sala compressori deve tenere conto della perdita di linea, degli altri utenti, dei picchi di domanda, del volume del ricevitore e del trattamento dell'aria. Anche il processo di soffiaggio necessita della qualità dell'aria concordata.
Il raffreddamento richiede temperatura e flusso stabili. La pagina pubblica elenca 0,3 MPa e 120 L/min. Richiedi un foglio di carico termico che separi lo stampo, l'idraulica e gli altri consumatori. Dimensionare il refrigeratore o la torre di raffreddamento in base alle condizioni ambientali locali e alla qualità dell'acqua.
La progettazione elettrica prevede il controllo del carico collegato, della tensione, della frequenza, del percorso dei cavi, della protezione e del trasformatore. La riga “consumo energetico medio” da 70 a 80 kW della pagina è un riferimento di potenza. Non si tratta del carico installato e non dell'energia per tamburo.

Rivedi il completopiano di utilità del soffiaggiocon la macchina e i fornitori ausiliari. Inserire ogni condizione e limite di fornitura nell'accordo tecnico.
Eseguire una prova di accettazione che segue un lotto di fusti tracciabile
Il test di accettazione in fabbrica deve utilizzare il disegno, lo stampo e il materiale del tamburo approvati. Se la resina di produzione non è disponibile, documentare il sostituto e i limiti del risultato. Non definire il movimento della macchina a secco un test di accettazione del prodotto.
Concordare il piano di test prima della visita. Denominare gli strumenti, la dimensione del campione, la durata dell'analisi e i limiti di accettazione. Decidi come vengono conteggiate le fermate. Definire quali impostazioni possono cambiare durante la corsa e chi approva una modifica.
- Verificare la costruzione.Controlla il modello completo KGB200L/LP, estrusori, testa, controller, pinza, robot, soffiaggio del fondo, protezioni e accessori ordinati in base al contratto.
- Verificare la calibrazione e le utilità.Registrare gli ID degli strumenti. Confermare le condizioni di alimentazione, aria e raffreddamento al confine della macchina.
- Caricare il materiale approvato.Registra il grado di resina, il lotto, il colore, l'additivo e la ricetta del rimacinato. Seguire il percorso di trasporto previsto.
- Stabilizzare il processo.Raggiungere condizioni di fusione, recupero dell'accumulatore, comportamento di scarico, raffreddamento ed estrazione ripetibili prima di iniziare il ciclo formale.
- Congelare la ricetta iniziale.Salva temperature, velocità, profilo parison, tempi, pressioni e impostazioni a valle con un unico numero di revisione.
- Esegui la finestra concordata.Conteggio dei fusti stampati, accettati e scartati. Registra ogni fermata con durata e causa.
- Misurare il piano di campionamento.Controllare massa, dimensioni, mappa della parete, geometria dell'anello e del collo, qualità del rivestimento, aspetto e risultato delle perdite.
- Controllare il saldo a valle.Confermare che il robot, la rifilatura, il tester e i trasportatori possano sostenere la velocità di stampaggio senza accumuli pericolosi.
- Chiudi ogni deviazione.Registrare il risultato, il proprietario e il metodo di ripetizione del test. Non nascondere una questione aperta in una dichiarazione generale di "test superato".
Conservare i campioni dall'inizio, dalla parte centrale e dalla fine. Etichetta ogni tamburo con tempo, ricetta e risultato. Conservare la mappa murale e il registro delle perdite insieme al rapporto di prova. Ciò trasforma una visita in fabbrica in una prova che può supportare l'avvio successivo e la risoluzione dei problemi.
Fotografa i campioni approvati e le relative etichette. Esporta la ricetta finale prima dello spegnimento. La relazione dovrebbe inoltre elencare le osservazioni irrisolte che non hanno dato luogo a un rifiuto. Questi dettagli forniscono al team del sito un chiaro punto di riavvio dopo l'installazione.
I test funzionali del pacchetto possono essere assistiti durante la progettazione della macchina se il metodo è concordato. Tuttavia, l’approvazione formale del tipo di progetto potrebbe avvenire altrove. Mantieni questi rapporti separati. Ogni rapporto dovrebbe indicare esattamente ciò che dimostra.
Il processo di vendita di Kinggle include ispezione, test e un invito a partecipare al test. Usa questa opportunità per seguire ilguida al test di accettazione in fabbrica. Dopo la consegna, ripetere un ciclo di accettazione del sito definito con i servizi installati e il sistema di materiali locale.
Crea una richiesta di offerta pronta per il preventivo per la cella KGB200L/LP
Un'utile interrogazione permette al fornitore di controllare l'intero percorso produttivo. Inizia con il file di batteria. Aggiungi un disegno, foto e un campione fisico, se disponibile. Indicare se il prodotto è da 200 L, 220 L o un'altra dimensione rientrante nella classe proposta.
Fornire il peso netto stampato, la stima lorda della stampa e la mappa murale numerata. Assegnare un nome al grado, al colore, agli additivi e alla regola di rimacinatura dell'HMWHDPE. Indicare il contenuto, il sistema di chiusura, i requisiti di resistenza chimica e i test applicabili sulla confezione.
Definire la produzione come fusti accettati all'ora. Aggiungi il volume annuale, lo schema dei turni e i cambi pianificati. Descrivere il prelievo, la rifilatura, la finitura dell'apertura, il test di tenuta, l'ispezione, la marcatura e la pallettizzazione. Indica quali articoli Kinggle deve quotare e quali verranno forniti dall'acquirente.
Allega i dati di fabbrica. Includere tensione, frequenza, capacità dell'aria compressa, fonte di raffreddamento, intervallo ambientale, altitudine, altezza dell'edificio, capacità della gru e planimetria disponibile. Aggiungi l'orientamento della macchina e il flusso del tamburo preferiti.
Richiedi una risposta scritta con la configurazione completa del KGB200L/LP. Dovrebbe includere l'involucro dello stampo, l'architettura dell'estrusore e della testa, la base dell'accumulatore, i servizi, l'elenco degli ausiliari, il layout, il piano di accettazione e la consegna dei dati. Non accettare la "configurazione standard" come unica descrizione.
La decisione finale dovrebbe collegare ogni requisito importante del tamburo a una caratteristica o a un test della macchina. Se un requisito non ha proprietario, chiudilo prima del rilascio dell'ordine. Se stai ancora raccogliendo file, usa Kinggle'scentro downloadEvideo della macchinaper le referenze disponibili. Quindi invia il pacchetto di progetto controllato tramite ilmodulo di contatto.
Domande frequenti
Queste risposte coprono le domande di acquisto che molto spesso modificano la configurazione o il piano di accettazione. Usano le attuali pagine dei prodotti Kinggle come riferimento della macchina. I documenti del progetto dovrebbero controllare l'ordine finale.
Per quali prodotti è progettato il KGB200L/LP?
Kinggle posiziona la KGB200L/LP come una macchina specializzata di classe 250 L per fusti chimici blu a doppio anello da 220 L. Un fusto diverso necessita ancora di controlli sulla massa lorda del parison, sull'adattamento allo stampo, sulla distribuzione delle pareti, sulle chiusure, sul raffreddamento, sull'estrazione e sui test richiesti sulla confezione.
300 pz/h significa che la macchina produce 300 fusti chimici all'ora?
No. La tabella dei prodotti etichetta 300 pz/h come ciclo a secco. La stessa pagina pubblica da 17 a 20 pezzi all'ora per la sua applicazione denominata tamburo chimico. L'output finale accettato deve essere dimostrato con il piano di produzione di stampi, resina, raffreddamento, automazione e qualità.
Il KGB200L/LP può realizzare un fusto finito da 15 kg?
La pagina elenca un riferimento di fusto finito da 12 a 15 kg e un riferimento di peso dell'accumulatore in PE da 18 kg. La massa lorda del parison comprende anche la bava e altri rivestimenti. Confermare il bilancio di massa completo, la base in resina, la riserva e la mappa della parete prima di congelare la configurazione della testa.
KGB200L/LP è la stessa macchina di KGB200L?
No. Kinggle li pubblica come configurazioni correlate ma distinte. La pagina KGB200L/LP elenca due viti da 100 mm, una descrizione a doppio strato e un peso della macchina di 39 t. La pagina KGB200L elenca una vite da 120 mm e un peso della macchina di 36 t.
L'acquisto di questa macchina conferisce ai fusti la certificazione ONU?
No. Una macchina non rilascia il marchio di imballaggio ONU. L'approvazione si applica al tipo di design dell'imballaggio testato secondo le norme pertinenti. Il fusto finito, le chiusure, i contenuti previsti o i mezzi di prova, la preparazione, i risultati dei test e i controlli di produzione in corso sono tutti importanti.
Cosa devo inviare per un preventivo KGB200L/LP?
Inviare il disegno del tamburo, le foto, il campione, le dimensioni, le aperture, il peso netto, la mappa delle pareti, il grado HMWHDPE, la stima del taglio, le chiusure, i contenuti, i test, l'obiettivo di output accettato, l'ambito a valle e le utenze di fabbrica. Indicare inoltre la struttura dei livelli richiesta e il limite di automazione.
Trasforma un tamburo approvato in una specifica macchina completa
Invia a Kinggle il disegno del tamburo, il materiale, la mappa murale, le chiusure, il piano di test, l'obiettivo di output e le utenze di fabbrica. Il team di ingegneri può quindi confermare la configurazione, lo stampo, gli ausiliari e l'ambito di accettazione del KGB200L/LP.
Richiedi una soluzione KGB200L/LP