

Scegli una macchina per soffiaggio multistrato abbinando la funzione di ogni strato alle specifiche del contenitore. Verificare che il sistema di estrusione indicato possa contenere la ricetta alla potenza richiesta, quindi confrontare il costo per contenitore accettato. Verificare la configurazione con i materiali e lo stampo previsti; gli strati aggiuntivi sono giustificati solo da un prodotto definito o da un requisito di produzione.
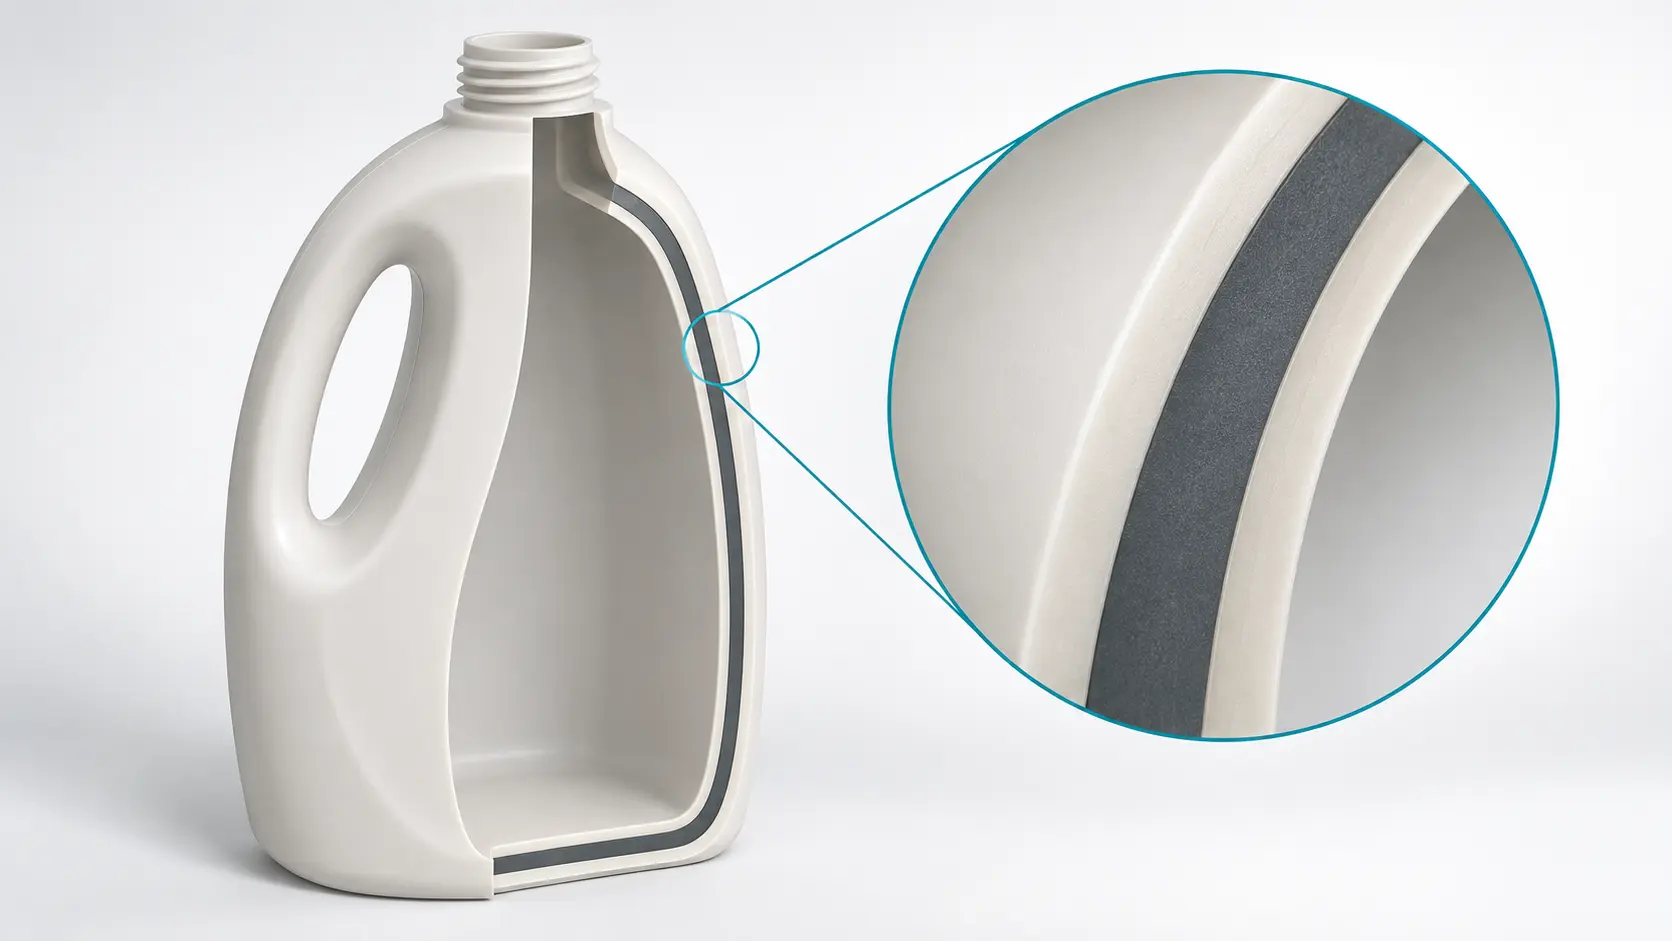
Una decisione di acquisto utile segue quattro controlli:
- Scrivere le specifiche del contenitore prima di selezionare un numero di livelli.
- Mappare ogni flusso di materiale sul suo livello e verificarne il raggio d'azione.
- Controlla la distribuzione effettiva degli strati e le prestazioni del contenitore finito.
- Includere le perdite di produzione nel confronto dei costi e nel registro delle prove.
Inizia con le specifiche del contenitore, non con il conteggio dei livelli
La richiesta di una "macchina per bottiglie a tre strati" lascia troppe decisioni aperte. Non identifica il contenuto, la geometria del contenitore, i gradi di resina, la produzione richiesta o il motivo per separare la parete in strati. Un fornitore può rispondere a tale richiesta con una categoria di macchina pur citando il sistema di materiale sbagliato.
Inizia con il contenitore finito. Fornire disegno, finitura del collo, disposizione della maniglia, portata nominale e peso finito. Aggiungi l'aspetto richiesto, le condizioni di servizio e i controlli delle prestazioni. Una bottiglia di detersivo di colore chiaro e una confezione sensibile all'ossigeno necessitano di prove diverse, anche se il loro volume e il peso totale corrispondono.
Trasforma i requisiti in elementi di accettazione
Sostituisci termini generici come "buona barriera" o "elevata resistenza" con un test definito e un limite di accettazione. Indicare se la bottiglia deve resistere a una particolare sequenza di manipolazione, mantenere un aspetto specifico o soddisfare un obiettivo di protezione del prodotto. La condizione di prova appartiene oltre il limite, incluso il contenuto o il simulante quando rilevante.
| Requisito | Domanda di selezione | Prove da richiedere |
|---|---|---|
| Colore della superficie uniforme | Quale livello trasporta il colore e quale variazione di input è consentita? | Campione di aspetto approvato e campioni di prova durante la corsa |
| Materiale riciclato nel nucleo | Quale fonte, qualità e condivisione di materiale deve gestire il sistema? | Specifiche dei materiali, mappatura dell'avanzamento e risultati dei pezzi finiti |
| Protezione del prodotto | Quale sostanza deve trattenere dentro o fuori il muro? | Obiettivo barriera, condizioni di test e convalida a livello di pacchetto |
| Movimentazione e impilamento | Quali ubicazioni e carichi dei container controllano le prestazioni? | Limiti di disegno e prove meccaniche concordate |
| Produzione | Quanti contenitori accettati sono necessari entro il tempo definito? | Domanda di fusione lorda, conteggi accettati, scarti e registro arresti |
Mantenere i requisiti obbligatori separati dalle preferenze. Se una struttura a strato singolo supera già le specifiche, utilizzala come opzione di riferimento. Una proposta multistrato necessita quindi di una ragione chiara: una superficie diversa, un materiale di base definito, una funzione barriera o un altro requisito che il riferimento non può soddisfare economicamente.
Indicare anche il mix di prodotti. Una linea che serve ordini ripetuti e lunghi ha un carico di cambio diverso rispetto a una che produce lotti brevi in diversi colori. Includere i prodotti pianificati più piccoli e quelli più grandi, invece di testare solo la bottiglia più semplice. Ciò fornisce alla discussione sull'attrezzatura un confine utilizzabile.
Dai un lavoro ad ogni strato prima di scegliere la struttura
Lo stampaggio a coestrusione e soffiaggio combina i flussi di materiale in un parison stratificato prima che lo stampo formi la parte cava. La domanda di selezione è come questi livelli servono il contenitore. Kinggle'spanoramica della coestrusione multistratospiega il processo di base e le funzioni comuni dei livelli.
Una macchina per soffiaggio a doppio strato può essere utile quando le superfici interna ed esterna necessitano di formulazioni diverse. Una macchina per soffiaggio a tre strati aggiunge un nucleo separato tra tali superfici. Nessuna delle due descrizioni stabilisce di per sé la resistenza, la compatibilità chimica o le prestazioni di barriera. Tali proprietà necessitano ancora dei materiali selezionati, della geometria e dei risultati dei test.
| Concetto di struttura | Motivo per valutarlo | Domanda che resta |
|---|---|---|
| Strato singolo | Una formulazione soddisfa l'intero requisito del prodotto | Il contenitore finito passa al peso proposto? |
| Due strati | Formulazioni interne ed esterne separate | Le superfici e l'interfaccia rimangono accettabili? |
| Tre strati | Assegnare una formulazione principale indipendentemente da entrambe le skin | La condivisione core prevista può essere eseguita con skin e prestazioni accettabili? |
| Struttura barriera con strati di collegamento | Combina una resina barriera selezionata con materiali strutturali | I gradi di resina, le interfacce e le prestazioni del pacchetto sono convalidati? |
Specificare i materiali come sistema
Per una struttura pelle/nucleo/pelle, identificare la resina e il pacchetto di additivi in ciascuna posizione. Distinguere le materie prime riciclate acquistate dai residui di produzione restituiti attraverso un trituratore. Una ricetta descritta semplicemente come "nuova/vecchia/nuova" nasconde le informazioni necessarie per valutare la consistenza e la movimentazione del materiale.
Non trattare un nucleo riciclato interrato come prova automatica di idoneità al contenuto. Richiedere la documentazione dei materiali e la valutazione specifica del prodotto necessaria per l'uso previsto. Allo stesso modo, il contenuto riciclato e la riciclabilità sono questioni separate. Uno riguarda ciò che entra nel contenitore; l'altro riguarda ciò che potrà accadere in seguito all'intero pacchetto.
Uno strato barriera modifica il sistema materiale
Kuraray identificaEVAL EVOH come materiale barriera ai gasutilizzato negli imballaggi e in altre applicazioni. Suopresentazione tecnicaillustra anche gli strati di legame tra poliolefina ed EVOH. Queste posizioni adesive appartengono alla revisione della struttura e dell'attrezzatura, non al di fuori del conteggio degli strati.
Richiedi la combinazione completa di resine, compresi i gradi di adesivo, le istruzioni per la manipolazione e le condizioni di barriera concordate. Un valore di permeabilità del materiale non è un risultato della durata di conservazione di una bottiglia finita. Il contenitore, la chiusura, il contenuto e le condizioni d'uso necessitano di propria convalida. L'aggiunta di una resina barriera senza tale specifica lascia incompiuta la decisione di acquisto.
Controlla se la macchina citata può eseguire la ricetta a strati
Una macchina per estrusione soffiaggio multistrato deve adattarsi sia al contenitore che ai flussi di materiale che alimentano la sua testa. Richiedi un programma delle apparecchiature che indichi ciascun estrusore, alimentatore, percorso del materiale e posizione dello strato. Il disegno dovrebbe anche identificare le uscite dello stampo, le stazioni e le cavità dello stampo. Questi conteggi descrivono diverse parti del sistema.
Una macchina multitesta produce diverse preforme per un evento di stampaggio. Una testa multistrato forma gli strati all'interno di una parete parison. Una citazione può combinare queste caratteristiche, ma l’una non stabilisce l’altra. Allo stesso modo, il conteggio degli strati da solo non fornisce un conteggio affidabile dell’estrusore. Leggi la mappatura effettiva del feed.
Dimensionare i flussi di materiale con unità complete
Utilizzare la domanda parison lorda per il dimensionamento dell'estrusione. La sola massa della bottiglia finita lascia fuori il materiale che diventa rifinitura. Definire la massa lorda per contenitore stampato e il numero di contenitori formati all'ora. Per una disposizione con più uscite, includere tutti i contenitori in quella velocità di produzione.
Consideriamo un'ipotetica bottiglia con una massa finita di 40 g e una dotazione parison lorda di 55 g. Supponiamo che la linea formi 1.200 bottiglie all'ora prima che la qualità venga scartata. In questo esempio la differenza di 15 g è un rifilo, non un margine di scarto standard. Questi input illustrano il metodo; non sono risultati di produzione di Kinggle.
Domanda del flusso di materiale = domanda lorda di fusione × frazione di massa assegnata
| Posizione | Quota di massa assegnata | Flusso richiesto |
|---|---|---|
| Pelle esterna | 20% | 13,2 kg/ora |
| Nucleo | 60% | 39,6 kg/ora |
| Pelle interna | 20% | 13,2 kg/ora |
| Totale | 100% | 66,0 kg/h |
La ricetta 20/60/20 è un'ipotesi di calcolo, non un rapporto consigliato di contenuto riciclato. Se un flusso di materiale alimenta diverse posizioni, combinare tali posizioni quando si calcola il carico di quel flusso. Controlla anche la bottiglia più piccola pianificata e la condivisione dello strato. Un valore di uscita massima non stabilisce un funzionamento stabile a una velocità di avanzamento bassa.
Utilizza le opzioni del prodotto Kinggle come punto di partenza
Kinggle'sKGB2L Macchina a stazione singola da 2 litrielenca le opzioni a strato singolo, doppio e tre. ILMacchina a doppia stazione KGB5D 5Lelenca le stesse opzioni di livello su una piattaforma diversa. Entrambe le pagine descrivono separatamente configurazioni multi-testa, il che rafforza il motivo per cui il conteggio degli strati e il conteggio delle uscite necessitano di voci separate nel preventivo.

Le classi di capacità pubblicate sono utili per restringere la piattaforma. Non sostituiscono una revisione della configurazione specifica della resina. Chiedere quali modelli di viti, sistemi di alimentazione e opzioni di testa servono alla ricetta proposta. Non considerare il valore di plastificazione base dell'HDPE come la capacità combinata di un sistema multistrato non specificato.
Per un preventivo per una macchina per soffiaggio a coestrusione, registrare l'intervallo di flusso concordato per ogni flusso di materiale, i requisiti di preparazione, la filtrazione ove necessario, i controlli delle ricette e la procedura di spurgo. Specificare quali ausiliari sono compresi nel prezzo. Un circuito materiale che funziona in una dimostrazione potrebbe comunque necessitare di apparecchiature al di fuori dei limiti della macchina citata.
Verifica gli strati nel contenitore stampato, non solo nella schermata della ricetta
Il controllo del rapporto degli strati inizia con la fornitura del materiale, ma l'accettazione spetta al contenitore finito. Una schermata che mostra le percentuali corrette non mostra lo spessore dello strato in corrispondenza di una spalla o di un angolo. Anche il peso totale delle parti è insufficiente: descrive l'intero contenitore, non dove è finito ciascun materiale.
Tenere tre registrazioni separate: la ricetta della massa, il profilo totale dello spessore della parete e la distribuzione degli strati misurata nella parte. Anche in una sezione ideale, diverse densità di materiale significano che una frazione di massa non è automaticamente una frazione di spessore. La formazione e il flusso locali aggiungono un altro motivo per ispezionare il contenitore piuttosto che convertire una percentuale della ricetta in una garanzia del muro.
Costruisci un piano di esempio basato sulla posizione
Seleziona le posizioni di misurazione dal disegno reale. Includi aree in cui la geometria o l'uso rendono consequenziale una sezione sottile, quindi aggiungi abbastanza posizioni del corpo per mostrare il modello di distribuzione. Identificare la stazione, l'uscita, l'ora e la revisione della ricetta su ciascun campione. Altrimenti, un vassoio misto di bottiglie può nascondere un problema specifico della posizione.
Utilizzare un metodo di sezionamento e misurazione adatto ai materiali. L'ispezione visiva ordinaria potrebbe non distinguere strati di resina simili. Quando uno strato funzionale sottile controlla le prestazioni, concordare come il laboratorio lo identificherà e come verrà testata la proprietà rilevante della confezione. Una fotografia di un muro tagliato da sola non è un risultato di barriera completo.
Diagnosticare il sintomo prima di modificare la ricetta
Se il colore esterno appare incoerente, confrontare prima il lotto del materiale approvato, la formulazione del colore e la distribuzione della pelle misurata. L'aumento immediato del colorante può mascherare un sintomo modificando al contempo i costi e le condizioni del processo. Per una separazione apparente, rivedere l'accoppiamento dei materiali, i requisiti di adesivo e il registro della lavorazione prima di regolare ogni estrusore contemporaneamente.
Per un'area locale sottile, ispezionare il posizionamento del parison e la distribuzione totale della parete insieme alle misurazioni dello strato. Kinggle'sguida alla programmazione parisonspiega perché la tempistica del profilo, l'allineamento degli utensili e la stabilità dell'estrusione sono importanti. Salvare una linea di base e modificare una variabile controllata alla volta in modo che il campione successivo possa spiegare l'effetto.
Abbinare i controlli delle prestazioni al loro ambito.ASTM D2463-23affronta la resistenza agli urti di caduta dei contenitori termoplastici soffiati riempiti di acqua.ASTM D2659-16(2023)risolve le proprietà di schiacciamento delle colonne. Nessuno dei due test di per sé stabilisce le prestazioni di barriera o la compatibilità con i contenuti previsti. Concordare i metodi applicabili e i limiti del prodotto prima della prova.
Confronta il costo per contenitore accettato, non solo il prezzo della resina
Un prezzo inferiore della resina può supportare un investimento multistrato, ma il confronto finanziario richiede alla fine lo stesso prodotto accettato. Confronta le strutture solo dopo che entrambe soddisfano le specifiche del contenitore. Altrimenti, l’opzione apparentemente più economica potrebbe semplicemente contenere meno materiale necessario per superare il test.
Mantenere il costo di acquisto separato dalla circolazione interna. Il rifilo inviato attraverso un trituratore e restituito alla linea necessita ancora di manipolazione, energia e controllo. Tuttavia non si tratta di un altro acquisto dello stesso polimero. Contare la massa lorda di estrusione come resina fresca acquistata a ogni passaggio può sovrastimare il costo del materiale.
Utilizzare un registro batch con un confine chiaro
Registrare gli input acquistati consumati, l'output accettato, gli scarti non recuperati, il materiale di spurgo e le variazioni di inventario nello stesso periodo. Tieni traccia dei rendimenti interni separatamente. Addebitare le perdite di materiale nel punto in cui effettivamente escono da tale confine, anziché applicare una percentuale di scarto universale che potrebbe conteggiare due volte i rifili riciclati.
L'esempio seguente utilizza unità di costo ipotetiche, non prezzi di mercato o una quotazione Kinggle. Entrambe le opzioni producono 10.000 contenitori accettati del peso di 40 g ciascuno. Supponiamo che non vi siano modifiche all'inventario. La resina monostrato costa 100 unità/kg. Per l'opzione multistrato, la miscela acquistata è costituita dal 20% di materiale esterno a 100, dal 60% di nucleo a 75 e dal 20% di materiale interno a 100 unità/kg.
= 85 unità di costo/kg
| Ingresso o risultato | Strato singolo | Ipotesi a tre livelli |
|---|---|---|
| Contenitori accettati | 10.000 | 10.000 |
| Messa in contenitori accettati | 400 chilogrammi | 400 chilogrammi |
| Input acquistati consumati, comprese le perdite non recuperate | 410 chilogrammi | 430 chilogrammi |
| Costo ponderato dei fattori produttivi acquistati | 100 unità/kg | 85 unità/kg |
| Costo del materiale acquistato | 41.000 unità | 36.550 unità |
| Costo del materiale per contenitore accettato | 4,10 unità | 3.655 unità |
Il calcolo presuppone che il costo della miscela indicato si applichi a tutti gli input acquistati consumati. Fornisce intenzionalmente all'opzione multistrato una maggiore perdita non recuperata. Anche così, il vantaggio in termini di costi del materiale è di 4.450 unità per ordine. Tale importo rappresenta l'importo disponibile per i costi operativi e di proprietà aggiuntivi prima che il vantaggio scompaia.
Se l'opzione multistrato aggiunge 2.000 unità all'ordine, il suo costo combinato in questo confronto limitato diventa 38.550 unità, ovvero 3.855 per contenitore accettato. I preventivi reali necessitano di confini più completi: manodopera, servizi pubblici, manutenzione e costo di proprietà delle attrezzature aggiuntive. Sostituisci ogni input presunto con il registro della fabbrica.
Controlla il programma di produzione dietro il risparmio
Frequenti cambi di ricetta o di colore possono rendere determinanti le perdite di spurgo e i tempi di impostazione. Confronta le lunghezze dei lotti e la sequenza degli ordini pianificati, non solo una tiratura stabile. Un risparmio di materiale dimostrato su un ordine lungo potrebbe non coprire le perdite di numerosi lotti brevi. Provare i cambi che la fabbrica effettivamente programmerà.
Conservare il calcolo anche quando i prezzi dei materiali cambiano. Un modello di costo utile consente all'acquirente di variare il prezzo base, la resa accettata e la dimensione del lotto senza modificare i requisiti del prodotto. Dovrebbe esporre dove la proposta smette di pagare, piuttosto che produrre un’unica percentuale di risparmio interessante.
Dimostrare la configurazione in una prova della macchina specifica per il materiale
Organizzare la prova attorno al contenitore e ai materiali previsti. Una semplice resina dimostrativa può stabilire che la macchina funziona, ma non può rispondere se il sistema citato contiene una formulazione di base impegnativa o uno strato funzionale sottile. Identificare la build acquistata, la configurazione principale, gli ausiliari e le operazioni downstream nel piano di prova.
Prima di utilizzare il materiale, concordare il piano di campionamento, i metodi di misurazione, i limiti del prodotto e la definizione dell'output. La durata richiesta dipende da cosa deve dimostrare il processo. Includere la stabilizzazione, il rifornimento materiale o un riavvio rilevante quando tali eventi fanno parte della domanda di accettazione. Una durata di esecuzione arbitraria non sostituisce un test definito.
- Abbina la prova al disegno del contenitore approvato, alla revisione dello stampo e agli esatti gradi di resina. Registrare i lotti di materiale e le condizioni di preparazione.
- Confermare la mappatura estrusore-strato, la ricetta della massa e l'attrezzatura per la movimentazione dei materiali inclusa. Salvare le impostazioni di controllo iniziali.
- Stabilire la condizione stabile concordata. Registra i valori effettivi del processo, gli interventi e qualsiasi modifica della ricetta durante il test.
- Raccogli campioni tracciabili per stazione, punto vendita e ora. Conserva i campioni falliti nel registro della qualità anziché presentare solo le bottiglie migliori.
- Misurare le posizioni specificate ed eseguire i test funzionali concordati. Collegare ogni risultato di accettazione al relativo campione e metodo.
- Registrare la produzione accettata, le perdite non recuperate e i relativi risultati di conversione o riavvio. Congelare la configurazione e la ricetta passata.
Capacità di processo separata da un campione interessante
Un campione può passare mentre il processo è ancora alla deriva. Confronta i campioni durante la finestra di osservazione concordata e dopo gli eventi inclusi. Se un lotto o un rifornimento di materiale cambia l'aspetto o la distribuzione degli strati, conservare le prove e indagare sulla causa. Le medie da sole possono nascondere i fallimenti in un punto o in un punto nel tempo.
Per l'output, utilizzare i contenitori accettati divisi per il tempo di produzione concordato. Indicare come le fermate, gli scarti e le trattenute a valle entrano nel calcolo. Se l'obiettivo riguarda l'intera linea, includere il taglio e l'ispezione nel confine testato. Un contatore della macchina e una scatola di contenitori finiti e accettati misurano risultati diversi.
Kinggle'sguida al test di accettazione in fabbricaspiega come collegare un risultato alla macchina, al prodotto, al metodo e al limite. Per la selezione multistrato, aggiungere al record la pianificazione del flusso di materiale, le misurazioni degli strati e la revisione della ricetta. Documentare gli elementi aperti e le prove necessarie per chiuderli.
Richiedi una configurazione che possa essere riprodotta presso lo stabilimento ricevente: i tipi di materiale accettati, i percorsi di fornitura, gli identificatori di testa e attrezzatura, i file delle ricette, le condizioni dell'utilità e i risultati dei campioni dovrebbero viaggiare con la macchina.
Una prova specifica del materiale restringe il rischio di acquisto alle condizioni che le parti hanno effettivamente verificato. Non promette prestazioni su ogni resina o prodotto futuro. Qualsiasi modifica nel sistema dei materiali o nelle specifiche del contenitore necessita di una revisione definita, piuttosto che del presupposto che lo stesso numero di strati garantisca lo stesso risultato.
Invia a Kinggle il disegno del contenitore, il contenuto, i gradi di resina, le funzioni dello strato previste e il target di output accettato. Aggiungi il mix di prodotti e i test richiesti in modo che la proposta dell'attrezzatura possa affrontare il lavoro vero e proprio.
Discutere una configurazione di macchina multistrato
Ningbo Kinggle Machinery Co., Ltd. ·vendite@kinggle.com · +86-574-87103665
Domande frequenti
Una macchina per soffiaggio multistrato è sempre migliore di una macchina monostrato?
No. Una macchina monostrato è un riferimento ragionevole quando una formulazione soddisfa le specifiche del contenitore. L'attrezzatura multistrato è giustificata da un requisito definito di superficie, nucleo o barriera e da un caso di costo realizzabile. Confronta le prestazioni dei prodotti accettati e i costi operativi, invece di considerare gli strati aggiuntivi come un grado di qualità.
Una struttura a tre strati richiede tre materiali diversi?
No. Una struttura a tre strati identifica tre posizioni nella parete, non necessariamente tre diverse famiglie di polimeri. Le due skin possono utilizzare la stessa formulazione mentre il nucleo ne utilizza un'altra. Richiedere la pianificazione effettiva dei materiali e la mappatura dei feed; tali documenti stabiliscono come la testa e gli estrusori selezionati creano la struttura.
Una soffiatrice multitesta è uguale a una macchina multistrato?
No. Più uscite dello stampo producono diversi preformati per un evento di stampaggio. L'attrezzatura multistrato forma strati di materiale all'interno di un muro parison. Una macchina può combinare entrambe le funzionalità. Registrare separatamente il numero di uscite, la struttura degli strati, le stazioni e le cavità in modo che il preventivo non confonda una disposizione di produzione con una disposizione di materiale.
È possibile aggiornare una macchina monostrato esistente per la produzione multistrato?
La risposta dipende dal sistema di estrusione esistente, dallo spazio disponibile, dall'interfaccia della testa, dai controlli, dai servizi e dalla produttività richiesta. Ottieni una revisione tecnica della costruzione effettiva prima di preventivare una conversione. Non dare per scontato che la sostituzione della testina fornisca da sola i circuiti del materiale aggiuntivi o il campo operativo necessari per la ricetta proposta.
Quali informazioni sono necessarie per un preventivo per una macchina soffiatrice multistrato?
Fornire il disegno del contenitore e le condizioni finite, il contenuto, i gradi di resina, le funzioni dello strato proposte, l'obiettivo di output accettato e il mix di prodotti. Includere la massa lorda del parison, se nota, i test richiesti, i servizi disponibili e l'ambito a valle. Se la ricetta degli strati non è definita, definire prima i requisiti prestazionali in modo che il fornitore possa valutare le configurazioni adeguate.


