Configura il KGB110A da un campione di prodotto misurato, non solo dal nome 160L. Registra la geometria della parte, il peso netto, la mappa della parete, la resina, la finitura e l'obiettivo di produzione. Quindi utilizzare questi input per controllare l'involucro dello stampo, la domanda lorda del parison, il recupero dell'estrusione, i requisiti delle fascette e le utenze della fabbrica.
Una macchina per soffiaggio da 160 litri può realizzare prodotti molto diversi. Una barriera stradale cava ha un'ampia area proiettata. Un pontone può avere zone di pescaggio lunghe e requisiti di tenuta. Il pannello di un tavolo può essere largo ma relativamente poco profondo. Il nome di un modello non elimina queste differenze.
Il punto di partenza più utile è spesso l'oggetto già sulla scrivania dell'acquirente. Misuralo, pesalo e segna le aree che contano. Quel campione diventa il collegamento tra la progettazione del prodotto, le attrezzature, la configurazione della macchina e il test di accettazione.

Il file di esempio di sei pagine che dovrebbe guidare il progetto
Disegno quotato della parte, dimensioni complessive, aperture, inserti e interfacce di assemblaggio.
Peso netto, qualità del materiale, colore, additivi e macinato consentito.
Mappa dello spessore delle pareti con posizioni critiche e requisiti di test del prodotto.
Mappa di ritaglio che mostra la parte superiore, la coda inferiore, la gestione degli scarti e altre perdite.
Obiettivo di output accettato, modello di turni, automazione e lavoro a valle.
Energia elettrica, aria, acqua, accesso, sollevamento e spazio disponibile nella cella.
Nota sui dati pubblicati:L'attuale titolo della pagina e il testo dell'applicazione di Kinggle collocano il KGB110A nella classe 160L. La stessa pagina attualmente mostra 120 L nella tabella riepilogativa e di capacità massima. Questo articolo segue il posizionamento del prodotto 160L pubblicato, ma l'esatta capacità ordinata deve essere confermata nel preventivo e nell'accordo tecnico.
Inizia con il campione del prodotto, non con l'etichetta del catalogo
L'esempio ti dice dove la decisione della macchina può fallire. Le sue dimensioni esterne influenzano lo stampo. Il suo peso e il suo assetto influiscono sull'accumulatore. Le sue ampie superfici influiscono sull'area proiettata. Angoli profondi e maniglie influiscono sulla distribuzione della parete. Il comportamento di raffreddamento influisce sul tempo di ciclo e sulla rimozione.
Il volume è ancora utile. Aiuta a collocare il progetto in una gamma di macchine generale. Tuttavia, due prodotti con lo stesso volume chiuso potrebbero richiedere teste, morsetti o aperture dello stampo diversi. Un galleggiante ingombrante può contenere più aria utilizzando meno resina rispetto a un pannello tecnico denso con nervature locali e zone di montaggio spesse.
Non fare affidamento sul pezzo finito di un concorrente come unica fonte. Se possibile, aggiungere il file di progettazione originale e il requisito prestazionale previsto. Un campione copiato può includere uno spessore di parete che compensa uno stampo o un processo vecchio. Ripetendo quel muro senza comprenderne il funzionamento si può aggiungere peso senza migliorare le prestazioni.
Kinggle è documentatoprocesso di venditainizia con foto, disegni, peso, dimensioni e materiale del prodotto. Richiede inoltre requisiti di spessore, resa e resistenza chimica. Quest'ordine è pratico perché la raccomandazione della macchina segue l'evidenza del prodotto.
Il file di esempio dovrebbe avere un numero di revisione. Se il collo, la maniglia, l'inserto o la lunghezza complessiva cambiano, aggiornare il file prima che la macchina e lo stampo vengano congelati. Ciò evita un progetto in cui il preventivo si adatta a un campione iniziale ma il disegno di produzione non si adatta più alla cella quotata.
Costruisci un dossier di esempio che possa sopravvivere alla revisione tecnica
Inizia con le misurazioni di base. Registra la lunghezza, la larghezza e l'altezza complessive. Aggiungere i diametri di apertura, la finitura del collo, le dimensioni della flangia, il gioco della maniglia e la posizione di qualsiasi inserto. Contrassegnare la linea di giunzione e le aree di pizzicamento visibili se il campione le rivela.
Pesare il prodotto completo su una bilancia calibrata. Quindi separare tutti i componenti rimovibili che non sono stampati a soffiaggio. Un cappuccio, un tappo, un inserto metallico o un'imbottitura in schiuma non devono essere considerati come plastica stampata. Registrare il metodo di identificazione del materiale invece di presumere il polimero dall'aspetto.
Lo spessore della parete richiede una mappa della posizione. Numera i punti su un disegno o una foto. Include angoli, transizioni delle spalle, maniglie, contatti di base, zone di montaggio e pannelli ampi. Un singolo spessore medio nasconde l'area sottile che può controllare le prestazioni.
Successivamente, scrivi i test del prodotto. Un galleggiante, una barriera stradale, un pannello per mobili e un contenitore industriale non hanno gli stessi criteri di superamento. Utilizzare il disegno effettivo, il requisito normativo o il test interno dell'acquirente. Non prendere in prestito un test di altezza di caduta, carico o tenuta da un prodotto non correlato.
| Prove campione | Come registrarlo | La decisione della macchina è influenzata |
|---|---|---|
| Geometria complessiva | Disegno quotato o file 3D controllato | Involucro dello stampo, linea centrale, posizione della testa e percorso di rimozione |
| Peso stampato netto | Peso senza parti assemblate separatamente | Punto iniziale per la massa lorda del parison |
| Distribuzione muraria | Posizioni numerate con il metodo di misurazione scelto | Profilo di Parison, distribuzione dei colpi e criteri di prova |
| Sistema in resina | Grado, fornitore, colore, additivi e regola di rimacinato | Idoneità della vite, velocità di fusione e finestra di lavorazione |
| Taglia e lampeggia | Previsto scarto superiore, inferiore, maniglia e laterale | Domanda dell'accumulatore e carico di rimacinato |
| Test funzionali | Metodo denominato, condizione, dimensione del campione e limite di superamento | Progettazione dello stampo, raffreddamento, target a parete e ambito FAT |
| Uscita accettata | Pezzi buoni all'ora o per turno dopo l'ispezione | Tasso di recupero, raffreddamento, automazione e capacità downstream |
Un campione è una prova, non una specifica completa. Potrebbe avere sostanze chimiche invecchiate, deformate o assorbite. Usalo per porre domande migliori, quindi posiziona il disegno approvato e lo standard di prova sopra il campione fisico nella gerarchia del documento.
Leggere le specifiche KGB110A come una serie di controlli
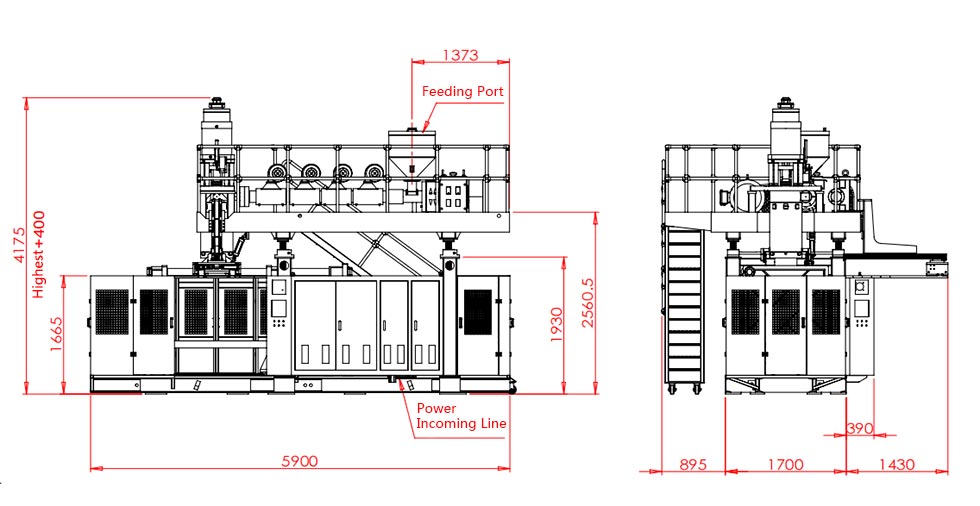
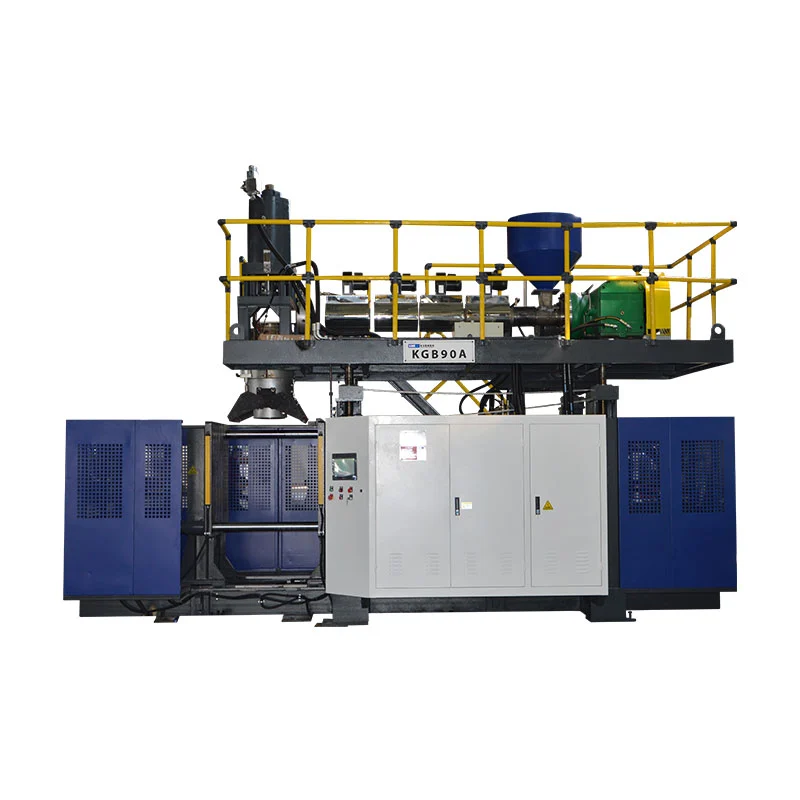
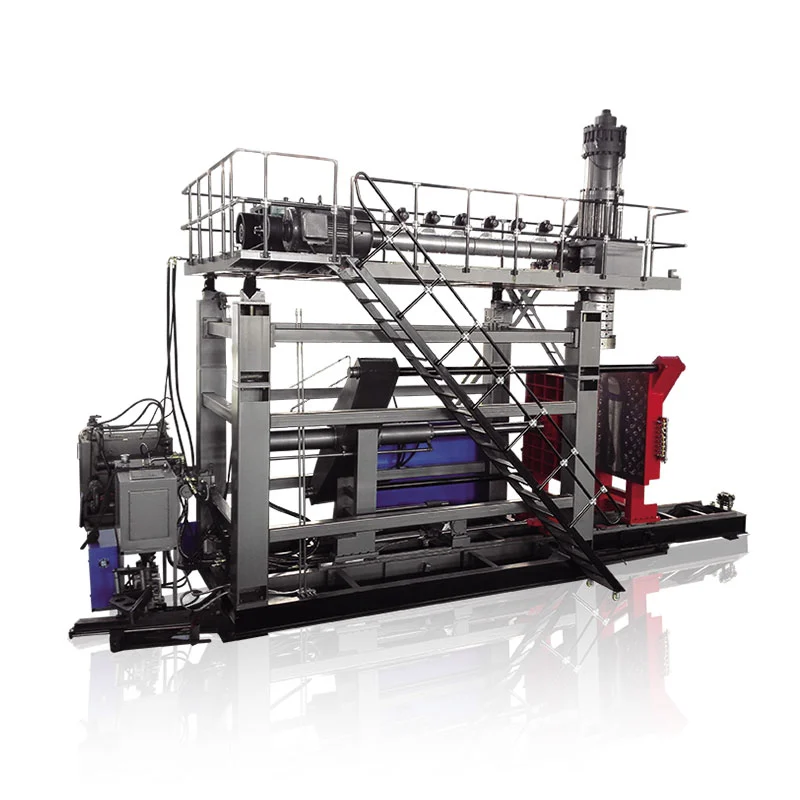
ILPagina del prodotto KGB110Apubblica una dimensione della macchina di 6,6 x 4,2 x 5,2 m e un peso della macchina di 22 t. La sua sezione di chiusura conta 760 kN, una piastra da 1100 x 1400 mm e uno stampo massimo da 1000 x 1400 mm. La pagina fornisce anche una gamma di spessori dello stampo da 610 a 750 mm.
Per l'apertura e la movimentazione la pagina riporta da 600 a 1600 mm e una corsa di movimentazione di 600 mm. Questi numeri necessitano del gruppo stampo accanto. La domanda utile è se la parte raffreddata completa può staccarsi e lasciare lo stampo con il robot previsto, gli inserti e le finiture ancora attaccati.
La sezione di estrusione presenta una vite da 110 mm, un rapporto L/D di 25, un motore dell'estrusore da 75 kW e quattro zone di riscaldamento. La capacità di fusione dell'HDPE pubblicata è compresa tra 160 e 200 kg/h. Tale intervallo appartiene alla dicitura HDPE della pagina. Non dimostra lo stesso tasso per un altro materiale o formulazione.
La sezione principale pubblica la capacità dell'accumulatore di 12 (20) L e il peso dell'accumulatore in PE di 9 (15) kg. Indica inoltre un diametro massimo della matrice di 450 (600) mm. I valori tra parentesi possono riflettere le scelte di configurazione, ma la pagina non definisce la regola. La proposta deve indicare la testa selezionata, l'utensileria dello stampo e la base della resina.
La pagina descrive il modello standard con controllore di spessore MOOG 100, braccio robot e sistema di soffiaggio del fondo. Queste sono dichiarazioni pubblicate dalla prima parte. Il preventivo dovrebbe comunque menzionare ciascun articolo fornito, la sua interfaccia e qualsiasi modifica specifica del progetto.
Lettura di fabbrica:non copiare la tabella in un ordine d'acquisto senza le sue domande. Metti la misurazione del campione, il disegno dello stampo o il calcolo dell'utilità accanto a ogni specifica che intende soddisfare.
Traduci la forma del prodotto nello spazio di adattamento dello stampo e di rimozione
Il disegno del prodotto diventa uno stampo solo dopo aver aggiunto la strategia di ritiro, l'acciaio per cavità, il raffreddamento, il pinch-off, gli sfiati, l'utensileria per il collo e il montaggio. L'assieme risultante può essere molto più grande del prodotto. Una parte che sembra comoda all'interno del limite di 1000 x 1400 mm potrebbe diventare stretta una volta aggiunti i collegamenti e i dispositivi di spostamento.
Controllare separatamente larghezza, altezza e spessore installato. Utilizzare il gruppo completo, comprese le piastre di supporto e gli adattatori. Confermare lo schema di montaggio rispetto al riferimento della piastra da 1100 x 1400 mm. Mostra i collegamenti idraulici, idraulici, pneumatici ed elettrici nelle rispettive posizioni di installazione.
Lo spazio di apertura è un problema di movimento. Potrebbe essere necessario pulire le nervature profonde del pannello del tavolo. Una barriera può uscire dalla cavità inclinandola. Un pontile può rimanere flessibile anche quando è caldo e potrebbe aver bisogno di supporto durante il prelievo. La presa del robot e la rotazione del pezzo necessitano di un proprio involucro di spazzata.
Pianificare contemporaneamente il percorso di cambio stampo. La pagina KGB110A indica un peso della macchina di 22 t ma non pubblica il peso consentito dello stampo. Chiedi a Kinggle il limite di peso finale dello stampo, i punti di sollevamento e il disegno della disposizione generale. Quindi verificare la gru dell'impianto, l'altezza del gancio e l'avvicinamento.
Il raffreddamento dello stampo può controllare l'intero ciclo. Le superfici di grandi dimensioni necessitano di circuiti bilanciati, mentre le caratteristiche spesse possono richiedere un raffreddamento mirato. ILguida allo stampo per estrusione-soffiaggiotratta in modo più dettagliato il pinch-off, lo sfiato e la pianificazione dei circuiti.
Calcolare la domanda lorda del parison prima di scegliere la testa
L'accumulatore deve erogare tutto il materiale che lascia lo stampo durante un evento di stampaggio. Il peso del prodotto finito è solo una parte. La testa alimenta anche bave, code, scarti di maniglia e qualsiasi materiale rimosso dal processo di rifilatura.
Massa lorda del parison = prodotto stampato netto + bava e rifinitura + tolleranza di processo documentata
Utilizzare valori misurati o derivati dallo stampo. Non esiste una percentuale di scarto universale per galleggianti, barriere, mobili e parti tecniche.
Kinggle pubblica 9(15) kg come linea di peso dell'accumulatore PE per KGB110A. Trattatelo come riferimento per la testa e il materiale, non come capacità del prodotto finito. Il grado di PE, la temperatura di fusione, il contenuto riciclato e l'impostazione dello stampo possono modificare il comportamento utilizzabile. Un'altra resina richiede una propria revisione.
La lunghezza del Parison conta con la massa. Un lungo parison può abbassarsi o allungarsi prima che lo stampo si chiuda. Una fustella larga può ridurre l'allungamento necessario attorno al prodotto ma può modificare i requisiti della testa e degli utensili. Registrare la dimensione della matrice, lo spazio programmato, il tempo di estrusione e la posizione del parison durante la prova.
Anche la domanda lorda influisce sul macinato. Una forte bava potrebbe intasarsi nell'accumulatore creando un grande flusso di scarti. Il sistema di granulazione, trasporto e miscelazione deve tenere il passo. Se il rimacinato ritorna nel prodotto, la sua percentuale e i controlli di contaminazione appartengono alla formulazione approvata.
Lasciare il campo di controllo per la correzione del profilo. Una testa che corre al suo limite pratico può avere poco spazio per angoli più spessi o un parison più lungo. La prova dovrebbe mostrare una massa lorda stabile, un cuscino accettabile e un posizionamento ripetibile del parison su una finestra campione definita.
Trasforma la mappa murale in un profilo parison controllato
La mappa murale indica dove il prodotto ha bisogno di materiale. Il profilo del parison indica quando la distanza della matrice dovrebbe cambiare quando il parison lascia la testa. Collegare questi due record è più utile che copiare un profilo da una parte diversa.
Numerare le posizioni dei muri sul disegno di esempio. Dopo ogni prova, taglia o misura le stesse posizioni nello stesso ordine. Registra il peso della parte e la revisione del profilo con ogni gruppo. Se vengono modificate più impostazioni contemporaneamente, la squadra perde il motivo del risultato.
La pagina KGB110A nomina un controller di spessore MOOG 100. UNManuale Moog DigiPack III ospitato da Kingglespiega un metodo di controllo che memorizza i file del prodotto e mette in relazione lo spessore della parete programmato con la posizione della macchina. Si tratta di un'utile prova del processo, ma non identifica l'esatta interfaccia del controller fornita su ogni KGB110A.
Un profilo non può correggere ogni difetto. La geometria dello stampo e del mandrino, il centraggio della testa, la temperatura di fusione, il rigonfiamento del parison e i tempi dello stampo sono ancora importanti. Se il parison entra nello stampo decentrato, l'aggiunta di materiale potrebbe nascondere il sintomo aumentando il peso.
Una volta passata la parte, salva la ricetta completa. Include materiale, colore, temperature, impostazione del colpo, file del profilo, soffiaggio, raffreddamento e revisione dello stampo. ILguida alla programmazione parisonfornisce una sequenza di accordatura più completa.
Abbina il recupero dell'estrusione al raffreddamento e all'output accettato
La tabella pubblica elenca da 160 a 200 kg/h come intervallo di capacità di fusione dell'HDPE KGB110A. La questione della produzione è se la vite selezionata può riempire l'accumulatore prima dell'iniezione successiva mantenendo una qualità di fusione stabile. Una tariffa massima per brochure non può rispondere da sola a questo.
Calcolare la domanda oraria lorda dal parison completo. Utilizza gli eventi di stampaggio orari pianificati e le prese attive. Quindi confrontare il risultato con la velocità di fusione testata per la resina, il colore e le condizioni effettive del rimacinato.
Domanda di materiale lorda, kg/h = massa lorda del parison x eventi di stampaggio all'ora x parison attivi per evento
La pagina KGB110A elenca 320 pezzi/h, ma lo etichetta come ciclo a secco. Il ciclo a secco è un riferimento al movimento della macchina. La produzione del prodotto comprende il recupero dell'accumulatore, la formazione del parison, il soffiaggio, il raffreddamento, lo scarico, l'apertura, l'estrazione, la rifilatura e le perdite di qualità.
Le parti di grandi dimensioni spesso trascorrono gran parte del ciclo di raffreddamento. Questo tempo può consentire all'estrusore di riempire la testa. Se un migliore raffreddamento dello stampo accorcia il ciclo, la velocità di fusione richiesta aumenta. L'ottimizzazione del ciclo deve quindi controllare il recupero e la qualità delle pareti, non solo la temperatura dello stampo.
Riportare i pezzi accettati all'ora dopo i controlli concordati. Conservare il ciclo secco, i cicli lordi, gli scarti e gli arresti in colonne separate. ILguida all'ottimizzazione del tempo di ciclomostra come costruire un budget temporale passo per passo.
Controllare 760 kN rispetto all'area prevista e alla pressione di processo
Kinggle pubblica una forza di chiusura di 760 kN per il KGB110A. Quel numero diventa utile solo accanto all'area proiettata della cavità e alla pressione interna concordata. L'area proiettata è la sagoma della cavità sul piano di divisione. Non è il volume del contenitore o la superficie.
Un'ampia barriera o un piano del tavolo può creare un carico di separazione significativo anche quando è poco profondo. Un galleggiante profondo ma stretto può comportarsi diversamente. I layout multi-cavità o multi-parte aumentano l'area totale proiettata vista dal morsetto.
La pagina del prodotto elenca la pressione di soffiaggio di 0,8 MPa. Utilizzare la finestra di produzione effettiva nel calcolo. Lo sfiato dello stampo, la temperatura di fusione, i dettagli della superficie e lo spessore delle pareti possono modificare la pressione necessaria. Il test di fabbrica dovrebbe registrare la pressione impostata e la pressione disponibile in ingresso alla macchina.
La condizione di flash è una prova utile. La crescita della bava può indicare una forza di separazione eccessiva, aree di presa usurate, problemi di allineamento o materiale in eccesso. Non correggere tutti i problemi di flash aumentando la forza di serraggio. Ispezionare lo stampo ed elaborare insieme.
Il fornitore della macchina e il fornitore dello stampo dovrebbero approvare un calcolo. Inserire l'area prevista, la pressione di processo, i requisiti della pinza e il fattore presunto nel fascicolo tecnico. Ciò impedisce due approvazioni separate che si basano su presupposti diversi.
Controllare nuovamente il calcolo se cambia il layout della cavità. L'aggiunta di una seconda parte, lo spostamento della linea di divisione o l'ingrandimento di un pannello possono modificare l'area proiettata. Anche gli inserti e le azioni laterali possono modificare il modo in cui reagisce lo stampo. Il disegno finale dello stampo, piuttosto che uno schizzo iniziale del prodotto, dovrebbe chiudere questo controllo.
Definisci gli strati del materiale invece di fare affidamento su una frase caratteristica
La pagina KGB110A afferma che la piattaforma può fornire prodotti a strato singolo e può anche costruire strutture a doppio strato o multistrato. La stessa tabella delle specifiche pubbliche elenca una vite da 110 mm e un motore dell'estrusore da 75 kW. Un progetto multistrato necessita quindi di un disegno di configurazione oltre la tabella standard.
Inizia con il motivo del prodotto per un altro livello. Potrebbe trattarsi del posizionamento del colore, del materiale centrale riciclato o di una barriera funzionale. Indicare il materiale in ogni strato e il rapporto target. Verificare la compatibilità, le temperature di lavorazione e la variazione consentita.
Richiedi quindi il diagramma del percorso di fusione. Dovrebbe identificare ogni estrusore, adattatore, canale di testa e punto di controllo. La proposta dovrebbe inoltre indicare le dimensioni dei motori, i carichi di riscaldamento, la movimentazione dei materiali e il totale dell'utilità rivista. Una generica etichetta “multistrato” non definisce questa apparecchiatura.
Il lavoro di cambio cresce con ogni percorso del materiale. Il volume di spurgo, l'accesso per la pulizia, la sequenza dei colori e la separazione degli scarti influiscono sul tempo di funzionamento. Se il prodotto non necessita di più livelli, il sistema aggiuntivo può aggiungere lavoro senza creare valore per l’acquirente.
Direzione a strato singolo
Utilizzare un flusso di resina definito quando è possibile soddisfare le prestazioni del prodotto, il colore e il piano di riciclaggio con un'unica struttura a parete.
Direzione multistrato
Richiedi una configurazione di coestrusione specifica per il progetto quando ogni strato ha una funzione documentata e un intervallo di accettazione.
Kinggle'sguida di coestrusione multistratospiega i ruoli dei livelli e le domande che appartengono alla RFQ.
Pianificare la cella completa attorno ad una macchina da 22 t
Le dimensioni della macchina pubblicate sono 6,6 x 4,2 x 5,2 m. Il peso della macchina è di 22 t. Questi valori danno inizio al layout dell'impianto. Non includono lo sgombero della manutenzione, le scale, la movimentazione degli stampi, l'attrezzatura per la resina, il compressore, il sistema di raffreddamento, il prelievo o la finitura a valle.
Controlla prima il percorso verticale. L'edificio necessita di un'altezza sufficiente per la macchina, l'accesso alla piattaforma e il sollevamento previsto. Segnare il percorso per la testa della filiera e i componenti dell'estrusore se la manutenzione richiede la rimozione dall'alto. Confermare la capacità della gru e la portata del gancio dal disegno finale.
La pagina KGB110A pubblica 0,3 MPa e 120 L/min per l'acqua di raffreddamento. La scheda del progetto richiede inoltre la temperatura di ingresso, il limite di ritorno, la qualità dell'acqua, la filtrazione e l'ambito del circuito. Un numero di flusso senza temperatura non può dimensionare il sistema di raffreddamento.
Per l'aria compressa, la pagina elenca 0,8 MPa e 1,8 m³/min. Confermare la domanda media e di picco, il dimensionamento del ricevitore, il punto di rugiada, la filtrazione e le dimensioni della connessione. Grandi eventi di soffiaggio possono abbassare la pressione quando la testata è sottodimensionata.
La pagina indica da 52 a 60 kW come consumo energetico medio. Poiché kW è la potenza, consideralo come un riferimento di potenza operativa pubblicato. Non convertirlo in kWh per parte.EUROMAPPA 46.2collega la misurazione dell'energia relativa al prodotto a una determinata macchina, stampo e prodotto in condizioni stabili.
ILguida alle utilità di fabbricacopre i confini elettrici, l'aria, l'acqua, le opere civili e l'accesso. Utilizzare il disegno generale definitivo anziché la busta pubblica per l'approvazione dell'installazione.

Dimostra la configurazione con una prova del prodotto tracciabile
Una prova in fabbrica dovrebbe ricreare il lavoro del prodotto descritto nel file di esempio. Devono essere presenti lo stampo, la resina e le principali opzioni approvati. Se viene utilizzato un sostituto, registrare la differenza e limitare le conclusioni di conseguenza.
Pianificare la sequenza del campione prima dell'esecuzione. Numerare le parti nell'ordine di stampaggio. Definire quando inizia la produzione stabile e quanto dura la finestra di misurazione. EUROMAP 46.2 richiede condizioni macchina stabili per il suo metodo energetico riferito al prodotto e documenta la qualità del prodotto come parte del contesto di prova.
- Identificare la configurazione.Registra il numero di serie della macchina, l'opzione della testa, l'attrezzatura dello stampo, la revisione dello stampo, il controller e l'automazione installata.
- Verificare la formulazione.Registra il grado di resina, il fornitore, il colore, gli additivi e il contenuto di rimacinato dal materiale di prova effettivo.
- Cattura la ricetta.Salva temperature, impostazioni di ripresa, profilo della parete, impostazioni di soffiaggio, condizioni di raffreddamento e tempi di automazione.
- Chiudere il bilancio di massa.Pesare il prodotto, ogni flusso di rifinitura e l'intera dose lorda. Confrontalo con la base della testa citata.
- Misura la mappa murale.Utilizzare le posizioni numerate e il metodo concordato. Mantenere le letture collegate a ciascun numero di campione.
- Eseguire controlli funzionali.Applicare solo i test e i limiti specifici del prodotto scritti nel requisito approvato.
- Contare onestamente l'output.Ciclo secco separato, cicli lordi, pezzi accettati, scarti e fermate nel periodo concordato.
- Utilità di registrazione.Misura energia, aria e acqua entro confini definiti mentre viene realizzato il prodotto accettato.
- Chiudi gli elementi aperti.Assegnare a ciascuna deviazione un proprietario, un'azione correttiva, un requisito di prova e una data di scadenza.
Non selezionare solo la parte migliore per il report. Mantieni una sequenza che mostri variazioni. Se la ricetta cambia, inizia un nuovo gruppo di campioni. Ciò separa lo sviluppo del processo dalle prove di accettazione.
Concordare gli strumenti di misurazione prima del test. Registra la risoluzione della scala, il metodo dello spessore e lo stato della calibrazione laddove influiscono sul risultato. Utilizzare gli stessi strumenti per la sequenza campione. Se l'acquirente e il fornitore misurano con metodi diversi, confrontare tali metodi prima di decidere che le parti non sono d'accordo.
Un risultato fallito necessita di contesto. Conservare le impostazioni correlate, la cronologia degli allarmi, il numero del campione e il registro delle ispezioni. Una parte corretta può dimostrare la riparazione, ma non dovrebbe cancellare la deviazione precedente. Questa cronologia aiuta il team a decidere se la correzione è stabile o temporanea.
Archivia insieme dati grezzi, foto, esportazioni di ricette e riepiloghi firmati. ILguida al test di accettazione in fabbricafornisce un protocollo più ampio per i controlli di macchine, prodotti e documenti.
Usa quattro porte per decidere se KGB110A è adatto
Il KGB110A rientra nella rosa dei candidati quando quattro cancelli delle prove si chiudono. Innanzitutto, lo stampo si adatta alla piastra, alla busta, alla gamma di spessori e al movimento. In secondo luogo, la testa selezionata può fornire il parison lordo con un intervallo di controllo utile. In terzo luogo, il recupero dell’estrusione supporta il ciclo target con il materiale reale. In quarto luogo, la fabbrica può fornire i servizi e la movimentazione necessari.
Un'etichetta da 160 litri non può sostituire alcun cancello. Una parte lunga potrebbe non superare il controllo dello stampo. Una parte pesante potrebbe non superare il controllo del tiro. Un ciclo breve potrebbe non superare il controllo di ripristino. Una fabbrica con altezza limitata potrebbe non superare il controllo di installazione.
Spostarsi verso il basso in una gamma di macchine quando il prodotto e lo stampo sono molto più piccoli e la piattaforma più grande non aggiunge capacità utile. Spostarsi verso l'alto o richiedere un'altra configurazione quando la quantità lorda di graniglia, lo spazio nello stampo o la richiesta di morse supera l'intervallo comprovato. ILGuida KGB100B 120Lfornisce le adiacenti prove di ingegneria di portata inferiore.
Concludi la scelta con una matrice dei requisiti firmata. Ogni riga dovrebbe indicare il contributo dell'acquirente, la configurazione proposta e le prove che ne dimostreranno la conformità. Gli elementi sconosciuti dovrebbero rimanere aperti anziché essere sostituiti con un'ipotesi di brochure.
Il modello della macchina è quindi il risultato della scheda prodotto. Tale ordine offre al progettista dello stampo, al costruttore della macchina e all'acquirente una serie di dati su cui lavorare.
Domande frequenti
A quali prodotti è destinata la soffiatrice KGB110A 160L?
La pagina dei prodotti di Kinggle elenca barili, mobili, galleggianti, pontoni, giocattoli, ricambi per auto e barriere stradali. Queste sono le famiglie di applicazioni. Il prodotto specifico necessita ancora di controlli sull'adattamento dello stampo, sulla massa lorda del preformato, sulla richiesta di fascette, sul materiale, sul raffreddamento e sulla rimozione.
Perché dovrei inviare un campione fisico oltre a un disegno?
Il disegno definisce la geometria approvata, mentre il campione aiuta il team di ingegneri a controllare il peso, la linea di giunzione, il rivestimento, la distribuzione delle pareti e la movimentazione. Usali entrambi quando possibile. Il disegno e le prove scritte dovrebbero verificare se il campione differisce dal progetto attuale.
La capacità produttiva del KGB110A è di 320 pezzi/ora?
No. La pagina del KGB110A etichetta 320 pezzi/h come ciclo a secco. I risultati accettati devono includere il recupero dell'estrusione, la formazione del parison, il soffiaggio, il raffreddamento, l'estrazione, la rifilatura, gli scarti e il conteggio delle fermate con lo stampo di produzione e la resina.
Un pezzo finito in PE da 15 kg può funzionare su KGB110A?
La tabella pubblica mostra 9(15) kg come riferimento del peso dell'accumulatore di PE, non la capacità del prodotto finito. La massa lorda del parison comprende il prodotto e tutte le sbavature o le rifiniture. Confermare la testa selezionata, la base di resina e il margine operativo, quindi dimostrare il risultato nella prova del prodotto.
Lo standard KGB110A realizza prodotti multistrato?
La descrizione del prodotto menziona soluzioni monostrato e multistrato, mentre la tabella pubblica elenca una vite e un motore estrusore. Un progetto multistrato necessita di un disegno separato del percorso di fusione, di un elenco di estrusori, di una configurazione della testa, di un intervallo di rapporti degli strati e di un foglio di utilità rivisto.
Cosa dovrebbe essere incluso in una richiesta KGB110A?
Invia il disegno del prodotto, foto di esempio, dimensioni, peso netto, mappa murale, resina, stima della finitura, test di qualità, target di output accettato, dati dello stampo e utilità di fabbrica. Kinggle può quindi confermare la testa, lo spazio dello stampo, la disposizione dell'estrusione e il piano di accettazione.
Invia la prova del prodotto, non solo un volume
Condividi il file campione, le informazioni sullo stampo, il target di output e le condizioni dell'impianto con Kinggle. Il team del progetto può utilizzare questi fatti per confermare la configurazione del KGB110A e definire una prova basata sul prodotto.
Richiedi una revisione della configurazione del KGB110AFonti e basi di revisione
- Kinggle, macchina per soffiaggio ad accumulo da 160 litri, modello KGB110A. Posizionamento del prodotto, specifiche e applicazioni dichiarate, verificate il 15 settembre 2026.
- Processo di vendita di Kinggle. Richiesta di informazioni sul prodotto e flusso di lavoro di ispezione dichiarato, controllati il 15 settembre 2026.
- Manuale di istruzioni Moog DigiPack III ospitato da Kinggle. File di prodotto memorizzati e controllo programmato dello spessore delle pareti per macchine ad accumulo o continue.
- EUROMAPPA 46.2, Macchine per estrusione-soffiaggio, Determinazione del consumo energetico correlato al prodotto. Versione 1.0, gennaio 2014.
Nota editoriale:Kinggle è il produttore ed editore di questa guida. I dati di prodotto vengono presentati come informazioni pubblicate di prima parte. Le specifiche di progetto firmate e la prova testimoniata dovrebbero controllare la macchina ordinata.