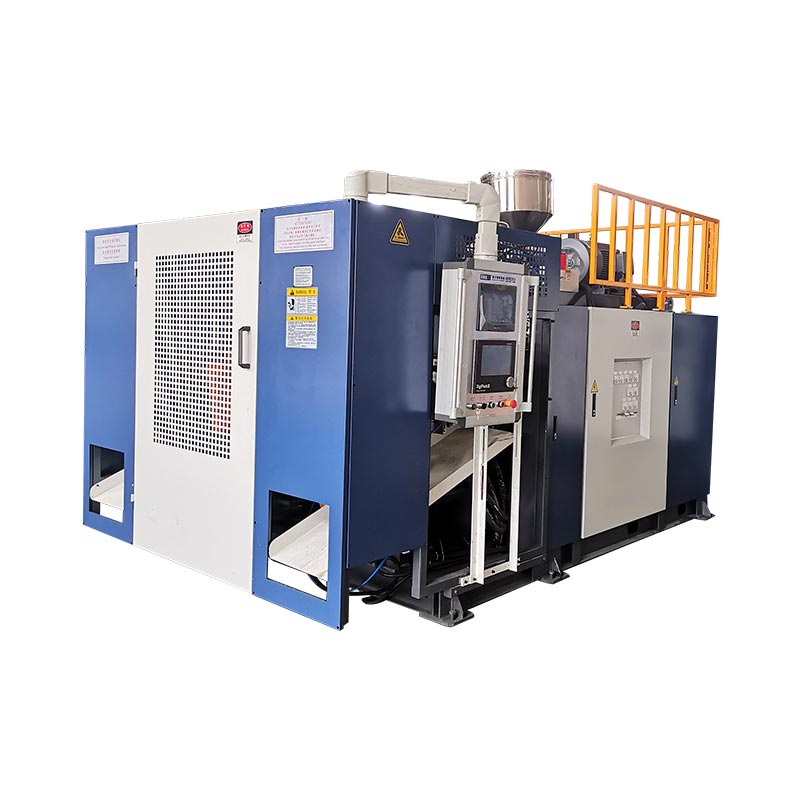
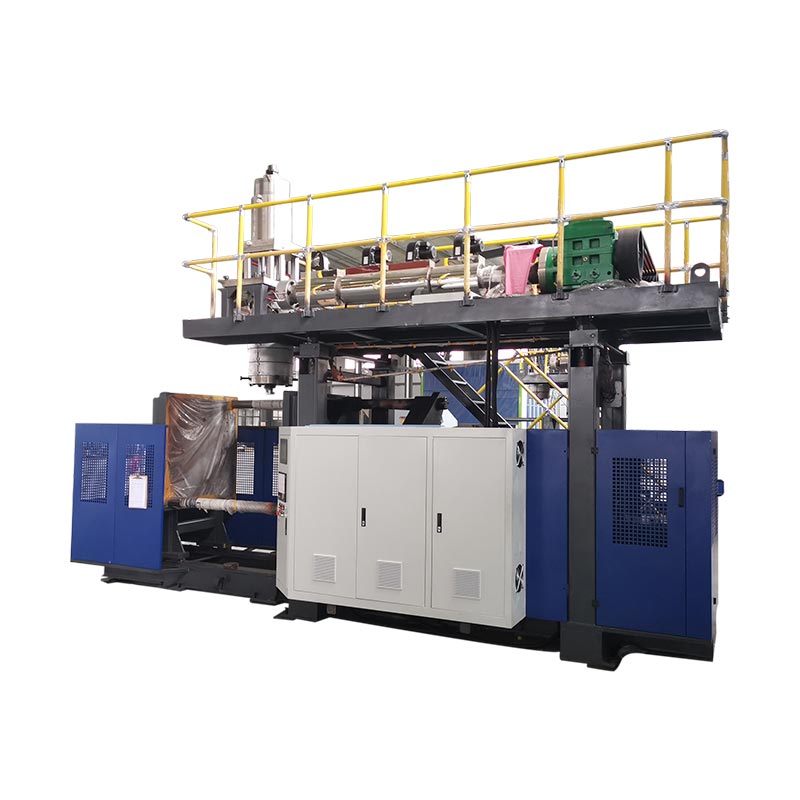
Il KGB100B è un candidato per prodotti cavi di grandi dimensioni solo quando la parte, lo stampo, il parison lordo e la fabbrica rientrano tutti nei limiti pubblicati. Kinggle elenca una capacità massima del contenitore di 120 L, una dimensione massima dello stampo di 920 x 1200 mm, un riferimento dell'accumulatore da 12 (20) L e un riferimento del peso dell'accumulatore in PE da 9 (15) kg. Queste cifre danno inizio alla revisione tecnica, ma un disegno del prodotto e un piano di prova devono determinare la scelta finale.
Un acquirente alla ricerca di una macchina per soffiaggio da 120 litri di solito ha in mente una parte reale. Può essere un fusto chimico, una barriera stradale, un galleggiante, un serbatoio, un giocattolo o un componente tecnico di grandi dimensioni. L'etichetta del volume è utile, ma non descrive le aree più difficili, il movimento dello stampo, la distribuzione delle pareti o la richiesta di raffreddamento.
Questa guida legge il KGB100B come un sistema di produzione. Spiega cosa può dirti e cosa no ogni numero pubblicato. Mostra anche cosa inviare con una richiesta di offerta, in modo che la discussione possa spostarsi da un nome generico di macchina a una soluzione testabile.

Sei domande per una rapida verifica dell'idoneità del prodotto
- Lo stampo completo è adatto alla piastra, all'involucro dello stampo e alla gamma di spessori?
- La parte raffreddata può uscire dallo stampo attraverso l'apertura disponibile?
- La massa parison lorda rientra nella configurazione dell'accumulatore selezionata?
- L'estrusore può recuperare materiale sufficiente per il ciclo target?
- La forza di serraggio può contenere l'area prevista e la pressione di soffiaggio concordate?
- L'impianto è in grado di fornire energia elettrica stabile, acqua di raffreddamento e aria compressa?
Limite delle specifiche:le figure di questa guida provengono dalla correntePagina del prodotto Kinggle KGB100B. Sono stati controllati il 15 settembre 2026. Trattali come riferimenti di screening pubblicati. Il preventivo approvato, il layout, il disegno della macchina e l'accordo tecnico devono definire la macchina ordinata.
Un'etichetta da 120 litri è un punto di partenza, non l'approvazione del prodotto
Kinggle pubblica 120 L come capacità massima del contenitore KGB100B. Ciò offre agli acquirenti un indicatore di portata rapido. Non dice che ogni parte inferiore a 120 litri funzionerà sulla macchina. Un tamburo compatto e una barriera stradale lunga possono avere larghezze dello stampo, aree proiettate, lunghezze del parison e percorsi di rimozione molto diversi.
Il volume nominale può anche nascondere la domanda di materiale. Un grande galleggiante a pareti sottili può contenere più aria ma meno resina rispetto a un pezzo tecnico più piccolo con nervature, maniglie e zone di presa spesse. La macchina deve formare il parison caldo completo, compreso il materiale che successivamente diventerà bava o rifilo. Il solo peso del prodotto finito quindi sottostima l'effetto che la testa deve erogare.
La geometria cambia nuovamente la decisione. Le aree di imbutitura profonda possono allungare notevolmente il parison. I pannelli larghi potrebbero richiedere una forza di serraggio maggiore. I pezzi lunghi possono essere limitati dalla distanza tra stampo e dallo spazio di prelievo prima che il volume del contenitore diventi rilevante. Inserti sul collo, filettature interne e soffiaggio sul fondo possono aggiungere più movimento al ciclo.
Utilizza la descrizione 120L per creare un elenco ristretto. Quindi confrontare la parte reale e lo stampo con la macchina. Questo è il motivo per cui Kinggle è proprioprocesso di venditarichiede foto del prodotto, disegni, peso, dimensioni, materiale, spessore e requisiti di output prima di consigliare un modello.
Questa sequenza mantiene l'etichetta della capacità nel suo ruolo corretto: prima lo screening rapido, poi la conferma tecnica.
Trasforma le specifiche del KGB100B in domande per l'acquirente
Una tabella delle specifiche è particolarmente utile quando ogni numero porta a un controllo. La pagina KGB100B copre le dimensioni della macchina, il bloccaggio, l'estrusione, la testa dell'accumulatore e i riferimenti delle utenze. Alcuni valori sono limiti chiari. Altri descrivono una configurazione pubblicata o una condizione della macchina senza carico.
La pagina elenca l'accumulatore come 12(20) L e il peso dell'accumulatore PE come 9(15) kg. Le parentesi sembrano indicare le alternative elencate, ma la pagina non definisce la regola di selezione. L'offerta dovrebbe pertanto menzionare una disposizione principale e la sua portata materiale. Non combinare la cifra più grande con il presupposto di una macchina standard a meno che Kinggle non lo confermi per il progetto.
| Campo pubblicato | Riferimento KGB100B | Domanda che dovrebbe innescare |
|---|---|---|
| Capacità massima del contenitore | 120 litri | La geometria effettiva del prodotto e il parison lordo si adattano, non solo al suo volume nominale? |
| Produzione | 320 pz/h, ciclo a secco | Quale rendimento può contenere la macchina con le regole di produzione di stampo, resina, raffreddamento e qualità? |
| Dimensioni della macchina | 5,9 x 3,8 x 4,6 metri | Lo spazio installato è sufficiente per l'accesso, le piattaforme, i tubi flessibili, la movimentazione e la manutenzione? |
| Peso della macchina | 18 t | Quale progetto di fondazione e di sartiame segue il disegno definitivo della sistemazione generale? |
| Forza di serraggio | 440kN | È sufficiente per l'area proiettata del prodotto alla pressione di processo concordata? |
| Riferimenti piastre e stampi | piano 1200 x 1200 mm; Stampo massimo 920 x 1200 mm | Il corpo dello stampo, lo schema di montaggio, i servizi e le connessioni si incastrano tra loro? |
| Apertura e movimento | Apertura da 500 a 1400 mm; Corsa di spostamento 600 mm | La parte può staccarsi ed uscire senza collisioni o danni alle superfici calde? |
| Spessore dello stampo | Da 510 a 600 mm | Lo spessore installato include piastre di supporto, adattatori e strumenti necessari? |
| Estrusore | vite da 100mm; 24 L/D; Motore da 55kW | La vite selezionata e la finestra del processo sono adatte alla resina indicata? |
| Capacità di fusione dell'HDPE pubblicata | Da 160 a 200 kg/ora | La domanda lorda di materiale è inferiore a una produzione stabile e comprovata per la formulazione attuale? |
| Testa dell'accumulatore | 12(20) litri; Riferimento PE 9(15) kg | Quale opzione viene citata e copre la massa lorda del preformato con un margine di processo utilizzabile? |
| Diametro del perno | Massimo 450mm | Quale pacchetto di stampi e utensili è necessario per il diametro del parison e il layout del prodotto? |
| Riferimento dell'acqua di raffreddamento | 0,3MPa; 120 l/min | A quale temperatura di ingresso, qualità dell'acqua e ambito del circuito si applica? |
| Linea di energia media pubblicata | da 52 a 60kW | Quali kWh/kg e kWh per parte accettata relativi al prodotto vengono misurati durante una prova stabile? |
La pagina del prodotto pubblica anche una pressione di soffio di 0,8 MPa e un valore del flusso d'aria di 1,8, ma la sua unità visibile è resa come M2/MIN. Quell'unità necessita di correzione o conferma prima di entrare nelle specifiche della struttura. Una richiesta di offerta responsabile dovrebbe segnalare l'incertezza invece di modificare silenziosamente l'unità.
Leggere insieme le righe correlate. La dimensione dello stampo dipende dall'apertura e dallo spessore. La massa dell'accumulatore appartiene alla resina selezionata e alla graniglia. La capacità di fusione dipende dal tempo di recupero e dalla qualità stabile della fusione. Le dimensioni della macchina comprendono l'accesso per la manutenzione e le attrezzature ausiliarie. Questa lettura connessa impedisce che un numero favorevole nasconda un diverso vincolo progettuale.
Controllare l'involucro dello stampo e il percorso di rimozione della parte
La dimensione massima dello stampo pubblicata è 920 x 1200 mm. La piastra misura 1200 x 1200 mm e la gamma di spessori dello stampo va da 510 a 600 mm. Questi valori descrivono dimensioni correlate, ma non sono intercambiabili. Uno stampo potrebbe adattarsi alle dimensioni della faccia dichiarate ed essere comunque in conflitto con tiranti, tubi, fori di montaggio o apparecchiature in movimento.
Inizia con un disegno di assieme, non con uno schizzo del prodotto. Mostra entrambe le metà dello stampo, piastre di supporto, collettori dell'acqua, perni di soffiaggio, attrezzature per collo o fondo, dispositivi idraulici, sensori e scatole elettriche. Identificare la linea centrale e lo schema di montaggio. Contrassegnare ogni elemento che si muove all'esterno del corpo dello stampo durante l'apertura.
Successivamente, simula la rimozione. La pagina KGB100B pubblica un riferimento di apertura della platina da 500 a 1400 mm e una corsa di spostamento della platina da 600 mm. La parte finita necessita di spazio libero per essere rilasciata, ruotata se necessario e lasciata la macchina. Flash, code, maniglie e pareti flessibili calde possono ampliare l'effettiva capacità di rimozione.
Anche la rigidità della parte è importante. Una parte cava di grandi dimensioni potrebbe deformarsi se un robot la afferra prima che il muro sia pronto. Una semplice caduta può danneggiare il collo o lasciare un segno su un pannello caldo. Il tempo di raffreddamento all'interno dello stampo e il supporto dopo l'espulsione rientrano nella revisione del layout.
Vista di fabbrica:conservare il disegno dello stampo accanto alla disposizione generale della macchina. Aggiungere il percorso del gancio della gru, il percorso del carrello dello stampo, lo spazio sul lato servizio e l'accesso sicuro dell'operatore. Le dimensioni della macchina pubblicate di 5,9 x 3,8 x 4,6 m non rappresentano l'ingombro completo della cella.
Una revisione corretta include anche il peso dello stampo e i punti di sollevamento, anche se la pagina pubblica del prodotto non pubblica un limite di peso dello stampo. Chiedi a Kinggle di confermare il peso consentito dello stampo e il metodo di movimentazione consigliato per la configurazione esatta. ILGuida alla progettazione degli stampi per estrusione e soffiaggiofornisce una lista di controllo più completa per il raffreddamento, il pinch-off e lo sfiato.
Dimensionare l'accumulatore in base alla massa parison lorda
I depositi di testa di un accumulatore si sciolgono e spingono fuori un grande parison su richiesta. La quantità di materiale rilevante è l'intera inquadratura che esce dalla testa. Comprende la parte vendibile, la bava superiore e inferiore, lo scarto del manico o del collo e qualsiasi altro materiale rifilato creato dall'utensileria selezionata.
Massa lorda del parison = massa della parte finita + massa di bava e rifinitura + tolleranza del processo controllato
L'indennità non è una percentuale universale. Dovrebbe provenire dalla parte approvata, dal concetto di stampo, dal comportamento del materiale e dal risultato della prova.
Kinggle pubblica 9(15) kg come riferimento del peso dell'accumulatore in PE per il KGB100B. Questa non è una promessa che il prodotto finito possa pesare 9 o 15 kg. Inoltre, non è automaticamente trasferibile al PP, all'ABS o ad una formulazione caricata. La densità della resina, la forza del fuso, la temperatura e le condizioni della testa influiscono sulla finestra di processo utilizzabile.
La linea con accumulatori da 12(20) L necessita della stessa cura. La capacità in litri descrive il volume all'interno del sistema, mentre il disegno del prodotto e il piano dei materiali sono generalmente gestiti in base alla massa. Chiedere quale opzione della testa è inclusa, quale resina supporta la massa pubblicata e quanto materiale rimane nella testa nel punto operativo concordato.
Per impostazione predefinita, non eseguire il limite teorico. Un progetto necessita di un raggio di controllo sufficiente per correggere la distribuzione delle pareti e la variazione da un colpo all'altro. Se il parison lordo occupa quasi tutta la capacità disponibile, un successivo cambiamento del materiale o una correzione locale dello spessore potrebbero rimuovere quella stanza. La prova dovrebbe mostrare una massa di iniezione stabile, una lunghezza del parison ripetibile e un cuscino accettabile per la testa selezionata.
Per uno stampo multiparte, contare ogni parison rilasciato per ciclo. L'inquadratura completa deve coprire ogni sbocco attivo e il suo assetto. Il numero di capi e il numero di cavità possono modificare i calcoli, quindi indicarli separatamente nella richiesta di offerta. ILguida della testa e della cavitàspiega questa distinzione.
Adatta l'estrusore alla domanda di materiale e al tempo di recupero
La pagina KGB100B elenca una vite da 100 mm, un rapporto L/D di 24, un motore dell'estrusore da 55 kW e quattro zone di riscaldamento. Pubblica un intervallo di capacità di fusione dell'HDPE compreso tra 160 e 200 kg/h. Tale intervallo è un riferimento con ambito materiale. Non deve essere trattato come un risultato garantito per ogni grado, masterbatch, rapporto di rimacinato o intervallo di temperatura.
Convertire l'obiettivo di produzione in domanda oraria lorda. Utilizzare la massa lorda del parison, non la massa della parte finita. Includi tutte le posizioni attive e utilizza gli eventi pianificati all'ora. Ciò fornisce la velocità del materiale che l'estrusore e la testa devono sostenere mentre la macchina produce parti accettabili.
Domanda di materiale lorda, kg/h = massa lorda del parison per evento, kg x eventi di stampaggio all'ora x parison attivi per evento
Confrontare il risultato con una prova sulla formulazione attuale. Una gamma di brochure da sola non può stabilire la qualità della fusione o il margine di recupero.
Il tempo di recupero deve rientrare nel ciclo della macchina. Se lo stampo rimane chiuso per il raffreddamento, spesso l'estrusore sfrutta quel tempo per ricaricare l'accumulatore. Un ciclo di raffreddamento più breve può quindi aumentare la velocità di fusione richiesta. Un movimento più veloce dello stampo ha poco valore se la testa non è pronta per lo scatto successivo.
La movimentazione dei materiali può diventare un vincolo nascosto. Le parti di grandi dimensioni consumano rapidamente la resina. L'impianto necessita di un trasporto affidabile, di un'essiccazione quando il materiale lo richiede, di una miscelazione e di un controllo della contaminazione. Il rimacinato può modificare la densità apparente e il comportamento di alimentazione. Una formulazione scritta è più utile di un’etichetta generica come “HDPE più macinato”.
Richiedi che il record di prova includa il grado di resina, il fornitore, il pacchetto colore, la percentuale di rimacinato, le impostazioni della temperatura, la velocità della vite e la massa lorda effettiva. Se è previsto un altro materiale, richiedere prove specifiche del materiale. Kinggle'sGuida alla lavorazione di HDPE e PPspiega perché l'etichetta polimerica da sola non risolve il setup della macchina.
Collegare la forza di serraggio, l'area proiettata e le condizioni di soffiaggio
La pagina KGB100B pubblica 440 kN di forza di bloccaggio. Un numero maggiore non è automaticamente migliore e un'etichetta di volume non può convalidare la pinza. Lo stampo vede la forza di separazione attraverso l'area proiettata esposta alla pressione interna. La forma del prodotto, il terreno di evaporazione, il design del pinch-off e la pressione del processo sono tutti fattori che influenzano il requisito reale.
L'area proiettata è la sagoma della cavità pressurizzata sul piano di divisione dello stampo. Un componente piatto e ampio può creare un carico di separazione maggiore rispetto a un contenitore più profondo ma più stretto. La revisione dovrebbe utilizzare il disegno della cavità effettiva. Dovrebbe includere anche la pressione di soffiaggio selezionata e qualsiasi fattore di sicurezza concordato.
La pagina pubblica elenca 0,8 MPa come riferimento della pressione di soffiaggio. Ciò non significa che ogni prodotto debba funzionare con la stessa impostazione. La temperatura della resina, la ventilazione, lo spessore delle pareti, i dettagli della superficie e la strategia di raffreddamento influiscono sul processo. La prova in fabbrica dovrebbe utilizzare una finestra di produzione documentata che produca parti accettabili senza crescita di bave o comportamento instabile dello stampo.
Il design pinch-off fa parte dello stesso sistema. Una tenuta debole può creare perdite o una saldatura fragile. Un materiale eccessivo può ingrandire la bava e rendere più difficile il ritaglio. L'allineamento dello stampo, il movimento della morsa e il posizionamento del parison devono supportare l'attrezzatura anziché compensarla.
Chiedere al fornitore dello stampo e al fornitore della macchina di rivedere lo stesso disegno. Ciò evita un divario comune in cui ciascuna parte approva solo la propria attrezzatura. L'accordo tecnico finale dovrebbe indicare l'area prevista, la pressione di processo, i requisiti del morsetto, lo spessore dello stampo, i dettagli di montaggio e connessione.
Pianificare la fabbrica attorno alla cella di stampaggio completa
La pagina KGB100B pubblica una dimensione della macchina di 5,9 x 3,8 x 4,6 me un peso di 18 t. Questi sono preziosi punti di partenza per il layout e il rigging. Non includono ogni piattaforma, sistema di resina, refrigeratore, compressore, dispositivo di estrazione, trasportatore, trimmer o confine di sicurezza.
Inizia sopra la macchina. Confermare l'altezza libera dell'edificio, la capacità della gru, il percorso di rimozione della testa e l'accesso ai riscaldatori e ai componenti idraulici. Poi lavora verso l'esterno. Gli operatori hanno bisogno di spazio per ispezionare lo stampo, rimuovere una parte bloccata e raggiungere i normali punti di manutenzione. La consegna dei materiali e la movimentazione dei pezzi finiti necessitano di percorsi che non attraversino zone pericolose.
L'acqua di raffreddamento merita più di una stima delle dimensioni dei tubi. La pagina elenca 0,3 MPa e 120 L/min, ma l'impianto necessita anche della temperatura di ingresso richiesta, di un aumento di temperatura accettabile, della qualità dell'acqua, della filtrazione e delle condizioni di ritorno. I circuiti dello stampo e il raffreddamento dell'olio potrebbero richiedere un controllo separato. La scheda di utilità finale dovrebbe indicare cosa è incluso nel flusso pubblicato.
L'aria compressa necessita dello stesso trattamento. Il sito web fornisce un riferimento di pressione di 0,8 MPa, ma l'unità di flusso d'aria visibile non è coerente. Richiedere la correzione della domanda di ingresso della macchina, della domanda di picco, della qualità dell'aria, del punto di rugiada e delle dimensioni della connessione. Potrebbe essere necessario un ricevitore per mantenere la pressione stabile durante eventi di soffiaggio di grandi dimensioni.
La pagina del prodotto etichetta da 52 a 60 kW come “consumo energetico medio”. Poiché kW è un'unità di potenza, utilizzare la cifra solo come riferimento di potenza pubblicato. Non convertirlo in kWh per parte. L'energia relativa al prodotto dipende dallo stampo, dalla resina, dal ciclo, dagli ausiliari e dalla produzione accettata.
EUROMAPPA 46.2definisce la misurazione relativa al prodotto per una determinata macchina per estrusione soffiaggio, stampo e prodotto specifico. Richiede un funzionamento stabile e una qualità del prodotto che soddisfi le esigenze dei clienti. Questa è una solida base per un test di accettazione. Kinggle'sguida ai requisiti dei servizi pubblicipuò aiutare a strutturare la scheda tecnica dell'impianto.

Un ciclo di asciugatura da 320 pz/h non è un output produttivo
Kinggle etichetta 320 pezzi/h come uscita a ciclo a secco KGB100B. Un ciclo a secco misura il movimento della macchina senza dimostrare l'intero processo di produzione. Non include il recupero della resina, la caduta del parison, il soffiaggio, il raffreddamento, la rimozione delle parti, la rifilatura o l'ispezione di qualità nelle condizioni di produzione previste.
I pezzi di grandi dimensioni hanno spesso un raffreddamento limitato. Maniglie spesse, angoli e zone di presa potrebbero richiedere più tempo rispetto alle pareti larghe. Un movimento di apertura più rapido non può rilasciare una parte ancora troppo morbida per mantenere la forma. L'automazione può anche dettare il ritmo se il robot, la taglierina o il trasportatore sono più lenti della macchina per lo stampaggio.
Utilizzare tre valori di output separati. Innanzitutto, registrare il ciclo a secco solo come riferimento di movimento. In secondo luogo, misurare il numero totale di pezzi stampati all'ora durante la prova di produzione. In terzo luogo, riportare i pezzi orari accettati dopo i controlli di qualità concordati e le fermate conteggiate.
Output accettato = pezzi stampati grossolani - pezzi scartati - pezzi persi durante le fermate conteggiate
Per la pianificazione dei turni, documentare il periodo di misurazione e le categorie di arresto. Una breve osservazione del ciclo migliore non è un tasso di produzione stabile.
Il piano di accettazione dovrebbe indicare la parte, lo stampo, la resina, il colore, la regola di rimacinatura, le azioni dell'operatore e l'attrezzatura ausiliaria. Dovrebbe anche definire lo standard di qualità. Peso, dimensioni, prestazioni di perdita, condizioni di infiammabilità, aspetto e posizioni dello spessore delle pareti sono categorie comuni, ma il progetto deve scegliere quelle che contano.
Utilizzare il ciclo target come budget. Suddividerlo in scarico dell'accumulatore, movimento dello stampo, soffiaggio, raffreddamento, scarico, apertura, estrazione e recupero. Ciò mostra se il limite deriva dalla macchina, dallo stampo, dal materiale o dal lavoro a valle. ILguida all'ottimizzazione del tempo di ciclospiega come migliorare uno stadio senza spostare il difetto altrove.
La programmazione della parete deve seguire il prodotto e non una curva copiata
Le grandi parti stampate per estrusione e soffiaggio si allungano in modo non uniforme. Il materiale vicino a una spalla, un angolo, una maniglia o un'imbutitura profonda può viaggiare più lontano del materiale su un pannello ampio. Uno spazio uniforme sulla matrice può lasciare un'area troppo sottile mentre un'altra trasporta un peso inutile.
La pagina KGB100B afferma che il modello standard include un controller di spessore MOOG 100. Nell'offerta devono essere indicati esattamente il controller installato, la risoluzione del profilo e il pacchetto opzionale. UNManuale Moog DigiPack III ospitato da Kingglemostra come un controllore di una macchina con accumulatore può collegare la posizione dell'utensile ad un profilo programmato. Elenca anche le funzioni di dimensione del colpo, cuscino e posizione dell'accumulatore. Quel manuale illustra la logica di controllo, ma non dovrebbe essere usato per presupporre l'esatta interfaccia del KGB100B.
Costruisci il primo profilo partendo dalla geometria nota e dai tempi dello stampo. Quindi tagliare o misurare le parti in posizioni definite. Cambia una regione alla volta e registra la revisione. Una parte più pesante non è automaticamente una parte migliore. L'obiettivo è avere abbastanza materiale dove la performance ne ha bisogno e meno eccessi dove non è necessario.
Il lavoro sul profilo deve rimanere collegato alla massa del getto e alla lunghezza del parison. L'ingrandimento di una regione del profilo modifica il materiale disponibile altrove. Anche la temperatura e il moto ondoso possono modificare il risultato. Salva la ricetta approvata con qualità del materiale, colore, temperatura della testa, impostazioni di iniezione e versione dello stampo.
ILguida alla programmazione parisonfornisce un metodo di ottimizzazione passo passo. Per questo progetto, il FAT dovrebbe confrontare il profilo finale salvato con la mappa della parete misurata e l'intervallo di peso della parte.
Esegui una prova in fabbrica che risponda alla decisione di acquisto
Un utile test di accettazione in fabbrica non è una dimostrazione della macchina. È un tentativo controllato di realizzare il prodotto concordato in condizioni documentate. Il risultato dovrebbe mostrare cosa è stato testato, come è stato misurato e cosa è rimasto fuori dall'ambito del test.
EUROMAPPA 46.2 offre un'utile disciplina di misurazione. Richiede che la macchina sia in condizioni stabili, che la qualità del prodotto soddisfi le esigenze del cliente e che i dati chiave del processo siano documentati. Il processo di vendita di Kinggle afferma inoltre che i clienti possono essere invitati a partecipare al test. Trasforma questa opportunità in un protocollo scritto prima dell'inizio del processo.
- Congelare l'articolo di prova.Identificare la revisione della parte, lo stampo, la disposizione della testa, il numero di cavità o uscite e ogni opzione installata.
- Registrare la formulazione.Elenca il grado di resina, il fornitore, il pacchetto colori, gli additivi e le regole di rimacinatura. Se possibile, conservare abbastanza materiale da un lotto noto.
- Verificare la configurazione.Registra le temperature della canna e della testa, le impostazioni dei colpi, il file del profilo, le condizioni di soffiaggio, le condizioni dell'acqua di raffreddamento e lo stato dell'automazione.
- Raggiungere un funzionamento stabile.Non selezionare la prima parte accettabile. Concordare le regole di stabilizzazione e la finestra campione prima di misurare le prestazioni.
- Misurare il bilancio di massa.Pesare la parte finita, la bava e le altre rifiniture. Confermare la massa lorda del parison rispetto alla disposizione dell'accumulatore indicata.
- Ispezionare la qualità del prodotto.Utilizzare posizioni e metodi approvati per spessore della parete, dimensioni, peso, prestazioni di perdita e difetti visibili.
- Conteggio dell'output accettato.Riporta i cicli totali, le parti lorde, gli scarti e le fermate nel periodo concordato. Conservare il ciclo a secco come registro separato.
- Misurare le utenze.Registra tensione, potenza, pressione e flusso dell'aria compressa, temperatura dell'acqua di raffreddamento, pressione e flusso entro limiti definiti.
- Sfida la ripetibilità.Controlla la massa stampata, la posizione del parison e le misure del prodotto attraverso la finestra campione, non solo su un pezzo selezionato.
- Deviazioni vicine.Assegna a ogni articolo difettoso un proprietario, un'azione, un requisito di prova e una data di scadenza prima dell'approvazione della spedizione.
Conserva le letture grezze con il riepilogo firmato. Le foto dovrebbero mostrare l'identificazione del campione e la posizione di misurazione. File di ricette, allarmi e note di deviazione fanno parte della prova. ILGuida FAT per soffiatricecontiene un quadro di accettazione più completo.
Anche la selezione del campione necessita di una regola. Numerare le parti in sequenza e non sostituire un campione difettoso con uno migliore. Se le impostazioni cambiano, avviare un nuovo gruppo campione e registrare l'ora della modifica. Ciò mantiene il risultato tracciabile. Inoltre separa la variazione normale dallo sviluppo del processo intenzionale.
Prima dell'approvazione della spedizione, confrontare il record del test con la matrice dei requisiti firmata. Un controllo di movimento della macchina superato non può chiudere un articolo di qualità prodotto aperto. Qualsiasi test che non è stato possibile completare dovrebbe rimanere visibile con il motivo e il metodo di follow-up concordato.
Preparare una richiesta di offerta che un costruttore di macchine possa progettare
Una vaga richiesta di “una macchina per soffiaggio da 120 litri” invita a una vaga proposta. Invia invece un pacchetto tecnico compatto. Non è necessario che sia perfetto, ma deve separare i requisiti noti dalle decisioni aperte.
Inizia con un disegno quotato del prodotto o un file 3D. Aggiungi foto quando spiegano colli, inserti, maniglie o rifiniture. Indicare il peso finale target e identificare le aree critiche delle pareti. Assegnare un nome al grado del materiale e all'eventuale rimacinato consentito. Se la resistenza chimica o un test normativo sono importanti, indicare lo standard esatto e le condizioni del prodotto.
Quindi definire la produzione. Fornisci le parti accettate all'ora o al giorno, i turni disponibili, l'automazione pianificata e le fasi successive. Indicare se il progetto prevede un nuovo stampo. Se uno stampo esiste già, fornire il disegno di assieme, il peso, lo spessore, il montaggio e le connessioni di servizio.
Le informazioni sulla struttura dovrebbero includere fornitura elettrica, frequenza, capacità di aria compressa, condizioni dell'acqua di raffreddamento, altezza libera, porta di accesso, gru e dati sul pavimento. Non attendere l'installazione per confrontare questi elementi con la macchina. I progetti di grandi dimensioni possono essere vincolati dal rigging e dalla movimentazione del prodotto con la stessa facilità con cui si effettua l'estrusione.
Allega con la richiesta
Disegni di prodotti e stampi, dettagli della resina, target di output, criteri di qualità, condizioni di utilità, limiti di layout e ambito di automazione desiderato.
Richiesta nella proposta
Opzione della testa finale, vite e azionamento, dichiarazione di idoneità dello stampo, limiti dell'utilità, layout, protocollo di accettazione, opzioni fornite ed esclusioni tecniche.
Richiedi una matrice dei requisiti completata. Ogni riga dovrebbe riportare la dicitura "conforme", "richiede modifica" o "non incluso", seguita da un riferimento alla proposta. Questo è più facile da controllare rispetto alle dichiarazioni sparse contenute nelle e-mail. Kinggle fornisce aarea downloadper documenti tecnici e amodulo di richiesta del progettoper il primo contatto.
Quando il KGB100B rientra nella rosa dei candidati
Il KGB100B merita una revisione più attenta quando il prodotto si avvicina al suo range di applicazioni per componenti di grandi dimensioni e i controlli tecnici sono allineati. La pagina del prodotto menziona come applicazioni barili chimici, ricambi auto, barriere stradali, galleggianti, giocattoli e mobili. Tale elenco mostra il campo previsto, ma non è la prova che una parte specifica verrà eseguita.
Un caso forte nella rosa dei candidati ha quattro caratteristiche. Lo stampo si adatta allo spazio di movimento e ai servizi. La massa lorda del parison si adatta all'opzione della testa confermata. Il recupero dell'estrusione supporta il ciclo richiesto con il materiale previsto. La fabbrica può fornire servizi e movimentazione entro i limiti concordati.
Passare a un'altra configurazione quando una di queste condizioni fallisce. Un accumulatore più grande può risolvere la massa di iniezione ma non la larghezza dello stampo. Una piastra più grande può risolvere l'involucro dello stampo ma non il recupero dell'estrusione. Una macchina di dimensioni diverse può essere più economica quando il pezzo è molto più piccolo del campo di lavoro della piattaforma.
Metti in pausa anche quando i dati sono incompleti. Le cifre relative alla testa tra parentesi del sito Web e l'unità di flusso d'aria incoerente necessitano di chiarimenti scritti. Il numero del ciclo a secco non può chiudere una garanzia di rendimento. Questi sono elementi normali per un accordo tecnico, non motivi per indovinare.
La decisione di acquisto dovrebbe concludersi con un piano di prova parziale. Se la macchina è in grado di produrre parti stabili e accettabili alla velocità e al limite di utilità concordati, il modello è adatto al lavoro. Se tale prova manca, la lista ristretta rimane provvisoria.
Domande frequenti
Quali prodotti può realizzare la soffiatrice KGB100B 120L?
Kinggle elenca barili chimici, ricambi auto, barriere stradali, galleggianti, giocattoli e mobili sulla pagina KGB100B. Si tratta di riferimenti alle applicazioni, non di approvazioni automatiche. Il prodotto reale necessita ancora di controlli sulle dimensioni dello stampo, sulla massa lorda del preformato, sulla richiesta di fascette, sul materiale, sul percorso di rimozione e sul raffreddamento.
120 L significa che ogni contenitore inferiore a 120 L è adatto?
No. Il volume nominale del contenitore è solo un valore di screening. Una parte inferiore a 120 litri può comunque superare l'involucro dello stampo, il limite dell'area prevista, la richiesta dell'accumulatore o lo spazio di rimozione disponibile. Invia i disegni del prodotto e dello stampo per una revisione specifica del modello.
Il KGB100B può realizzare un prodotto finito in HDPE da 15 kg?
Non dare per scontato questo dal tavolo pubblico. La pagina pubblica 9 (15) kg come riferimento del peso dell'accumulatore PE, apparentemente insieme a due capacità di prevalenza elencate. La massa lorda del parison comprende la parte e tutte le sbavature o le rifiniture. La testa selezionata, la resina e il margine di processo utilizzabile devono essere confermati da Kinggle e provati in una prova.
La produzione prevista è di 320 pz/h?
No. Kinggle etichetta 320 pezzi/h come ciclo a secco. La produzione effettiva accettata comprende estrusione, formazione del parison, soffiaggio, raffreddamento, rimozione, rifilatura, scarti e arresti. Dichiarare l'output accettato richiesto e verificarlo con lo stampo e il materiale di produzione.
Come dovrebbe essere confrontato il consumo di energia?
Confronta l'energia relativa al prodotto con lo stesso stampo, prodotto, resina, regole di qualità e limite di test. La pagina KGB100B pubblica da 52 a 60 kW come linea di energia media, che è un riferimento di potenza. Misura kWh/kg e kWh per parte accettata durante la produzione stabile invece di convertire il valore della pagina.
Quali informazioni devo inviare per un preventivo KGB100B?
Invia disegni e foto dei prodotti, dimensioni, peso finito, requisiti delle pareti, qualità del materiale, regola di rimacinazione, output accettato, test di qualità, dati dello stampo, condizioni di utilizzo ed esigenze di automazione. Contrassegna chiaramente gli elementi sconosciuti. Ciò fornisce al fornitore informazioni sufficienti per confermare la testa, l'idoneità dello stampo e l'ambito della prova.
Controlla la tua parte prima di scegliere la macchina
Invia a Kinggle il disegno del prodotto, la stima del peso lordo, la resina, i dati dello stampo, l'obiettivo di output e le condizioni di utilità della fabbrica. Il team può verificare se la piattaforma KGB100B e la configurazione dell'accumulatore selezionato si adattano al progetto.
Richiedi una revisione dell'idoneità del prodotto