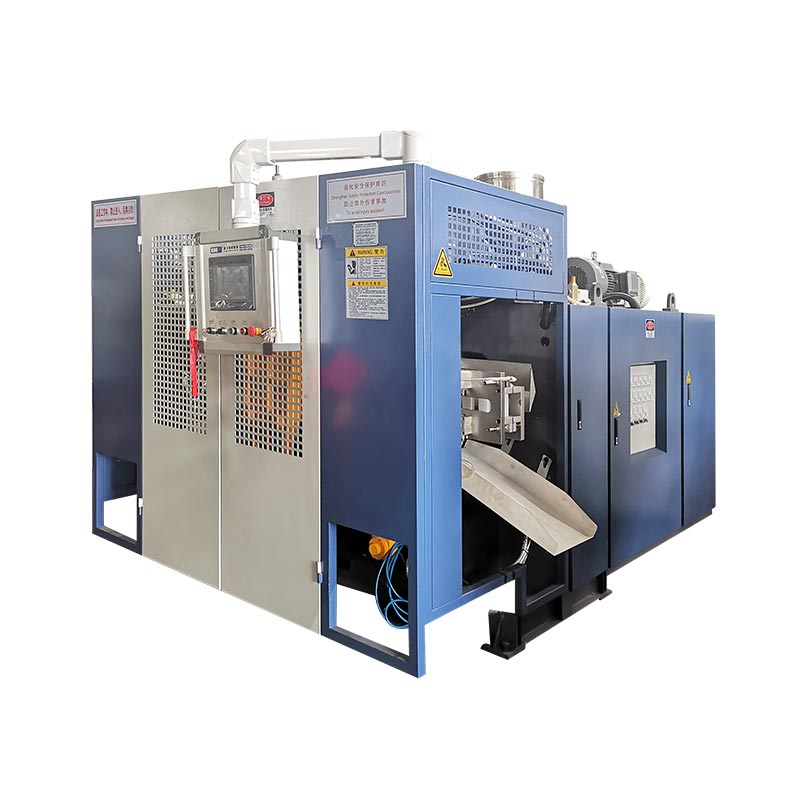
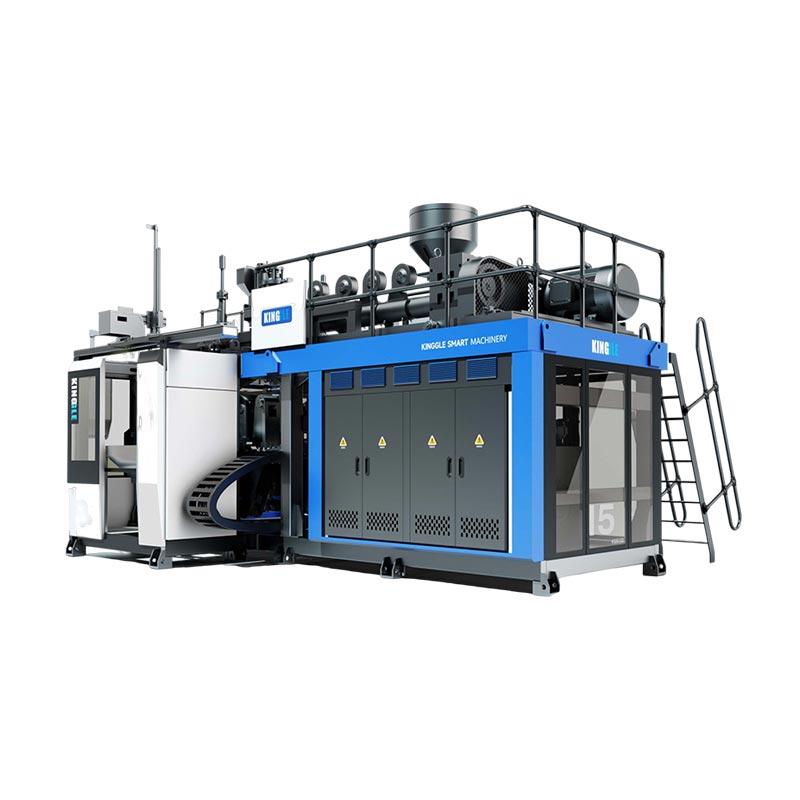
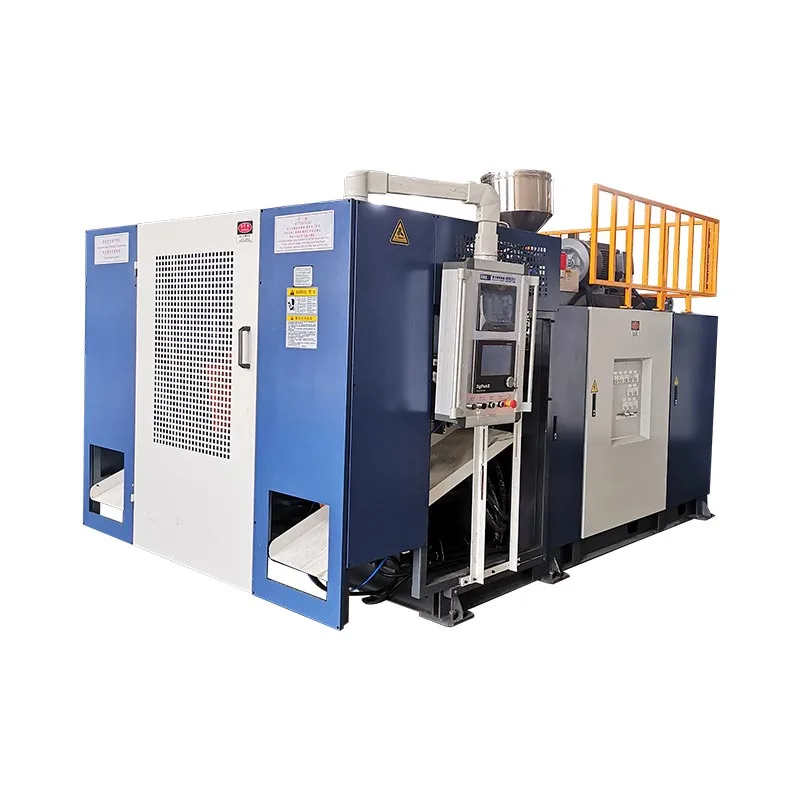
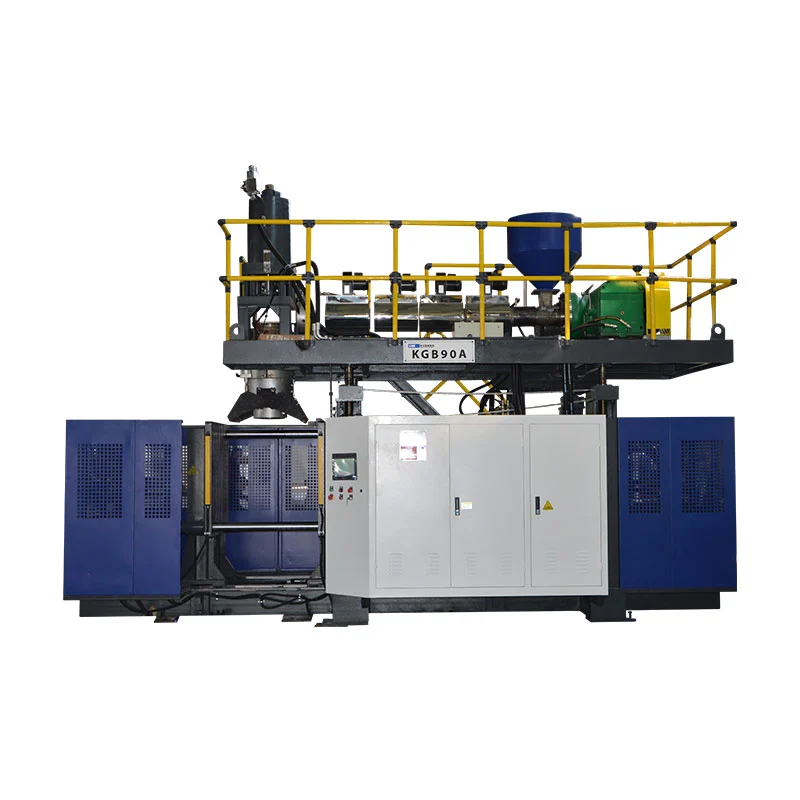
Scegli tra KGB80A e KGB80AP in base al numero di flussi di materiale richiesti dal tuo prodotto. La tabella KGB80A pubblicata da Kinggle elenca una vite da 80 mm, mentre la tabella KGB80AP elenca due viti da 70 mm e descrive la produzione a doppio strato o doppio colore. Per il resto, i riferimenti relativi all'involucro dello stampo, al morsetto, all'accumulatore e all'utilità pubblicati sono gli stessi, quindi una decisione valida necessita ancora della parte effettiva, dello stampo, del piano della resina e dei criteri di prova.
Due macchine possono condividere la stessa etichetta da 30 litri e risolvere comunque problemi di produzione diversi. Un tamburo chimico costituito da un unico flusso di resina non crea lo stesso compito di estrusione di una cassetta degli attrezzi con due colori o di una parete composta da due strati di materiale. L’acquisto in base al solo volume del contenitore nasconde questa differenza.
Questo confronto considera KGB80A e KGB80AP come piattaforme di prodotto, non come un elenco di aggettivi da brochure. Segue i dati attualmente pubblicati sulle due pagine dei prodotti di Kinggle. Laddove il sito Web lascia aperta una domanda di configurazione, l'articolo lo dice e inserisce l'articolo nel preventivo o nella prova in fabbrica.
Cinque punti da risolvere prima di richiedere un preventivo
- Definisci se il muro necessita di un flusso di fusione, due strati, due colori, una striscia di vista o un'altra struttura.
- Controllare lo stampo rispetto alla piastra pubblicata, all'involucro dello stampo, alla corsa di apertura e all'intervallo di spessore.
- Confrontare la domanda lorda di parison con i riferimenti dell'accumulatore PE da 5 L e 3,75 kg.
- Considerate 650 pezzi/ora come una cifra relativa al ciclo a secco, non come la produzione promessa.
- Scrivere le regole di accettazione di materiali, qualità, output e utilità nel piano di prova.
Limite dei dati:le specifiche riportate di seguito provengono dalla correntePagina KGB80AEPagina KGB80AP, controllato l'11 settembre 2026. Sono riferimenti di confronto. Il preventivo approvato, il disegno della macchina e l'accordo tecnico controllano la configurazione consegnata.
Inizia con la scheda del prodotto, non con il nome della macchina
La prima domanda non è se il prodotto contenga 20 o 30 litri. Chiedere quanti flussi di materiale fuso controllati in modo indipendente devono entrare nella testa della filiera. Una parete monomateriale convenzionale necessita di un percorso di resina definito. Una parte a due colori necessita di due flussi di colore. Un prodotto a doppio strato necessita di due flussi che si incontrano all'interno di una testa di coestrusione. Tali flussi potrebbero utilizzare lo stesso polimero di base o materiali diversi, ma la loro compatibilità e le finestre di lavorazione necessitano ancora di revisione.
Questa distinzione è facile da perdere perché gli acquirenti sentono parlare anche di teste e cavità. Uno strato è una zona materiale attraverso il muro. Un'uscita dello stampo crea un parison. Una cavità dello stampo crea una parte. Una macchina a due strati non è automaticamente una macchina a due teste e uno stampo a due cavità non crea due strati di materiale. Kinggle'stesta, cavità e guida stratomantiene questi conteggi separati.
La descrizione pubblica del KGB80AP è specifica su questo punto. Presenta il modello come una piattaforma a doppia estrusione per lavori a doppio strato o doppio colore. La sua tabella elenca due viti da 70 mm e due motori estrusore da 22 kW. La tabella KGB80A elenca una vite da 80 mm e un motore da 37 kW. Questa differenza di architettura è più utile di una vaga affermazione secondo cui una macchina è più avanzata.
C'è un punto da chiarire per iscritto. La descrizione del prodotto KGB80A menziona opzioni monostrato e multistrato, mentre la tabella delle specifiche pubblicata mostra un estrusore. Entrambe queste affermazioni possono essere possibili solo se il pacchetto di opzioni finale modifica l'architettura standard. Non indovinare quale pacchetto è destinato. Richiedi il preventivo per nominare ogni estrusore, il materiale ad esso assegnato, la struttura della filiera e la gamma di rapporti di strato regolabili.
Ciò che Kinggle attualmente pubblica per entrambe le piattaforme 30L
La tabella seguente riproduce i campi che possono essere confrontati direttamente nelle due pagine prodotto attuali. La maggior parte dei dati della piattaforma sono gli stessi. Entrambe le pagine elencano una capacità massima del contenitore di 30 litri, una forza di chiusura di 215 kN, un accumulatore da 5 litri e un peso di riferimento dell'accumulatore in PE da 3,75 kg. Le differenze importanti pubblicate riguardano la disposizione dell'estrusione e il peso della macchina.
| Campo pubblicato | KGB80A | KGB80AP | Come usarlo |
|---|---|---|---|
| Capacità massima del contenitore | 30 l | 30 l | Solo etichetta di screening; non dimostra la muffa, la pallina o l'idoneità del prodotto |
| Produzione | 650 pz/h, ciclo a secco | 650 pz/h, ciclo a secco | Riferimento di movimento della macchina, output del prodotto non accettato |
| Dimensioni della macchina | 4,7 x 3,5 x 4 mt | 4,7 x 3,5 x 4 mt | Busta iniziale per la pianificazione del layout |
| Peso della macchina | 12 t | 13 t | Input per revisione pavimento e movimentazione, soggetto a disegno esecutivo |
| Forza di serraggio | 215 kN | 215 kN | Confrontare con l'area proiettata e le condizioni di colpo concordate |
| Dimensione massima dello stampo | 520 x 860 mm | 520 x 860 mm | Controllare il disegno e le connessioni effettivi dello stampo |
| Gamma di spessori dello stampo | da 360 a 420 mm | da 360 a 420 mm | Confermare lo spessore dello stampo, le piastre e gli adattatori installati |
| Colpo di apertura | da 350 a 850 mm | da 350 a 850 mm | Controllare il rilascio delle parti, gli inserti e il percorso di estrazione |
| Disposizione delle viti | 1x80 mm | 2×70 mm | Principale differenza di architettura pubblicata |
| Disposizione del motore dell'estrusore | 1x37 kW | 2x22 kW | Conferma una contro due unità di estrusione pubblicate |
| Capacità di fusione dell'HDPE pubblicata | Da 120 a 140 kg/h | Da 120 a 140 kg/h | Riferimento con ambito materiale; confrontare con la domanda lorda |
| Capacità dell'accumulatore | 5 l | 5 l | Confrontarlo con il parison lordo completo |
| Peso dell'accumulatore in PE pubblicato | 3,75 chilogrammi | 3,75 chilogrammi | Non corrisponde al peso del prodotto finito |
| Riferimento dell'aria di soffiaggio | 0,8MPa; 0,7 m³/min | 0,8MPa; 0,7 m³/min | Confermare il requisito finale di ingresso della macchina |
| Riferimento dell'acqua di raffreddamento | 0,3MPa; 70 l/min | 0,3MPa; 70 l/min | Confermare la temperatura, la qualità, il ritorno e l'ambito del circuito |
| Linea di energia media pubblicata | Da 27 a 37 kW | Da 27 a 37 kW | Riferimento di potenza, kWh non garantiti per parte accettata |
I numeri condivisi non rendono le macchine intercambiabili. Un secondo flusso di materiale aggiunge un percorso di alimentazione, un cilindro, un'unità, una cronologia della temperatura e una sequenza di spurgo. La pagina del prodotto può mostrare la stessa busta esterna e lo stesso riferimento dell'utilità, ma il metodo di produzione è ancora diverso. Il file di progetto dovrebbe quindi identificare il carico elettrico finale, l'ambito di movimentazione dei materiali e il pacchetto di controllo invece di fare affidamento solo sulla tabella comparativa.
Direzione KGB80A
Inizia qui quando il brief del prodotto utilizza un flusso di fusione definito e lo stampo pubblicato e l'adattamento dell'involucro di stampaggio.
Direzione KGB80AP
Inizia da qui quando sono necessari due flussi di fusione alimentati in modo indipendente per la costruzione di strati o colori.
Dove il KGB80A è il punto di partenza più pulito
La tabella KGB80A descrive una vite da 80 mm, un motore estrusore da 37 kW e un intervallo di capacità di fusione dell'HDPE pubblicato compreso tra 120 e 140 kg/h. Per un prodotto definito attorno a un flusso di materiali, questa è la linea di base pubblicata più semplice. Il piano dei materiali prevede un percorso di alimentazione principale per identificare, essiccare o condizionare quando richiesto, colorare, dosare, eliminare e tracciare per lotto.
Più semplice non significa automatico. Il grado di resina, il masterbatch, il pacchetto di additivi e la regola di rimacinazione necessitano ancora di una ricetta scritta. Un fusto chimico può richiedere una resina e un piano di validazione diversi da quelli di una cassetta degli attrezzi o di un contenitore dell'acqua. Kinggle'sGuida all'HDPE e al PPspiega perché il nome della famiglia di polimeri non definisce la temperatura di fusione, il tempo di raffreddamento o le prestazioni del prodotto.
La pagina KGB80A elenca fusti per imballaggi chimici, contenitori impilabili, contenitori per l'acqua, cassette degli attrezzi, spruzzatori, giocattoli e parti di automobili come famiglie di applicazioni. Questi esempi mostrano l'intervallo previsto; non dimostrano che tutti i prodotti di questi gruppi siano adatti. Una cassetta degli attrezzi ampia può non superare il controllo dello stampo-involucro anche quando il suo volume interno è inferiore a 30 litri. Una parte tecnica pesante può superare la domanda lorda di stampa pur contenendo molto meno di 30 litri.
Trattare il modello come candidato dopo che il prodotto ha superato quattro controlli: conteggio del flusso di materiale, interfaccia dello stampo, domanda lorda di parison e output accettato. Se il progetto necessita di una striscia di visualizzazione, di un percorso di colore speciale o di un livello aggiuntivo, chiedi a Kinggle di mostrare l'esatta opzione KGB80A nel preventivo. La formulazione multistrato della pagina pubblica non dovrebbe mai sostituire un diagramma del percorso materiale proposto.
Dove il KGB80AP guadagna il suo secondo sistema di estrusione
Il KGB80AP è la scelta pubblicata più chiara quando la parte necessita di due flussi di fusione alimentati in modo indipendente. Kinggle lo descrive per la produzione a doppio strato o doppio colore e elenca due viti da 70 mm con due motori da 22 kW. Ciascun flusso può ricevere la propria alimentazione di materiale e le proprie impostazioni di lavorazione prima che le fusioni si incontrino nella testa della filiera.
Un secondo estrusore dovrebbe risolvere un requisito di parete definito. Può separare due colori, posizionare materiali diversi in due strati o supportare un'altra costruzione a due flussi approvata. Non dovrebbe essere aggiunto perché “doppio strato” sembra più efficace. L'acquirente deve indicare cosa contiene ciascun flusso, perché è necessaria la separazione e come verrà controllato il muro finito.
Il rapporto dei livelli è un problema di controllo separato. Le dimensioni pubbliche delle viti non indicano all'acquirente la gamma di strati regolabile o la stabilità di tale rapporto per una specifica coppia di resina. Anche il throughput deve essere bilanciato tra i due flussi. Se uno strato fornisce una piccola parte della parete, il suo estrusore necessita comunque di una finestra operativa stabile alla velocità richiesta. Richiedere il design proposto della testa della filiera, l'assegnazione del materiale, la gamma di rapporti degli strati e il metodo di campionamento.
La programmazione dello spessore delle pareti non sostituisce il controllo del rapporto degli strati. Il Kinggle-ospitatoManuale Moog DigiPack IIIspiega come una macchina con accumulatore può mettere in relazione il suo profilo di parete con la posizione dell'accumulatore durante l'estrazione. Questa funzione distribuisce la parete lorda lungo il parison. Il sistema di coestrusione deve ancora controllare il modo in cui i due flussi di fusione condividono quella parete.
Due flussi cambiano anche il lavoro quotidiano. La fabbrica deve prevenire gli scambi di materiale, gestire due percorsi delle tramogge, tenere traccia di due cronologie di temperatura e pianificare uno spurgo per ciascun percorso. Il passaggio da una cassetta degli attrezzi a due colori a un tamburo a un colore può far risparmiare materiale solo se il team di produzione può pulire e documentare entrambi i circuiti. Includi quel lavoro nel filepiano di passaggio.
Un'etichetta da 30 litri non può confermare l'idoneità dello stampo o del parison
La capacità del contenitore è solo un'etichetta di volume. L'adattamento della macchina dipende dalla geometria esterna e dalla massa di plastica che la testa deve erogare. Inizia con il disegno del prodotto finito. Aggiungere alla revisione dello stampo la zona di distacco, le tasche flash, gli utensili del collo, la disposizione dei perni di soffiaggio, gli inserti, le connessioni di raffreddamento, i punti di sollevamento e qualsiasi spazio di estrazione.
Entrambe le pagine dei prodotti pubblicano una dimensione massima dello stampo di 520 x 860 mm, una gamma di spessori dello stampo da 360 a 420 mm e una gamma di corsa di apertura da 350 a 850 mm. Confronta questi valori con l'assemblaggio completo dello stampo, non con le dimensioni visibili del prodotto. Le piastre adattatrici e i collegamenti di servizio possono occupare spazio. Le parti profonde potrebbero anche richiedere più spazio di apertura ed estrazione rispetto a quanto suggerito inizialmente dal disegno dello stampo.
Il riferimento della pinza da 215 kN necessita di un proprio calcolo. La pressione del colpo agisce attraverso l'area proiettata vista sul piano di separazione. L'orientamento del prodotto, l'area flash e il numero di posizioni attive influiscono su tale area. Non approvare il morsetto solo dal volume. Invia il layout dello stampo proposto e la pressione del processo a Kinggle per la conferma del progetto. ILGuida alla progettazione dello stampo per estrusione-soffiaggiocopre l'interfaccia in modo più dettagliato.
massa della parte finita + bava superiore + bava inferiore + rifinitura del collo o della maniglia + altri scarti di processo catturati
Confronta la domanda lorda con la prevalenza, non solo con il peso netto della bottiglia. Entrambe le pagine pubblicano un accumulatore da 5 L e un riferimento del peso dell'accumulatore in PE da 3,75 kg. La cifra di 3,75 kg riguarda il materiale e non deve essere trattata come un limite di peso parziale universale. La densità della resina, il comportamento della fusione, il design dello stampo, il cuscino richiesto e il margine di processo sono tutti fattori importanti.
Un'utile revisione del progetto mostra il bilancio di massa. Pesare o stimare ogni sezione catturata da uno strumento rappresentativo, registrare il grado di resina e dichiarare il cuscino pianificato. Se il parison lordo si avvicina troppo al riferimento pubblicato, chiedere se un modello di testa o macchina diverso fornisce una finestra più stabile. Una macchina da 30 litri nominali non è automaticamente la macchina per la produzione di fusti da 30 litri giusta per ogni forma.
Leggi la linea da 650 pz/h come un dato macchina e non come una promessa di vendita
Entrambi i tavoli Kinggle etichettano 650 pz/h come “Output (dry Cycle)”. Un ciclo a secco misura il movimento della macchina senza dimostrare l'erogazione del materiale fuso, il soffiaggio, il raffreddamento, la rimozione delle parti, la rifilatura o l'ispezione. Inoltre, non identifica il contenitore, lo spessore delle pareti, la resina, la temperatura dello stampo o la regola di scarto. La cifra può aiutare a confrontare la piattaforma meccanica, ma non può essere copiata in un piano aziendale come parti vendibili all'ora.
Inizia la pianificazione dell'output con il ciclo produttivo completo. Registra il riempimento dell'accumulatore, l'espulsione del parison, la chiusura dello stampo, il soffiaggio, lo scarico, il raffreddamento, l'apertura dello stampo, l'estrazione e la movimentazione a valle. L'evento richiesto più lungo controlla il tempo di ripetizione. Un barile chimico spesso può avere un raffreddamento limitato. Un prodotto bicolore può essere limitato dal flusso di fusione più lento o dal processo a valle.
eventi di stampaggio lordi x parti per evento x tasso di accettazione, diviso per il tempo di esecuzione misurato in ore
L'intervallo di capacità di fusione dell'HDPE pubblicato è compreso tra 120 e 140 kg/h per entrambi i modelli. Usarlo solo come riferimento HDPE. Confrontalo con la domanda oraria lorda, che include flash e altro materiale acquisito. Se il KGB80AP utilizza due materiali diversi, documentare la portata di massa richiesta per ciascun flusso. Un totale combinato può nascondere uno strato instabile di tassi bassi.
Misura l'output accettato su una finestra stabile con lo stampo reale e la resina specificata. Segna fermate, interventi manuali, cambi ricetta e pezzi scartati. Kinggle'sguida all'ottimizzazione del tempo di ciclomostra come trovare il passo limitante. ILguida al test di accettazione in fabbricatrasforma il risultato in un record di accettazione ripetibile.
L'impronta pubblicata è solo il centro della cella della fabbrica
Entrambe le pagine mostrano un involucro della macchina di 4,7 x 3,5 x 4 m. Indicano 12 t per il KGB80A e 13 t per il KGB80AP. Queste figure aiutano con il lavoro iniziale di layout, ma una cella utilizzabile necessita anche di accesso per lo stampo, la testata, la fornitura di materiale, il robot o la rimozione delle parti, la rifilatura, la gestione degli scarti e la manutenzione. L'accordo generale approvato dovrebbe fissare il confine finale.

Anche le serie di servizi pubblici sono le stesse: 0,8 MPa e 0,7 m³/min per l'aria di soffiaggio, più 0,3 MPa e 70 L/min per l'acqua di raffreddamento. Registrare la pressione e il flusso separatamente. Aggiungere la temperatura di ingresso, la qualità dell'acqua, le dimensioni della connessione e le condizioni di ritorno. Un collettore può mostrare pressione mentre il ramo non riesce a fornire un flusso sufficiente durante la domanda simultanea.
Entrambe le pagine indicano da 27 a 37 kW come consumo energetico medio. L'unità kW descrive la potenza. Non è il carico collegato e non è l'energia per prodotto. Le disposizioni dei motori pubblicate sono diverse, quindi il programma elettrico definitivo merita la conferma del progetto anche se la linea elettrica media corrisponde. Usa Kinggleguida alla pianificazione dei servizi pubbliciseparare la macchina principale, gli ausiliari ed i servizi di fabbrica.
I confronti energetici richiedono lo stesso confine di prodotto.EUROMAPPA 46.2definisce la misurazione relativa al prodotto per una specifica macchina per estrusione soffiaggio, stampo e prodotto che soddisfa i requisiti del cliente. Questa logica impedisce che un ciclo di asciugatura rapido o un test con carico leggero possano sostituire la produzione reale. Registra i kWh per parte accettata o per chilogrammo accettato alle condizioni di prova concordate.
Nota sulla pianificazione della fabbrica:confermare il peso finale della macchina, il baricentro, i carichi della fondazione, il metodo di sollevamento, la potenza installata e i punti di collegamento dal disegno approvato. La pagina pubblica non è una fondazione o un documento di progettazione elettrica.
Lascia che la prova del prodotto risolva la scelta del modello finale
Una sperimentazione utile fa molto di più che creare un campione accettabile. Mostra che l'architettura del materiale, lo stampo e la macchina selezionati possono contenere il risultato richiesto. Scrivi il metodo di accettazione prima dell'inizio della prova. Altrimenti, un acquirente e un fornitore possono assistere alla stessa corsa e andarsene con interpretazioni diverse.
- Congelare la revisione del prodotto.Identificare il disegno, le dimensioni, il peso netto, la mappa della parete, l'interfaccia del collo o della chiusura e i test funzionali.
- Congelare il piano materiale.Assegna un nome a ciascuna resina, fornitore, grado, colore, additivo e regola di rimacinatura. Per KGB80AP, assegnare ogni rapporto di flusso e livello di destinazione.
- Registrare la configurazione della macchina.Elencare il modello, le viti, i motori, la testa della filiera, il controller a parete, lo stampo, il sistema di soffiaggio, l'attrezzatura di estrazione e di valle.
- Mostra il bilancio di massa.Registrare il peso della parte finita, ogni sezione di bava o rifilatura, la massa lorda del preformato e il materiale restituito al processo.
- Definire la finestra stabile.Stato delle condizioni di riscaldamento, revisione della ricetta, tempistica del campionamento, interventi manuali consentiti e periodo minimo di osservazione continua.
- Misurare la qualità del prodotto.Utilizzare i controlli approvati dall'acquirente per dimensioni, distribuzione delle pareti, prestazioni di perdite, adattamento della chiusura, carico, caduta o servizio chimico, a seconda dei casi.
- Conteggio dell'output accettato.Separare eventi lordi, parti lorde, parti accettate, scarti, fermate pianificate e fermate non pianificate.
- Registra utenze ed energia.Prendere nota delle condizioni dell'aria e dell'acqua in ingresso alla macchina. Se l'energia è importante, definisci il limite del contatore e calcolalo rispetto alla produzione accettata.
Per una prova del KGB80AP, campionare la parete per strato e per spessore totale quando richiesto dalle specifiche. Un muro totale corretto può comunque nascondere la suddivisione degli strati errata. Utilizzare un metodo concordato per la resina e il prodotto. Conserva il risultato misurato accanto alla ricetta e alla posizione del campione in modo che il team possa tracciare eventuali modifiche.
Per entrambi i modelli, ispezionare diverse posizioni lungo il prodotto. Maniglie, angoli, aree di presa e pannelli larghi possono allungarsi in modo diverso. ILguida alla programmazione parisonspiega come la posizione del controller dovrebbe essere collegata alle misurazioni della parete fisica. Salvare il profilo accettato con lo strumento e la revisione del prodotto.
Costruisci la richiesta di offerta attorno al pezzo invece di chiedere “una macchina da 30 litri”
Una richiesta di modello breve trasferisce troppe decisioni al fornitore. Kinggle'sprocesso di venditarichiede foto o disegni dei prodotti, esigenze di peso, dimensioni, materiale, spessore, resa e resistenza chimica. Per questo confronto, la definizione del flusso di materiali dovrebbe trovarsi nella parte superiore di quel pacchetto.
Invia un set di file controllato. Includere il disegno del prodotto e i dati 3D quando disponibili. Aggiungi il peso target, i requisiti delle pareti, il grado di resina, il masterbatch, gli additivi e la politica di rimacinato. Indica ogni colore richiesto, il numero di strati e lo scopo di ciascuno strato. Quindi aggiungere l'obiettivo di produzione annuale e oraria accettata, lo schema dei turni, i servizi disponibili, la tensione dell'impianto, il massimale e i limiti di accesso.
Quindi descrivere i test che rilasciano la parte. Un fusto chimico può richiedere controlli di tenuta, chiusura, movimentazione o imballaggio regolamentato. Una cassetta degli attrezzi potrebbe richiedere controlli di cerniera, chiusura, carico o assemblaggio. Kinggle può proporre la macchina, lo stampo e l'ambito a valle solo quando tali requisiti sono visibili. Non importare i valori dei test da un altro prodotto semplicemente perché ha la stessa capacità nominale.
Richiedi un preventivo per separare l'attrezzatura standard, le opzioni confermate e l'attrezzatura fornita dall'acquirente. Dovrebbe identificare il numero di estrusori, le dimensioni delle viti, la costruzione della testa filiera, il controller a parete, gli alimentatori di materiale, il robot o il prelievo, la rifilatura, la smerigliatrice, il test di tenuta, l'attrezzatura di raffreddamento e l'ambito della messa in servizio. Questo livello di dettaglio rende KGB80A rispetto a KGB80AP una decisione tecnica piuttosto che un suffisso sul listino prezzi.
Una decisione pratica tra KGB80A e KGB80AP
Scegliere la direzione KGB80A quando il prodotto approvato utilizza un flusso di fusione e si adatta ai riferimenti di stampo, morsetto e accumulatore pubblicati con margine di lavoro. La tabella attuale fornisce una chiara base di riferimento per un estrusore. Se il preventivo aggiunge un'opzione multistrato o con strisce di visualizzazione, richiedere il diagramma rivisto del percorso del materiale e il programma dei servizi aggiornato.
Scegli la direzione KGB80AP quando il prodotto richiede due flussi alimentati separatamente per la costruzione del colore o dello strato. Conferma cosa elabora ciascun estrusore e come sono bilanciate le due uscite. Definire il rapporto dello strato target, la variazione consentita e il metodo di ispezione prima della prova dello stampo.
Non scegliere nessuno dei due modelli solo perché la parte finita si chiama fusto da 30 litri. Il disegno del prodotto, il parison lordo, l'assemblaggio dello stampo, il progetto della resina e il tasso di accettazione sono i veri input. Una volta risolti, la differenza tra i modelli diventa chiara e il lavoro rimanente rientra nell'accordo tecnico.
Se entrambi i candidati sembrano idonei, confronta il lavoro di produzione che creano. Un flusso di materiale di solito significa meno percorsi di alimentazione e un piano di smaltimento più breve. Due flussi forniscono il controllo separato necessario per un livello definito o una struttura di colore, ma entrambi i percorsi devono rimanere stabili. La macchina giusta è quella che produce il muro omologato con un processo ripetibile, non quella con la lista delle attrezzature più lunga.
Mantenere tracciabile la decisione finale. Allega la configurazione selezionata alla revisione del prodotto, al disegno dello stampo, alla pianificazione dei materiali e al rapporto di prova. Ciò impedisce che un successivo ordine di acquisto o una ricetta software perda il motivo della scelta del modello.
Invia a Kinggle la parte prima di scegliere la macchina
Condividi il disegno del prodotto, il peso, le dimensioni, i gradi di resina, il piano dei colori o degli strati, le informazioni sullo stampo, la produzione richiesta, i test di qualità e le utenze di fabbrica. Kinggle può quindi confermare se KGB80A, KGB80AP o un'altra configurazione è adatta al progetto.
Richiedi una proposta basata sul prodottoDomande frequenti
Qual è la differenza principale tra KGB80A e KGB80AP?
La disposizione di estrusione pubblicata è la differenza principale. La tabella KGB80A elenca una vite da 80 mm e un motore estrusore da 37 kW. La tabella KGB80AP elenca due viti da 70 mm e due motori da 22 kW e la descrizione del prodotto specifica la produzione a doppio strato o doppio colore.
Il KGB80A può realizzare un prodotto multistrato?
La descrizione del prodotto KGB80A menziona opzioni monostrato e multistrato, ma la tabella delle specifiche attuali elenca un estrusore. Chiedi a Kinggle di definire nel preventivo l'opzione esatta, il numero di flussi di materiale, la struttura della filiera e il programma di utilità. Non dare per scontato che la tabella standard pubblicata descriva una build multistrato.
La capacità di 30 litri significa che è adatto qualsiasi prodotto da 30 litri?
No. Il prodotto e lo stampo devono adattarsi alla piastra, all'involucro dello stampo, alla corsa di apertura e alla gamma di spessori. Anche la domanda lorda del parison, l'area prevista, le condizioni di soffiaggio, lo spazio di estrazione e i test di qualità richiesti influiscono sulla decisione del modello.
La produzione di queste macchine è di 650 pz/h?
Entrambe le pagine dei prodotti riportano 650 pz/h come valore del ciclo a secco. La produzione effettiva accettata dipende dalla parte, dalla resina, dallo stampo, dalla formazione del parison, dal raffreddamento, dalla movimentazione, dall'ispezione, dagli scarti e dai fermi. Conferma l'output con il prodotto concordato durante una prova stabile.
Cosa significa il peso dell'accumulatore in PE di 3,75 kg?
Si tratta di un riferimento materiale PE pubblicato per l'accumulatore, non di un peso garantito della parte finita. Confrontare la testa con la massa lorda del parison, compreso il prodotto, la bava, la rifinitura e il margine di processo. Confermare il limite finale per la resina selezionata e la testa portapettini.
Quali informazioni devo inviare per un preventivo KGB80A o KGB80AP?
Invia il disegno del prodotto, le dimensioni, il peso, i gradi di resina, i colori, la struttura degli strati, i target delle pareti, le informazioni sullo stampo, i requisiti di output accettati, i test di qualità e le utenze di fabbrica. Indicare chiaramente se sono necessari uno o due flussi di materiale controllati in modo indipendente.
Fonti e note di verifica
Le specifiche del modello in questo articolo sono state confrontate con le pagine dei prodotti live di Kinggle l'11 settembre 2026. Le pagine dell'azienda supportano la configurazione pubblicata e gli input del servizio; non costituiscono una prova indipendente della prestazione produttiva. Il documento EUROMAP fornisce un metodo di misurazione energetica relativo al prodotto, non un risultato prestazionale per nessuno dei due modelli Kinggle.
- Kinggle KGB80A 30L accumulatrice per soffiaggio, descrizione del prodotto e tabella delle specifiche.
- Macchina per lo stampaggio mediante soffiaggio con accumulatore Kinggle KGB80AP 30L, descrizione della doppia estrusione e tabella delle specifiche.
- Processo di vendita di Kinggle, informazioni sull'acquirente richieste per una proposta di macchina.
- Moog DigiPack III Manuale di installazione, manutenzione e utente, metodo del profilo della parete con posizione dell'accumulatore.
- EUROMAPPA 46.2, versione 1.0, gennaio 2014, misurazione dell'energia relativa al prodotto per macchine per estrusione-soffiaggio.