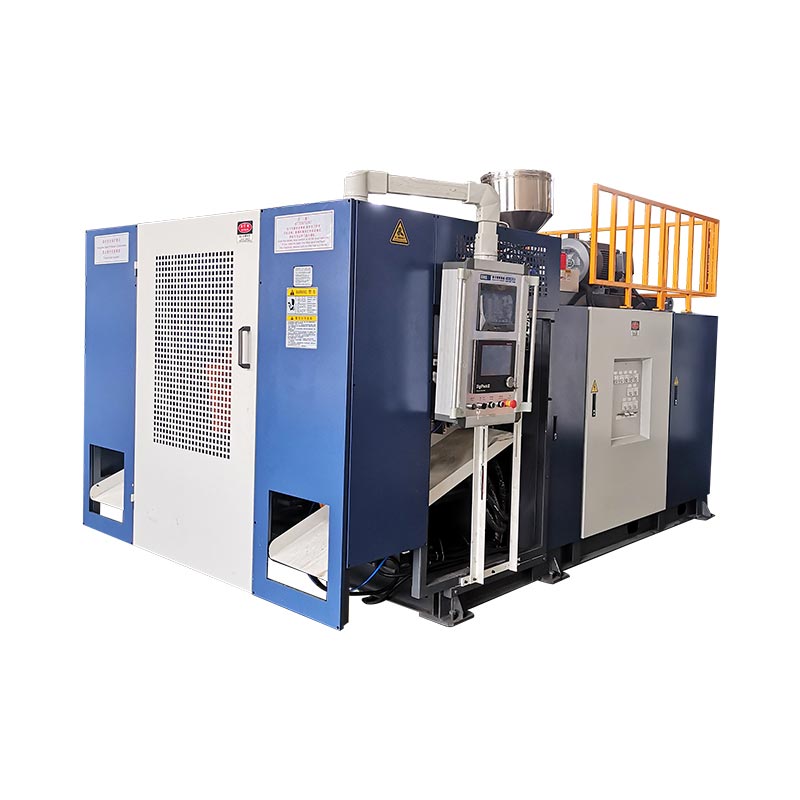
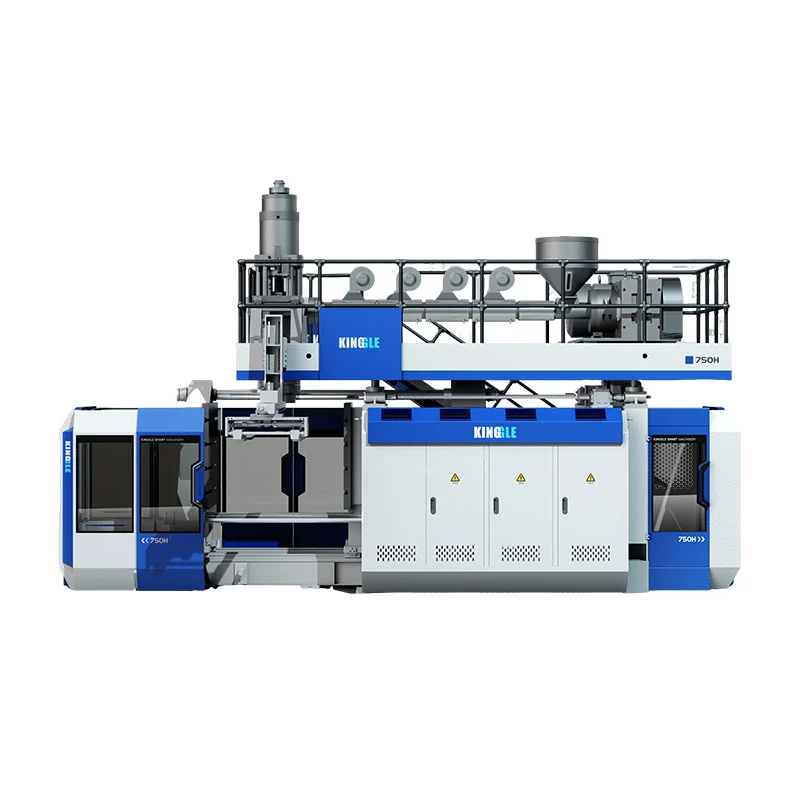
Scegli Kinggle KGB90A quando il prodotto approvato può utilizzare il layout pubblicato a estrusore singolo e non richiede i due flussi di fusione del KGB90AP, dopo aver definito i test su materiale, rendimento e prodotto.Scegli il KGB90AP quando le specifiche del prodotto richiedono effettivamente un'estrusione a doppio strato o a doppio colore, perché la pagina del prodotto corrente elenca due viti da 70 mm e i due flussi di materiale devono essere ispezionati separatamente. Prima di scegliere, verificare l'involucro dello stampo, la massa lorda del parison, la resina, la struttura delle pareti, la produzione accettata e le utenze di fabbrica rispetto al pezzo finito anziché fare affidamento solo sull'etichetta della capacità di 60 litri.

Cinque decisioni da prendere prima di chiedere un preventivo
- Uno o due flussi di fusione
- Massa lorda massima del parison
- Dimensioni e interfacce dello stampo finito
- Uscita accettata con il prodotto reale
- Ambito di utilità della macchina e della linea completa
KGB90A
Pubblicato con una vite da 90 mm e un motore estrusore da 45 kW. Inizia qui per un concetto di prodotto a flusso unico, soggetto alla conferma del progetto.
KGB90AP
Pubblicato con due viti da 70 mm e due motori estrusore da 22 kW. Lo scopo dichiarato è la produzione a doppio strato o doppio colore.
| Articolo pubblicato | KGB90A | KGB90AP | Significato della selezione |
|---|---|---|---|
| Capacità massima del contenitore | 60 l | 60 l | La capacità nominale non dimostra che una parte specifica sia adatta. |
| Disposizione dell'estrusore | Una vite da 90 mm | Due viti da 70 mm | Questa è la principale differenza di modello per quanto riguarda la struttura della parete e del colore. |
| Potenza del motore dell'estrusore | 45 chilowatt | 2x22 kW | I valori nominali dei motori installati non rappresentano i risultati energetici del prodotto. |
| Capacità di fusione dell'HDPE pubblicata | Da 130 a 160 kg/h | Da 130 a 160 kg/h | Confermare la capacità con la resina effettiva e la domanda lorda di preformato. |
| Capacità dell'accumulatore | 6,6 litri | 6,6 litri | Controllare il volume e la massa del getto rispetto al parison completo. |
| Peso dell'accumulatore in PE pubblicato | 4,95 chilogrammi | 4,95 chilogrammi | Il solo peso della parte esclude bave, code e tolleranza di processo. |
| Forza di serraggio | 280kN | 280kN | L'area prevista e la domanda di processo richiedono ancora una revisione. |
| Dimensioni massime dello stampo, L x A | 700 x 980 mm | 700 x 980 mm | Il gruppo stampo finito deve adattarsi a entrambe le dimensioni. |
| Gamma di spessori dello stampo | da 460 a 550 mm | da 460 a 550 mm | Include inserti, piastre posteriori e dettagli di montaggio. |
| Dimensioni della macchina, L x P x A | 5,45 x 3,5 x 4,2 metri | 5,45 x 3,5 x 4,2 metri | Si tratta dell'involucro della macchina, non dell'intera cella di produzione. |
| Peso della macchina | 14 t | 15 t | Utilizzare la disposizione generale finale per la fondazione e la movimentazione. |
Fonte: attuale KingglePagina del prodotto KGB90AEPagina del prodotto KGB90AP, controllato il 9 settembre 2026. Le cifre sono riferimenti pubblicati, non una garanzia per ogni configurazione.
La prima decisione riguarda la struttura della parete, non l'etichetta da 60 litri
Entrambi i modelli hanno la stessa capacità nominale di 60 litri. Questa etichetta condivisa non li rende intercambiabili. La tabella dei prodotti KGB90A elenca una vite da 90 mm. La tabella KGB90AP elenca due viti da 70 mm. Kinggle afferma che il sistema a doppia estrusione è destinato alla produzione a doppio strato o doppio colore.
Inizia con il disegno del prodotto. Contrassegna ogni strato di parete, regione di colore e flusso di materiale richiesti. Spiega perché ognuno di essi esiste. Un secondo estrusore è giustificato da un requisito del prodotto. Non dovrebbe essere aggiunto solo perché una macchina più complessa sembra più capace.
Per un prodotto a flusso singolo, KGB90A è l'architettura pubblicata più semplice. La proposta finale necessita ancora di revisione dei materiali e degli strumenti. La pagina elenca PE, PP e ABS come famiglie di materiali, ma tale elenco non dimostra che ogni grado verrà elaborato allo stesso output. Il comportamento alla fusione, la geometria del prodotto e i test di accettazione rimangono gli input del progetto.
Per un prodotto specifico a doppio strato o a doppio colore, KGB90AP fornisce i due flussi di estrusione pubblicati. La citazione deve andare oltre. Dovrebbe identificare quale resina o colore alimenta ciascun flusso. Dovrebbe inoltre indicare la relazione del livello target, il metodo di avvio e il piano di ispezione. Due estrusori creano capacità. Non definiscono da soli le specifiche del muro finito.
Evitare di confondere gli strati con le uscite dello stampo o le cavità dello stampo. Uno strato attraversa la parete del prodotto. Un'uscita dello stampo forma una preforma. Una cavità costituisce una parte. Kinggle'stesta, cavità e guida stratosepara questi conteggi. Inserisci ciascun conteggio sulla propria riga RFQ.
Cosa dicono delle due tabelle pubblicate sulla piattaforma condivisa
Le tabelle dei modelli attuali mostrano un involucro di formatura comune. Entrambi elencano una forza di chiusura di 280 kN e una piastra dello stampo da 960 x 980 mm. Entrambi mostrano una dimensione massima dello stampo di 700 x 980 mm. L'intervallo di spessori dello stampo pubblicato è compreso tra 460 e 550 mm. La capacità dell'accumulatore indicata è di 6,6 L, con un peso dell'accumulatore in PE di 4,95 kg.
Queste somiglianze rendono la disposizione dell'estrusore più visibile. Il KGB90A utilizza una vite da 90 mm con un motore dell'estrusore elencato da 45 kW. Il KGB90AP utilizza due viti da 70 mm con due motori da 22 kW. Entrambe le pagine pubblicano un intervallo di capacità di fusione dell'HDPE compreso tra 130 e 160 kg/h.
Non sommare i due dati sulla capacità del KGB90AP a meno che la tabella non presenti esplicitamente risultati separati. Non è così. La gamma pubblicata descrive già il modello. Una disposizione a doppio estrusore può dividere la massa fusa lorda tra i flussi, ma il rapporto degli strati approvato determina la domanda reale di ciascun flusso. La fabbrica ha bisogno di tale rapporto prima di dimensionare la movimentazione della resina ed eseguire una prova.
Vengono pubblicate anche le dimensioni della macchina pari a 5,45 x 3,5 x 4,2 m. Il peso indicato varia da 14 t per KGB90A a 15 t per KGB90AP. Questa differenza di una tonnellata è utile per una pianificazione anticipata. Non è sufficiente per il progetto definitivo di fondazione, sollevamento o spedizione.
I due tavoli riportano anche la stessa etichetta del ciclo a secco. Trattatelo solo come riferimento del movimento della macchina. Non identifica il contenitore di prova, la resina, il peso della parte, il tempo di raffreddamento o la regola di scarto. Un articolo di prodotto dovrebbe rendere chiaro questo limite invece di trasformare una riga di catalogo in una promessa di produzione.
Dove il KGB90A è il punto di partenza più diretto
Il KGB90A è il modello a estrusore singolo in questo confronto. La pagina pubblicata elenca una vite da 90 mm, un rapporto L/D di 24 e un motore dell'estrusore da 45 kW. Kinggle elenca anche un controller di spessore MOOG 100, un braccio robotico e un sistema di soffiaggio del fondo come parte della descrizione del modello standard.
Questo layout è un punto di partenza pratico quando il prodotto approvato utilizza un flusso di fusione. Le possibili applicazioni elencate da Kinggle includono fusti per imballaggi chimici, secchi impilabili, serbatoi d'acqua esterni, serbatoi per automobili, giocattoli, ricambi per auto, cassette degli attrezzi e barriere stradali. L'elenco mostra l'ampiezza del prodotto. Non certifica che ogni articolo di questi gruppi sia adatto a uno stampo o a una ricetta.
Invia la parte reale prima di ritenerla adatta. Un serbatoio stretto da 60 litri e una cassetta degli attrezzi larga da 60 litri possono avere aree proiettate molto diverse. I loro stampi possono anche differire in larghezza, altezza e spessore. Maniglie, imbutiture profonde, inserti e linee di giunzione influiscono sul parison e sul carico di serraggio richiesti. Il volume massimo del prodotto è solo un valore di screening.
La disposizione a estrusore singolo semplifica inoltre la definizione del percorso del materiale. Esiste un flusso principale di resina per essiccare, alimentare, colorare e spurgare. Ciò non elimina il lavoro del processo. I cambi di resina, i cambi di colore e le regole di rimacinazione influiscono comunque sull'avvio e sul cambio formato. ILGuida in HDPE e PPspiega perché i soli nomi dei materiali non definiscono la ricetta.
Scegli KGB90A solo dopo che i requisiti del prodotto lo supportano. Se in seguito l'acquirente aggiunge un secondo strato o un flusso di colori visibile separato, tale modifica può influire sull'intero pacchetto di estrusione e filiera. È più economico sistemare la struttura della parete prima che il progetto della macchina sia congelato.
Cosa aggiunge il KGB90AP e cosa ha ancora bisogno da parte dell'acquirente
Kinggle descrive il KGB90AP come il modello a doppia estrusione per lavori a doppio strato o doppio colore. La tabella attuale elenca due viti da 70 mm e due motori di estrusione da 22 kW. La capacità massima pubblicata del contenitore, i dati di bloccaggio, l'involucro dello stampo e i dati dell'accumulatore corrispondono alla tabella KGB90A.
Il flusso di estrusione extra è la differenza decisiva. Consente al progetto di alimentare due flussi di fusione specificati nel sistema della testa filiera. Tali flussi possono rappresentare due colori o una struttura a strati progettata. L'acquirente deve fornire la coppia di materiali e la relazione richiesta tra loro. La compatibilità non dovrebbe essere presupposta dalle parole "doppio strato".
Anche il controllo dei livelli necessita di un metodo di ispezione. Decidi se la fabbrica controllerà lo spessore totale della parete, la distribuzione dei singoli strati, il confine del colore, l'aspetto o un test prestazionale specifico del prodotto. Stato in cui la parte verrà sezionata o misurata. Un risultato positivo necessita di un disegno o di un piano di controllo, non di un parere visivo sulla macchina.
La pagina KGB90AP pubblicata menziona anche cassette degli attrezzi, imballaggi chimici e giocattoli come applicazioni. Ciascuno di essi può presentare esigenze diverse in termini di forma della parete e posizionamento del colore. Una cassetta degli attrezzi può avere caratteristiche profonde e un'ampia area proiettata. L'imballaggio chimico può richiedere una specifica definita di materiali e prestazioni. Le parti del giocattolo possono apportare requisiti di aspetto e di confine del colore. La proposta della macchina deve seguire il pezzo reale.
Il Kinggle-ospitatoManuale MOOG DigiPack IIIspiega che i profili delle pareti della macchina accumulatrice sono correlati alla posizione dell'accumulatore durante l'estrazione. Ciò supporta il posizionamento del profilo lungo il parison. Non controlla automaticamente il rapporto dei livelli dell'acquirente. Il design dell'estrusione e della testa deve soddisfare questo requisito separato.
Un prodotto da 60 litri deve ancora adattarsi allo stampo e all'accumulatore
Il volume nominale è un test di idoneità finale inadeguato. Due prodotti cavi possono contenere lo stesso volume pur richiedendo stampi molto diversi. Inizia con la larghezza, l'altezza e la profondità massime della parte. Aggiungere la linea di giunzione, il pinch-off, le tasche flash, l'interfaccia del collo o del soffiaggio dal basso, gli inserti, i collegamenti di raffreddamento e le piastre di montaggio.
Confronta l'assieme dello stampo finito con la finestra della macchina pubblicata. Entrambe le pagine da 60 litri elencano una dimensione massima dello stampo di 700 x 980 mm e un intervallo di spessori compreso tra 460 e 550 mm. La piastra è indicata a 960 x 980 mm. Queste cifre consentono uno screening precoce. I disegni approvati della macchina e dello stampo devono confermare l'interfaccia finale.
Quindi controlla il parison. La massa lorda del parison comprende il prodotto finito, la bava, le code e qualsiasi materiale di processo catturato durante la formatura. Entrambe le pagine del prodotto elencano il peso dell'accumulatore in PE da 4,95 kg. Non confrontare quel numero solo con il peso della parte finita. Utilizzare l'intero getto lordo e verificare la resina effettiva.
Il parison deve inoltre raggiungere la lunghezza e la forma richieste prima che la gravità o il raffreddamento lo distorcano. La programmazione delle pareti distribuisce il materiale lungo quella lunghezza. Angoli profondi, maniglie e sezioni larghe possono allungare il parison in modo diverso. Kinggle'sguida alla programmazione parisonmostra come controllare il profilo rispetto alle posizioni misurate delle pareti.
Infine, esaminare la richiesta della pinza e l'apertura dello stampo. L'area proiettata, la pressione di soffiaggio e la geometria della parte influiscono sul carico di formatura. Gli inserti e la rimozione di parti influiscono sullo spazio di apertura. ILGuida alla progettazione dello stampo per estrusione-soffiaggiofornisce un elenco di controllo dell'interfaccia più completo.
Non vendere i dati relativi al ciclo a secco come output del prodotto finito
Entrambe le pagine dei prodotti attuali elencano "500 PC/HR" come output del ciclo a secco. L'etichetta conta. Un ciclo a secco non dimostra che nessuno dei due modelli possa produrre 500 prodotti accettati da 60 litri all'ora. Non include una parte identificata, il peso lordo del parison, il materiale, lo spessore della parete, i requisiti di raffreddamento o il processo a valle.
La produzione effettiva inizia con il ciclo produttivo completo. L'accumulo e l'espulsione del parison devono corrispondere alla chiusura dello stampo. Il soffiaggio, il raffreddamento, lo scarico, l'apertura e la rimozione delle parti devono essere completati. Anche il taglio e la movimentazione a valle devono tenere il passo. Una parte rifiutata non appartiene all'output accettato.
L'intervallo di capacità di fusione dell'HDPE pubblicato costituisce un altro limite. Entrambe le pagine elencano da 130 a 160 kg/h. Confrontate tale intervallo con la domanda di materiale lordo, non solo con il peso della parte finita. La domanda oraria lorda include ogni componente parison e la tariffa dell'evento pianificato. La resina effettiva e le condizioni del processo possono modificare il risultato.
Usa Kinggleguida al tempo di cicloidentificare l’evento limitante. Quindi contare le parti accettate durante un ciclo stabile. Registra il peso della parte, la distribuzione delle pareti, le dimensioni e i test funzionali richiesti. Un movimento veloce della macchina ha poco valore quando il prodotto necessita di più raffreddamento o la linea scarta pezzi.
L’energia dovrebbe utilizzare lo stesso denominatore di output accettato. Le due tabelle pubbliche etichettano come consumo energetico medio un intervallo compreso tra 35 e 45 kW. I kilowatt descrivono la potenza media, non l'energia per parte. ILguida alla misurazione dell'energiaspiega come misurare i kWh per prodotto accettato. Mantieni quel risultato legato al processo vero e proprio.
La cella di produzione è più grande dell'involucro della macchina pubblicata
Le due pagine da 60L pubblicano le stesse dimensioni della macchina: 5,45 m di lunghezza, 3,5 m di larghezza e 4,2 m di altezza. Questo è un primo controllo utile. Non mostra le corsie di servizio, i sistemi dei materiali, le posizioni degli operatori, la movimentazione degli stampi, lo scarico dei pezzi o le attrezzature a valle.
Costruisci la cella attorno al flusso del prodotto. Segna dove entra la resina e dove escono le parti finite. Lasciare spazio per il robot, la rifilatura, l'ispezione e il materiale scartato. Mostra il percorso di cambio stampo. Mantenere l'accesso ai riscaldatori, all'impianto idraulico, alla testa portapettini e al quadro di controllo. L'accordo generale finale dovrebbe identificare queste interfacce.

Alla configurazione selezionata appartengono anche le utilità. Richiedere il carico finale collegato, la tensione di alimentazione, il fabbisogno di aria in ingresso alla macchina e il fabbisogno di acqua di raffreddamento. Includere ogni ausiliario locale. Non progettare l'impianto partendo dal tavolo di un modello simile. Le opzioni e la progettazione elettrica locale possono modificare il pacchetto finale.
Kinggle'sguida ai requisiti dei servizi pubblicisepara il carico collegato dalla domanda operativa. Riguarda inoltre il flusso dell'aria compressa, il raffreddamento e il layout. Usalo con il foglio delle utilità del progetto e il disegno finale della macchina. La planimetria del sito deve essere approvata prima della spedizione della macchina.
Controllare il percorso verticale con la stessa attenzione del pavimento. L'altezza pubblicata non include tutte le azioni di sollevamento o gli ostacoli sul sito. Esaminare le porte, la struttura del tetto, l'accesso alla gru e il percorso utilizzato per la movimentazione degli stampi. Mostra le piattaforme di manutenzione e le protezioni aperte sul layout. Una macchina può essere inserita all'interno dell'edificio ed essere comunque difficile da installare o manutenere.
Completa la revisione con la linea downstream. Gran parte ha bisogno di spazio per stabilizzarsi, tagliare e muoversi senza danni. Confermare il punto di caduta del robot, la larghezza del trasportatore e la posizione di ispezione. Se il processo restituisce flash a un macinino, contrassegnare anche quel percorso. Questi dettagli spesso decidono dove può essere posizionata la macchina.
Costruisci la richiesta di offerta attorno a otto prove del prodotto
Una richiesta di modello senza un pacchetto di parti lascia aperte le decisioni più importanti. Kinggle'sprocesso di venditarichiede foto o disegni dei prodotti, esigenze di peso, dimensioni, materiale, spessore, resa e resistenza chimica. Per la decisione KGB90A e KGB90AP, organizzare le informazioni in questo ordine.
- Invia il disegno della parte controllata.Includere dimensioni complessive, dettagli del collo o dell'interfaccia, limiti della linea di giunzione e l'ultima revisione.
- Indicare la massa lorda e finita.Separare il peso del prodotto finito da bava, code e altro materiale di processo.
- Definire ogni flusso di materiale.Fornire il grado di resina, il fornitore, il colore, la regola di rimacinatura e qualsiasi relazione richiesta tra i flussi.
- Descrivi la struttura della parete.Contrassegna un flusso, doppio strato o doppio colore. Aggiungere il metodo di ispezione e i limiti di accettazione.
- Fornire il pacchetto dello stampo.Invia larghezza, altezza, spessore, peso, layout di raffreddamento, punti di montaggio, inserti e interfaccia di soffiaggio finali.
- Imposta l'output accettato.Definisci le parti orarie vendibili, i turni pianificati, il trattamento degli scarti e il processo a valle che deve tenere il passo.
- Elencare le condizioni di fabbrica.Includere tensione, frequenza, aria compressa, acqua di raffreddamento, altezza del soffitto, accesso al sollevamento e superficie disponibile.
- D'accordo sul processo.Indicare la resina, lo stampo, la durata del test, i controlli di qualità, il conteggio della produzione, il limite energetico e i documenti richiesti prima dell'accettazione.
Richiedi una risposta che separi i dati del modello standard dai dati specifici del progetto. La tabella standard aiuta a confrontare la piattaforma. L'accordo tecnico dovrebbe descrivere la configurazione ordinata. Conservare i numeri di revisione sul disegno del prodotto, sul disegno dello stampo, sulla scheda di utilità e sul piano di accettazione.
Usa ilguida al test di accettazione in fabbricaper definire la corsa. Se l'energia correlata al prodotto è parte della decisione, EUROMAP 46.2 fornisce un metodo di misurazione per una determinata macchina, stampo e prodotto specifico. Il metodo richiede inoltre che il prodotto soddisfi le esigenze del cliente.
Kinggle'spagina di downloadfornisce tabelle di parametri e documenti del controller per la revisione. Confermare che ciascun documento corrisponda al modello finale e al pacchetto di controllo. Un manuale per una macchina simile costituisce un utile background, ma non sovrascrive il file tecnico ordinato.
Chiedi a entrambe le parti di firmare lo stesso set di dati prima dell'inizio della produzione. Una struttura della parete modificata può alterare la scelta dell'estrusore. Un parison più pesante può cambiare la revisione del tiro. Uno stampo più grande può modificare l'adattamento della macchina. Il controllo delle revisioni impedisce che un preventivo anticipato diventi per sbaglio la base di accettazione finale.
La richiesta di offerta dovrebbe anche indicare quali elementi rimangono aperti. Esempi tipici includono il grado di resina finale, i collegamenti di raffreddamento dello stampo o l'automazione a valle. Assegna a ciascun punto aperto un proprietario e una data di scadenza. La fabbrica può quindi separare gli input confermati di progettazione della macchina dalle informazioni che necessitano ancora dell'approvazione dell'acquirente.
Scegli il modello che corrisponde al prodotto approvato
KGB90A e KGB90AP condividono molti limiti di formatura pubblicati. La scelta del modello inizia quindi dall'architettura dell'estrusione. Utilizzare KGB90A come punto di partenza per un concetto a flusso unico approvato. Utilizzare KGB90AP quando sono necessari due flussi di estrusione per lo strato o la struttura del colore specificati.
Non utilizzare la complessità del modello come sostituto della definizione del prodotto. Una macchina a doppia estrusione necessita di due percorsi di movimentazione del materiale, un metodo di avvio definito e un piano di ispezione dello strato o del colore. Se il prodotto non necessita di tali funzioni, aggiungono lavoro senza creare un vantaggio del prodotto accettato.
Non scegliere KGB90A solo perché il peso della macchina indicato è inferiore. L'idoneità dello stampo, la domanda lorda di preformati e la produzione accettata contano di più. Un prodotto a flusso singolo può comunque richiedere un'attenta programmazione delle pareti, raffreddamento e gestione delle parti. La prova del prodotto deve dimostrare il risultato completo.
Se l'acquirente si aspetta prodotti futuri, elencali ora. Controllare lo stampo più grande e il parison lordo più pesante. Contrassegna eventuali futuri requisiti di doppio strato o doppio colore. Quindi decidi se l'architettura extra appartiene al primo acquisto o ad una riga successiva. Mantenere le idee future non confermate separate dall'attuale test di accettazione.
Prima della spedizione eseguire la parte concordata con il materiale concordato. Registrare la ricetta, i risultati di qualità, l'output accettato e le condizioni di utilità. Usa illista di controllo di avvioper la messa in servizio e ilguida al cambioquando la famiglia di prodotti comprende più stampi o colori.
Domande frequenti
Qual è la differenza principale tra KGB90A e KGB90AP?
L'attuale tabella KGB90A elenca una vite da 90 mm e un motore estrusore da 45 kW. La tabella KGB90AP elenca due viti da 70 mm e due motori da 22 kW. Kinggle descrive KGB90AP come l'opzione a doppia estrusione per prodotti a doppio strato o doppio colore. Per il resto, molte dimensioni di formatura pubblicate sono identiche.
Una capacità nominale di 60 litri significa che ogni prodotto da 60 litri è adatto?
No. Il volume è solo un valore di screening iniziale. Lo stampo finito deve adattarsi alla piastra, alle dimensioni massime dello stampo, alla gamma di spessori e alla disposizione di apertura. Il parison lordo deve soddisfare i requisiti dell'accumulatore. Anche l'area prevista, la richiesta di serraggio, gli inserti, il raffreddamento e la rimozione delle parti necessitano di revisione.
I 500 pezzi l'ora pubblicati possono essere utilizzati come output di produzione?
No. Entrambe le pagine etichettano quella figura come output del ciclo a secco. Non identifica il prodotto stampato, la resina, il peso, il tempo di raffreddamento, la regola di scarto o la configurazione a valle. La produzione dovrebbe essere misurata come parti accettate durante una prova concordata con il prodotto e il materiale reali.
Quando un acquirente dovrebbe scegliere il modello a doppia estrusione KGB90AP?
Scegli KGB90AP quando il prodotto approvato richiede due flussi di fusione per una struttura specifica a doppio strato o a doppio colore. Definire entrambi i materiali, la relazione prevista tra i flussi e il metodo di ispezione. Non aggiungere il secondo estrusore solo come aggiornamento generale.
Di quali informazioni sul prodotto ha bisogno Kinggle per una proposta di macchina da 60 litri?
Inviare il disegno o le foto del prodotto, le dimensioni, la massa finita e lorda, il grado di resina, la struttura della parete, i requisiti di spessore, l'obiettivo di output e i test funzionali. Aggiungi i dettagli dello stampo e le utilità di fabbrica quando disponibili. Queste informazioni consentono alla macchina, alla testata, allo stampo e al piano di prova di utilizzare la stessa base di prodotto.
Come si dovrebbe confrontare il consumo energetico tra i due modelli?
Misura ciascun modello realizzando lo stesso prodotto accettato in condizioni equivalenti. Registra i kWh della macchina, la potenza accettata, la massa estrusa e gli ausiliari inclusi dalla stessa finestra temporizzata. Non confrontare i valori nominali del motore collegato o un ciclo a secco come se fossero risultati energetici del prodotto.
Inviare il prodotto prima di scegliere il modello
Condividi il disegno, la resina, la massa lorda del parison, la struttura della parete, le informazioni sullo stampo, la produzione accettata e le utilità di fabbrica. Kinggle può quindi confermare se KGB90A, KGB90AP o un'altra piattaforma è adatta al progetto.
Richiedi una proposta basata sul prodottoFonti controllate per questa guida
- Kinggle KGB90A 60L accumulatrice per soffiaggio, descrizione attuale del prodotto e tabella pubblicata, verificata il 9 settembre 2026.
- Macchina per lo stampaggio mediante soffiaggio con accumulatore Kinggle KGB90AP 60L, descrizione della doppia estrusione e tabella pubblicata, verificata il 9 settembre 2026.
- Manuale di istruzioni Moog DigiPack III, metodo di controllo del profilo della posizione dell'accumulatore, accessibile tramite Kinggle.
- EUROMAP 46.2, versione 1.0, gennaio 2014, misurazione dell'energia relativa al prodotto per un prodotto e uno stampo specifici.
- Processo di vendita di Kinggle, informazioni sul prodotto richieste per proposte di macchine, controllate il 9 settembre 2026.