Questo rapporto FAT dice "superato". Non prova quasi nulla.
Un test di accettazione in fabbrica di una macchina per soffiaggio diventa utile solo quando ogni conclusione rimanda a una macchina, un prodotto, un metodo, un limite e un risultato identificati.
La macchina va in ciclo. Le bottiglie escono dal trasportatore. Il testimone firma una pagina con la scritta PASS. Tutti si sentono finiti finché il rapporto non raggiunge un project manager che non era presente nella stanza. Quale grado di resina ha funzionato? Quale revisione dello stampo? Quante bottiglie sono passate? Cosa ha effettivamente testato "safety OK"? La pagina non può rispondere.
Questa è la differenza tra assistere alla prova di una macchina per soffiaggio e creare un registro di accettazione. Un test di accettazione in fabbrica, spesso abbreviato in FAT, dovrebbe evidenziare le lacune delle specifiche prima della spedizione e preservare un contesto sufficiente per spiegare la decisione in un secondo momento. Non si tratta di un ballottaggio cerimoniale e non è la prova di ogni futura condizione di produzione.
La corrente di Kinggleprocesso di venditaafferma che gli acquirenti sono invitati a partecipare ai test delle macchine e che, se necessario, è possibile organizzare un'ispezione da parte di terzi. Chi assiste al test necessita comunque di un protocollo concordato. La presenza non sostituisce l'evidenza.
Rapporto sul test di accettazione in fabbrica
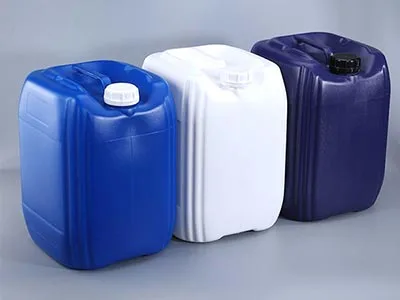
Bottiglia da 5 L, HDPEdescrive le categorie, non la bottiglia
Due contenitori nominali da 5 L possono avere pesi, maniglie, finiture del collo, geometria di presa, condizioni di assetto e obiettivi a parete diversi. Tali differenze modificano la domanda del parison, il tempo di raffreddamento e il significato di una parte accettata. Anche "HDPE" è una famiglia di materiali, non un codice di qualità.
L'articolo di prova necessita di un disegno e di una revisione controllata della parte, delle condizioni finite, degli identificatori di stampi e matrici, del fornitore e della qualità della resina, del lotto, del colore o del pacchetto di additivi e di una regola concordata per il contenuto rimacinato o riciclato. Fanno parte del registro delle condizioni anche le utenze e la preparazione dei materiali. Senza di essi, un buon risultato non può diventare un punto di partenza riproducibile presso lo stabilimento dell'acquirente.
ILGuida alla progettazione degli stampi per estrusione e soffiaggiospiega perché lo stampo, la testa della filiera, il metodo di rifilatura e il dato di ispezione dovrebbero essere approvati come un unico sistema. Laddove la distribuzione dei muri è importante, le stesse posizioni del disegno dovrebbero apparire nel fileprogrammazione del parison e registrazione dello spessore delle pareti.
La prova di produzione ha utilizzato resina [fornitore, qualità completa e lotto] con [colore, additivo e condizioni di rimacinato], stampo [ID e revisione], matrice e perno [ID] e disegno della parte [ID e revisione]. I campioni sono stati valutati nella condizione finita concordata dopo [operazioni downstream denominate].
500 x 2 pz/oranon è accettata l'uscita della bottiglia
L'esempio ha copiato un riferimento al catalogo nella colonna dei risultati. L'attuale pagina KGB5D di Kinggle pubblica diversi valori relativi alla capacità, ma non misurano la stessa cosa.
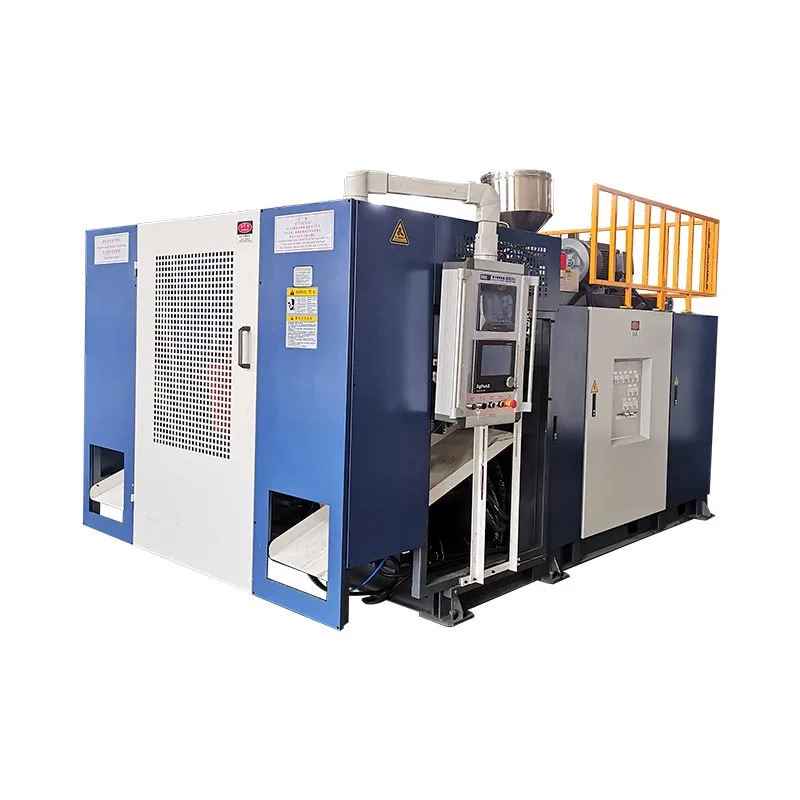
Ciò che afferma effettivamente la pagina KGB5D
Questi valori proprietari sono riferimenti al catalogo. Non sono il risultato di una bottiglia senza nome.
Un ciclo meccanico a secco può testare il movimento e la sequenza senza resina. La capacità di fusione riguarda la produttività del polimero nelle condizioni stabilite. L'output accettato delle bottiglie aggiunge lo stampo, la resina, il raffreddamento, la rifinitura, l'ispezione e gli scarti effettivi. Segnalarli come un altro crea un falso livello di certezza.
La stessa separazione conta quando si confrontamacchine a singola e doppia stazioneo valutaredisposizioni multi-testa e multi-cavità. Più movimento o più sbocchi non producono automaticamente un prodotto più approvato.
Risultato del ciclo a secco: [eventi per ora] in [sequenza denominata e inclusioni]. Risultato della prova di produzione: [bottiglie accettate] durante [tempo di produzione osservato definito], utilizzando l'articolo di prova controllato e i metodi di accettazione registrati in questo rapporto.
Un contenitore misto può mostrare che esistevano bottiglie accettabili. Non può rivelare se una stazione, una testa o un periodo di tempo hanno causato i guasti.
Qualità: superatanasconde sia il metodo che gli errori
Una conclusione di qualità necessita di un limite controllato e di un’osservazione tracciabile. Mantieni stazione, testa o cavità, timestamp e sequenza attaccati ad ogni campione attraverso pesate, misurazioni a parete, controlli dimensionali e test funzionali. Per una configurazione a due stazioni e due uscite, mescolare tutte le bottiglie in un contenitore può cancellare lo schema di posizione che avrebbe individuato un problema di attrezzatura o di processo.
Registrare l'identità del misuratore, il metodo di misurazione e la condizione finale. Un collo può sembrare accettabile prima del taglio ma successivamente fallire un misuratore del cappuccio. Un contenitore può superare l'ispezione visiva e presentare comunque perdite in corrispondenza della presa o della finitura. L'ispezione deve seguire il lavoro che la bottiglia deve svolgere, non un elenco generico copiato da un altro prodotto.
Quando appare un difetto, classificare le prove prima di modificare diverse impostazioni. ILGuida ai difetti dell'estrusione e soffiaggiosepara materiale, preformato, muffa, raffreddamento e cause meccaniche in modo che una correzione non diventi un'ipotesi.
I campioni [intervallo ID] sono stati raccolti da [stazione/punto vendita] alle [orari]. La tabella [riferimento] registra ciascun valore misurato, metodo, manometro, limite di accettazione e disposizione. Gli scarti rimangono nel conteggio e portano codici motivo.
Sicurezza: superatanon descrive un test funzionale
Un'etichetta o una dichiarazione non mostrano come la macchina ha reagito quando è stato azionato un dispositivo di protezione. Il piano di sicurezza del progetto approvato dovrebbe identificare il dispositivo di avvio, lo stato della macchina, la risposta prevista, la risposta osservata e il comportamento di ripristino. La registrazione dovrebbe inoltre mostrare quali protezioni, interblocchi, arresti di emergenza e condizioni di guasto concordate siano state effettivamente testate.
ISO 12100fornisce i principi generali per la valutazione del rischio delle macchine e la riduzione del rischio.IEC 60204-1:2016+A1:2021si occupa delle apparecchiature elettriche, elettroniche ed elettroniche programmabili delle macchine. Questi riferimenti aiutano a strutturare una recensione, ma questo articolo non può determinare le leggi, gli standard o le procedure di conformità richieste nel luogo di destinazione. Il professionista responsabile della sicurezza dell'acquirente deve definire tale ambito.
Le funzioni di sicurezza sono state testate rispetto al piano approvato [ID e revisione]. Il record [riferimento] identifica ogni dispositivo, stato di avvio della macchina, risposta prevista, risposta osservata e risultato del ripristino. L'integrazione non testata e gli elementi del sito di destinazione sono elencati come ambito SAT.
Durata: 1 oranon ha significato finché non viene definito l'orologio
L'ora è stata misurata dall'avvio a freddo, dopo la stabilizzazione o solo mentre la produzione automatica continuava? Hanno contato il rifornimento del materiale, il mantenimento della qualità, gli interventi manuali, gli arresti del taglio o il ripristino dell'allarme? Una durata senza regole di avvio e arresto consente a due parti di segnalare prestazioni diverse della stessa esecuzione.
Mantenere gli eventi di stampaggio, le parti lorde e le parti accettate come contatori separati. Registra i rifiuti in base al motivo e registra gli arresti con i timestamp. Un documento del NIST sui KPI di produzione considera disponibilità, efficacia e qualità come misure separate e rileva che la produttività della linea dipende dalle apparecchiature, dai buffer e dalle loro interazioni. Questa distinzione è utile in questo caso: una macchina per lo stampaggio può continuare il ciclo mentre un trimmer o un tester di tenuta limita la produzione accettata. Vedi ilPubblicazione del NIST.
Buona resa osservata = bottiglie accettate / tempo di produzione definito
Indicare cosa comprende la base temporale. Non rimuovere silenziosamente arresti, scarti o blocchi di ispezione dal denominatore.
La durata richiesta è specifica del progetto. Un breve periodo può verificare una condizione ristretta, ma non può stabilire la capacità annuale o l’affidabilità nel corso della vita. Se il rifornimento del materiale, la restituzione degli scarti, la stabilizzazione della temperatura o il cambio di turno sono importanti per l'accettazione, includerli esplicitamente nel protocollo.
La finestra di accettazione andava da [timestamp] a [timestamp]. La base temporale concordata include [eventi] ed esclude [eventi]. Il registro eventi registra ogni arresto, intervento, modifica delle impostazioni e decisione di riavvio.
Ricostruisci il rapporto basandoti sulle affermazioni e non sui segni di spunta
Non è necessario che la prima pagina riparata sia lunga. È necessario puntare alle prove. Ogni richiesta di accettazione dovrebbe indicare la fonte contrattuale, il metodo di prova, il limite di superamento, il risultato effettivo e la documentazione di supporto. Questa matrice può quindi condurre il revisore a fotografie, tabelle di dati, registri di allarmi, backup di ricette, elenchi di campioni e deviazioni firmate.
| Richiesta di accettazione | Requisito e metodo | Risultato reale | Riferimento alle prove | Disposizione |
|---|---|---|---|---|
| La costruzione ordinata è presente | Specifiche di acquisto ed elenco di build approvati, entrambi per revisione | Identità ed eccezioni registrate | Foto delle targhette, descrizione dettagliata della costruzione, ID punzonati | Superato, condizionato o fallito |
| La sequenza a secco è ripetibile | Sequenza automatica denominata, finestra di osservazione e interventi consentiti | Eventi, fermate e risposte osservate | Registro cicli, esportazione allarmi, registrazione video o testimone | Indicare chiaramente l'ambito |
| La bottiglia controllata soddisfa i limiti | Disegno della parte, metodo di prova, calibri, piano di campionamento e limiti | Valori misurati e scarti, non solo medie | Tabella campioni tracciabile per posizione e ora | Registra ogni errore |
| L'output accettato soddisfa l'obiettivo | Base temporale concordata e definizione della parte buona | Conteggio lordo, conteggio accettato e registro eventi | Contatore record, tabella qualità, registro arresti | Nessuna sostituzione del catalogo |
| La consegna è riproducibile | Disegni, manuali, software ed elenco ricette richiesti | File controllati per revisione e formato | Indice del documento e checksum o ricevuta di backup | Gli spazi aperti diventano oggetti punzonati |
Questo approccio cambia anche il modo in cui il team scrive. "Operazione stabile osservata" diventa un'istruzione legata a una finestra definita e a un registro eventi. "Qualità bottiglia OK" diventa intervallo campione, metodo, limite e risultato. "Documenti completi" diventa un elenco di file indicizzati. Il linguaggio specifico rende il disaccordo più facile da individuare e la conclusione più facile da dimostrare.
Una firma dovrebbe registrare una decisione, non cancellare un lavoro aperto
Al momento della chiusura, ogni problema irrisolto necessita di ID, requisito, proprietario, data di scadenza, correzione, metodo di nuovo test e disposizione finale. Una promessa verbale non è una conclusione. Nemmeno una firma su un rapporto nasconde le eccezioni nell'e-mail.
Ogni criterio richiesto ha prove accettabili e nessun articolo aperto blocca la spedizione.
Gli articoli aperti delimitati hanno proprietari, date, prove di chiusura e autorità di spedizione scritta.
Un risultato richiesto è fuori limite, mancante o non può essere collegato alla configurazione testata.
L'autorità di spedizione appartiene al contratto, non a questo articolo. Il compito del rapporto è rendere visibile la base. Se la squadra sceglie un passaggio condizionato, il record dovrebbe mostrare chi ha accettato il rischio residuo e esattamente come si chiuderà ciascuna voce.
FAT chiude la questione della fabbrica, non quella del sito
Un test in fabbrica non può verificare le fondamenta finali dell'acquirente, la qualità dell'energia, il circuito di raffreddamento dell'impianto, il sistema di aria compressa, l'integrazione della protezione, la logistica dei materiali, la linea a valle o la procedura operativa locale. Tali condizioni appartengono ai test di installazione e accettazione del sito, solitamente chiamati SAT.
Portare avanti le prove FAT. La ricetta accettata, le revisioni dei disegni, gli ID dei campioni, la registrazione degli allarmi e lo stato dell'elenco di controllo costituiscono la base per la messa in servizio. Confrontare le utenze del sito con le condizioni di fabbrica registrate; Kinggle'sGuida ai requisiti di utilità della macchina per soffiaggiospiega perché la pressione da sola non descrive l'aria, l'acqua o la capacità elettrica. ILguida alla manutenzione preventivapuò quindi convertire la condizione di consegna in controlli di routine.
Inviare la memoria delle prove prima della data del testimone
Per un utile test di collaudo dell'attrezzatura, invia a Kinggle il disegno e la revisione della bottiglia, il fornitore e la qualità della resina, i dettagli di stampi e matrici, i test delle parti finite, la definizione dell'output, le condizioni di esecuzione richieste, l'elenco dei documenti e l'autorità dei testimoni. Il team di progetto può quindi allineare la prova della macchina con la decisione sul prodotto che effettivamente devi prendere.
Discuti del tuo ambito FAT con KinggleTutti i campi tra parentesi e il rapporto di apertura sono modelli o esempi didattici costruiti. Non si tratta di registrazioni dei clienti, limiti contrattuali o risultati delle prestazioni di Kinggle.
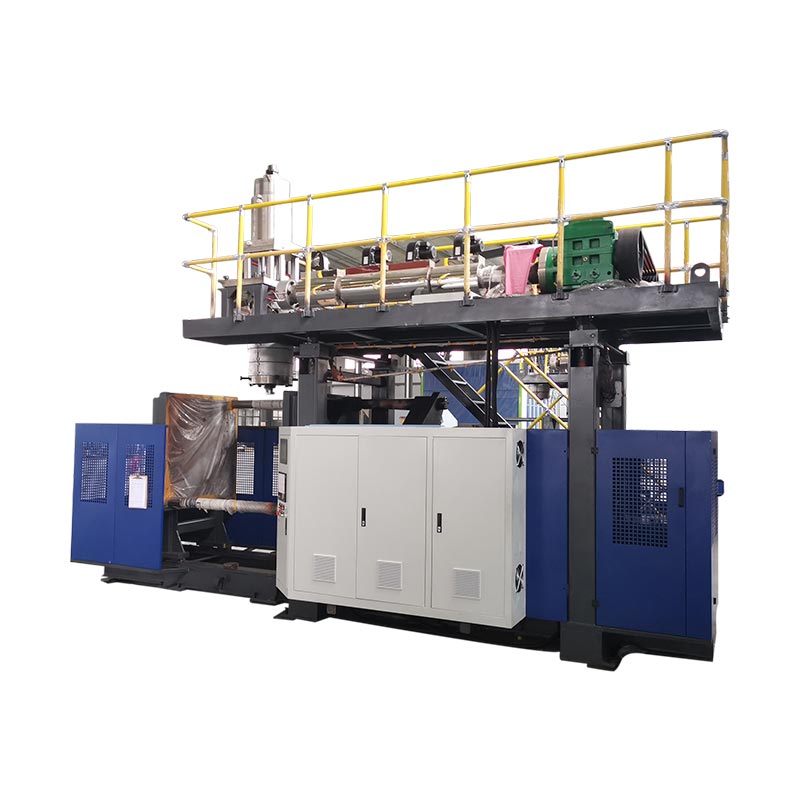
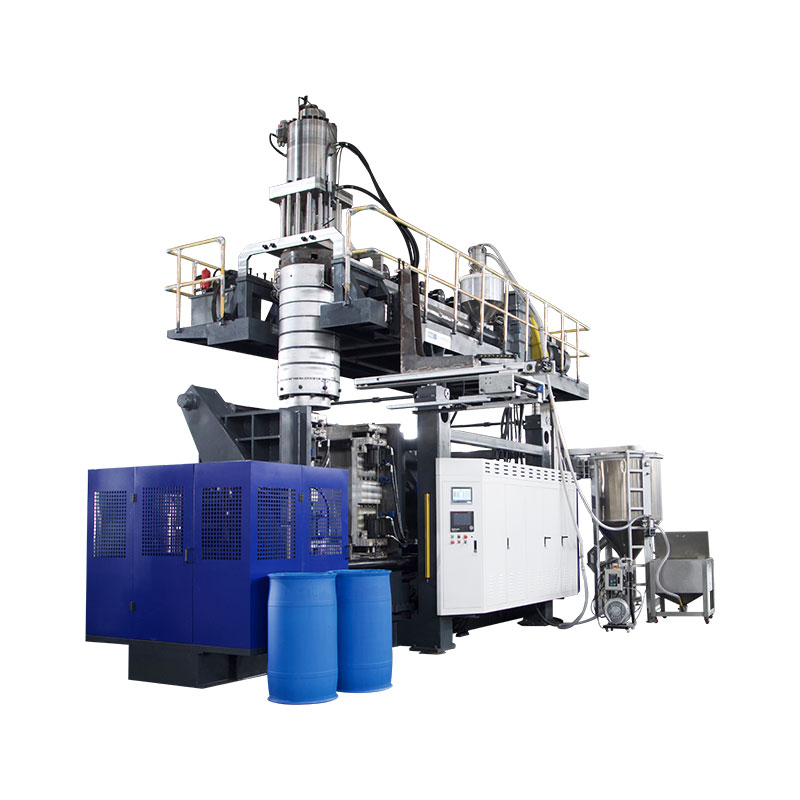
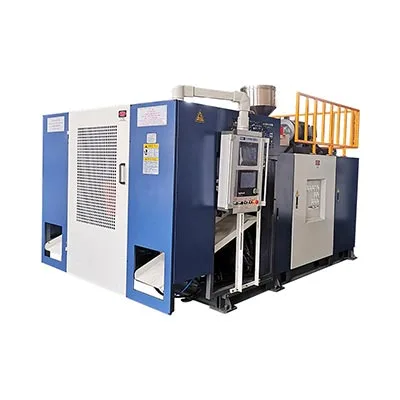
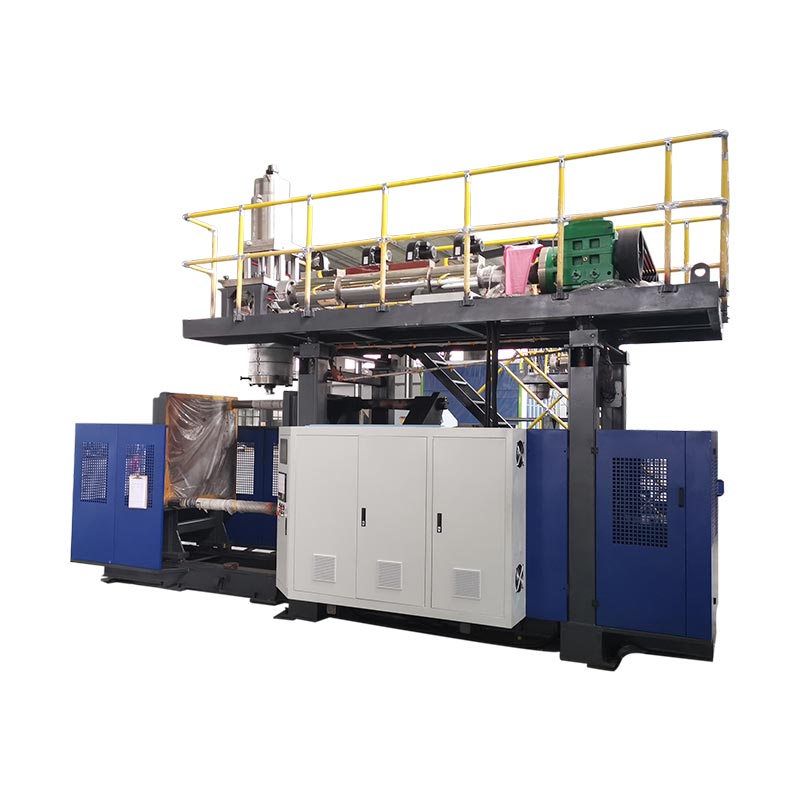
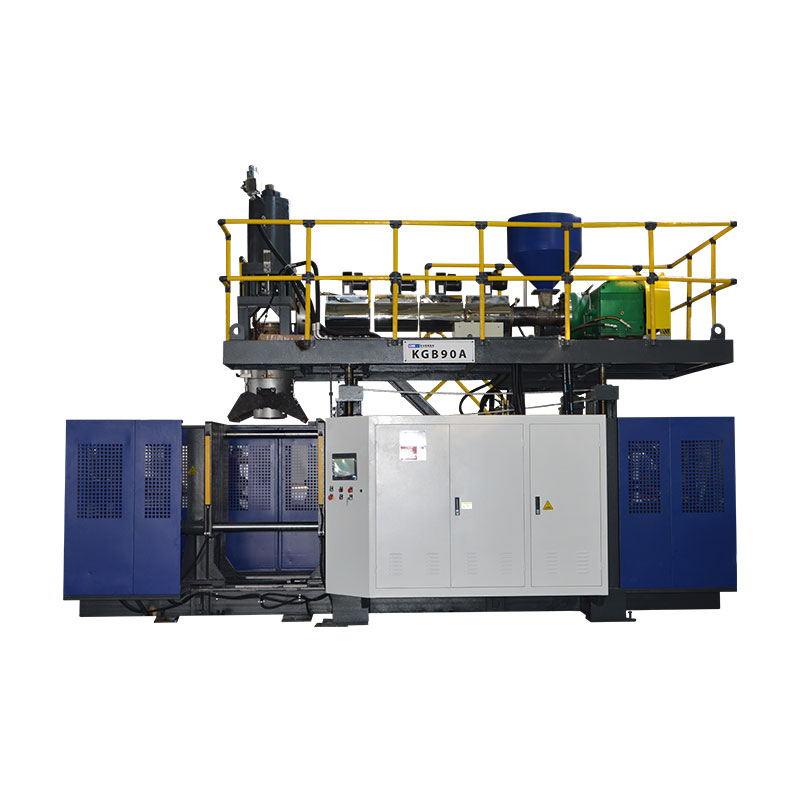
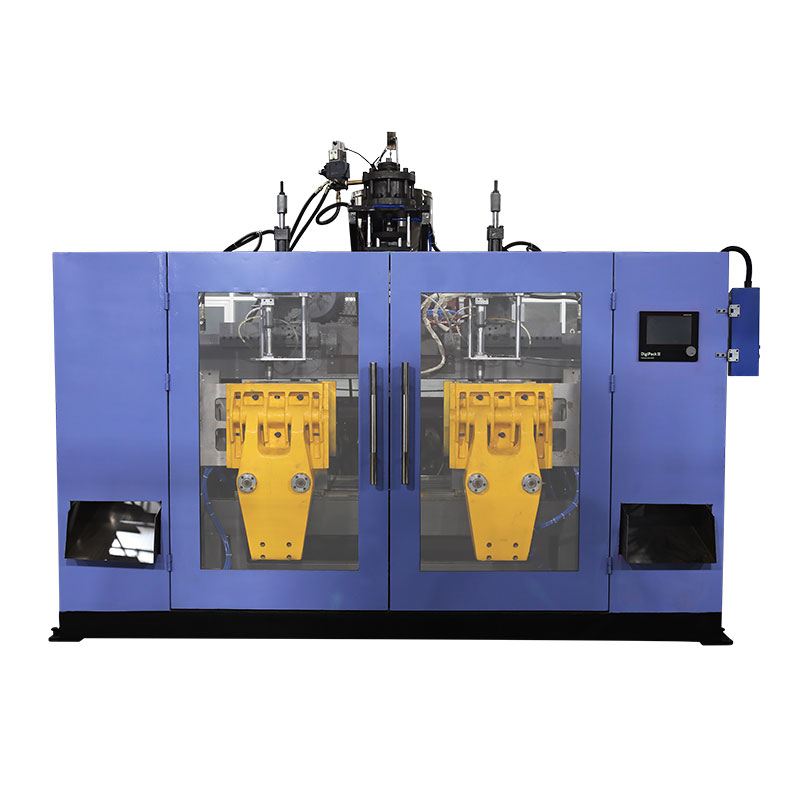
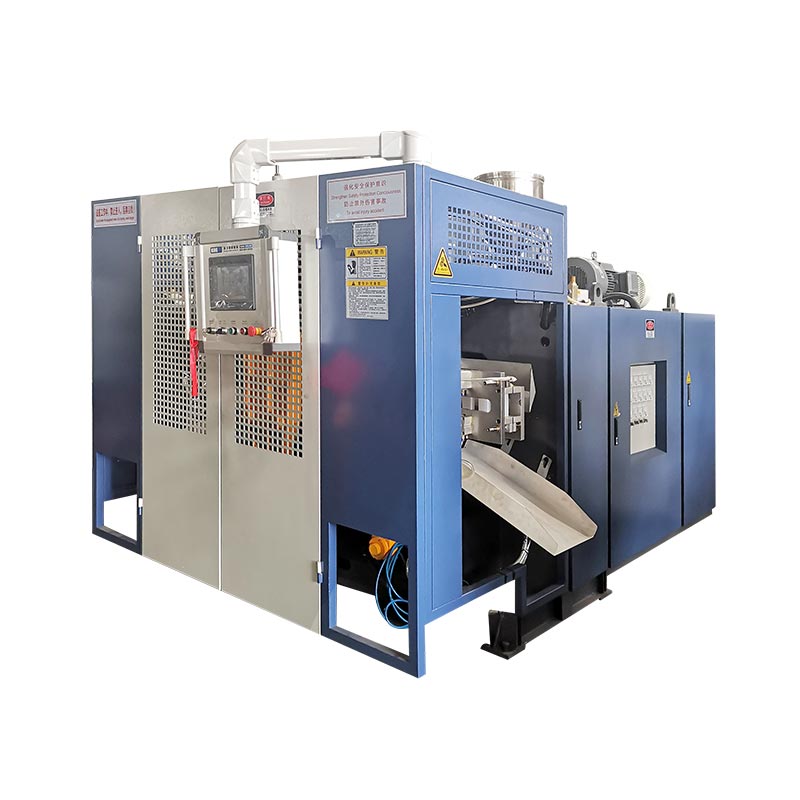
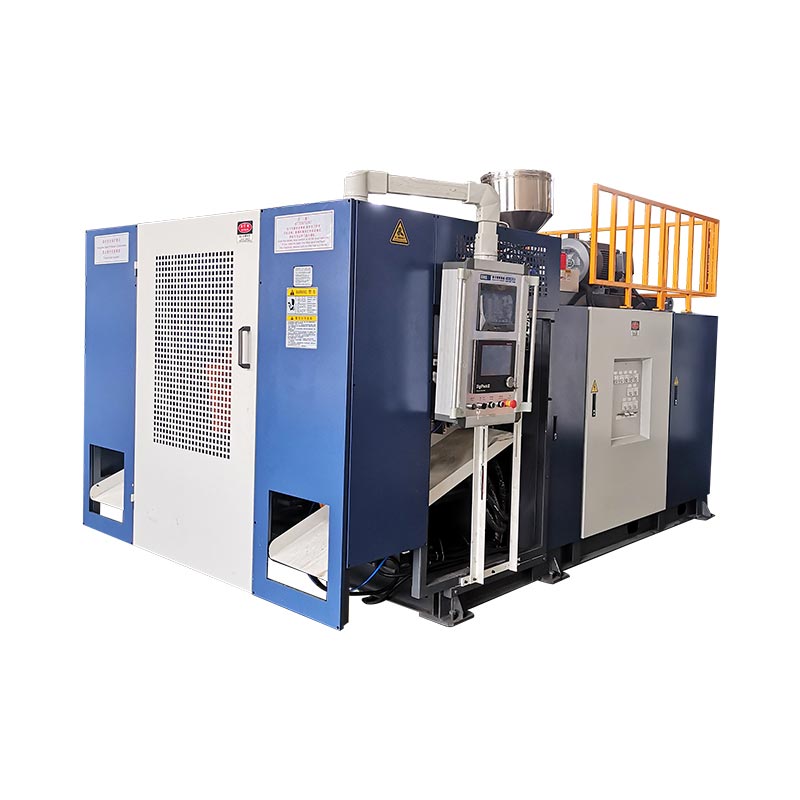
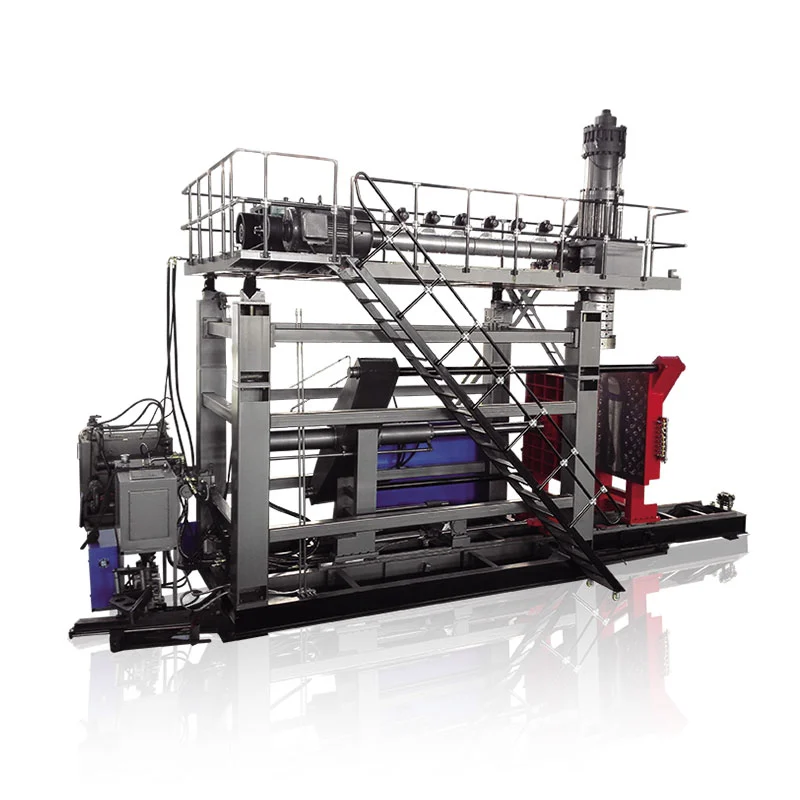
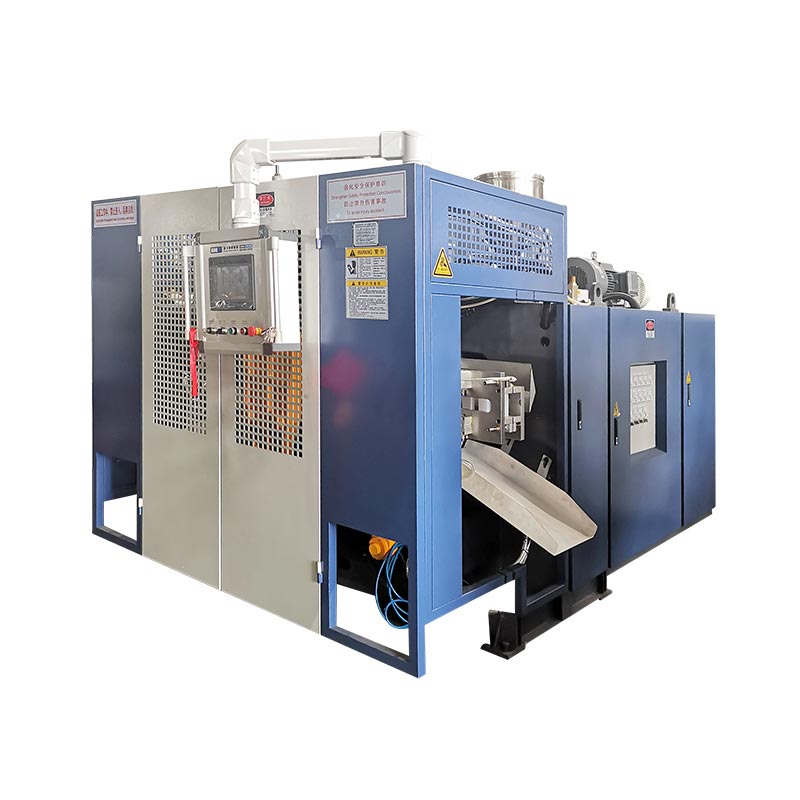
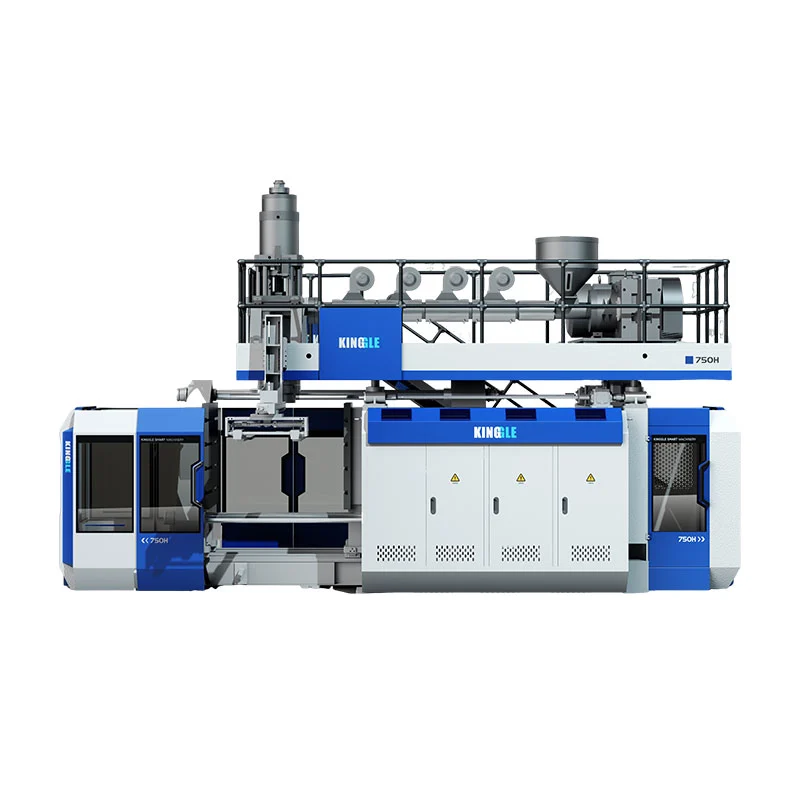
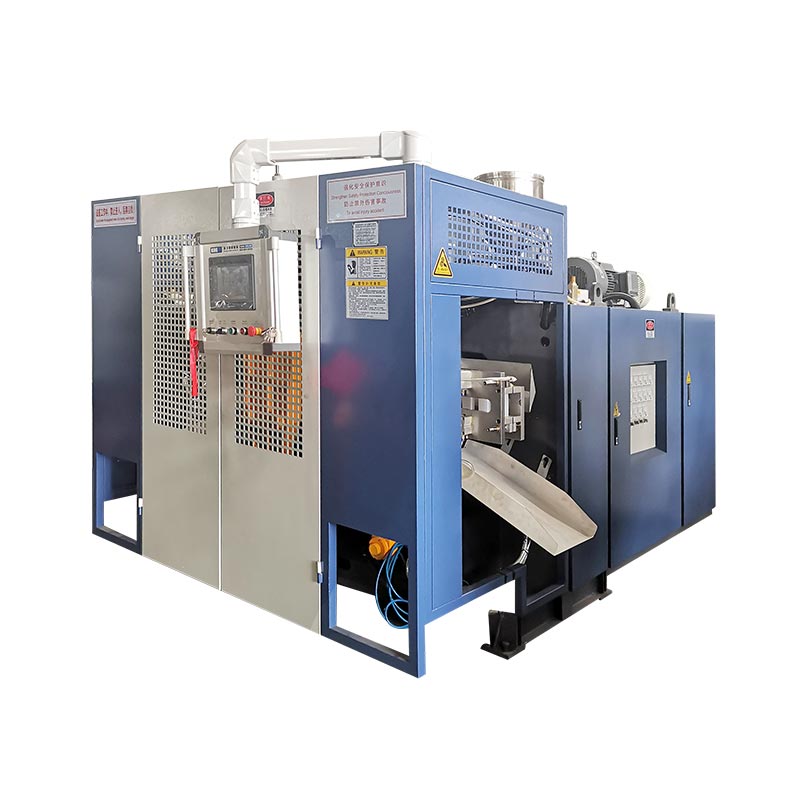
Macchina: KGB5Dnon è un'identità di build
Il nome del modello colloca l'apparecchiatura in una famiglia. Non mostra quale build seriale è stata ispezionata o quali opzioni, versione del controllo, interfacce degli strumenti e dispositivi a valle erano presenti. Un futuro tecnico dovrà essere in grado di abbinare il report alla macchina fisica e alla configurazione ordinata.
Iniziare con la targhetta della macchina e l'elenco dei modelli approvati. Registrare l'identità seriale, la base elettrica, la configurazione dell'estrusore e della testa, l'unità di chiusura, la disposizione della stazione, gli ausiliari inclusi, la revisione del software o della ricetta e l'indice del disegno. Fotografia identificativa di targhe e assemblaggi. Se il preventivo prevede un dispositivo automatico di estrazione o sbavatura ma la FAT lo esclude, rendere visibile tale confine.
Identità della configurazione verificata rispetto alle specifiche di acquisto [documento e revisione]. Le eccezioni sono elencate negli elementi punzonatura [ID]. Le fotografie [riferimenti ai file] mostrano la targhetta testata, i principali gruppi e le apparecchiature a valle incluse.
I campi vuoti sono intenzionali. Un modello di report non dovrebbe mai inventare un'identità che appartiene al file di progetto.