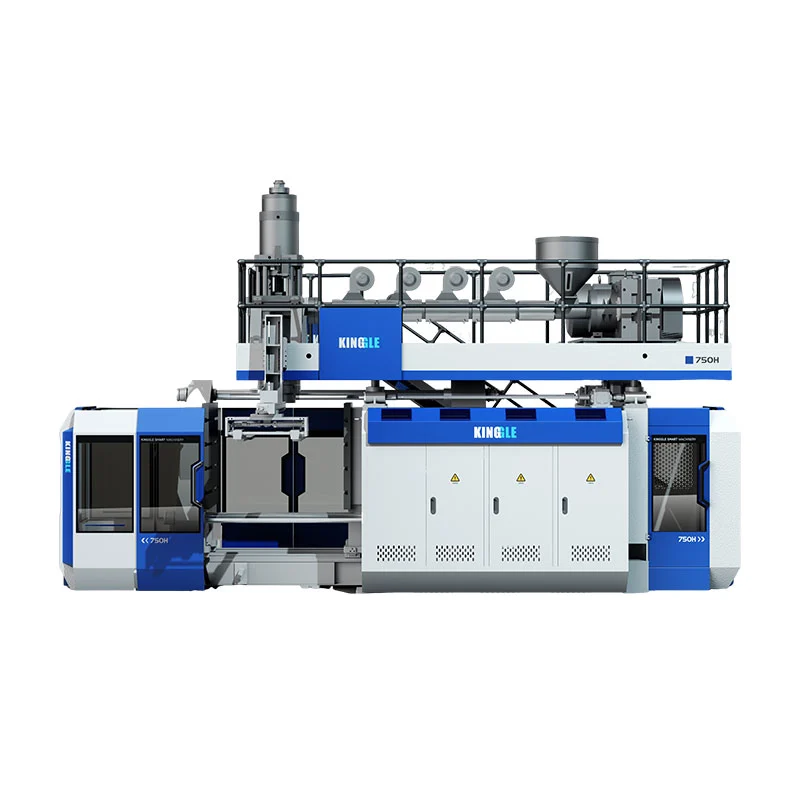
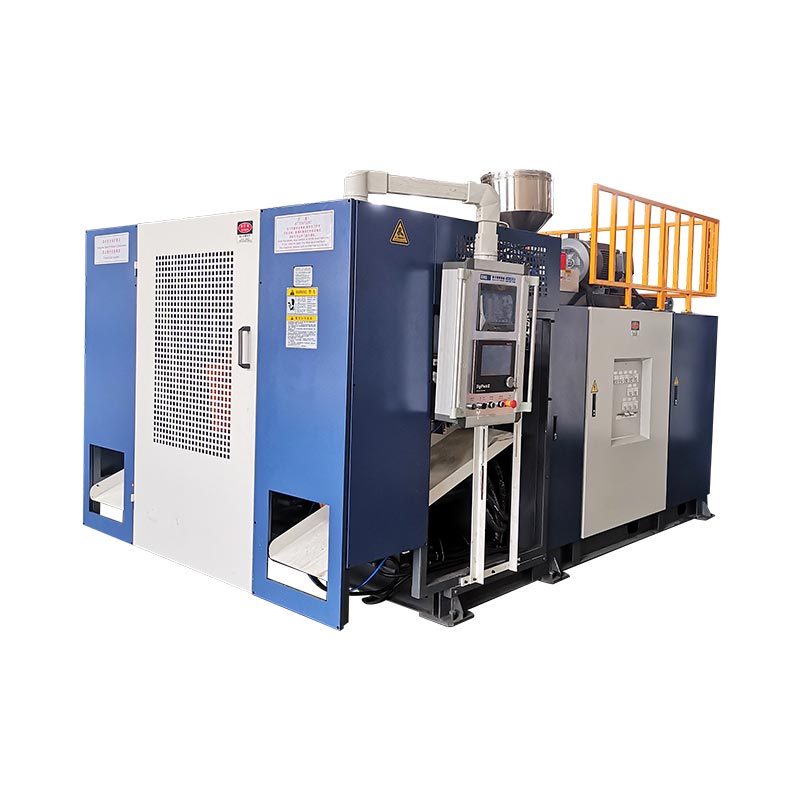
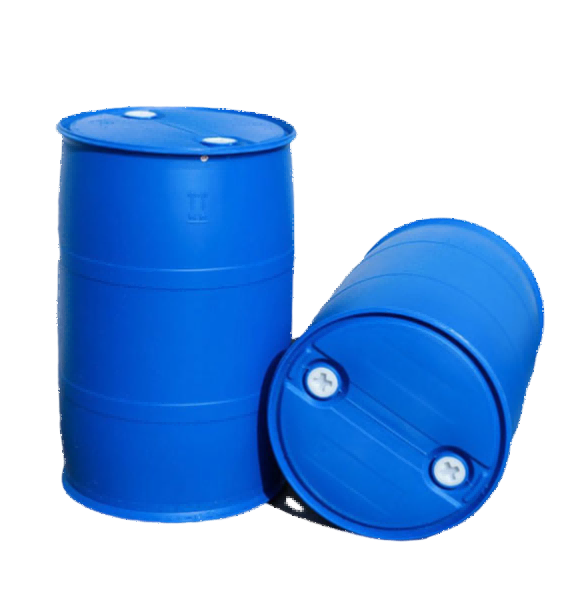
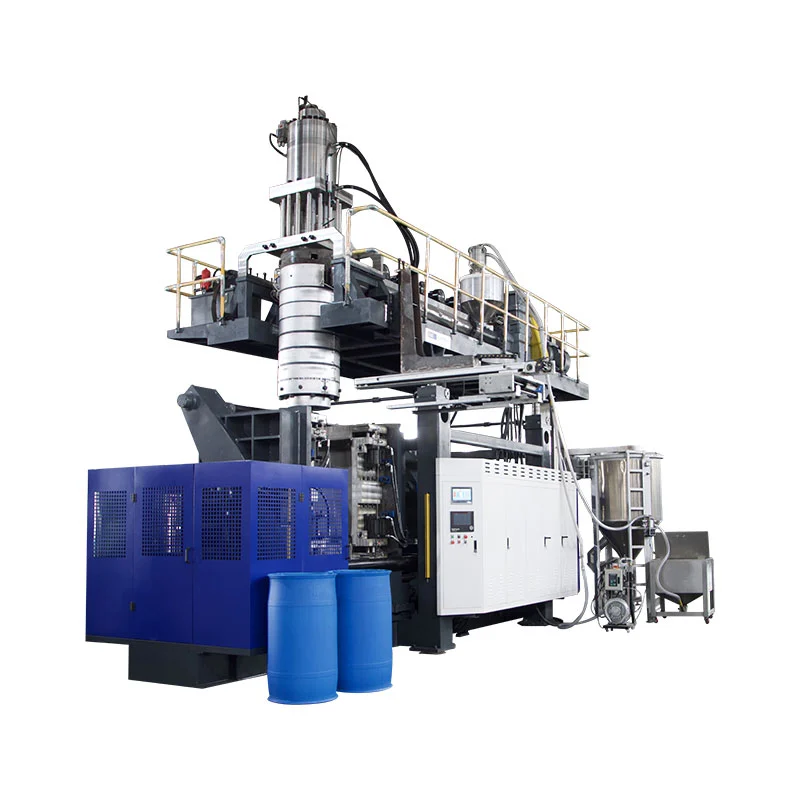
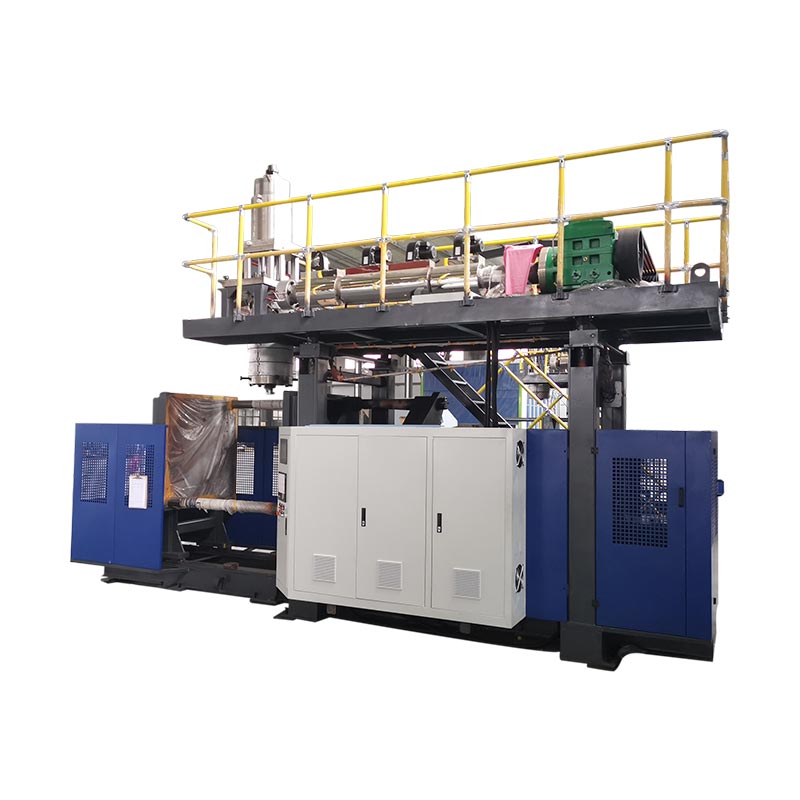
A macchina per lo stampaggio mediante soffiatura a tamburo chimicoè una macchina per estrusione ad accumulo dimensionata per fusti da 200 a 220 litri. L'accumulatore spara velocemente un pesante parison, prima che la gravità lo deformi. Tutto il resto della macchina esiste per servire un momento: il test di caduta.
Questa è l'inquadratura onesta. Un tamburo che non sopravvive ad una caduta non trasporta merci pericolose, per quanto bello possa sembrare.
Quindi questo articolo funziona a ritroso rispetto al test. Ciò che il tamburo deve sopravvivere. Dove i tamburi si rompono davvero. E cosa deve fare la macchina al riguardo.
Punti chiave
- I tamburi falliscono alcarillon inferiore e saldatura a pinza. Quasi mai nella parete laterale.
- Il test di caduta viene eseguito con il tamburofreddo completo e condizionato. La plastica fredda è una plastica fragile.
- Un fusto da 200 litri pesaDa 12 a 15 kgcon una parete da 3,5 a 4 mm. Ogni millimetro in più è denaro.
- HMW-HDPE, non HDPE ordinario.La resistenza allo stress crack è ciò che sopravvive a un anno di chimica aggressiva.
- L'uscita èDa 17 a 20 fusti l'ora. Il raffreddamento determina quel ritmo, non l’estrusore.
In questa pagina
Ciò che effettivamente richiede il test di caduta
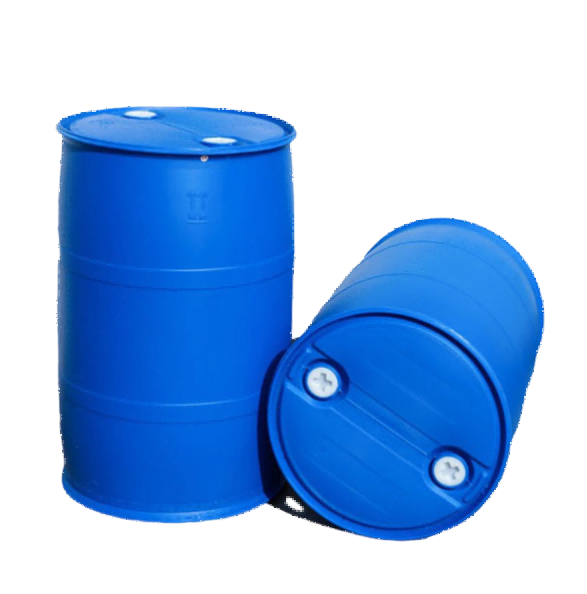
La certificazione ONU per gli imballaggi di merci pericolose include un test di caduta. Il fusto viene riempito, lasciato cadere e ispezionato. Non deve perdere.
Tre dettagli rendono la cosa più difficile di quanto sembri.
Innanzitutto, il tamburo lo èpieno. Dietro l'impatto ci sono circa 200 chili di liquido. Il carico non si ferma quando il tamburo tocca il pavimento. Continua a muoversi e il muro deve trattenerlo.
In secondo luogo, il tamburo lo èfreddo condizionatoPrimo. Il polietilene si indurisce quando si riscalda e diventa fragile quando si raffredda. Testare il freddo è intenzionale. È il caso peggiore in una catena di fornitura reale.
In terzo luogo, il calo è di solitodiagonale, sul carillon inferiore. Non piatto. Ciò incanala l'intero impatto in un piccolo raggio di plastica. E quel raggio è esattamente il punto in cui il parison doveva allungarsi maggiormente per formare la base.
I nostri utensili per tamburi sono convalidati per un test di caduta da 3 metri con certificazione ONU. Commercialmente, questa non è una caratteristica bonus. Gli acquirenti di imballaggi per merci pericolose non possono accettare un fusto non collaudato, quindi è il prezzo di ingresso.
Dove si rompono i tamburi
Chiedi a un nuovo acquirente dove si guasta un tamburo. Di solito indicheranno la parete laterale, perché è la superficie più grande.
Non lo è. Due fattori rappresentano quasi tutti i guasti che ci viene chiesto di diagnosticare.
Il suono del fondo
Questo è il raggio dell'angolo in cui la base incontra la parete laterale. Dal punto di vista geometrico è la massima estensione che il parison deve allungare, quindi è naturalmente la parte più sottile del tamburo.
È anche il luogo in cui la goccia diagonale concentra la sua energia. Plastica sottile, impatto concentrato, condizionamento a freddo. Ecco perché il rintocco suona per primo.
La saldatura pinch-off
Quando lo stampo si chiude, pizzica il parison e taglia via la bava. Quella cucitura è una saldatura tra due facce di fusione. È la linea più debole del tamburo finito.
Una saldatura può sembrare perfetta ed essere ancora fredda. Le saldature fredde si staccano sotto l'impatto invece di strapparsi. La superficie di rottura ti dice cosa è successo. Una saldatura strappata presentava una buona fusione. Uno sbucciato no.
Tabella 1 · Diagnosi dei guasti
| Dove ha fallito | Probabile causa | Cosa cambiare |
|---|---|---|
| Suono inferiore, diviso | Parete troppo sottile al raggio della base | Aggiungi punti di spessore al suono |
| Saldatura staccata | Sciogliere troppo freddo al momento della pizzicatura | Aumentare la temperatura di fusione, bilanciare le zone dello stampo |
| Saldare la divisione in modo pulito | Materiale insufficiente sulla cucitura | Riprofilare il materiale nella linea di presa |
| Crepe settimane dopo il riempimento | Stress cracking, grado di resina sbagliato | Passare a un HMW-HDPE a peso molecolare più elevato |
| Bagliore forte, cucitura debole | Morsetto che si apre lentamente | Controllare il tonnellaggio e l'usura del tagliente |
| Deformato dopo l'impilamento | Raffreddamento insufficiente prima dell'espulsione | Estendere il raffreddamento, abbassare la temperatura dell'acqua |
La quarta fila è quella che fa male. Lo stress cracking non viene rilevato nel test di caduta. Appare settimane dopo, presso la sede di un cliente, in un fusto pieno di qualcosa di aggressivo. A quel punto ne avrai spediti migliaia.
Perché HMW-HDPE e non il normale HDPE
I fusti chimici sono realizzati in HDPE ad alto peso molecolare. Il motivo è una proprietà chiamata resistenza alle crepe da stress ambientale o ESCR.
Ecco cosa significa in pratica. Metti il polietilene sotto stress costante, esponilo a determinati prodotti chimici e può rompersi nel tempo. Nessun impatto necessario. Semplicemente cede.
Un tamburo pieno è esattamente questa situazione. La parete è permanentemente sollecitata dal peso del contenuto. Tali contenuti potrebbero essere un detergente, un solvente o un acido. E il tamburo potrebbe restare così per un anno.
Le catene polimeriche più lunghe resistono molto meglio. Questo è ciò che ti offre l'elevato peso molecolare dell'HMW-HDPE.
C'è un problema e finisce contro la macchina. La resina HMW è più rigida da lavorare. Si gonfia maggiormente all'uscita dalla trafila. Richiede una maggiore potenza dell'estrusore e diverse impostazioni del parison rispetto all'HDPE in una lattina piccola.
Quindi controlla la capacità di plastificazione rispetto alla resina effettiva del tuo tamburo. Le citazioni di solito lo indicano per l'HDPE standard, che non è quello che utilizzerai.
Programmare il muro per l'impatto
Un controller parison non imposta uno spessore. Imposta una curva lungo la lunghezza del parison. Su un tamburo, la curva è progettata attorno al test di caduta.
Diventa più semplice quando vedi il tamburo come un insieme di lavori:
- Base e carillon inferiore: altro.Questo ha l'impatto ed è l'area più sottile per impostazione predefinita. Ha bisogno del massimo risarcimento.
- Linea di pinch-off: altro.La saldatura più debole non dovrebbe essere anche la sezione più sottile.
- Suono superiore e area di chiusura: altro.I tappi concentrano lo stress e anche i tamburi cadono in cima.
- Parete laterale diritta: meno.Trasporta il carico meno concentrato. È qui che il peso diminuisce.
- Sopra la linea di taglio: minimo.Quel materiale diventa flash e viene riaffilato.
I numeri chiariscono la posta in gioco. Un fusto da 200 litri pesa da 12 a 15 kg, con una parete di circa 3,5-4 mm. Aggiungi un millimetro non necessario attraverso il corpo e avrai aggiunto chili di HMW-HDPE a ogni tamburo che spedisci.
Ecco perché la risoluzione del controller non è una nota a piè di pagina qui. Un controller dello spessore della parete a 100 punti posiziona il materiale esattamente nel punto in cui si formerà il suono. Un controller grossolano lo distribuisce invece su un'ampia banda e paghi la differenza ad ogni ciclo.
Un'altra cosa che vale la pena sapere. Sag funziona contro di te qui. Il parison si assottiglia in alto mentre pende, e la parte superiore del parison forma la base del tamburo.
Quindi l’area che necessita di più materiale è quella da cui la gravità lo sta rubando. Questa contraddizione è ciò per cui l’intero programma del muro esiste.
Il doppio anello e perché è lì
Guarda un fusto da 220 litri e vedrai due anelli rialzati attorno al corpo. Non sono styling.
Fanno tre lavori. Rafforzano la parete laterale contro le ammaccature. Danno agli addetti alla movimentazione dei fusti dei carrelli elevatori qualcosa a cui aggrapparsi. Inoltre, trasportano il carico quando i fusti sono impilati, mantenendo il peso lontano dalla parete stessa.
Dal punto di vista dello stampaggio, gli anelli sono una complicazione. Ciascuno è un cambio di sezione, quindi il parison si allunga in modo diverso lì. Sbagliando il programma appariranno dei punti sottili immediatamente sotto ogni anello.
È un buon esempio del perché la progettazione dello stampo e la capacità della macchina appartengono alla stessa conversazione. Un profilo ad anello facile da disegnare può essere difficile da soffiare in modo uniforme. Questa discussione non costa nulla prima che venga tagliato lo stampo, ma molto dopo.
Specificando la macchina
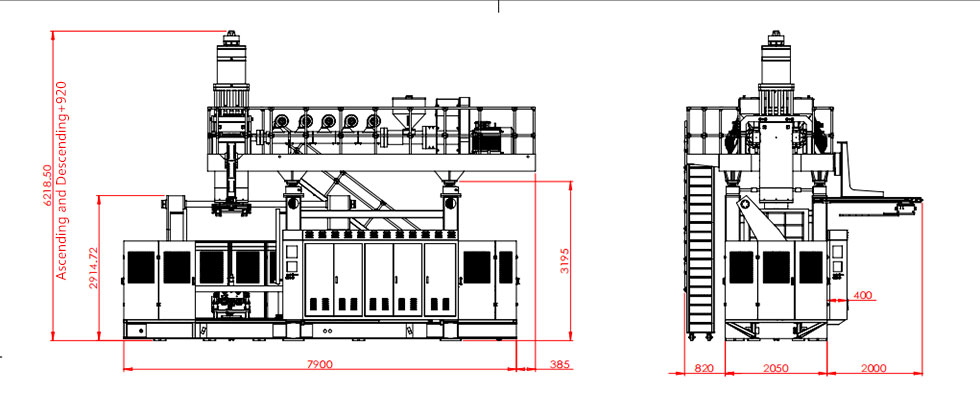
La batteria è impegnativa, ma le specifiche si riducono a quattro domande.
- Qual è il tamburo più grande?Un fusto da 200 a 220 litri necessita di una macchina della classe 250 litri. Il nostro è ilBarile chimico speciale KGB200L/LP, venduto anche comeMacchina per fusti in plastica da 220 litri.
- Anche fusti più piccoli?La maggior parte delle piante ha un intervallo. UN30 litriOAccumulatore da 120 litricopre l'estremità inferiore e due macchine generalmente coprono da 30 a 220 litri.
- Quale grado di resina?Confermare la capacità di plastificazione rispetto ai valori effettivi di HMW-HDPE, non a quelli generici di HDPE.
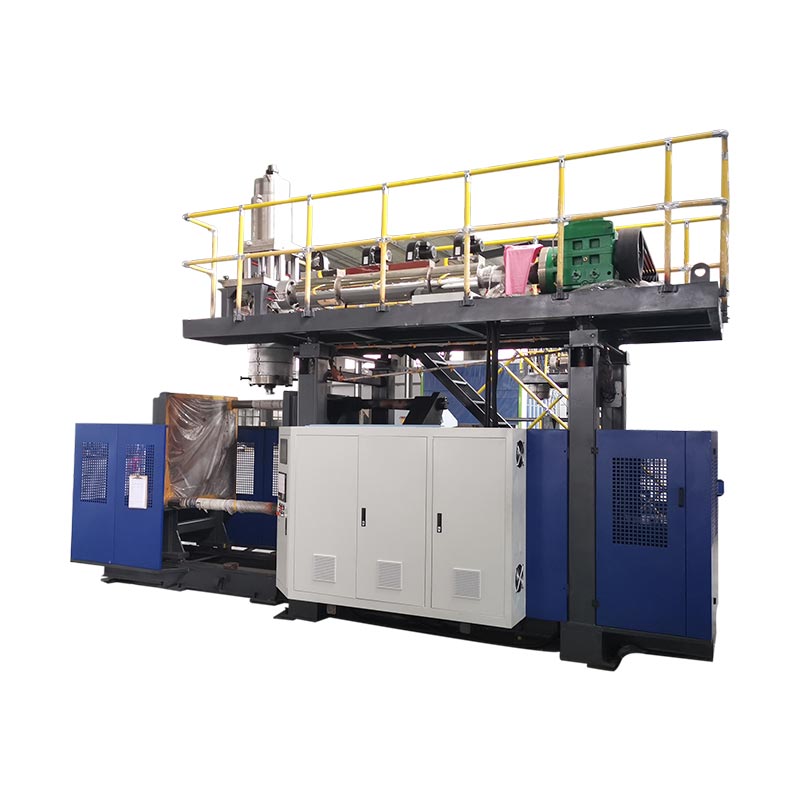
- Cos'altro corre sul telaio?La stessa macchina realizza serbatoi acqua, pallet, barriere e serbatoi carburante cambiando stampo. La pianificazione di ciò mantiene alto l'utilizzo tra i contratti dei tamburi.
Tabella 2 · Dimensioni del tamburo rispetto alla classe della macchina
| Dimensione del tamburo | Macchina | Forza di serraggio | Uscita indicativa |
|---|---|---|---|
| Da 20 a 30 litri | Accumulatore da 30 litri | 215 kN | ~650 all'ora |
| da 50 a 60 litri | Accumulatore da 60 litri | 280kN | ~500 all'ora |
| 120 litri | Accumulatore da 120 litri | 440kN | ~320 all'ora |
| 160 litri | Accumulatore da 160 litri | 760kN | ~300 all'ora |
| da 200 a 220 litri | Fusto speciale da 250 litri | 760kN | 17-20 all'ora |
Quest'ultima riga sorprende le persone e vale la pena spiegarla onestamente. La scheda tecnica del KGB200L/LP mostra un ciclo di asciugatura di 300 pezzi all'ora. I veri fusti da 220 litri si staccano tra i 17 e i 20.
La macchina non ha prestazioni inferiori. Il ciclo a secco prevede che la macchina funzioni senza plastica e senza raffreddamento. Una parete HMW-HDPE da 4 mm richiede pochi minuti per essere fissata e il raffreddamento è il ritmo di ogni parte di grandi dimensioni. Nessuna quantità di potenza dell’estrusore cambia ciò.
Parlaci del tuo programma di batteria
Invia la dimensione del tamburo, il grado di resina e la certificazione di cui hai bisogno. Torneremo con lezioni di macchina, approccio al programma a parete e risultati realistici da parte tua.
Ottieni un preventivo Chatta su WhatsAppDomande frequenti
Quale macchina produce fusti chimici in plastica?
Una macchina per estrusione-soffiaggio con accumulatore. Memorizza la fusione e la espelle velocemente, quindi un pesante preformato a tamburo non si abbassa prima che lo stampo si chiuda. Un fusto da 200 a 220 litri necessita di una macchina della classe 250 litri con una forza di chiusura di circa 760 kN.
Cos'è il test di caduta delle Nazioni Unite?
Un fusto pieno viene lasciato cadere da un'altezza prestabilita su una superficie rigida, di solito includendo una caduta diagonale sul carillon inferiore. Successivamente non deve fuoriuscire. I nostri utensili per tamburi sono convalidati per un test di caduta da 3 metri con certificazione ONU.
Perché i fusti di plastica non superano il test di caduta?
La maggior parte dei guasti si verifica nella parte inferiore o nella saldatura di pinch-off, non nella parete laterale. Le cause più comuni sono una quantità insufficiente di materiale nel raggio di base, una saldatura a freddo o una resina con resistenza alle cricche da stress insufficiente.
Quanto pesa un fusto da 200 litri?
Tipicamente da 12 a 15 kg in HMW-HDPE, con una parete da circa 3,5 a 4 mm. Il peso esatto dipende dal programma della parete e dalla certificazione che il tamburo deve soddisfare.
Che output può raggiungere una drum machine?
Un fusto a doppio anello da 220 litri funziona a circa 17-20 pezzi all'ora. Il raffreddamento lo limita, perché una parete da 4 mm impiega molto più tempo per solidificarsi rispetto a un piccolo contenitore.
Una macchina può produrre tamburi e altri prodotti?
SÌ. Le macchine ad accumulo cambiano prodotto cambiando lo stampo. Con lo stesso telaio si realizzano serbatoi acqua, pallet, barriere stradali, boe e serbatoi carburante.
Dove questo ti lascia
I tamburi sembrano parti semplici. Non lo sono. Un tamburo deve sopravvivere se cade, pieno e freddo, nel suo angolo più debole. Quindi mantieni qualcosa di aggressivo per un anno senza rompersi.
Tre cose decidono se lo fa. Resina con reale resistenza allo stress crack. Un programma da parete che inserisce materiale nel carillon e nella saldatura. E una risoluzione di controllo sufficiente per posizionarlo con precisione, invece di aggiungere peso ovunque.
Se li fai bene, il tamburo passa. Sbagli e a volte passa, il che è peggio. Non lo scoprirai finché non lo farà un cliente.