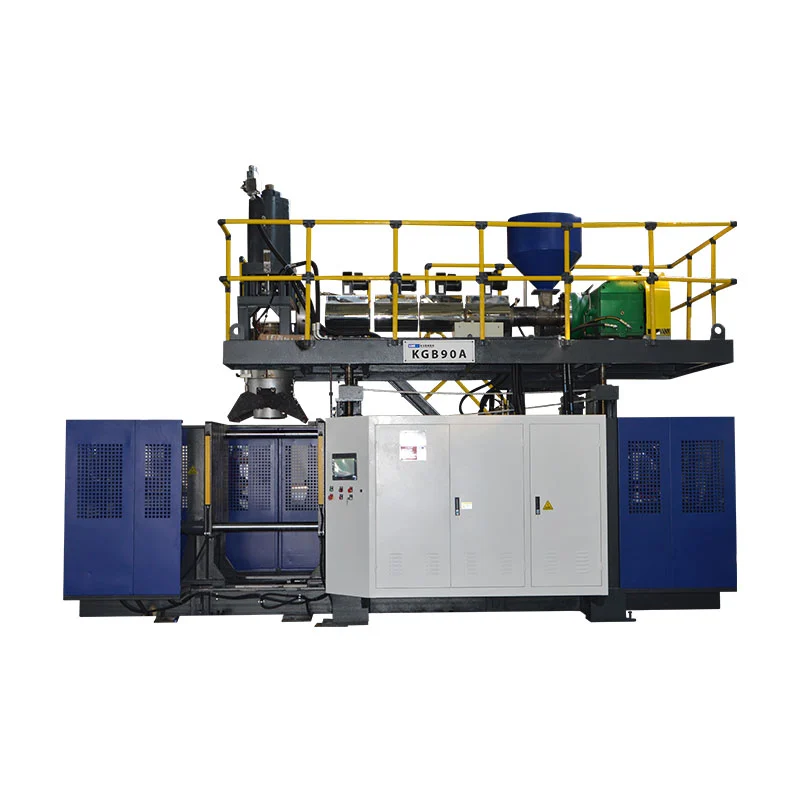
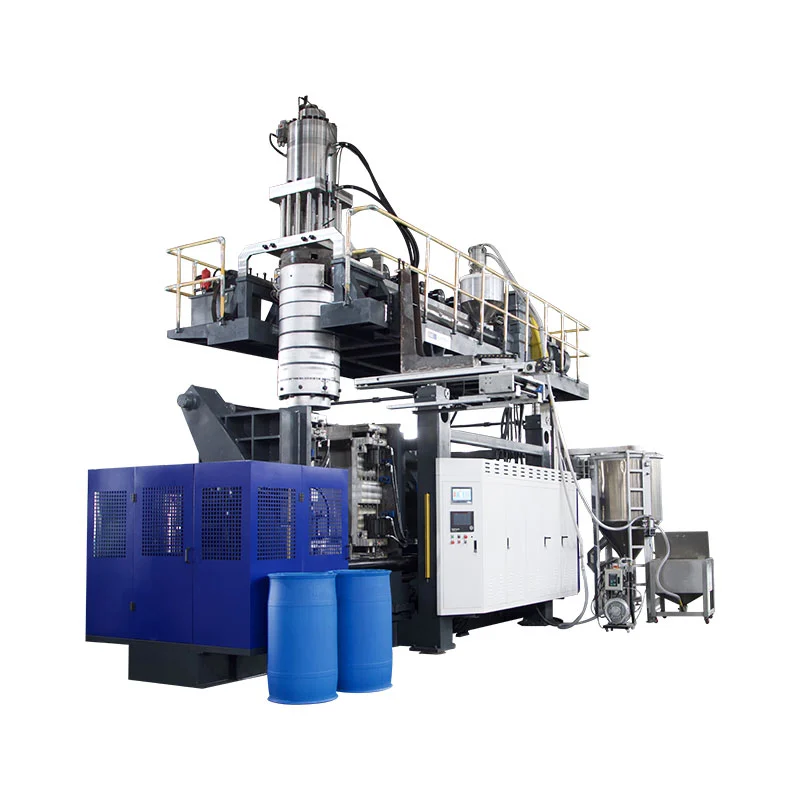
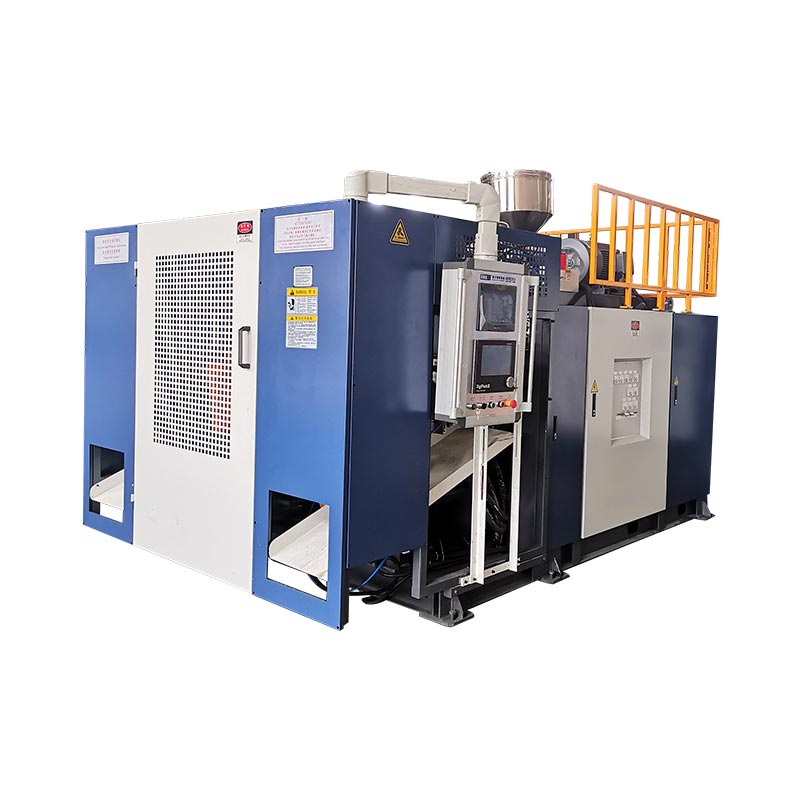
La manutenzione preventiva funziona quando la fabbrica combina ispezioni, misurazioni, pulizia, lubrificazione, calibrazione, sostituzione pianificata e chiare registrazioni dei guasti. Una lista di controllo dovrebbe rivelare tempestivamente il cambiamento, non semplicemente raccogliere firme.

La sicurezza viene prima della lista di controllo
Una macchina per soffiaggio può contenere energia elettrica, idraulica, pneumatica, termica, di gravità e meccanica dopo l'arresto della produzione. La pressione immagazzinata, un meccanismo sollevato, una testa dello stampo calda o un circuito di riscaldamento energizzato possono rimanere pericolosi anche quando l'HMI indica "manuale" o "stop".
Non considerare mai questo articolo come un sostituto del manuale della macchina, del disegno elettrico, dello schema idraulico, della normativa locale, della valutazione del rischio o del giudizio di esperti in materia di manutenzione.
Impostare la frequenza in base al rischio, al ciclo di lavoro e alle prove
“Giornaliero, settimanale, mensile e trimestrale” è un modo utile per organizzare il lavoro, ma non è un intervallo di servizio universale. Una macchina che utilizza materiale abrasivo 24 ore su 24 necessita di attenzioni diverse rispetto a una che utilizza HDPE pulito in un unico turno.
Iniziare con il manuale di manutenzione fornito. Quindi effettuare la regolazione utilizzando le ore di funzionamento, la resina e gli additivi, la polvere e la temperatura ambientale, l'analisi dell'olio, gli indicatori dei filtri, la qualità dell'acqua, la cronologia delle perdite, la frequenza degli allarmi, le tendenze della qualità delle parti e le ispezioni precedenti. La corrente di Kingglepagina post-venditadescrive un programma di manutenzione trimestrale; è comunque necessario concordare l'esatto pacchetto di lavoro per la macchina installata.
| Livello di pianificazione | Scopo | Prove tipiche |
|---|---|---|
| Ogni turno/osservazione di routine | Trova cambiamenti visibili o udibili prima che la produzione venga influenzata | Controllo perdite, temperature, pressioni, suoni, protezioni, allarmi, andamento dei componenti |
| Breve intervallo pianificato | Pulire, ispezionare e lubrificare i punti accessibili | Indicatori di filtri, circuiti idraulici, elementi di fissaggio, tubi flessibili, cavi, registri di lubrificazione |
| Lavoro basato sulle condizioni | Rispondere al deterioramento misurato | Analisi dell'olio, andamento della temperatura, perdita di pressione, ripetibilità, vibrazione o andamento attuale |
| Arresto programmato | Accedere ai componenti che non possono essere ispezionati in sicurezza durante la produzione | Utensili, circuiti di riscaldamento, armadio, valvole, cilindri, allineamento, parti soggette ad usura |
| Verifica post-riparazione | Dimostrare che la riparazione ha ripristinato la funzione senza creare un altro guasto | Controlli manuali, allarmi, ciclo di asciugatura, esecuzione del prodotto e risultato di accettazione misurato |
Lista di controllo di routine per l'ispezione della macchina per soffiaggio
Sicurezza e stato della macchina
- Controllare le protezioni, le porte, gli interblocchi, gli arresti di emergenza e i dispositivi di allarme secondo la procedura di prova approvata.
- Cercare oggetti sciolti, gradini danneggiati, accesso bloccato, cavi esposti, tubi flessibili usurati e contatto con parti in movimento o calde.
- Controllare la cronologia degli allarmi prima di cancellare i messaggi. Registra gli allarmi ricorrenti e la fase del ciclo in cui si verificano.
Sistema idraulico
- Ispezionare il livello dell'olio, la temperatura, il colore, l'odore, le perdite e le condizioni del filtro senza aprire un sistema pressurizzato.
- Verificare la presenza di abrasione del tubo, raccordi danneggiati, perdite dal cilindro e movimenti irregolari.
- Confrontare la pressione, la temperatura e il comportamento del ciclo con la linea di base accettata.
- Mantenere l'olio pulito durante il rabbocco o la sostituzione dei componenti. Utilizzare l'olio e il metodo di filtraggio specificati.
Sistema pneumatico e di soffiaggio
- Verificare la pressione sulla macchina in base alla richiesta di produzione, non solo sul compressore.
- Scaricare e ispezionare l'apparecchiatura per il trattamento dell'aria in base alla relativa documentazione.
- Ascoltare eventuali perdite e controllare i tubi, le valvole, i cilindri e il movimento del soffietto.
- Esaminare le cadute di pressione prima di compensare con un tempo di soffiaggio più lungo.
Circuiti dell'acqua di raffreddamento
- Registrare la temperatura e la pressione di mandata e ritorno con una produzione stabile.
- Ispezionare tubi flessibili, collettori, indicatori di flusso, filtri, collegamenti dello stampo e radiatore dell'olio.
- Verificare la presenza di incrostazioni, corrosione, contaminazione, condensa e circuiti bloccati.
- Confrontare il raffreddamento delle parti e la temperatura dell'olio con il valore di riferimento normale.
Estrusore, riscaldatori e testa di filiera
- Confronta i valori impostati della temperatura con i valori effettivi e lo stato dell'uscita.
- Ispezionare le fasce riscaldanti, il cablaggio della termocoppia, il funzionamento della ventola e le condizioni dell'isolamento visibile quando accessibili in modo sicuro.
- Prestare attenzione all'estrusione instabile, alla contaminazione, al carico insolito del motore, alle perdite di materiale o al cambiamento del comportamento del parison.
- Seguire la procedura approvata di spegnimento e pulizia; non colpire gli utensili di precisione né introdurre strumenti non approvati.
Utensili di bloccaggio, stampo e parison
- Ispezionare piastre, tiranti o meccanismo di bloccaggio, dispositivi di fissaggio dello stampo, perni, boccole e punti di lubrificazione.
- Controllare l'allineamento dello stampo, le condizioni di schiacciamento, gli sfiati, i collegamenti di raffreddamento e lo schema delle sbavature.
- Tieni traccia del centraggio dello stampo e della ripetibilità dello spessore della parete. Usa ilguida al controllo del parisonper separare i problemi del profilo dalle cause meccaniche.
Impianto elettrico e di controllo
- Mantenere gli armadietti chiusi, puliti e raffreddati come specificato. Ispezionare solo secondo la procedura di sicurezza elettrica richiesta.
- Esaminare gli allarmi dell'unità e del PLC, le condizioni della ventola o del filtro, i segni di dispositivo allentato e calore o odore anomali.
- Controllare il montaggio del sensore, i target, i connettori e il percorso dei cavi.
- Eseguire il backup delle ricette approvate e dei file del controller dopo le modifiche documentate.

Utilizzare le chiusure pianificate per il lavoro che i controlli di produzione non possono coprire
Uno spegnimento pianificato è il momento per ispezionare le aree protette, verificare i dispositivi di fissaggio, pulire gli scambiatori di calore, ispezionare i filtri, controllare i collegamenti elettrici secondo la procedura corretta, riparare i punti di lubrificazione, valutare l'usura degli strumenti, verificare la calibrazione del sensore e sostituire le parti in base alle condizioni o all'intervallo approvato.
Lavoro di gruppo per accesso e stato energetico. Se diverse attività richiedono la stessa rimozione della protezione o piattaforma, coordinarle in un unico pacchetto di lavoro controllato. Registrare ogni parte rimossa, ponticello temporaneo, sensore scollegato e parametro modificato in modo che il ripristino sia completo.
Dopo il lavoro, ispezionare l'area, ripristinare le protezioni, tenere conto degli strumenti, verificare la rimozione del dispositivo di isolamento secondo la procedura e informare il personale interessato. Inizia con un controllo manuale controllato. Quindi osservare un ciclo di asciugatura, se appropriato, seguito da un ciclo di prodotto monitorato.
La vista di fabbrica: registrare i valori che mostrano il cambiamento
"Controllato: OK" ha un valore diagnostico limitato. Le registrazioni utili contengono un numero, un'osservazione, una posizione o un criterio chiaro di superamento/fallimento. Gli esempi includono la temperatura dell'olio a produzione stabile, le temperature di alimentazione e ritorno dell'acqua, la pressione dell'aria in ingresso alla macchina durante il soffiaggio, il conteggio degli allarmi ricorrenti, il peso della parte, il tempo di ciclo, la posizione minima della parete e lo stato dell'indicatore del filtro.
Collegare i registri di manutenzione e qualità. Un lento aumento della temperatura dell'olio potrebbe verificarsi accanto a un ciclo più lungo. La deriva del centro dello stampo può apparire accanto a una modifica unilaterale dello spessore della parete. Possono apparire ripetuti allarmi di temperatura prima che il circuito del riscaldatore si guasti completamente. ILHMI e guida agli allarmispiega come conservare il primo indizio utile.
Costruisci il piano dei pezzi di ricambio dal rischio di fermo macchina
Classificare le parti in base alle conseguenze del guasto, al tempo di sostituzione, ai tempi di consegna del fornitore, alla durata di conservazione, ai requisiti di conservazione e se la sostituzione necessita di approvazione tecnica. Un sensore a basso costo può fermare una linea; un componente di grandi dimensioni può essere costoso ma prevedibile e riparabile.
Conservare il numero di serie della macchina, i disegni, i backup del controller e l'identificazione esatta delle parti nel registro delle parti di riserva. Conservare guarnizioni, componenti elettronici, riscaldatori, sensori, filtri e lubrificanti in condizioni adeguate. Non dare per scontato che una valvola, un azionamento o un sensore visivamente simili abbiano la stessa funzione, classificazione o configurazione.
Quando richiedi supporto, invia l'identità della macchina, l'etichetta del componente, lo storico degli allarmi, le foto, le misurazioni e la sequenza degli eventi. Usa Kingglemodulo di contattoper assistenza specifica per la macchina.
Domande frequenti
Con quale frequenza è necessario effettuare la manutenzione di una macchina per soffiaggio?
Utilizzare il manuale della macchina come riferimento, quindi adattare il piano in base alle ore di funzionamento, al materiale, all'ambiente, alle condizioni dell'olio e dell'acqua, alla cronologia degli allarmi, all'usura misurata e al rischio di produzione.
Cosa devono controllare gli operatori ad ogni turno?
Gli operatori devono seguire la lista di controllo approvata per protezioni, perdite, temperature, pressioni, raffreddamento, stato di lubrificazione, suoni o movimenti insoliti, allarmi e tendenze della qualità del prodotto.
È possibile eseguire la manutenzione quando l'HMI è in modalità di arresto?
La modalità di arresto da sola non è isolamento energetico. Applicare la procedura di controllo energetico specifica per la macchina dell'impianto prima di effettuare interventi di manutenzione o di entrare in un'area pericolosa.
Quali registri di manutenzione sono più utili?
L'identità della macchina, le ore di funzionamento, le temperature e le pressioni misurate, la cronologia degli allarmi, le condizioni osservate, le tendenze della qualità delle parti, il lavoro svolto, le parti sostituite e la verifica post-riparazione sono registrazioni utili.
Perché dopo un reset ritornano gli stessi allarmi?
Un ripristino cancella il messaggio ma non risolve la causa. Registrare il primo allarme, la fase del ciclo e i relativi input, quindi ispezionare il relativo processo, sensore, attuatore, utilità o condizione della sequenza.