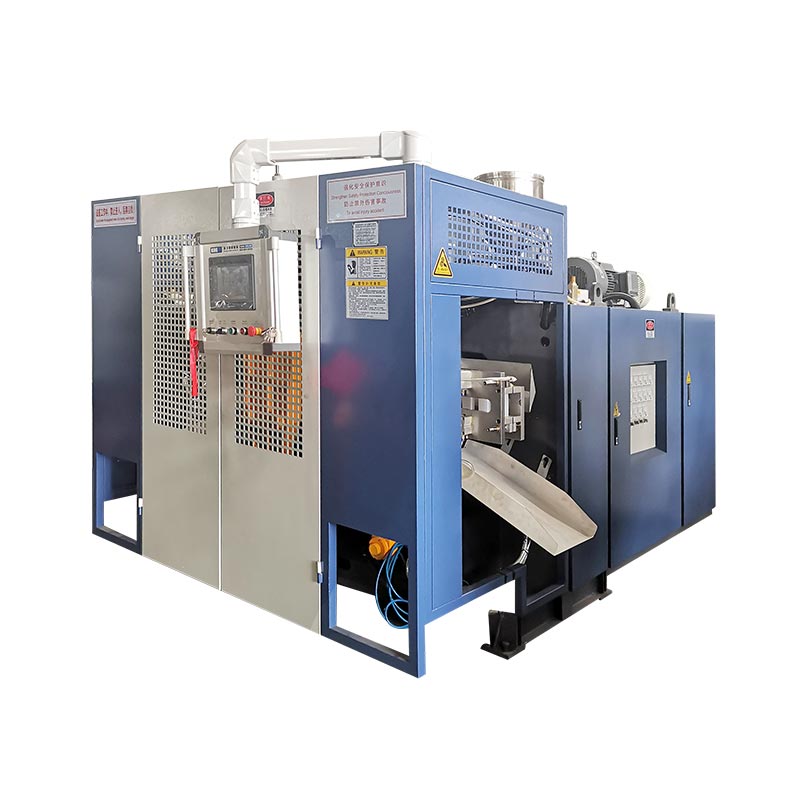
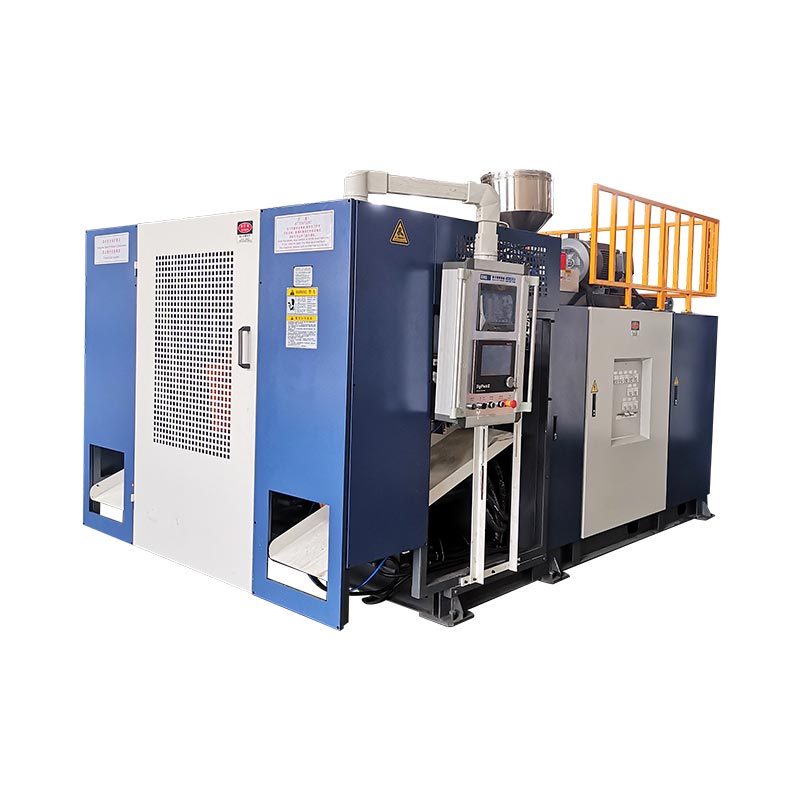
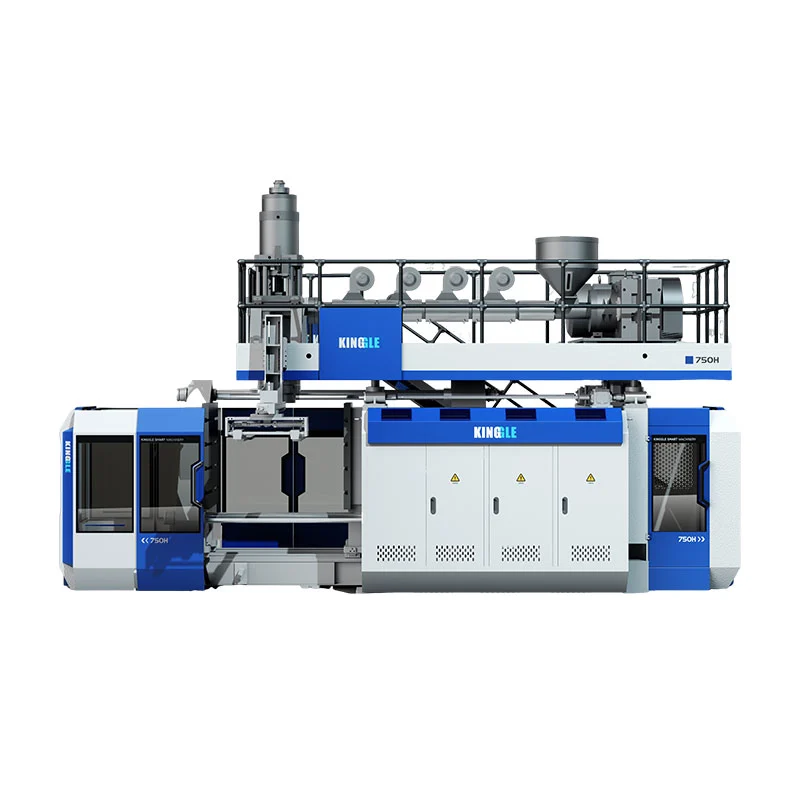
Una seconda stazione cambia il modo in cui la macchina utilizza il tempo di estrusione, raffreddamento e movimentazione dello stampo. Non raddoppia automaticamente la produzione vendibile, non riduce l’energia per bottiglia né realizza un prodotto più grande. Tre dimensioni di macchine Kinggle accoppiate mostrano dove appaiono le reali differenze.

Il realemacchina per soffiaggio a stazione singola o doppiail confronto è quindi uno studio su cellule complete, non un conteggio dei carrelli. La decisione deve collegare la bottiglia, il programma di produzione, la domanda lorda di materiale fuso, la sequenza di due stazioni e il fabbisogno di parti accettate.
Cosa cambia tra una stazione e due?
In una macchina per estrusione-soffiaggio continua a stazione singola, una posizione di stampo e morsetto cattura la preforma, forma la parte, la raffredda e la rilascia. L'evento di stampaggio successivo deve rientrare nella sequenza di quella stazione.
Una macchina per estrusione-soffiaggio a doppia o doppia stazione alterna due posizioni dello stampo attorno a un sistema di estrusione condiviso. Una stazione può trovarsi in una fase di soffiaggio, raffreddamento o rimozione di pezzi mentre l'altra si prepara a catturare il parison successivo. Questo è il motivo per cui in alcuni mercati l'attrezzatura a doppia stazione viene descritta anche come soffiatrice a doppia faccia o a navetta.
Questa sequenza semplificata spiega l'opportunità, non il tasso di produzione finale. Il viaggio della stazione, la formazione del parison, la chiusura dello stampo, il soffiaggio, lo scarico, il raffreddamento, l'espulsione, la rifilatura e il trasferimento a valle devono ancora combaciare. La letteratura indipendente sulle macchine navetta elenca anche le configurazioni a lato singolo e doppio separatamente dalle teste portapettini a formato singolo e multi-parison, rafforzando il fatto che si tratta di scelte di attrezzatura diverse.
Non confondere il conteggio delle stazioni, il conteggio delle teste, il conteggio delle cavità e il conteggio degli strati
Molti errori di citazione iniziano perché si usa “double” senza dire cosa è raddoppiato. Una macchina a doppia stazione non è necessariamente una macchina a doppia testa, uno stampo a due cavità o una linea a due strati.
| Termine | Ciò che conta | Cosa cambia | Domanda per il fornitore |
|---|---|---|---|
| Stazione singola o doppia | Posizioni dello stampo e del morsetto che funzionano in sequenza | Sequenza della macchina, requisiti del set di stampi, potenziale di produzione, ingombro e movimentazione | Quante stazioni stampo complete si alternano su questa macchina? |
| Filiera singola o multitesta | Parison estrusi durante un evento di stampaggio | Quante cavità dello stampo possono essere alimentate contemporaneamente e il passo di uscita richiesto | Quante prese sono incluse e qual è la loro distanza centrale? |
| Stampo a singola o multi cavità | Parti formate in uno stampo chiuso | Parti per evento di stampaggio, dimensione dello stampo, bilancio di raffreddamento e rifilatura | Quante parti vendibili dovrebbe produrre un evento di stampo? |
| Singolo o multistrato | Strati di materiale nella parete della parte | Estrusori, architettura della filiera, movimentazione dei materiali e controllo di processo | Quali materiali e struttura degli strati sono inclusi nel preventivo? |
ILScheda tecnica navetta per estrusione continua R&B, ad esempio, elenca le teste portapettini a singola e multi-parison separatamente dalle configurazioni di bloccaggio a una o due stazioni. L'utensileria multi-parison è una leva di uscita; una seconda stazione di stampo è un'altra. Una proposta può utilizzare uno o l'altro strumento o combinarli entrambi, quindi la citazione deve identificarli separatamente.
Anche la terminologia cambia in base alla regione. Gli acquirenti possono cercare amacchina per soffiaggio a doppia stazione, macchina per soffiaggio a doppia stazione, macchina soffiatrice per bottiglie a due stazioniOsoffiatrice a navetta bifacciale. Conferma la sequenza fisica invece di selezionare solo per nome.
Confronto originale: tre dimensioni di macchine Kinggle accoppiate
La seguente analisi utilizza le specifiche pubblicate su sei attuali pagine dei prodotti Kinggle. Ciascuna coppia ha la stessa capacità nominale massima del contenitore, il che rende più facile vedere la differenza tra le stazioni. Le cifre sono riferimenti al catalogo, non una garanzia di produzione per ogni bottiglia, resina, testa filiera o pacchetto opzionale.
| Capacità e modello | Stazioni | Etichetta di output pubblicata | Capacità di fusione dell'HDPE | Dimensioni della macchina (L×L×A) | Busta L×L semplice* | Peso | Forza di serraggio |
|---|---|---|---|---|---|---|---|
| 2 litriKGB2L | Separare | Ciclo di asciugatura 600 pz/h | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 mq | 2,5 t | 40 kN |
| 2 litriKGB2D | Raddoppiare | Ciclo di asciugatura 600×2 pz/h | 55 kg/ora | 3,1 × 2,2 × 2,5 m | 6,8 mq | 4,5 t | 40 kN |
| 5 litriKGB5L | Separare | Ciclo di asciugatura 500 pz/h | 55 kg/ora | 3,1 × 2,2 × 2,5 m | 6,8 mq | 3,0 t | 65 kN |
| 5 litriKGB5D | Raddoppiare | Ciclo a secco 500×2 pz/h | 80 kg/ora | 3,2 × 2,2 × 2,5 m | 7,0 mq | 5,2 t | 65 kN |
| 15 litriKGB15L | Separare | Ciclo di asciugatura 450 pz/h | 100 kg/ora | 4,5 × 2,2 × 2,8 m | 9,9 mq | 7,5 t | 165 kN |
| 15 litriKGB15D | Raddoppiare | Ciclo a secco 450×2 pz/h | 120 kg/ora | 4,8 × 2,9 × 2,8 m | 13,9 mq | 12,5 t | 165 kN |

Cosa rivelano i dati accoppiati
1. Il conteggio delle stazioni non definisce la dimensione massima della parte
All'interno di ciascuna coppia Kinggle, la capacità nominale del contenitore e la forza di chiusura pubblicata rimangono le stesse: 2 litri e 40 kN, 5 litri e 65 kN o 15 litri e 165 kN. La seconda stazione cambia la sequenza produttiva; non trasforma una piattaforma da 5 litri in una piattaforma da 15 litri.
Questa distinzione è importante durante la selezione della macchina. Il volume della parte, l'area proiettata, le dimensioni dello stampo e il morsetto richiesto devono comunque adattarsi alla piattaforma. Kinggle'sGuida alla scelta della macchina per soffiaggioinizia dal contenitore prima di scegliere il conteggio delle stazioni.
2. Le coppie a doppia stazione aggiungono capacità di fusione, ma non secondo un rapporto fisso
La capacità di fusione dell'HDPE pubblicata aumenta da 30 a 55 kg/h nella coppia da 2 litri, da 55 a 80 kg/h nella coppia da 5 litri e da 100 a 120 kg/h nella coppia da 15 litri. Tali aumenti non sono identici e non dovrebbero essere convertiti in un “moltiplicatore di doppia stazione” universale.
Questa è la lezione più importante sulla capacità che emerge dai dati. Due stazioni possono creare più opportunità di stampaggio, ma l'estrusore deve comunque fornire la massa lorda del parison. Una bottiglia più pesante, più bave, più uscite dello stampo o un intervallo di eventi più breve aumentano la domanda di fusione. Quando l’estrusione diventa il collo di bottiglia, l’aggiunta della disponibilità delle stazioni non può risolverlo.
3. Il peso e l'ingombro di installazione aumentano in modo diverso in base alle dimensioni
Il passaggio dal modello singolo a quello doppio aumenta il peso dichiarato della macchina da 2,5 a 4,5 tonnellate a 2 litri, da 3,0 a 5,2 tonnellate a 5 litri e da 7,5 a 12,5 tonnellate a 15 litri. L'involucro della macchina L×W calcolato varia rispettivamente da circa 5,3 a 6,8 m², da 6,8 a 7,0 m² e da 9,9 a 13,9 m².
La superficie del pavimento non è quindi descritta in modo sicuro come “quasi la stessa” o “due volte più grande”. Il risultato dipende dalla piattaforma. Nessuno dei due calcoli dell'involucro della macchina rappresenta un layout di fabbrica: l'accesso al servizio, la fornitura dei materiali, i collettori di raffreddamento, gli armadietti di controllo, lo scarico dei pezzi e la movimentazione degli stampi necessitano comunque di spazio. Usa Kinggleguida per alimentazione, aria, acqua e layoutprima di congelare la planimetria del sito.
4. L'etichetta del ciclo a secco è un segnale di confronto, non una promessa di consegna
Un ciclo a secco registra il movimento della macchina senza provare le condizioni di produzione di un pezzo finito. La produzione effettiva deve includere la formazione del parison, il tempo di soffiaggio e di scarico, il raffreddamento, l'espulsione, la rifilatura, la perdita di qualità e le fermate pianificate. Una tanica spessa da 15 litri e una bottiglia leggera da 500 ml non possono essere assegnate alla stessa potenza semplicemente perché funzionano su una macchina con lo stesso numero di stazioni.
Calcolare l'output degli eventi di stampaggio e del bilancio di massa
Inizia con il prodotto e procedi all'indietro. Non iniziare moltiplicando un numero di catalogo per le ore di turno.
Passaggio 1: definire il buon output richiesto
Convertire la domanda confermata in pezzi buoni all'ora utilizzando le ore di produzione programmate, i cambi di produzione pianificati e le ipotesi di disponibilità proprie dell'impianto. Mantieni separati gli scenari della domanda (base, picco stagionale e crescita futura), in modo che la capacità in eccesso sia visibile anziché nascosta all’interno di un obiettivo ottimistico.
Passaggio 2: misurare un evento di stampaggio completo
Per lo stampo proposto, registrare il numero di preformati, le parti formate, la massa lorda del preformato, la massa del pezzo finito, il percorso di evaporazione/rimacinazione, l'intervallo di eventi stabili e il risultato di qualità accettato. Un evento di stampaggio significa che uno stampo cattura il materiale parison e produce il suo insieme di parti.
Pezzi buoni/h = eventi di stampaggio/h × pezzi per evento × frazione accettata
Domanda di fusione lorda (kg/h) = eventi di stampaggio/h × massa lorda del preformato per evento (kg)
La frazione accettata deve provenire da una prova concordata o da un'ipotesi onesta dell'impianto. La massa lorda del parison comprende il materiale che entra nell'evento di stampaggio, non solo la bottiglia finita. Se la bava viene riaffilata, la sua gestione e reintroduzione incidono comunque sulla linea.
Passaggio 3: testare i colli di bottiglia su un'unica riga
Confrontare la domanda di fusione lorda con l'estrusore proposto sotto il materiale reale. Quindi verificare la capacità di raffreddamento dello stampo, aria di soffiaggio, rimozione delle parti, rifilatura, prova di tenuta, trasporto, imballaggio e smerigliatrice. Lo stadio sostenibile più basso imposta l'uscita della linea.
Per una logica di output più ampia della macchina continua, vedere Kinggleguida della macchina per soffiaggio continuo. Se il peso della parte o la distribuzione delle pareti cambia durante le prove di velocità, utilizzare ilguida alla programmazione parisone verificare le stesse posizioni delle pareti in ogni condizione.
Quale configurazione si adatta al piano di produzione?
La stazione singola è solitamente la lista più pulita quando...
- la domanda verificata è adatta a una stazione di stampaggio con un margine operativo accettabile;
- i cambiamenti di prodotto sono frequenti o i cicli di produzione sono brevi;
- un set di stampi è preferibile per ragioni di budget, manutenzione o validazione;
- il metodo del pezzo, dello stampo o della rimozione rende meno pratica la disposizione alternata;
- lo spazio di fabbrica, l'accesso tramite sollevamento o l'automazione a valle sono limitati;
- il progetto sta entrando in un mercato in cui la domanda non è ancora stata provata.
La doppia stazione merita uno studio completo quando...
- la domanda di ripetizione stabile supera l'output realistico di una singola stazione;
- due stazioni di stampo abbinate possono eseguire un processo ripetibile;
- l'estrusore e la testa della filiera possono fornire la velocità di fusione lorda richiesta;
- il raffreddamento lascia tempo utile per alternare il lavoro dello stampo;
- la rifinitura, il collaudo e la movimentazione dei materiali possono accettare l'aumento del flusso;
- l'ambito aggiuntivo di stampi, macchine e utilità ha un business case difendibile.
Nessuno dei due elenchi sostituisce la prova del prodotto. Previene un errore comune nell'approvvigionamento: trattare la seconda stazione come un accessorio di output autonomo. È una decisione di sistema che modifica le attrezzature, i controlli, la messa in servizio e il flusso dei pezzi attraverso la fabbrica.
I servizi pubblici e le apparecchiature a valle possono cancellare il vantaggio della stazione
Una linea a doppia stazione può inviare più calore al sistema di raffreddamento dello stampo e creare eventi di stampaggio più ravvicinati. L'aria compressa deve mantenere la pressione e fornire il flusso quando la linea lo richiede, non solo al minimo. L'acqua di raffreddamento deve raggiungere entrambi i circuiti dello stampo in condizioni stabili. La distribuzione elettrica, il raffreddamento idraulico e l'ambiente dell'armadio devono corrispondere alla costruzione finale.
Non calcolare i servizi dell'impianto dalla tabella comparativa. Alcune attuali specifiche web di Kinggle utilizzano una tipografia di unità incoerente e i dati sull'energia media non descrivono un test di prodotto identico. Richiedere la scheda tecnica specifica del progetto, il disegno elettrico e il disegno di disposizione generale per la configurazione ordinata.
Controllare ogni processo dopo l'apertura dello stampo
- Le attrezzature da asporto possono ricevere pezzi dalle stazioni alternate?
- Il trimming è in grado di gestire l'effettiva geometria del flash e del collo/fondo?
- Il cercafughe è in grado di ispezionare ogni cavità alla velocità di linea richiesta?
- I trasportatori possono prevenire collisioni, accumuli e deformazioni delle parti?
- Il macinacaffè e il frullatore possono gestire le bave senza destabilizzare la proporzione del rimacinato?
- Gli operatori possono raggiungere entrambe le stazioni in sicurezza per l'ispezione approvata e i lavori di cambio?
Se un funzionamento più veloce crea spessore della parete instabile, bave, distorsioni di raffreddamento o allarmi ripetuti, collegare ilregistro della manutenzione preventivacon KinggleMetodo di risoluzione dei problemi dell'HMIprima di nascondere un collo di bottiglia fisico con modifiche alla ricetta.

Confronta il costo totale di installazione, non solo il prezzo della macchina
Un acquirente che cerca il prezzo di una macchina per la produzione di bottiglie di plastica può ricevere due quotazioni non equivalenti. Si può includere il secondo set di stampi, il prelievo e il test di tenuta; un'altra può mostrare solo la macchina per lo stampaggio delle basi. Il prezzo principale più basso potrebbe quindi descrivere una cella di produzione meno completa.
| Strato di costo | Domanda a stazione unica | Domanda sulla doppia stazione |
|---|---|---|
| Piattaforma della macchina | Quali estrusore, pinza, controlli e ausiliari standard sono inclusi? | Quali apparecchiature aggiuntive di trasporto, pinza, soffiaggio e controllo sono incluse? |
| Stampi e testata | Sono inclusi uno stampo completo e il pacchetto di uscita dello stampo corretto? | Sono incluse due stazioni di stampo abbinate e il numero di persone e il passo di uscita sono identici al piano degli utensili? |
| Servizi di fabbrica | Quali lavori di alimentazione, aria, acqua e pavimento/carico sono necessari? | I servizi esistenti possono supportare una sequenza di eventi più rapida in caso di domanda simultanea della fabbrica? |
| Cella a valle | Quali fasi di prelievo, rifilatura, collaudo, trasporto e macinazione sono manuali o automatiche? | Ogni stadio a valle può accettare pezzi provenienti da stazioni alternate senza accumulo? |
| Passaggio e convalida | Quanto tempo richiede un cambio di stampo e ricetta secondo la procedura dell'acquirente? | Come vengono allineate, qualificate e ripristinate due stazioni dopo un cambio di prodotto? |
| Rischio operativo | Quale produzione viene persa se la stazione di stampo singolo si ferma? | È possibile isolare entrambe le stazioni in modo sicuro e cosa succede alla sequenza di estrusione condivisa? |
Un utile confronto economico utilizza lo stesso confine di progetto su entrambi i lati. Comprende la macchina per lo stampaggio, gli stampi, la testa dello stampo, gli ausiliari, l'installazione, la messa in servizio, la formazione e le modifiche di fabbrica. Quindi stimare la manodopera, i servizi pubblici, la manutenzione pianificata, la perdita di cambio, la perdita di qualità e i tempi di inattività utilizzando le ipotesi operative dell'acquirente.
Costo per pezzo buono = costo totale nel periodo di confronto ÷ parti accettate prodotte nello stesso periodo
Il numeratore e il denominatore devono utilizzare la stessa finestra temporale e ambito. Non posizionare un valore di capitale a doppia stazione sopra una produzione a ciclo a secco a stazione singola, né confrontare una doppia linea automatizzata con una macchina singola di base che esclude rifilatura e test. Se la domanda non può utilizzare la produzione aggiunta, la capacità inutilizzata rimane un costo. Se la domanda supera la capacità di una singola stazione, anche la mancata produzione e gli straordinari costituiscono costi.
Il prezzo è ancora un vincolo di acquisto valido, ma rientra nell'adattamento tecnico. Chiedi a Kinggle di identificare ogni componente incluso e ogni articolo fornito dall'acquirente in modo che il preventivo possa essere confrontato riga per riga.
Una richiesta di offerta migliore separa le condizioni garantite dai riferimenti del catalogo
Invia lo stesso foglio di input a ogni fornitore. Altrimenti, due citazioni potrebbero utilizzare presupposti diversi e apparire comunque comparabili.
| Campo richiesta di offerta | Ingresso richiesto | Perché cambia la decisione della stazione |
|---|---|---|
| Parte | Disegno o campione, dimensioni massime, collo/finitura, maniglia, linea di giunzione ed esigenza di rifilatura | Definisce l'adattamento dello stampo, il movimento e il lavoro a valle |
| Materiale | Grado esatto della resina, colore, additivi, piano di rimacinazione/PCR e dati del fornitore | Modifica il comportamento di fusione, la produttività lorda e il raffreddamento |
| Massa e muro | Peso finito, stima parison/flash lorda, posizioni critiche delle pareti e tolleranza | Trasforma gli obiettivi del ciclo in domanda di fusione e prove di qualità |
| Richiesta | Pezzi buoni per ora, turno, anno e alta stagione; SKU/piano di passaggio | Mostra se la seconda stazione può essere mantenuta caricata in modo produttivo |
| Utensileria | Conteggio delle stazioni, uscite degli stampi, cavità, interasse, set di stampi e layout di raffreddamento | Impedisce alla “doppia stazione” di nascondere una diversa ipotesi di testa o cavità |
| Qualità | Test di peso, dimensionali, di parete, di tenuta, di caduta, di carico dall'alto o altri test concordati | Definisce un buon risultato anziché la velocità di movimento |
| Fabbrica | Standard di potenza, condizioni aria/acqua, limiti del pavimento e del soffitto, percorso di sollevamento e attrezzatura a valle | Verifica se è possibile installare e supportare l'intera cella a doppia stazione |
Registrare questi elementi durante la prova di accettazione
- Identità della macchina, dello stampo, della testa, della resina e della ricetta.
- Intervallo stabile tra eventi di stampaggio per ciascuna stazione: nessun evento più veloce.
- Massa lorda del parison, peso del pezzo finito e percorso di evaporazione.
- Parti accettate per cavità e stazione durante la finestra di prova concordata.
- Parete critica, risultati dimensionali e funzionali.
- Condizioni effettive dell'aria, dell'acqua e dell'elettricità sotto il carico dimostrato.
- Registrazione di allarmi, arresti e interventi manuali durante la prova.
Questo record trasforma la "stazione singola o doppia" in una decisione basata sul prodotto dell'acquirente. Fornisce inoltre la base di riferimento per la messa in servizio per la futura risoluzione dei problemi e la manutenzione preventiva.
Domande frequenti
Cos'è più veloce: una soffiatrice a stazione singola o doppia?
Una macchina a doppia stazione ha un potenziale di produzione maggiore perché due stazioni di stampo si alternano attorno a un sistema di estrusione condiviso. La buona resa effettiva dipende ancora dalla capacità di fusione, dal numero di preformati, dal raffreddamento, dalla rimozione delle parti, dalle apparecchiature a valle e dalla qualità accettata.
Una soffiatrice a doppia stazione raddoppia la produzione?
Non automaticamente. I dati pubblicati sul ciclo a secco possono mostrare due stazioni alternate, ma la produzione vendibile può essere limitata dalla domanda lorda di fusione, dal raffreddamento, dalla rifilatura, dai test, dalle fermate o dagli scarti. Verificare la macchina con il prodotto e il materiale reali.
Una macchina a doppia stazione è uguale a una macchina a doppia testa?
No. Il conteggio delle stazioni descrive le posizioni dello stampo e del morsetto. Il conteggio dei soggetti descrive il numero di preformati estrusi per un evento di stampaggio. Una macchina può combinare due stazioni con una o più uscite dello stampo.
Le due stazioni possono gestire stampi diversi?
Non dare per scontato che possano eseguire in modo efficiente prodotti non correlati. Le stazioni condividono le condizioni di estrusione e di processo, quindi la massa del prodotto, i tempi del parison, il raffreddamento e il lavoro a valle devono essere compatibili. Confermare la disposizione esatta durante la progettazione.
Dovrei scegliere una stazione singola o doppia per contenitori da 5 litri?
Il volume del contenitore identifica solo la piattaforma. Scegli il numero di stazioni in base alla domanda verificata di pezzi buoni, al peso del prodotto, alla lunghezza della tiratura, al piano dello stampo e della testa filiera, ai servizi disponibili, al layout della fabbrica e alla capacità a valle.
Come dovrebbe essere calcolata la produzione della soffiatrice?
Utilizzare gli eventi di stampaggio all'ora moltiplicati per le parti per evento e la frazione accettata. Confrontare il risultato con la domanda di fusione lorda, il raffreddamento e ogni fase a valle. Non utilizzare il solo ciclo a secco come output di produzione.
Quali informazioni sono necessarie per un preventivo a singola o doppia stazione?
Fornire il disegno della parte, la qualità del materiale, la massa del parison finito e lordo, i requisiti di parete e qualità, l'obiettivo delle parti buone, il piano SKU, il concetto di stampo e cavità, i servizi, il layout e l'attrezzatura a valle.