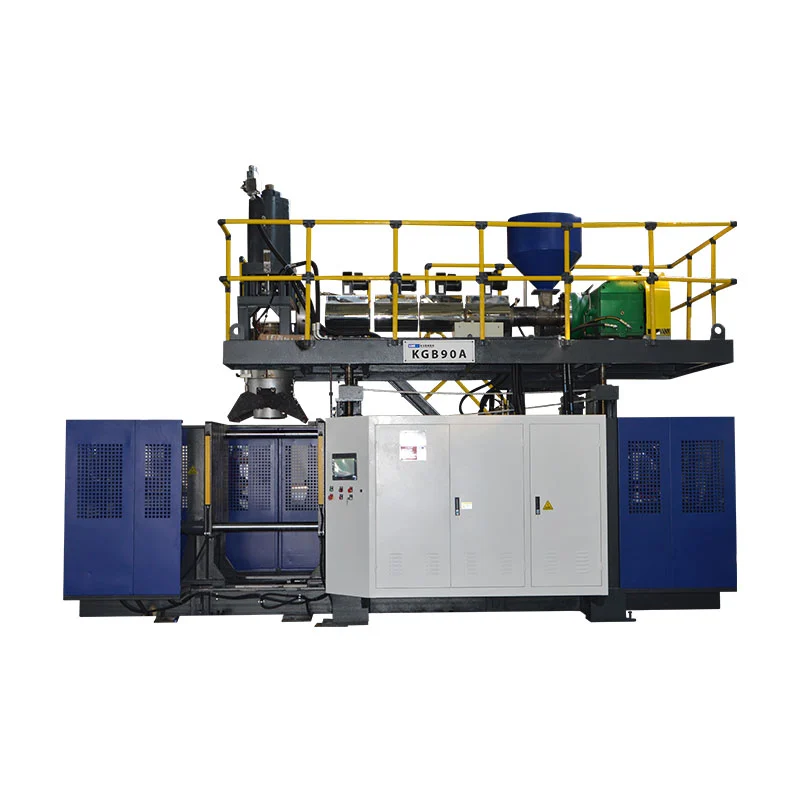
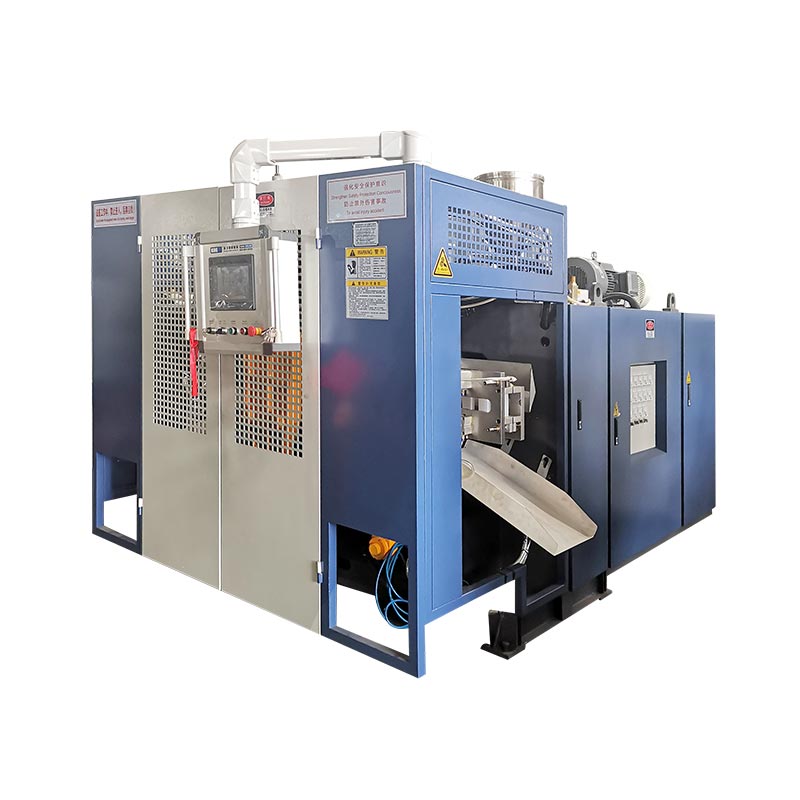
L'HMI rappresenta il punto di vista dell'operatore sul processo, non il processo stesso. Leggere insieme i valori impostati, il feedback effettivo, lo stato della macchina e la cronologia degli allarmi prima di modificare una ricetta.

Cosa sono progettate per mostrare le schermate principali dell'HMI
I nomi delle schermate e i layout variano in base alla macchina, al programma PLC, alle opzioni e alla versione del controller. I lavori sottostanti sono simili: selezionare una modalità, comandare un'azione, impostare un obiettivo, visualizzare il feedback, mostrare lo stato della sequenza e indicare all'operatore perché l'azione successiva è bloccata.
| Gruppo di schermi | Informazioni tipiche | Domanda dell'operatore |
|---|---|---|
| Principale/stato | Modalità, stato del ciclo, allarmi attivi, posizioni principali e stato della produzione | Cosa sta facendo la macchina adesso? |
| Funzionamento manuale | Comandi stampo, soffiatore, carotatrice, carrello, robot, estrusione e ausiliari | Questo meccanismo può muoversi in sicurezza e risponde? |
| Temperatura | Valore impostato, valore effettivo, stato del riscaldatore, deviazione alto/basso | Il sistema di fusione è stabile e pronto? |
| Impostazioni dell'ora | Ritardi, tempo di soffiaggio, tempo di raffreddamento, tempi di movimento e finestre di sequenza | Il passaggio inizia e termina nel punto previsto? |
| Pressione e velocità | Pressione o velocità comandate per i movimenti idraulici selezionati | La ricetta del movimento è adatta a questo stampo e gradino? |
| Selezione della funzione | Opzioni installate o abilitate e scelte di sequenza automatica | Il programma è in attesa di un'opzione che non è in uso? |
| Ingresso/uscita | Stati dei sensori e degli interruttori; Comandi di uscita del PLC | Il controller vede la condizione richiesta ed emette il comando? |
| Cronologia degli allarmi | Allarmi attivi e precedenti con ora o ordine | Quale guasto si è verificato per primo? |
| Posizione/calibrazione | Posizione della piastra o dell'accumulatore, valori di riferimento e campi di calibrazione | La posizione visualizzata corrisponde alla posizione fisica? |
| Controllo dello spessore delle pareti | Punti profilo, comando fustella, funzioni file e tracciamento | Il profilo si allinea con il parison e la parte? |
Usa ilguida alla programmazione parisonper lo schermo dello spessore della parete. Questo articolo si concentra sulla sequenza più ampia della macchina.
Leggere il valore impostato e il valore effettivo in coppia
Un valore impostato è una richiesta. Un valore reale è il feedback. Quando non sono d'accordo, la modifica della richiesta può nascondere il sintomo senza individuare l'errore.
Per una zona termica, verificare innanzitutto se l'uscita del riscaldatore viene comandata. Se il valore impostato è superiore al valore effettivo ma l'uscita rimane disattivata, ispezionare i permessi, lo stato di allarme, la logica di uscita, il cablaggio, il contattore o il relè a stato solido, a seconda dei casi. Se l'uscita è attiva ma la temperatura non aumenta, ispezionare il circuito del riscaldatore e la posizione del sensore. Se la temperatura effettiva supera i limiti, controllare la regolazione, il contatto del sensore, l'hardware di commutazione, il raffreddamento e le modifiche recenti alla ricetta.
La stessa logica si applica alla posizione. Un comando di apertura dello stampo non è una prova che la piastra si sia spostata. Confronta lo stato dei comandi, il feedback del sensore, la pressione idraulica, gli interblocchi e il meccanismo fisico.

Una sequenza di risoluzione dei problemi di allarme in sette passaggi
- Metti in sicurezza la zona.Arrestare il movimento automatico se la condizione potrebbe danneggiare l'apparecchiatura o esporre una persona. Seguire la procedura approvata dall'impianto.
- Registra il primo allarme.Fotografa o annota il messaggio, l'ora, la modalità, il prodotto, la ricetta, la fase del ciclo e qualsiasi evento precedente. Gli allarmi successivi potrebbero essere conseguenze.
- Non ripristinare immediatamente.Un ripristino può cancellare l'indizio migliore. Leggere la cronologia degli allarmi e annotare quale condizione non è riuscita per prima.
- Identificare la condizione mancante.Determinare se la sequenza è in attesa di temperatura pronta, protezione chiusa, posizione dello stampo, posizione dell'accumulatore, pressione dell'aria, pressione idraulica, materiale, posizione del robot o altro permissivo.
- Confronta lo stato dell'HMI con la macchina.Se lo schermo indica che un finecorsa è disattivato, ispezionare il dispositivo, il target, il cavo e l'allineamento. Se lo schermo dice che è acceso ma lo stato fisico non è d'accordo, fermati e indaga.
- Utilizzare la modalità manuale solo all'interno della procedura.Muovere un meccanismo alla volta, con l'area corretta libera e tutte le protezioni necessarie attive. Non utilizzare comandi manuali per disattivare un interblocco non risolto.
- Verificare la riparazione.Eliminare la causa, ripristinare una volta, eseguire un controllo manuale controllato, quindi osservare diversi cicli automatici prima di riportare la macchina alla normale produzione.
Come le schermate di input e output riducono l'errore
Una schermata di input mostra ciò che il PLC riceve da sensori, interruttori e sistemi esterni. Una schermata di output mostra cosa comanda il PLC. Insieme, aiutano a separare un problema di sequenza da un problema relativo al dispositivo di campo.
| Osservazione | Cosa suggerisce | Prossima ispezione |
|---|---|---|
| Il sensore fisico cambia, l'ingresso no | Problema al sensore, all'allineamento, all'alimentazione, al cablaggio o al canale di ingresso | Ispezionare il dispositivo e il circuito utilizzando lo schema elettrico |
| L'ingresso richiesto è presente, l'uscita non si attiva mai | Un'altra condizione di permissività, modalità, timer, allarme o sequenza sta bloccando il comando | Esaminare lo stato della sequenza e tutte le condizioni correlate |
| L'uscita si accende, l'attuatore non si muove | Dispositivo di uscita, valvola, azionamento, alimentazione idraulica/pneumatica o limitazione meccanica | Controllare il comando sul dispositivo di campo e ispezionare il percorso energetico |
| Il movimento avviene, la posizione non viene mai confermata | Problema con interruttore di finecorsa, trasduttore, target, calibrazione o feedback di ingresso | Confronta la posizione fisica con il valore di feedback |
| L'allarme si ripete allo stesso punto del ciclo | Tempistiche, posizioni o condizioni di processo ripetibili | Tendere il valore correlato e ispezionare l'esatta transizione della sequenza |
Le funzioni di uscita forzata, se presenti, appartengono al personale di manutenzione addestrato. L'eccitazione di un'uscita al di fuori della sequenza normale può creare movimenti imprevisti o annullare gli interblocchi del processo.
La visione della fabbrica: controllare la ricetta, non solo la macchina
Molti “guasti macchina” ricorrenti iniziano con modifiche non documentate alle ricette. Un secondo turno eredita una temperatura, un ritardo, una velocità, una pressione o un profilo diversi ma non ha alcuna traccia del motivo per cui è cambiato. L'allarme diventa la prima conseguenza visibile.
Un pratico registro di fabbrica include il numero del prodotto e dello stampo, il modello della macchina, la qualità del materiale, la revisione della ricetta approvata, l'operatore, la data, il motivo della modifica, il vecchio valore, il nuovo valore, il risultato misurato e l'approvazione. Proteggi le ricette principali e consenti agli operatori di modificare solo i campi richiesti dal loro ruolo.
Eseguire il backup dei file stabili dopo la messa in servizio e dopo una modifica del processo approvata. Se un valore non ha un'unità, un intervallo di sicurezza o una funzione documentata, confermarlo con la documentazione elettrica e di processo prima di modificarlo. La corrente di Kingglepagina del servizio post-venditadescrive inoltre il supporto alla formazione e alla manutenzione preventiva; il supporto specifico per la macchina dovrebbe utilizzare il numero di serie e la versione effettiva del software.
Domande frequenti
Perché la macchina non si avvia in modalità automatica?
La sequenza potrebbe essere in attesa di una condizione di sicurezza, temperatura, posizione, pressione, materiale, robot o modalità. Leggere il primo allarme attivo e controllare i relativi ingressi invece di premere ripetutamente start.
Posso resettare un allarme e continuare la produzione?
Solo dopo aver compreso la causa l'area è messa in sicurezza e le condizioni interessate sono state ripristinate. Ripristini ripetuti possono nascondere un guasto intermittente o causare danni all'apparecchiatura.
Qual è la differenza tra un input e un output?
Un ingresso è un segnale ricevuto dal PLC, ad esempio un finecorsa o una condizione di pressione. Un'uscita è un comando inviato dal PLC, ad esempio l'eccitazione di una valvola, di un riscaldatore o del controllo di un azionamento.
Perché la temperatura effettiva è diversa da quella impostata?
La zona potrebbe essere ancora in fase di riscaldamento, raffreddamento, disturbata dal flusso di materiale, limitata da un guasto o interessata da un problema con il sensore, il riscaldatore, la commutazione o la regolazione. Controllare lo stato delle uscite e la zona fisica prima di modificare il valore impostato.
Tutti gli schermi HMI di Kinggle sono identici?
No. Le schermate e le funzioni disponibili variano in base al modello della macchina, alle opzioni, al programma PLC, al controller dello spessore della parete e alla revisione del software.